Quy trình kiểm tra rò rỉ bao bì astm là tiêu chuẩn kỹ thuật bắt buộc giúp các nhà máy đóng gói thực phẩm và dược phẩm phát hiện rãnh rò rỉ vi mô trên đường hàn nhiệt. Sự cố túi xẹp bục hoặc nấm mốc sau thời gian lưu kho thường bắt nguồn từ các lỗ rò siêu vi xuyên qua lớp màng hàn dán mà mắt thường không thể quan sát.
Áp dụng chuẩn xác hai phương pháp ASTM D3078 và ASTM F1929 giúp đội ngũ QA/QC định lượng chính xác độ kín khít cơ học của bao bì. Nhờ đó, doanh nghiệp chủ động loại bỏ rủi ro thu hồi sản phẩm và tối ưu hóa thông số nhiệt độ ngàm hàn trên dây chuyền.
Độ kín khít của bao bì màng ghép phức hợp không chỉ phụ thuộc vào độ dày màng mà được định đoạt bởi tính toàn vẹn của đường hàn dán (seal integrity). Kiểm tra rò rỉ định kỳ theo tiêu chuẩn ASTM là rào chắn kỹ thuật tối quan trọng ngăn chặn hoàn toàn oxy và vi sinh vật xâm nhập.
Tầm quan trọng của việc kiểm soát tính toàn vẹn đường hàn kín (seal integrity)
Trong ngành công nghiệp bao bì màng mềm, tính toàn vẹn đường hàn dán đóng vai trò quyết định thời hạn sử dụng và độ vô trùng của sản phẩm. Khi lớp hàn dán bị khuyết tật, toàn bộ khả năng cản khí và chống ẩm của cấu trúc màng ghép đều mất hiệu lực bảo vệ.
Đặc biệt với thực phẩm đóng gói khí biến đổi (MAP) và dược phẩm, chỉ một lỗ rò siêu vi cũng đủ làm thất thoát khí trơ nitơ, khiến nồng độ oxy bên trong bao bì tăng vọt. Hiện tượng này kích hoạt quá trình oxy hóa chất béo và tạo điều kiện cho vi khuẩn hiếu khí phát triển làm hỏng sản phẩm.
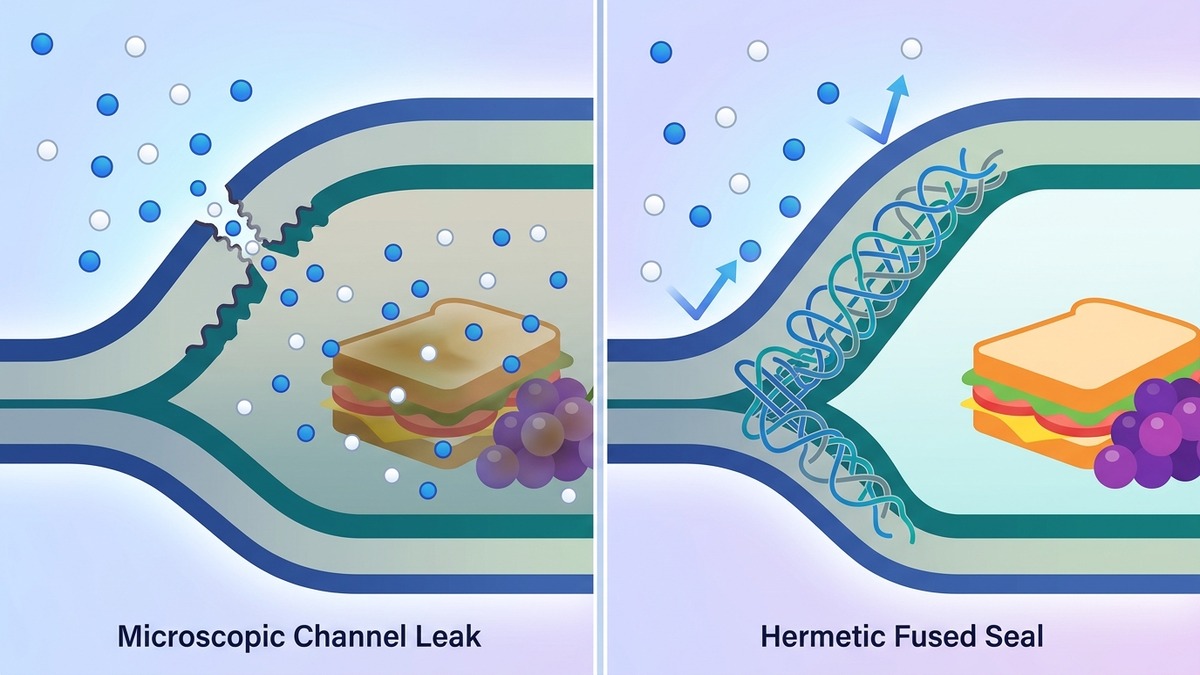
Kỹ sư kiểm soát chất lượng cần phân biệt rõ giữa hiện tượng rò rỉ cơ học và hiện tượng thẩm thấu tự nhiên. Thẩm thấu là sự khuếch tán của các phân tử khí xuyên qua ma trận polymer ở cấp độ phân tử, trong khi rò rỉ cơ học là dòng chất khí hoặc vi khuẩn chảy qua các rãnh nứt, lỗ thủng thực thể trên mối hàn.
Phương pháp kiểm tra rò rỉ bằng buồng hút chân không theo ASTM D3078 (bubble emission)
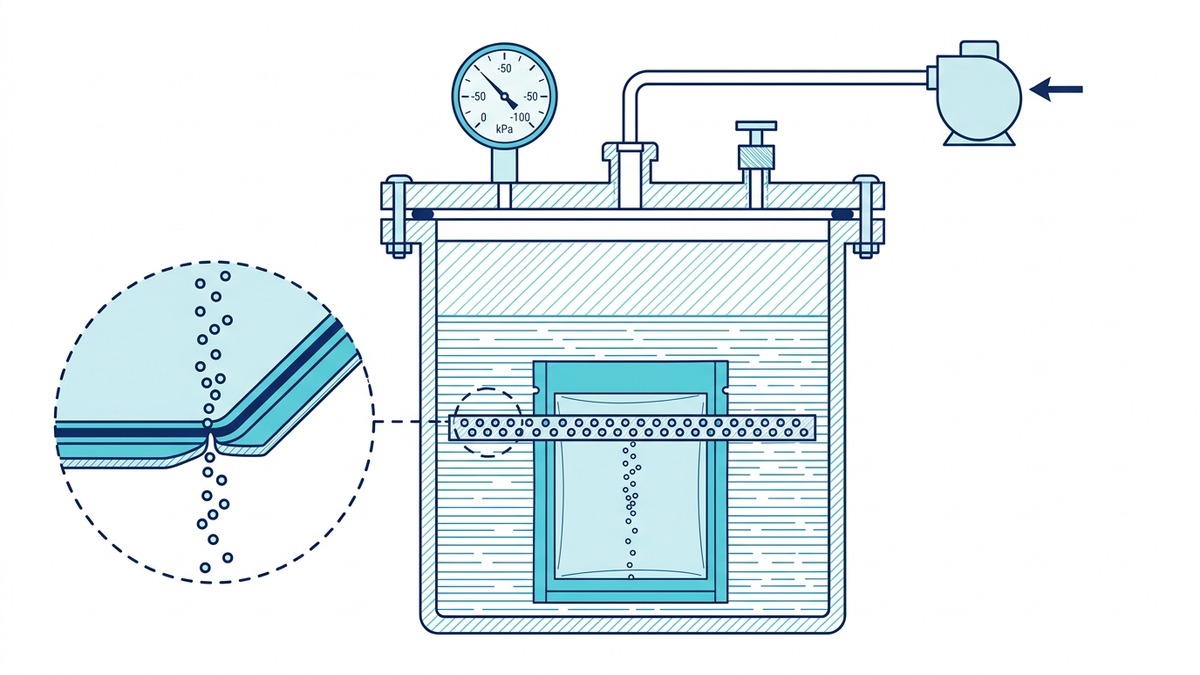
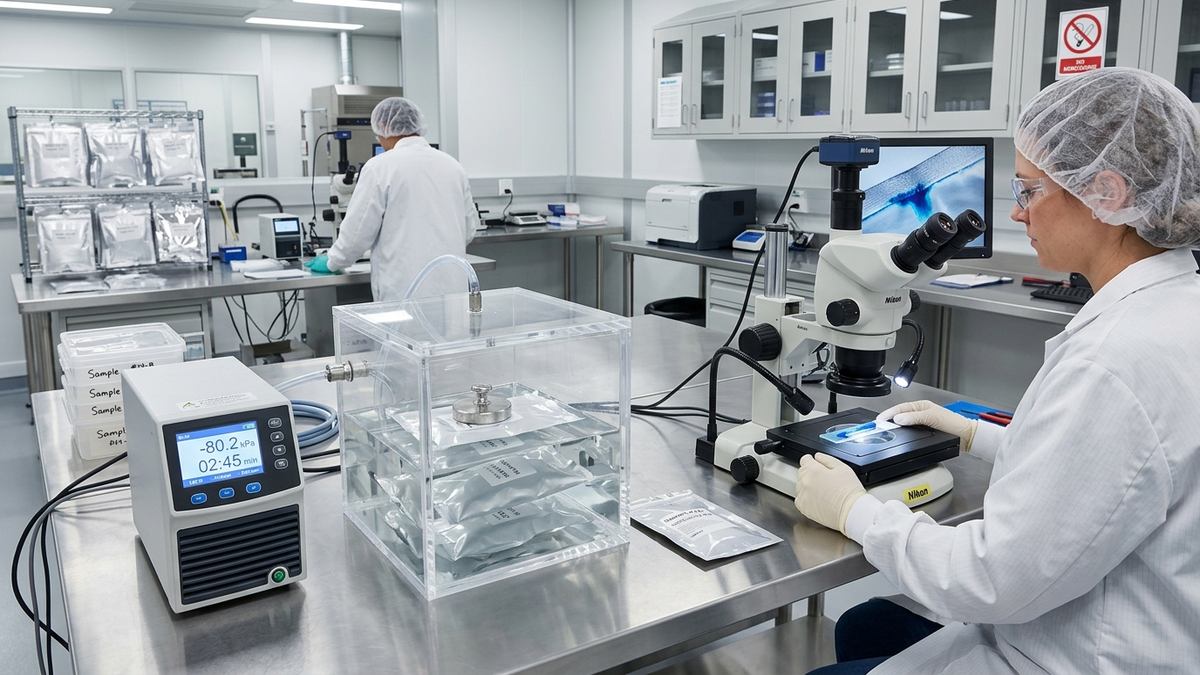
Tiêu chuẩn ASTM D3078 quy định phương pháp xác định rò rỉ tổng thể cho bao bì mềm chứa khí bằng buồng hút chân không ngâm nước (Bubble Emission Test). Đây là phương pháp phổ biến và trực quan hàng đầu trong các xưởng đóng gói công nghiệp hiện đại.
Nguyên lý phát hiện bọt khí trong môi trường ngâm nước
Mẫu bao bì chứa sản phẩm hoặc khí được ngâm ngập hoàn toàn trong nước bên trong buồng thử kín bằng acrylic trong suốt. Một tấm lưới đục lỗ giữ cho túi không bị nổi lên mặt nước trong suốt quá trình thử nghiệm.
Máy bơm chân không rút không khí phía trên bề mặt nước để tạo áp suất chân không âm từ -20 kPa đến -70 kPa (tương đương 150 đến 500 mmHg). Sự sụt giảm áp suất môi trường ngoài làm túi căng phồng lên do khí bên trong giãn nở nhiệt động lực học.
Tìm hiểu thêm phương pháp kiểm tra độ bền dán dính màng qua bài viết độ bền bóc tách màng ghép astm f904 để đánh giá toàn diện cơ lý bao bì. →
Nhận diện vị trí rò rỉ qua dòng bọt khí liên tục
Chênh lệch áp suất lớn giữa bên trong và bên ngoài ép khối khí trong túi thoát ra qua các khe hở cơ học. Dòng bọt khí li ti thoát ra liên tục từ một điểm cố định trên mép hàn hoặc thân túi giúp kỹ thuật viên định vị chính xác vị trí khuyết tật.
Nếu chỉ xuất hiện một vài bọt khí bám dính trên bề mặt màng rồi tách ra không lặp lại, đó chỉ là bọt khí bề mặt vô hại. Ngược lại, một chuỗi bọt khí nổi lên liên tục trong thời gian giữ chân không 30 đến 60 giây khẳng định bao bì không đạt chuẩn độ kín.
Phương pháp thẩm thấu dung dịch thuốc nhuộm theo ASTM F1929 (dye penetration)
Đối với bao bì y tế vô trùng, túi tiệt trùng hoặc vỉ bấm dược phẩm, tiêu chuẩn ASTM F1929 là phương pháp kiểm tra độ kín đường hàn khắt khe hàng đầu thế giới bằng dung dịch thuốc nhuộm thẩm thấu mao dẫn.
Khả năng phát hiện lỗ rò siêu vi dưới 10 micron
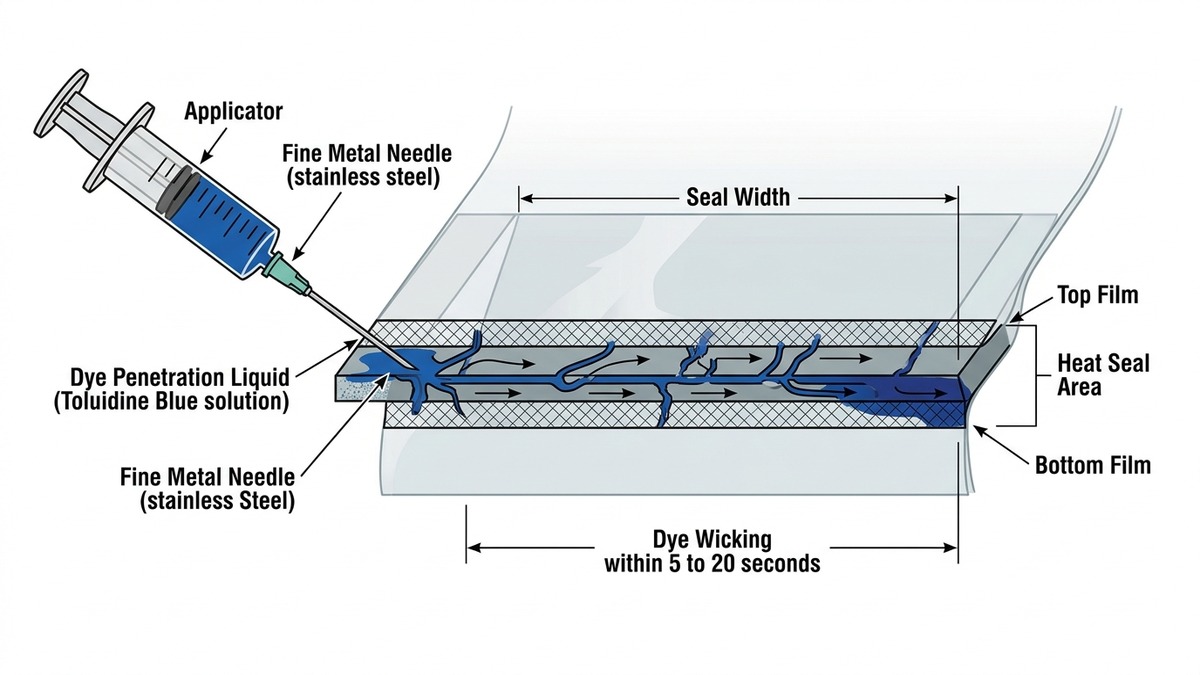
ASTM F1929 sử dụng dung dịch thuốc nhuộm chuyên dụng (như Toluidine Blue hoặc Rhodamine B) được pha chế với chất hoạt động bề mặt để giảm sức căng bề mặt chất lỏng xuống dưới 30 mN/m (dynes/cm).
Dung dịch này có khả năng len lỏi và tự mao dẫn qua các khe hở siêu vi có kích thước nhỏ tới 5 đến 10 micron xuyên qua bề rộng đường hàn. Đây là ngưỡng rò rỉ vi mô mà phương pháp buồng hút chân không bọt khí ASTM D3078 rất khó nhận biết.
Đánh giá bằng mắt và kính phóng đại
Quy trình kiểm tra được thực hiện bằng cách bơm dung dịch thuốc nhuộm vào sát mép hàn bên trong bao bì bằng ống tiêm chuyên dụng, hoặc ngâm mép hàn vào máng dung dịch thử nghiệm.
Kỹ thuật viên quan sát sự dịch chuyển của vệt màu thuốc nhuộm xuyên qua bề rộng mối hàn nhiệt trong khoảng thời gian tiêu chuẩn từ 5 đến 20 giây. Bất kỳ vệt màu nào thấm qua toàn bộ chiều rộng mép hàn đều là bằng chứng rõ ràng của hiện tượng rò rỉ kênh dẫn (channel leak).
Bảng so sánh phạm vi ứng dụng giữa ASTM D3078 và ASTM F1929
Việc lựa chọn phương pháp kiểm tra phù hợp phụ thuộc trực tiếp vào đặc tính vật liệu màng, cấu tạo bao bì và yêu cầu kiểm soát chất lượng riêng biệt của từng ngành hàng đóng gói.
| Tiêu chí so sánh | Phương pháp buồng chân không ASTM D3078 | Phương pháp nhuộm màu ASTM F1929 | Khuyến nghị ứng dụng thực tế |
|---|---|---|---|
| Nguyên lý kiểm tra | Chênh lệch áp suất phát hiện bọt khí trong nước | Hiện tượng mao dẫn dung dịch thuốc nhuộm sức căng thấp | ASTM D3078 thử nghiệm nhanh, ASTM F1929 phân tích vi mô |
| Kích thước lỗ rò phát hiện | Từ 20 đến 50 micron trở lên | Siêu vi từ 5 đến 10 micron | Chọn ASTM F1929 cho dược phẩm vô trùng tuyệt đối |
| Vật liệu bao bì phù hợp | Màng ghép không thấm khí (PET/AL/PE, PA/PE) | Màng xốp thở Tyvek ghép màng nhựa trong suốt | Màng Tyvek bắt buộc kiểm tra bằng ASTM F1929 |
| Thời gian và chi phí thử | 1 đến 2 phút mỗi mẫu, chi phí vận hành rất thấp | 3 đến 5 phút chuẩn bị, hóa chất thuốc nhuộm tinh khiết | ASTM D3078 kiểm soát online ca, ASTM F1929 audit phòng lab |
Tần suất lấy mẫu kiểm tra định kỳ khuyến nghị trên chuyền đóng gói công nghiệp là 5 đến 10 mẫu trên mỗi ca sản xuất. Khi khởi động máy hoặc thay cuộn màng mới, bộ phận QA/QC bắt buộc kiểm tra mẫu đầu chuyền để hiệu chỉnh ngàm hàn dán.
Tham khảo thêm quy trình đo rào cản hơi ẩm và dưỡng khí qua bài viết đo otr và wvtr màng bao bì theo chuẩn quốc tế. →
Hướng dẫn xử lý sự cố khi phát hiện rò rỉ đường hàn trên chuyền đóng gói
Khi phát hiện mẫu bao bì bị xì bọt khí hoặc loang màu thuốc nhuộm, kỹ sư vận hành cần tiến hành điều tra nguyên nhân gốc rễ và xử lý sự cố theo trình tự kỹ thuật bài bản.
Yếu tố tiên quyết cần kiểm tra là bộ ba thông số hàn nhiệt: nhiệt độ thanh nhiệt, thời gian ép giữ ngàm (dwell time) và áp lực nén cơ học. Nếu nhiệt độ quá thấp, lớp hàn polyethylene không đủ nóng chảy để hòa tan phân tử, gây ra hiện tượng mí hàn bao bì bị hở.
Ngược lại, nếu nhiệt độ hàn quá cao sẽ làm cháy mỏng chân mép dán, khiến đường hàn giòn và dễ nứt toác. Kỹ sư cần phối hợp kiểm soát độ dày lớp hàn dán phù hợp tốc độ máy thông qua phương pháp chọn độ dày màng máy đóng gói.
Ngoài ra, tình trạng bụi sản phẩm (như bột sữa, gia vị, dầu mỡ) văng bám dính vào khu vực hàn nhiệt là thủ phạm hàng đầu tạo ra các rãnh hở siêu vi. Khi đó, việc thay thế lớp keo hàn mPE có khả năng hàn xuyên qua nhiễm bẩn (Hot Tack & Seal Through Contamination) là giải pháp triệt để nhất.
Dự toán chi phí sản xuất bao bì màng ghép đạt chuẩn kín khít qua bảng tra báo giá bao bì màng ghép trực tiếp tại nhà máy. →
Kết luận
Thực hiện kiểm tra rò rỉ bao bì định kỳ theo tiêu chuẩn quốc tế ASTM D3078 và ASTM F1929 là rào chắn kỹ thuật vững chắc bảo vệ chất lượng sản phẩm trọn vẹn đến tay người tiêu dùng. Để được tư vấn giải pháp cấu trúc màng tối ưu, hãy liên hệ dịch vụ tư vấn cấu trúc vật liệu bao bì từ Đông Âu Packing.
Đông Âu Packing sở hữu phòng kiểm định chất lượng hiện đại với đầy đủ buồng hút chân không và thiết bị kiểm tra rò rỉ chuyên dụng. Chúng tôi cam kết kiểm soát nghiêm ngặt từng lô bao bì màng ghép theo chuẩn ISO 15378, đồng hành cùng sự phát triển bền vững của quý doanh nghiệp.