Hàn siêu âm bao bì là gì: Đây là công nghệ dán mép bao bì tiên tiến (Ultrasonic Sealing) sử dụng máy phát sóng điện từ biến đổi dòng điện thành dao động cơ học tần số cao từ 20 kHz đến 35 kHz. Dao động truyền qua đầu phát sóng Sonotrode tạo ma sát phân tử nội tại cực mạnh, làm nóng chảy cục bộ lớp màng hàn dán trong 100 – 200 mili-giây mà hoàn toàn không nung nóng ngàm dập.
Trong dây chuyền đóng gói công nghiệp hiện đại, tình trạng mép bao bì dính bụi bột, chất lỏng hoặc dầu mỡ thường làm đường hàn nhiệt điện trở truyền thống bị xì mép, cháy màng hoặc rò rỉ vi mô. Sự xuất hiện của công nghệ hàn siêu âm ngàm nguội mang đến giải pháp hàn xuyên nhiễm bẩn triệt để, bảo vệ chất lượng sản phẩm và tối ưu hóa năng suất vận hành xưởng.
Khác biệt cốt lõi của hàn siêu âm là cơ chế sinh nhiệt nội tại bên trong vật liệu thay vì truyền nhiệt từ ngoài vào. Ngàm hàn kim loại luôn duy trì trạng thái nguội, sóng cơ học tần số cao vừa làm nóng chảy polymer vừa đánh tan mọi bụi bột hay giọt dầu bám dính trên vùng dập, tạo mối hàn kín khít đồng nhất.
Khái niệm và nguyên lý hoạt động của công nghệ hàn siêu âm bao bì
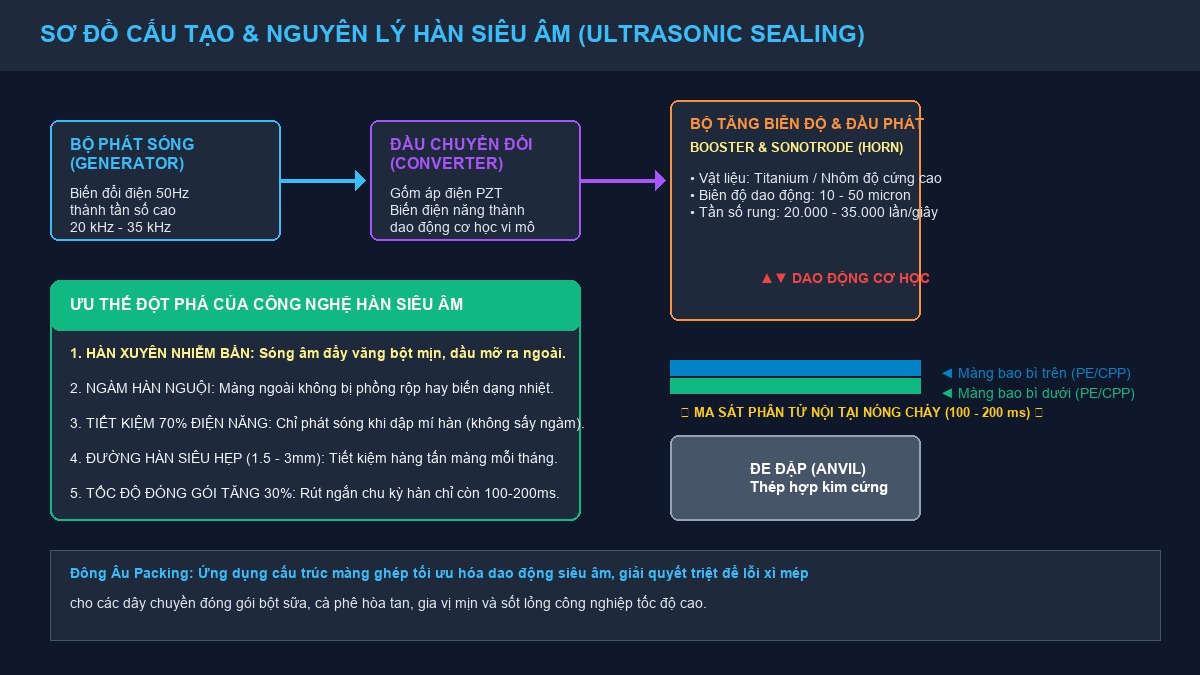
Hệ thống hàn siêu âm bao bì công nghiệp cấu thành từ ba bộ phận cốt lõi: bộ phát sóng điện tử (Generator), cụm biến năng gốm áp điện (Converter/Transducer) kết hợp thanh khuếch đại (Booster), và đầu phát sóng hàn (Sonotrode hoặc Horn).
Máy phát sóng tiếp nhận nguồn điện lưới xoay chiều 50 – 60 Hz thông thường và biến đổi thành tín hiệu điện xoay chiều tần số cao trong dải 20 kHz đến 35 kHz. Cụm Converter sử dụng hiệu ứng áp điện nghịch đảo để chuyển tín hiệu điện này thành các dao động cơ học vi mô có biên độ từ 5 đến 40 micromet.
Thanh Booster điều chỉnh và khuếch đại biên độ sóng âm theo đúng yêu cầu vật liệu trước khi truyền đến đầu phát Sonotrode. Đầu Sonotrode tiếp xúc trực tiếp với bề mặt màng bao bì và ép chặt lớp màng lên bề mặt đe kim loại (Anvil) có hoa văn định hình.
Quá trình truyền dao động diễn ra dưới áp lực kẹp chặt định trước, đưa năng lượng cơ học trực tiếp vào vùng tiếp giáp của hai lớp màng ghép mà không tỏa nhiệt ra môi trường xung quanh.
Cơ chế sinh nhiệt ma sát phân tử nội tại
Điểm độc đáo tạo nên tính ưu việt của hàn siêu âm là cơ chế sinh nhiệt từ bên trong cấu trúc polymer thông qua hiện tượng tiêu tán năng lượng dao động cơ học.
Nóng chảy cục bộ từ bên trong bề mặt tiếp xúc
Khi đầu Sonotrode truyền hàng chục nghìn chu kỳ nén và giãn nở mỗi giây vào màng bao bì, bề mặt tiếp xúc giữa hai lớp vật liệu bắt đầu xuất hiện ma sát giữa các chuỗi phân tử polymer.
Hiện tượng trễ đàn hồi (viscoelastic dissipation) chuyển hóa động năng của sóng âm thành nhiệt năng định vị chính xác tại ranh giới tiếp xúc giữa hai lớp màng hàn dán (sealing layer). Nhiệt độ tăng vọt vượt điểm nóng chảy của polymer chỉ trong khoảng thời gian cực ngắn từ 100 đến 200 mili-giây.
Các chuỗi đại phân tử khuếch tán đan xen vào nhau tạo thành liên kết đồng nhất. Ngay khi sóng siêu âm ngắt, áp lực nén từ đầu Sonotrode vẫn được duy trì trong vài chục mili-giây làm mối hàn đông đặc lập tức.
Ngàm hàn không bị nung nóng liên tục
Trong phương pháp hàn nhiệt truyền thống, thanh hàn kim loại luôn được nung nóng bằng điện trở nhiệt liên tục ở nhiệt độ từ 140°C đến 220°C, nhiệt phải truyền qua toàn bộ độ dày màng từ lớp ngoài cùng vào trong.
Với hàn siêu âm, cả đầu phát Sonotrode và đe dập Anvil đều hoàn toàn nguội ở nhiệt độ phòng. Nhiệt lượng chỉ sinh ra cục bộ đúng tại mặt tiếp xúc bên trong lớp polymer hàn dán.
Các lớp màng in bên ngoài như màng BOPP, BOPET hay BOPA không phải chịu nhiệt độ cưỡng bức từ bên ngoài, giúp loại bỏ hoàn toàn hiện tượng co rút nhiệt, biến dạng mí hàn hay nhăn nhúm bao bì.
Đồng thời, sản phẩm nhạy cảm với nhiệt độ bên trong như socola, phô mai, chế phẩm sinh học hay thuốc viên không bị ảnh hưởng bởi nhiệt dư thừa từ ngàm dập.
Những ưu thế vượt trội của hàn siêu âm so với hàn nhiệt điện trở
Sự kết hợp giữa cơ chế dao động cơ học và ngàm nguội mang lại những lợi ích vận hành to lớn cho các nhà máy sản xuất bao bì và đóng gói tự động.
Khả năng hàn xuyên nhiễm bẩn tuyệt đối (seal-through contamination)
Nhiễm bẩn vùng hàn là nguyên nhân chiếm tới 70% các vụ rò rỉ bao bì trong ngành đóng gói bột dinh dưỡng, cà phê xay, gia vị, đường cát và nước sốt lỏng.
Hàn nhiệt thông thường khi gặp hạt bụi hoặc giọt dầu sẽ bị kẹp cứng ở giữa hai lớp màng, cản trở các chuỗi polymer tiếp xúc với nhau và tạo ra các khe hở rò rỉ khí.
Ngược lại, dao động siêu âm tần số 20 – 35 kHz tạo ra lực gia tốc cực lớn hàng nghìn G và hiệu ứng xâm thực vi mô, đánh văng và đẩy toàn bộ bụi bột, giọt dầu mỡ hay xơ vụn ra khỏi đường hàn trước khi polymer chảy dẻo kết nối.
Nhờ đó, chất lượng liên kết đạt độ kín tuyệt đối mà không cần tăng nhiệt độ hay kéo dài thời gian ép kẹp.
Tiết kiệm đến 70% điện năng và tăng 30% tốc độ đóng gói
Trong hệ thống hàn nhiệt điện trở, các thanh gia nhiệt phải tiêu tốn điện năng liên tục suốt ca làm việc, kể cả khi máy đang dừng chờ cuộn màng hoặc chuyển đổi mã hàng.
Hàn siêu âm chỉ tiêu thụ điện năng đúng vào khoảnh khắc phát xung sóng âm kéo dài từ 100 đến 200 mili-giây, giúp doanh nghiệp cắt giảm tới 70% lượng điện tiêu thụ cho khâu dán miệng túi.
Đồng thời, máy không mất thời gian chờ gia nhiệt từ 20 đến 30 phút đầu ca làm việc, sẵn sàng vận hành tức thì. Chu kỳ làm mát mối hàn diễn ra ngay dưới đầu Sonotrode nguội giúp rút ngắn thời gian giữ kẹp, tăng tốc độ đóng gói lên thêm 25% đến 30%.
Chiều rộng đường hàn siêu hẹp giúp tiết kiệm vật liệu màng
Để đảm bảo độ bền và bù trừ sai số khi dính bẩn, công nghệ hàn nhiệt truyền thống bắt buộc phải duy trì chiều rộng đường hàn dán lớn từ 8.0 đến 12.0 mm.
Nhờ khả năng kết dính phân tử đồng nhất và tập trung áp lực cao, đường hàn siêu âm chỉ cần chiều rộng từ 1.5 đến 3.0 mm mà vẫn đạt độ bền kéo và độ kín khí tương đương hoặc vượt trội.
Việc thu hẹp diện tích mép dán cho phép giảm chiều dài phôi túi trên mỗi đơn vị bao bì. Đối với các nhà máy đóng gói quy mô hàng chục triệu túi mỗi tháng, con số này giúp tiết kiệm hàng tấn màng cuộn ghép phức hợp và giảm phát thải bao bì nhựa ra môi trường.
Bảng so sánh trực diện giữa hàn siêu âm và hàn nhiệt truyền thống
Để giúp các kỹ sư nhà máy và bộ phận thu mua có cái nhìn toàn diện khi cân nhắc phương án đầu tư công nghệ đóng gói, bảng phân tích dưới đây đối chiếu chi tiết các chỉ số kỹ thuật và kinh tế giữa hai phương pháp:
| Tiêu chí so sánh kỹ thuật | Hàn nhiệt điện trở truyền thống | Hàn siêu âm công nghệ cao (Ultrasonic) | Khuyến nghị chuyên gia Đông Âu Packing |
|---|---|---|---|
| Mức tiêu thụ điện năng | Tiêu thụ điện liên tục 2.5 – 5.0 kW/h, thất thoát nhiệt ra môi trường | Chỉ phát xung khi hàn, tiết kiệm 65% – 70% điện năng tiêu thụ | Ưu tiên cho nhà máy chạy 3 ca liên tục để giảm chi phí điện |
| Tốc độ chu kỳ đóng gói | 60 – 90 gói/phút (cần thời gian ngậm nhiệt và làm nguội mối hàn) | 110 – 150 gói/phút trên máy đóng gói tự động đứng VFFS và HFFS | Lựa chọn tối ưu cho dây chuyền đóng gói tốc độ cao |
| Độ kín khi dính bụi hoặc dầu | Dễ xì mép và rò rỉ vi mô, tỷ lệ lỗi tăng vọt 8% – 15% khi dính bẩn | Hàn xuyên tạp chất, tỷ lệ xì mép dưới 0.1% bất chấp bụi bột | Khuyên dùng bắt buộc cho sữa bột, cà phê xay, sốt gia vị |
| Chiều rộng mép hàn dán | 8.0 – 12.0 mm (đòi hỏi mép rộng để bù trừ nguy cơ rò rỉ) | 1.5 – 3.0 mm siêu hẹp mà vẫn đảm bảo độ bền xé và độ kín khí | Tiết kiệm 5% – 12% diện tích màng cuộn cho nhà máy |
| Tác động nhiệt đến sản phẩm | Nhiệt lượng tỏa ra làm nóng sản phẩm bên trong và co rút màng ngoài | Ngàm dập nguội hoàn toàn, không ảnh hưởng nhiệt đến hàng hóa | Hoàn hảo cho socola, phô mai, bánh tươi và dược phẩm |
| Chi phí đầu tư thiết bị ban đầu | Chi phí thấp, cấu trúc cơ khí gia nhiệt đơn giản | Chi phí đầu tư ban đầu cao hơn 2.5 – 3.5 lần so với hàn nhiệt | Hoàn vốn trong 12 – 18 tháng nhờ cắt giảm phế phẩm và màng |
| Độ bền ngàm và chi phí bảo trì | Thanh điện trở và dây cảm biến nhiệt dễ đứt, phải thay thế thường xuyên | Đầu Sonotrode titan độ bền rất cao, tuổi thọ lên tới hàng triệu chu kỳ | Định kỳ kiểm tra khe hở tiếp xúc và cân chỉnh tần số sóng |
Kết quả đối chiếu trên khẳng định rằng mặc dù chi phí đầu tư ban đầu của mô đun hàn siêu âm cao hơn, giá trị thặng dư thu lại từ việc giảm tỷ lệ phế phẩm xì mép và tiết kiệm diện tích màng cuộn đem lại hiệu quả kinh tế vượt trội cho các nhà máy quy mô công nghiệp.
Yêu cầu về cấu trúc màng bao bì khi ứng dụng hàn siêu âm
Để khai thác tối đa hiệu suất của công nghệ hàn siêu âm, cấu trúc màng ghép phức hợp cần được thiết kế kỹ thuật tương thích với khả năng hấp thụ dao động cơ học tần số cao.
Lớp hàn dán bên trong (sealing layer) đóng vai trò quyết định, đòi hỏi polymer phải có hệ số tổn hao cơ học (mechanical loss factor) và độ dẻo dai phù hợp để chuyển hóa nhanh sóng âm thành nhiệt ma sát. Các loại nhựa Metallocene LLDPE (mLLDPE), Plastomer hoặc Cast Polypropylene biến tính (CPP) với điểm nóng chảy hẹp là sự lựa chọn lý tưởng cho mối hàn dẻo dai.
Trong khi đó, các lớp màng chịu lực và in ấn bên ngoài như BOPET, BOPA (Nylon) hoặc lớp cản khí lá nhôm AL cần có độ bám dính liên lớp keo ghép cao, chịu được rung động vi mô mà không xảy ra hiện tượng tách lớp (delamination).
Công nghệ hàn siêu âm đặc biệt phù hợp cho các dòng sản phẩm đóng gói yêu cầu độ sạch và kín khít cao:
- Sữa bột dinh dưỡng và cà phê hòa tan: Bụi mịn bám trên miệng túi không còn gây nguy cơ xì mí hay giảm áp suất khí biến đổi.
- Gia vị lỏng và sốt salad: Giọt dầu mỡ bị sóng âm phân tán lập tức ra khỏi vùng tiếp xúc, đảm bảo mối hàn kín tuyệt đối.
- Dược phẩm và viên nén nhạy nhiệt: Không làm tăng nhiệt độ bên trong túi đóng gói, bảo toàn hoạt tính sinh học của dược chất.
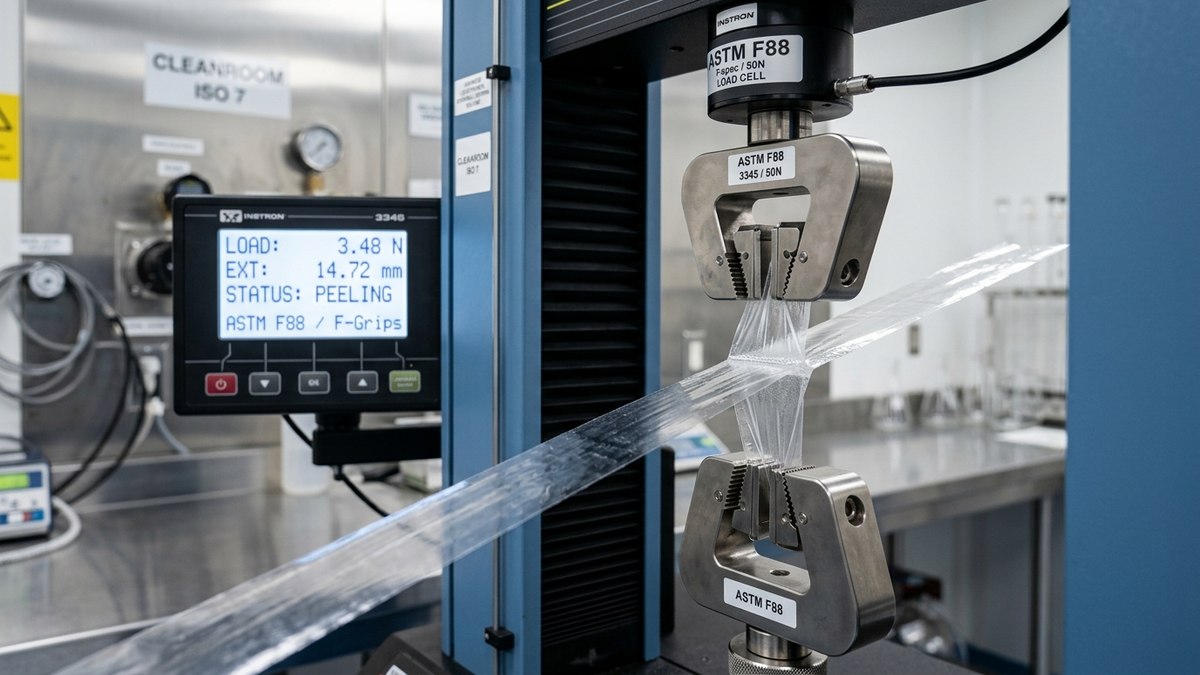
Sau khi đóng gói, việc thực hiện quy trình kiểm tra rò rỉ bao bì astm trong buồng hút chân không giúp đánh giá chính xác độ kín khít tuyệt đối của các mối hàn siêu âm.
Kết luận
Ứng dụng công nghệ hàn siêu âm bao bì là gì đã chứng minh đây là một bước tiến bộ kỹ thuật lớn cho các dây chuyền đóng gói công nghiệp tự động, giúp giải quyết triệt để bài toán rò rỉ mép dán do bụi bột và chất lỏng.
Với ưu thế ngàm nguội không gây biến dạng màng, tốc độ chu kỳ đóng gói nhanh và tiết kiệm đáng kể năng lượng cùng vật liệu cuộn, hàn siêu âm mang lại lợi thế cạnh tranh lớn về chi phí và chất lượng thành phẩm.
Đông Âu Packing là đơn vị sản xuất và cung ứng bao bì màng ghép phức hợp chuyên nghiệp, sẵn sàng đồng hành cùng các doanh nghiệp:
- Tư vấn thiết kế công thức lớp hàn dán polymer mLLDPE và CPP tương thích hoàn hảo với tần số dao động sóng âm 20 – 35 kHz.
- Cung cấp cuộn màng ghép màng nhôm AL, màng cản khí EVOH và màng nhựa đơn vật liệu có độ bền liên kết keo ghép vượt trội.
- Hỗ trợ chạy thử nghiệm mẫu màng trực tiếp trên dây chuyền đóng gói của khách hàng nhằm tinh chỉnh thông số vận hành tối ưu.
Quý đối tác có nhu cầu gia công túi màng ghép theo yêu cầu và nhận báo giá bao bì màng ghép trực tiếp từ nhà máy sản xuất, vui lòng liên hệ hotline 0915 169 396 để được đội ngũ kỹ sư hỗ trợ chuyên sâu.