Trong vận hành dây chuyền đóng gói dạng đứng (VFFS), chỉ số hot tack mí hàn bao bì là yếu tố kỹ thuật tiên quyết quyết định khả năng giữ kín đáy túi ngay khi vừa hàn nhiệt xong. Khi ngàm hàn mở ra trong tích tắc, vật liệu chưa kịp làm nguội hoàn toàn đã phải chịu ngay xung lực rơi tự do của hàng trăm gram sản phẩm từ phễu rót liệu phía trên.
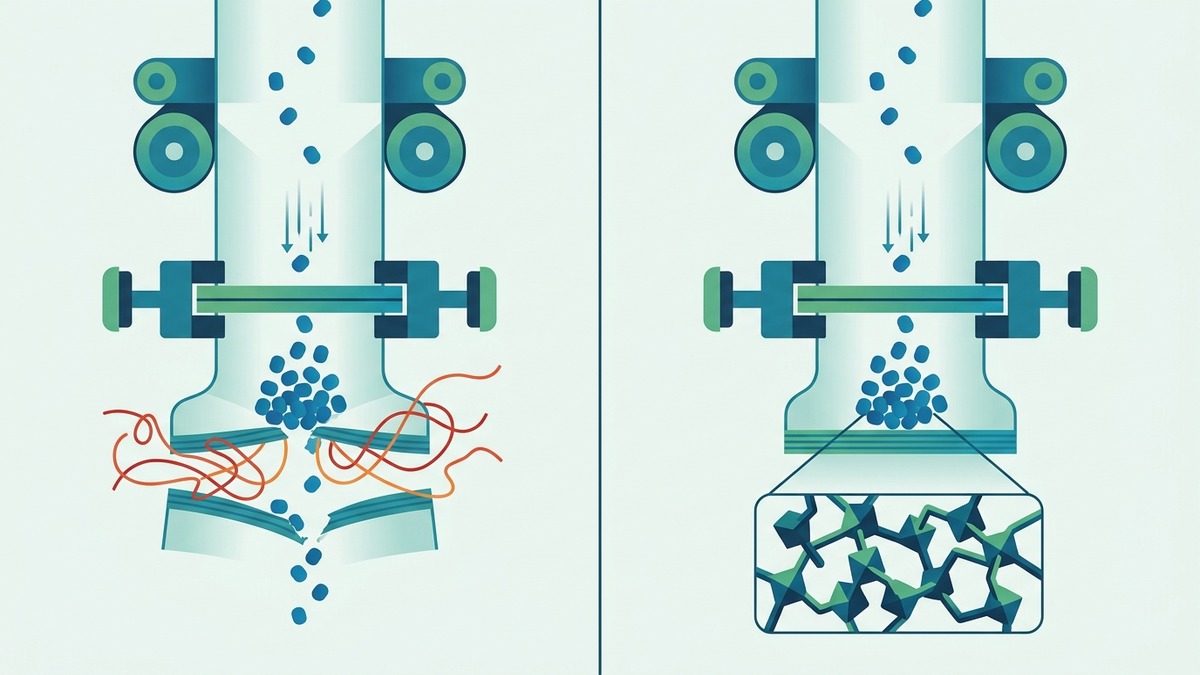
Nếu lớp hàn dán có lực giữ mí hàn nóng không đạt chuẩn, đáy bao bì sẽ lập tức bị toác bung hoặc biến dạng vi mô gây rò rỉ khí. Tiêu chuẩn ASTM F1921 cung cấp phương pháp định lượng chính xác độ bám dính mí hàn nóng trong khoảng thời gian trễ mili-giây, giúp doanh nghiệp thiết lập cửa sổ nhiệt độ tối ưu và triệt tiêu hoàn toàn sự cố bục đáy túi.
Khác với máy đóng gói ngang (HFFS) có băng chuyền nâng đỡ sản phẩm, máy đóng gói đứng VFFS đòi hỏi đường hàn đáy phải chịu toàn bộ tải trọng va đập tĩnh và động của khối nguyên liệu khi lớp polymer vẫn còn ở trạng thái nóng chảy bán lỏng (semi-molten state).
Khái niệm Hot Tack và sự khác biệt với độ bền hàn dán nguội
Hot Tack được định nghĩa là khả năng của mối hàn nhiệt giữ nguyên vẹn liên kết cấu trúc và kháng lại lực tách cơ học khi lớp màng hàn dán vẫn còn đang nóng chảy. Hiện tượng này diễn ra trong khoảnh khắc cực ngắn, ngay sau khi các ngàm kẹp nhiệt vừa tách rời và trước khi mối hàn kết tinh đông đặc thành thể rắn.
Nhiều kỹ thuật viên xưởng bao bì thường nhầm lẫn giữa Hot Tack và độ bền hàn dán nguội (Ultimate Seal Strength) được đo theo tiêu chuẩn ASTM F88. Thử nghiệm ASTM F88 chỉ đo lực bóc tách mối hàn sau khi màng đã nguội hoàn toàn về nhiệt độ phòng và cấu trúc tinh thể polymer đã ổn định 100%.
Một cuộn màng ghép có thể đạt độ bền kéo nguội rất cao lên tới 25 N/15mm khi kiểm tra trong phòng thí nghiệm. Tuy nhiên, nếu đặc tính kết tinh nhiệt ban đầu quá chậm, chính cuộn màng đó vẫn có thể bị toác đáy hoàn toàn khi vận hành thực tế trên máy đóng gói đứng tốc độ cao.
Tiêu chuẩn thử nghiệm Hot Tack theo ASTM F1921
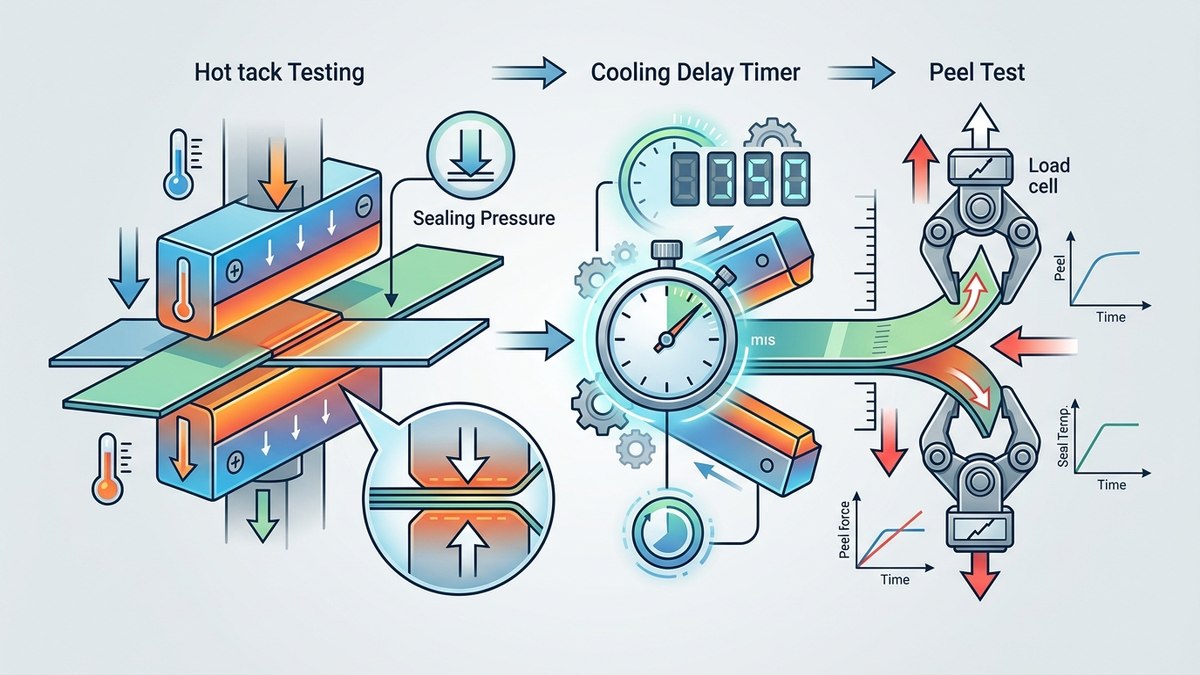
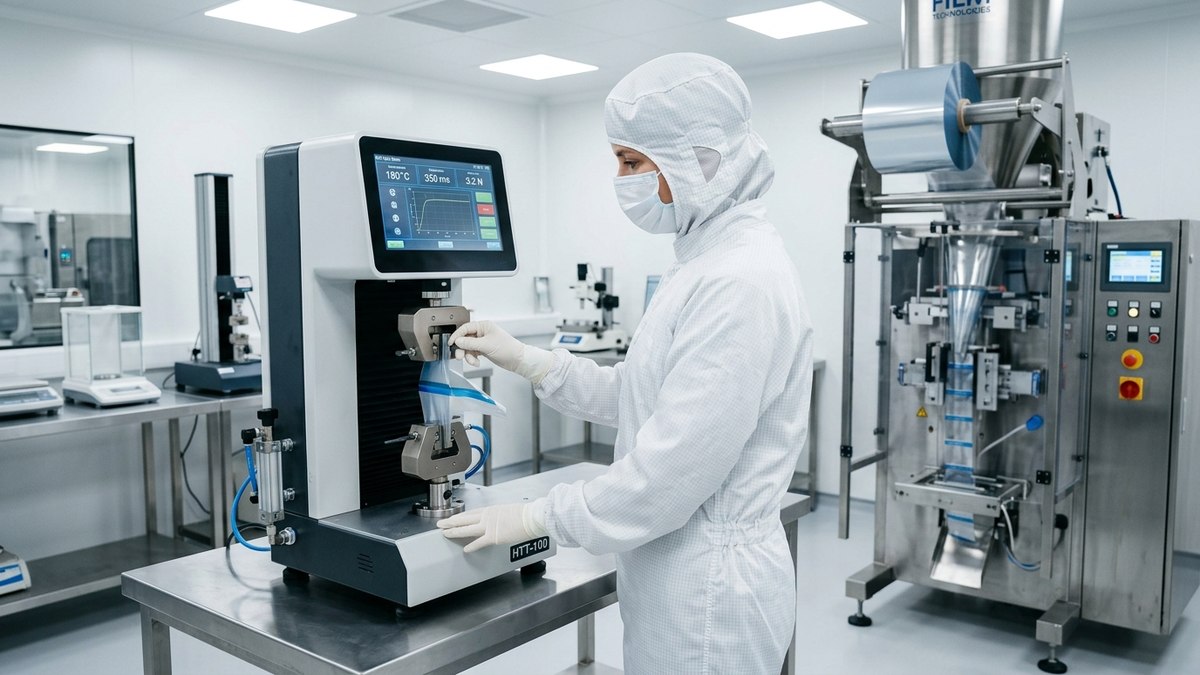
Tiêu chuẩn quốc tế ASTM F1921 quy định phương pháp đo lường độ bám dính mí hàn nóng của màng nhựa dẻo và màng phức hợp trên các thiết bị đo tự động chuyên dụng. Thử nghiệm mô phỏng chính xác điều kiện làm việc cơ nhiệt khắc nghiệt diễn ra bên trong buồng tạo hình túi của máy VFFS.
Phương pháp A và phương pháp B trong ASTM F1921
Tiêu chuẩn ASTM F1921 chia thành hai phương pháp thử nghiệm chính dựa trên cơ chế điều khiển lực kéo và cảm biến đo đạc. Phương pháp A sử dụng cơ cấu ngàm kẹp tự động kéo tách mẫu thử với vận tốc cố định đã được cài đặt trước, thường là 200 mm/giây hoặc cao hơn.
Trong khi đó, phương pháp B ứng dụng cơ cấu đối trọng hoặc lò xo tạo xung lực kéo tức thời mô phỏng va đập trọng lực của khối liệu rời. Cả hai phương pháp đều cho phép cài đặt thời gian trễ làm nguội (Cooling delay time) siêu ngắn từ 100 đến 1000 mili-giây, phản ánh chính xác chu kỳ thả liệu của máy đóng gói đứng.
Đường cong biểu đồ Hot Tack theo dải nhiệt độ hàn dán
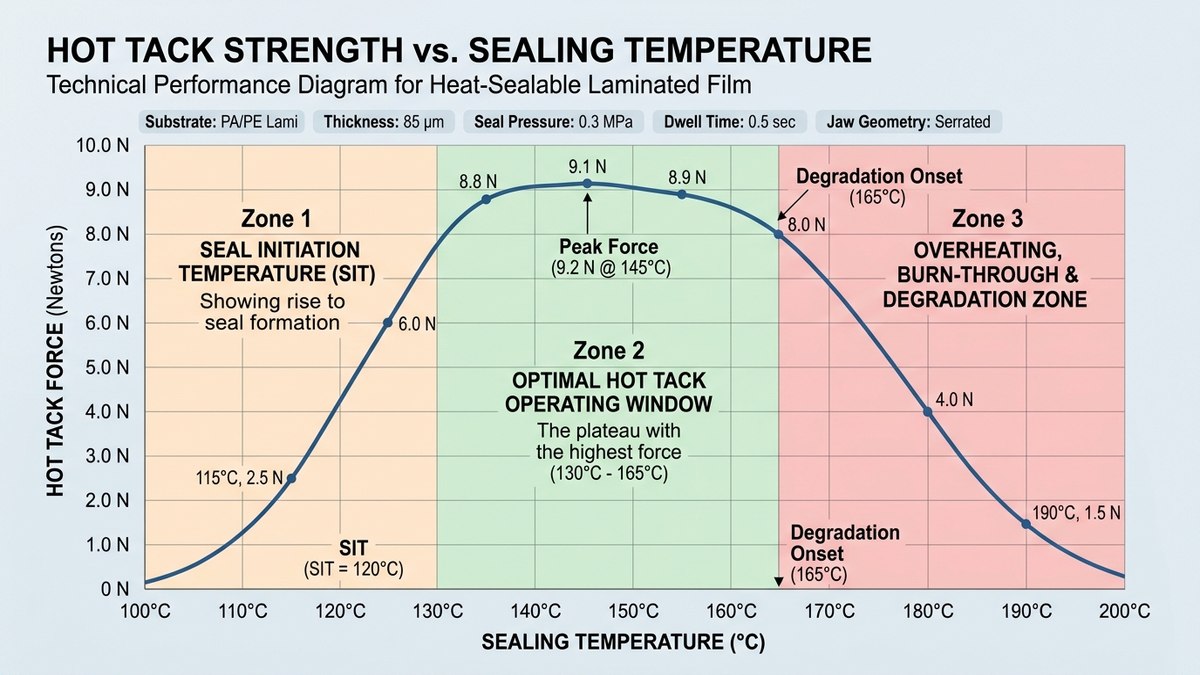
Kết quả thử nghiệm ASTM F1921 được thể hiện qua biểu đồ đường cong Hot Tack với trục hoành là dải nhiệt độ hàn dán (°C) và trục tung là lực bám dính nóng (N/15mm). Tại vùng nhiệt độ bắt đầu hàn dán (Seal Initiation Temperature – SIT), lớp nhựa bắt đầu chảy mềm nhưng lực giữ mí hàn còn yếu.
Khi nhiệt độ tăng lên, lực Hot Tack gia tăng nhanh chóng và đạt giá trị đỉnh cực đại (Peak Force) tại cửa sổ nhiệt độ vận hành tối ưu (Hot Tack Operating Window). Cửa sổ nhiệt độ này càng rộng thì quá trình vận hành máy đóng gói tự động càng ổn định, giảm thiểu tối đa phế phẩm do biến động nhiệt ngàm hàn.
Các yếu tố vật liệu ảnh hưởng quyết định đến độ dính mí hàn nóng
Bản chất cấu trúc phân tử của lớp nhựa hàn dán trong màng PE đóng vai trò chi phối toàn bộ đặc tính Hot Tack của cuộn màng ghép. Sự phân bố trọng lượng phân tử và độ phân nhánh chuỗi polymer quyết định tốc độ hồi phục đàn hồi của chất kết dính nóng chảy.
Các loại nhựa Polyethylene đồng trùng hợp sử dụng chất xúc tác Metallocene (mPE) sở hữu cấu trúc chuỗi mạch thẳng đồng nhất và phân bố phân tử hẹp. Đặc điểm này giúp mPE tạo mạng lưới liên kết tinh thể liên phân tử cực nhanh ngay khi nhiệt độ giảm xuống vài độ bách phân, sinh ra lực Hot Tack vượt trội.
So với nhựa LDPE truyền thống có nhiều nhánh ngắn làm chậm quá trình đông đặc, mPE và các dòng nhựa Ionomer cao cấp có khả năng duy trì lực giữ mí hàn cao ở dải nhiệt độ rộng hơn 25°C. Nhựa Ionomer còn mang liên kết ion thuận nghịch giúp mí hàn tự liền vết nứt ngay cả khi bị nhiễm bụi sản phẩm.
Bảng đối chiếu thông số Hot Tack yêu cầu cho các dải tốc độ máy đóng gói
Tốc độ vận hành của máy đóng gói đứng VFFS quyết định trực tiếp thời gian làm nguội của mí hàn đáy trước khi nhận tải trọng xả liệu. Máy chạy càng nhanh thì thời gian làm nguội càng ngắn, đòi hỏi màng bao bì phải có lực Hot Tack tối thiểu tương ứng cao hơn.
| Tốc độ máy đóng gói | Thời gian trễ làm nguội | Lực Hot Tack tối thiểu | Dải nhiệt ngàm hàn khuyến nghị | Vật liệu lớp hàn dán tối ưu |
|---|---|---|---|---|
| 30 – 45 gói/phút | 600 – 1000 ms | ≥ 2.5 N/15mm | 125 – 145°C | LDPE tiêu chuẩn hoặc LLDPE c4 |
| 60 – 85 gói/phút | 300 – 500 ms | ≥ 4.5 N/15mm | 135 – 155°C | Phối trộn LLDPE c6 / c8 và mPE 30% |
| 100 – 130+ gói/phút | 100 – 250 ms | ≥ 7.0 N/15mm | 140 – 165°C | Metallocene mPE 100% hoặc Plastomer/Ionomer |
Một sai lầm phổ biến tại các nhà máy là tăng nhiệt độ ngàm hàn lên quá cao khi thấy đáy túi bị toác. Khi nhiệt độ vượt quá giới hạn trên của cửa sổ Hot Tack, độ nhớt nóng chảy (Melt Viscosity) của polymer giảm mạnh khiến nhựa bị ép trào ra ngoài mép hàn.
Hiện tượng này gây nên khuyết tật mỏng chân mối hàn (Burn-through hoặc Seam Thinning). Mép bao bì trở nên giòn gãy và mất khả năng chịu lực đàn hồi, khiến tỷ lệ bục rách thực tế tăng cao hơn so với ban đầu.
Khắc phục sự cố bục đáy túi thực chiến trên chuyền VFFS
Để xử lý triệt để bài toán bục mí hàn trên dây chuyền đóng gói dạng đứng, kỹ sư sản xuất cần kết hợp đồng thời việc hiệu chỉnh thông số cơ điện của máy và nâng cấp công thức vật liệu màng.
Về mặt vận hành máy, giải pháp tức thời là thiết lập thời gian trễ xả liệu (Dumping Delay) trên màn hình PLC tăng thêm từ 0.15 đến 0.25 giây. Khoảng thời gian bổ sung này giúp mối hàn nhiệt có thêm điều kiện hạ nhiệt qua ngưỡng chuyển pha lỏng rắn trước khi khối sản phẩm rơi xuống đáy túi.
Về mặt kỹ thuật vật liệu, việc tinh chỉnh cấu trúc màng ghép bao bì là biện pháp căn cơ nhất. Doanh nghiệp cần phối hợp cùng nhà sản xuất bao bì bổ sung lớp nhựa hàn dán mPE đồng đùn 3 lớp hoặc 5 lớp để tăng lực giữ mí nóng lên gấp hai lần.
Kết luận
Lựa chọn màng bao bì sở hữu đặc tính Hot Tack vượt trội theo tiêu chuẩn ASTM F1921 là điều kiện tiên quyết giúp các doanh nghiệp nâng cao năng suất đóng gói và giảm thiểu tỷ lệ phế phẩm do bục rách mí hàn. Việc kiểm soát chặt chẽ lực giữ nóng cho phép dây chuyền vận hành mượt mà ở tốc độ trên 100 gói/phút.
Nhà máy Đông Âu Packing chuyên nghiên cứu và cung ứng các giải pháp màng ghép phức hợp cao cấp với lớp hàn dán tích hợp hạt mPE metallocene chuyên biệt. Chúng tôi kiểm soát nghiêm ngặt từng chỉ số cơ lý theo tiêu chuẩn phòng sạch quốc tế ISO 15378, đáp ứng hoàn hảo cho mọi dòng máy đóng gói đứng VFFS tốc độ cao.
Để nhận mẫu màng thử nghiệm tương thích chính xác với thông số máy đóng gói của nhà xưởng, quý đối tác có thể tham khảo bảng báo giá bao bì màng ghép mới nhất từ nhà máy sản xuất trực tiếp của chúng tôi.