Chỉ số MFI là gì: Đây là thông số đo lường tốc độ dòng chảy khối lượng của polymer nóng chảy (Melt Flow Index hay Melt Flow Rate – MFR) qua một đầu đùn mao quản tiêu chuẩn có đường kính 2.095 mm trong thời gian 10 phút, dưới tác động của tải trọng quả cân và nhiệt độ quy định theo tiêu chuẩn ASTM D1238 và ISO 1133. Đơn vị đo chuẩn của MFI được biểu thị bằng gam trên 10 phút (g/10 min).
Trong thực tế gia công màng PE và PP, kiểm soát sai lệch MFI là nguyên nhân trực tiếp gây chao đảo bóng màng, lệch biên độ dày hoặc phát sinh mắt cá và bọt khí, làm gia tăng tỷ lệ phế phẩm xưởng bao bì. Việc hiểu rõ bản chất vật lý của chỉ số này giúp các kỹ sư công thức và bộ phận thu mua tuyển chọn chuẩn xác nguyên liệu cho từng công nghệ sản xuất màng.
Chỉ số chảy nhựa MFI tỷ lệ nghịch với khối lượng phân tử trung bình của polymer. Nhựa có MFI càng thấp thì chuỗi polymer càng dài, độ nhớt nóng chảy càng cao, mang lại cơ lý dai chắc và khả năng chịu lực va đập vượt trội cho màng thành phẩm. Ngược lại, hạt nhựa có MFI cao sở hữu chuỗi polymer ngắn, chảy loãng nhanh và giúp giảm áp suất đầu đùn khi gia công ở tốc độ cao.
Bản chất vật lý và phương pháp đo chỉ số chảy nhựa MFI (ASTM D1238)
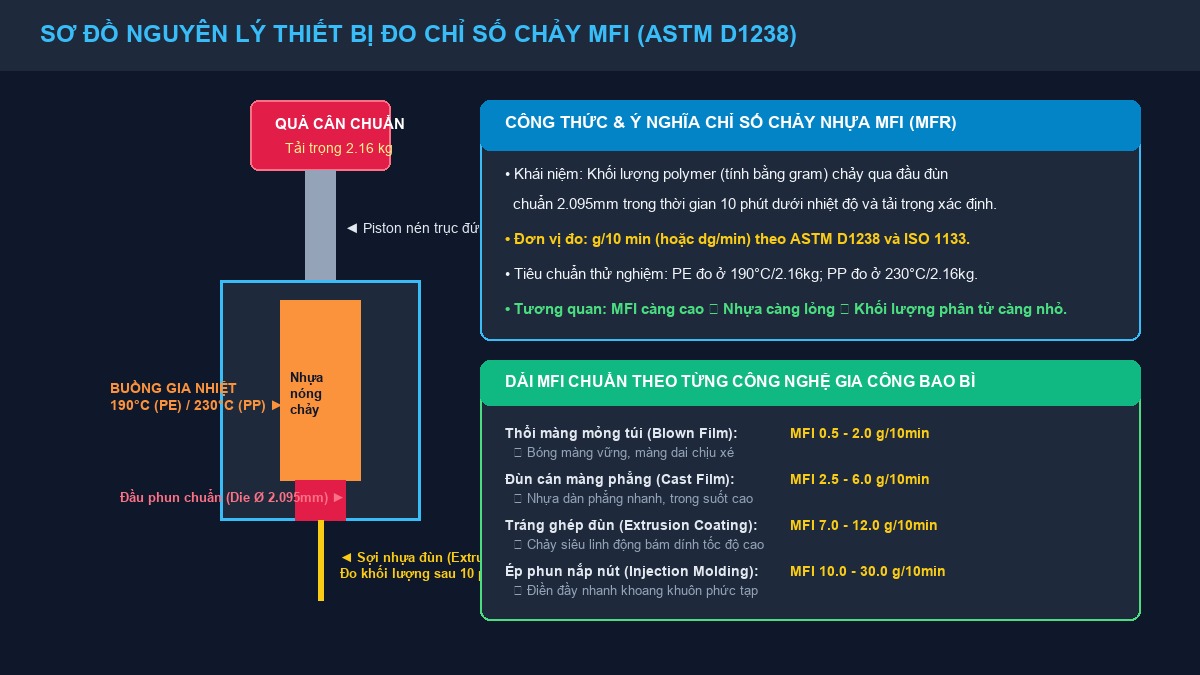
Thiết bị kiểm tra chỉ số chảy nhựa chuyên dụng (Melt Flow Indexer) hoạt động dựa trên nguyên lý đùn nén mao quản ở trạng thái tĩnh nhiệt. Cấu tạo cơ bản của thiết bị bao gồm một xylanh gia nhiệt thẳng đứng (Barrel), đầu đùn kim loại chuẩn (Die orifice) dài 8.00 mm với đường kính trong chuẩn xác 2.095 mm, cùng cụm piston cơ học và quả cân tải trọng định mức.
Quy trình thử nghiệm theo tiêu chuẩn ASTM D1238 quy định nghiêm ngặt về nhiệt độ thử nghiệm và tải trọng quả cân cho từng loại vật liệu polymer. Đối với hạt nhựa polyethylene (PE bao gồm LDPE, LLDPE, HDPE), phép đo được chuẩn hóa ở điều kiện nhiệt độ 190°C với tải trọng quả cân 2.16 kg. Đối với hạt nhựa polypropylene (PP), nhiệt độ cài đặt là 230°C cùng quả cân chuẩn 2.16 kg.
Sau khi mẫu nhựa được nạp vào xylanh và gia nhiệt ổn định trong thời gian tiền nhiệt từ 5 đến 7 phút để nóng chảy hoàn toàn, piston bắt đầu đẩy khối nhựa nóng chảy chảy qua lỗ đầu đùn dưới tác dụng của quả cân. Dao cắt tự động hoặc bán tự động sẽ cắt các đoạn nhựa đùn ra theo các khoảng thời gian chuẩn định trước, thường là 30 giây, 1 phút hoặc 2 phút.
Các đoạn nhựa sau khi làm nguội được cân trên cân phân tích điện tử có độ chính xác 0.0001 gam. Khối lượng nhựa trung bình đùn ra trong chu kỳ thời gian đó được quy đổi theo công thức chuẩn về đơn vị khối lượng chảy trong 10 phút (g/10 min).
Mối quan hệ mật thiết giữa MFI và khối lượng phân tử của hạt nhựa
Đối với các kỹ sư vật liệu, giá trị chỉ số MFI không chỉ đơn thuần là con số đo lưu lượng mà còn là tấm gương phản chiếu cấu trúc vi mô và phân bố khối lượng phân tử của chuỗi polymer.
Tương quan nghịch giữa MFI và khối lượng phân tử trung bình Mw
Mối quan hệ cơ bản nhất trong hóa học polymer là tương quan nghịch giữa chỉ số MFI và khối lượng phân tử trung bình khối (Mw). Khi phân tử lượng của hạt nhựa càng lớn, các chuỗi polymer càng dài và có xu hướng cuộn xoắn, đan cài chằng chịt vào nhau trong trạng thái nóng chảy.
Hiện tượng vướng víu chuỗi này cản trở chuyển động trượt giữa các lớp phân tử, khiến độ nhớt nóng chảy tăng cao và làm giảm tốc độ chảy qua đầu đùn, tương ứng với chỉ số MFI thấp (dưới 2.0 g/10 min). Điểm mạnh vượt trội của hạt nhựa MFI thấp là cơ tính màng thành phẩm rất cao, đặc biệt là độ bền xé, khả năng chịu lực va đập rơi và độ dai kháng đâm thủng.
Tuy nhiên, màng đùn từ nhựa MFI thấp đòi hỏi máy thổi phải có mô tơ đùn công suất lớn, trục vít chịu mô-men xoắn cao và áp suất đầu đùn lớn, đồng thời dễ phát sinh nhiệt ma sát nội tại làm tăng nhiệt độ dòng nhựa.
MFI cao và tính linh động khi nóng chảy
Ngược lại, các loại hạt nhựa có chỉ số MFI cao (trên 5.0 đến 30 g/10 min) được cấu tạo từ các chuỗi phân tử polymer ngắn hơn với mật độ vướng víu phân tử thấp. Khi chịu tác động nhiệt, các chuỗi polymer ngắn này dễ dàng trượt qua nhau, tạo nên độ nhớt dòng chảy rất thấp và khả năng chảy loãng nhanh chóng.
Tính linh động vượt trội giúp nhựa MFI cao dễ dàng điền đầy các khe hở khuôn hẹp, giảm áp suất vận hành trên trục đùn và cho phép gia công ở tốc độ kéo màng rất nhanh. Nhựa MFI cao là giải pháp hoàn hảo cho công nghệ đùn cán màng phẳng, tráng ghép đùn tốc độ cao hoặc ép phun nắp nút bao bì định hình.
Dù vậy, cái giá phải trả cho tính linh động dòng chảy là độ bền cơ lý bị suy giảm đáng kể. Các chuỗi polymer ngắn có ít điểm đan kết chịu lực, dẫn đến độ bền kéo đứt và khả năng kháng nứt ứng suất môi trường kém hơn so với nhựa MFI thấp.
Bảng hướng dẫn lựa chọn dải MFI chuẩn cho từng công nghệ gia công bao bì
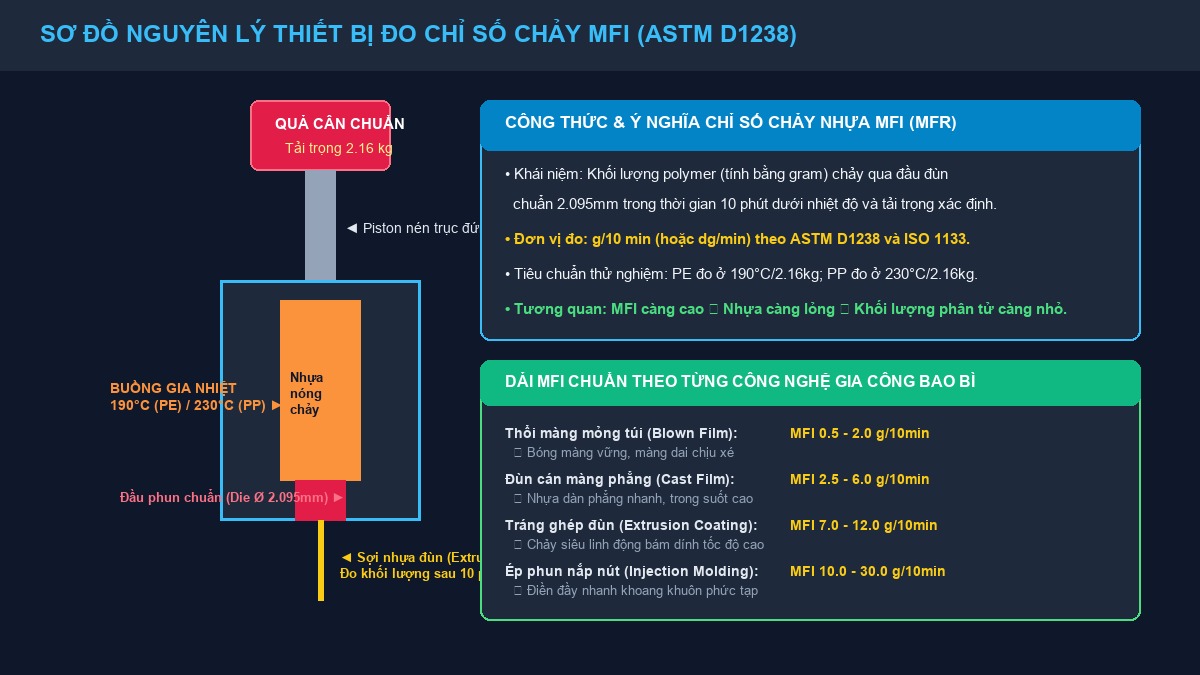
Mỗi phương pháp gia công màng nhựa đòi hỏi một trạng thái lưu biến riêng biệt của polymer nóng chảy. Bảng đối chiếu kỹ thuật dưới đây tổng hợp các dải MFI tiêu chuẩn cùng đặc tính cơ lý tương ứng cho từng công nghệ chế tạo bao bì:
| Công nghệ gia công bao bì | Dải MFI chuẩn (g/10 min) | Điều kiện đo ASTM D1238 | Đặc tính dòng chảy và cơ lý màng | Khuyến nghị ứng dụng thực tế |
|---|---|---|---|---|
| Thổi màng mỏng túi (Blown Film) | 0.5 – 2.0 g/10 min | 190°C / 2.16 kg (PE) | Độ bền nóng chảy cao, bóng màng ổn định, màng dẻo dai chịu lực đâm thủng | Túi thực phẩm, màng nông nghiệp, màng co lót bao tải công nghiệp |
| Đùn cán màng phẳng (Cast Film) | 2.5 – 6.0 g/10 min | 230°C / 2.16 kg (PP) hoặc 190°C (PE) | Nhựa dàn phẳng nhanh trên trục làm lạnh, độ bóng bề mặt và độ trong suốt cao | Màng CPP, màng quấn pallet Stretch Film, màng bảo vệ bề mặt |
| Tráng ghép đùn (Extrusion Coating) | 7.0 – 12.0 g/10 min | 190°C / 2.16 kg (LDPE) | Độ nhớt thấp, bám dính mỏng đồng đều ở tốc độ kéo dây chuyền trên 200 m/phút | Tráng phủ màng nhôm AL, giấy kraft, màng dệt PP làm bao bì xi măng |
| Ép phun phụ kiện bao bì (Injection Molding) | 10.0 – 30.0 g/10 min | 230°C / 2.16 kg (PP) | Dòng chảy loãng linh động, điền đầy chi tiết khuôn phức tạp trong chu kỳ ngắn | Nắp chai nước ngọt, nút vặn túi spout pouch, quai xách nhựa |
Bảng số liệu trên chỉ rõ rằng việc xác định chỉ số MFI là gì và lựa chọn đúng dải MFI là điều kiện tiên quyết giúp tối ưu hóa công suất máy và ngăn chặn hiện tượng đứt màng hoặc võng bóng màng trong quá trình vận hành.
Ảnh hưởng của MFI đến chất lượng màng ghép thành phẩm
Trong cấu trúc màng ghép phức hợp nhiều lớp (như BOPP/AL/PE hoặc PET/MPET/PE), lớp màng PE hoặc CPP đóng vai trò hàn dán nhiệt bên trong. Chỉ số MFI của lớp này tác động sâu rộng đến độ bền dán dính mép hàn và độ phân bổ độ dày đồng đều (Gauge uniformity).
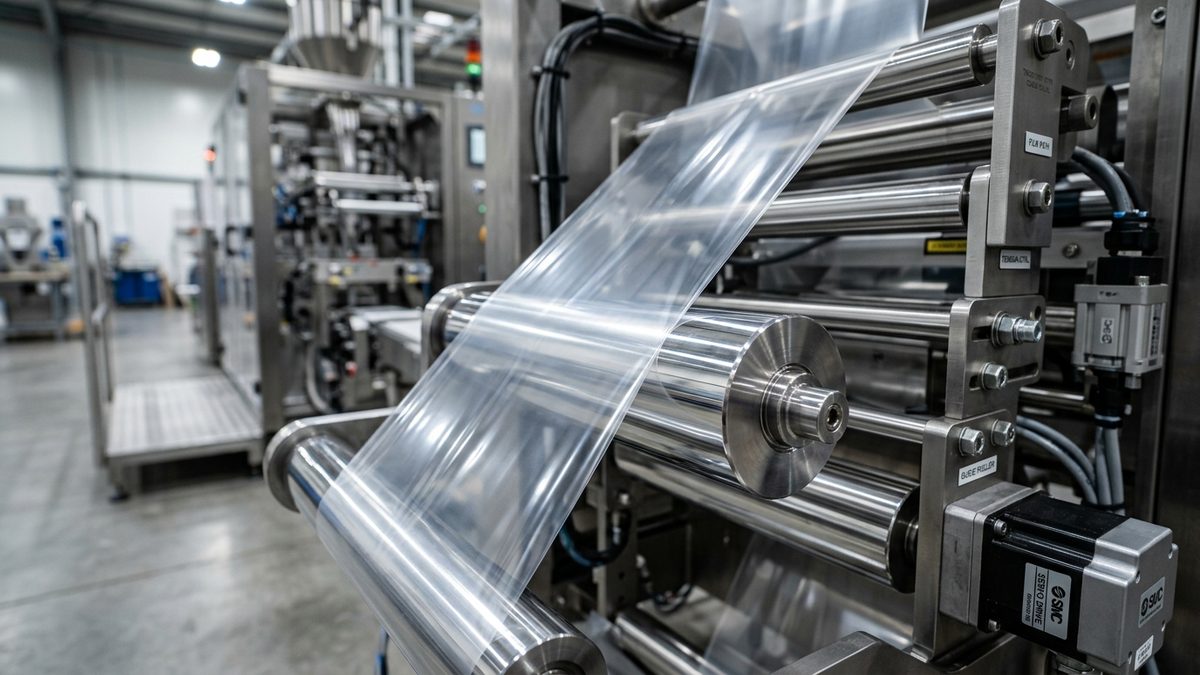
Nếu sử dụng hạt nhựa hàn dán có chỉ số MFI quá cao (trên 3.5 g/10 min) cho màng thổi, độ bền nóng chảy (Melt Strength) của bóng màng bị suy giảm mạnh. Bóng màng thổi dễ bị dao động trước tác động của luồng gió làm mát từ vòng gió, gây hiện tượng chênh lệch độ dày màng theo chu vi và dẫn đến hiện tượng lệch biên cuộn màng máy đóng gói khi cuộn màng bị phồng mép hoặc lượn sóng.
Ngược lại, nếu hạt nhựa có MFI quá thấp, nhiệt độ hàn dán cần thiết sẽ tăng cao và cửa sổ hàn nhiệt bị thu hẹp. Khi hàn mép túi trên máy đóng gói tự động tốc độ cao, mối hàn có thể không kịp đạt độ nóng chảy hoàn toàn, gây xì mép hoặc hở mí.
Một rủi ro nghiêm trọng khác tại các xưởng gia công màng là hiện tượng mắt cá (Fish eyes) và đốm gel không tan khi phối trộn nguyên liệu. Khuyết tật này thường xuất hiện khi kỹ sư trộn các lô hạt nhựa có chỉ số MFI chênh lệch quá xa nhau, chẳng hạn giữa hạt MFI 0.5 và MFI 4.0.
Khi hai dòng nhựa có độ nhớt chênh lệch quá lớn, trục vít đùn không thể phân tán và hòa tan đồng nhất khối nóng chảy. Các vùng polymer phân tử lượng cao chưa kịp chảy dẻo sẽ tồn tại dưới dạng hạt keo rắn, làm nổi hạt sần sùi và suy giảm độ trong suốt của màng bao bì.
Khuyến nghị thực tế cho kỹ sư công thức màng bao bì
Để vừa đạt được năng suất đùn cao, vừa bảo đảm độ bền cơ lý và bề mặt màng bóng đẹp, các kỹ sư công thức bao bì tại Đông Âu Packing thường áp dụng giải pháp phối trộn hạt nhựa theo tỷ lệ kỹ thuật tối ưu.
Kỹ thuật phối trộn kinh điển là kết hợp giữa nhựa tuyến tính LLDPE có MFI thấp (khoảng 0.8 đến 1.0 g/10 min) và nhựa phân nhánh LDPE có MFI trung bình (khoảng 2.0 đến 2.5 g/10 min). Nhựa LLDPE đóng vai trò tạo khung xương cơ lý vững chắc, giúp màng có khả năng kháng đâm thủng và chống xé rách vượt trội.
Trong khi đó, thành phần LDPE với các nhánh phân tử dài sẽ cải thiện độ bền nóng chảy của khối polymer, giúp ổn định bóng màng ở cổ đùn, làm bóng bề mặt và hỗ trợ quá trình hàn dán nhiệt diễn ra nhanh chóng hơn ở nhiệt độ thấp.
Đồng thời, khi phát triển dòng bao bì xanh tái chế, việc kiểm soát MFI của các lớp màng MDO-PE đóng vai trò sống còn để đảm bảo màng kéo giãn định hướng có thể tương thích hoàn hảo với lớp màng hàn PE bên dưới mà không xảy ra hiện tượng co rút hay cong vênh.
Kết luận
Việc thấu hiểu bản chất chỉ số MFI là gì đóng vai trò nền tảng trong quy trình gia công màng PE và PP, quyết định trực tiếp đến độ ổn định vận hành và chất lượng bao bì thành phẩm.
Từ việc lựa chọn hạt nhựa MFI thấp cho màng túi thổi đòi hỏi độ dai bền va đập, đến hạt MFI cao cho cán màng phẳng hay tráng ghép đùn tốc độ cao, mỗi quyết định lưu biến polymer đều phải dựa trên cơ sở tính toán khoa học và điều kiện vận hành thực tế tại xưởng.
Đông Âu Packing với hơn 20 năm kinh nghiệm trong ngành bao bì màng ghép phức hợp cam kết tuyển chọn nghiêm ngặt nguồn hạt nhựa nguyên sinh nhập khẩu từ các thương hiệu quốc tế uy tín, kiểm định MFI chuẩn xác cho từng kết cấu màng:
- Đảm bảo độ ổn định dung sai độ dày màng, triệt tiêu lỗi lệch biên cuộn và mắt cá khi đóng gói tự động.
- Tối ưu hóa nhiệt độ dán dính và độ bền đường hàn miệng túi theo đúng đặc tính dòng chảy polymer.
- Hỗ trợ khách hàng gửi mẫu thử nghiệm thực tế và tư vấn cấu trúc màng ghép phức hợp tối ưu chi phí.
Quý đối tác doanh nghiệp có nhu cầu gia công túi màng ghép theo yêu cầu và nhận báo giá bao bì màng ghép trực tiếp từ nhà máy, vui lòng liên hệ hotline 0915 169 396 để được đội ngũ kỹ sư hỗ trợ chuyên sâu.