Trong vận hành dây chuyền tự động, lệch biên cuộn màng đóng gói (Web Tracking Error / Misalignment) là hiện tượng mép màng liên tục trôi lệch khỏi tâm máy khi chạy qua hệ thống con lăn. Sự cố này khiến mắt thần đọc sai vạch in, đường hàn lưng bị xoắn vặn và dao cắt phập vào giữa hình ảnh bao bì, gây lãng phí hàng giờ sản xuất quý báu.
Nguyên nhân gốc rễ bắt nguồn từ dao động lực căng xả cuộn không đều và sự mất song song của trục cơ khí, khiến lực kéo hai bên mép màng bị chênh lệch. Bài viết từ chuyên gia kỹ thuật Đông Âu Packing sẽ phân tích cơ chế động học dẫn hướng, mổ xẻ nguyên nhân và cung cấp giải pháp căn chỉnh hệ thống EPC triệt tiêu hoàn toàn lỗi lệch màng.
Theo định luật Normal Entry, dải màng dẻo luôn tự điều chỉnh để vuông góc với trục con lăn; mọi sai lệch góc tiếp xúc dù chỉ 0.5 độ hoặc biến thiên lực căng không đối xứng đều khiến màng trôi dạt về phía có lực căng nhỏ hơn.
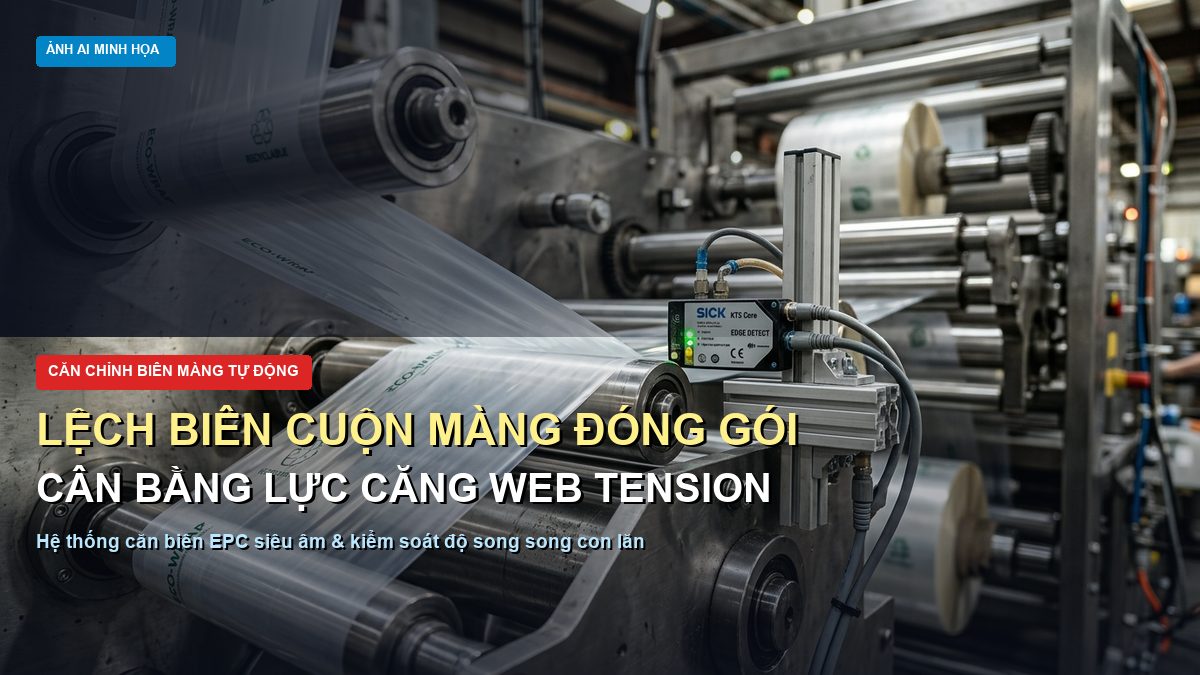
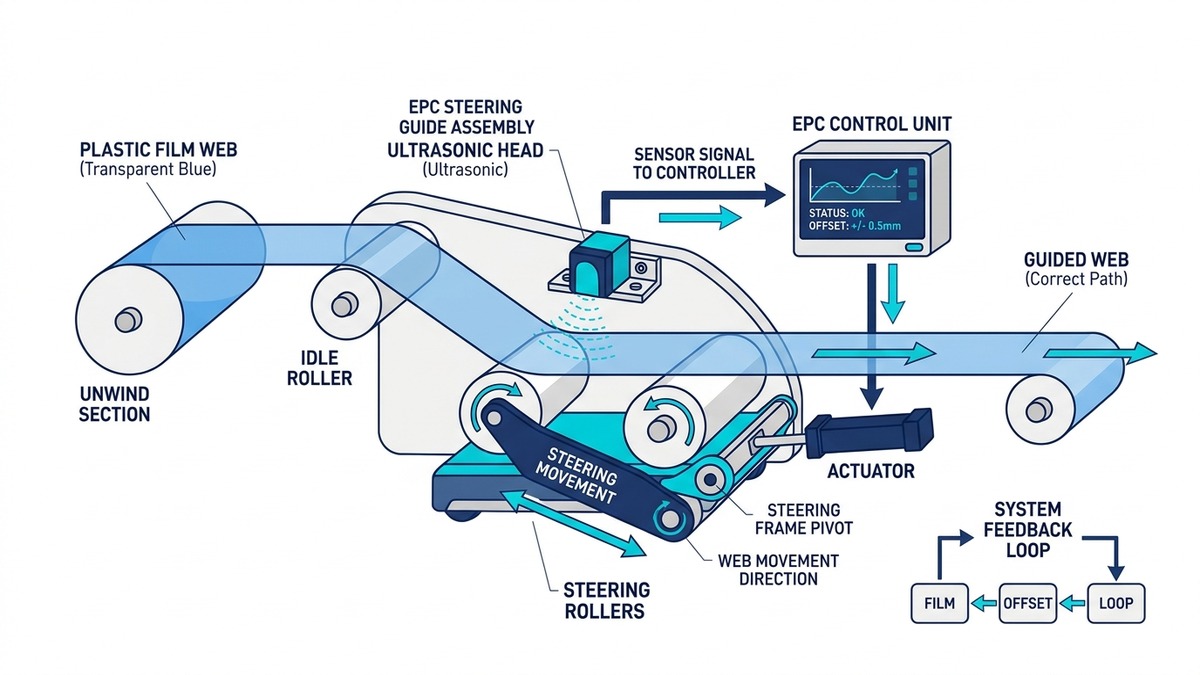
Cơ chế động học dẫn hướng cuộn màng trong hệ thống con lăn
Quá trình chuyển động của dải màng dẻo qua hệ thống con lăn dẫn hướng tuân theo nguyên tắc động học cơ bản: màng luôn có xu hướng tự căn chỉnh để hướng chuyển động vuông góc với trục quay của con lăn (Normal Entry Rule). Khi toàn bộ dàn con lăn được cân chỉnh song song hoàn hảo, phân bố lực căng theo chiều ngang của dải màng sẽ đạt trạng thái cân bằng tuyệt đối.
Chỉ cần một trục con lăn bị lệch góc nhỏ khoảng 0.5 độ so với phương vuông góc, lực căng ngang sẽ ngay lập tức bị biến dạng bất đối xứng. Tại vị trí có khoảng cách tiếp xúc dài hơn, màng nhựa chịu lực căng kéo lớn hơn; ngược lại, phía con lăn bị nghiêng tạo ra vùng lực căng chùng cục bộ.
Dưới tác động của ứng suất kéo vi mô, dải màng dẻo luôn bị trôi dạt sang phía có lực căng nhỏ hơn hoặc phía mép màng bị chùng. Tương tự, nếu cuộn màng cấp vào bị khuyết tật hình nón, chu vi cuộn không đều sẽ tạo ra mô men xoắn cưỡng bức làm màng trôi lệch khỏi đường tâm máy đóng gói chỉ sau vài vòng quay.
Khám phá nguyên nhân biến dạng màng và cách khắc phục hiện tượng cong vênh màng bao bì để bảo đảm đường chạy màng luôn ổn định. →
Các nguyên nhân gốc rễ gây ra lỗi lệch biên cuộn màng
Trong thực tế sản xuất tại các nhà máy đóng gói thực phẩm và dược phẩm, hiện tượng lệch biên phát sinh từ ba nhóm nguyên nhân cốt lõi liên quan mật thiết đến vật liệu màng cuộn, kết cấu cơ khí và hệ thống điều khiển lực căng xả cuộn.
Khuyết tật cuộn màng từ khâu xẻ cuộn bao bì
Chất lượng gia công từ công đoạn xẻ cuộn màng quyết định trực tiếp tới độ ổn định khi đưa lên máy đóng gói. Nếu quá trình thổi màng hoặc ghép màng nhiều lớp xảy ra hiện tượng chênh lệch độ dày (Gauge Banding), phần màng dày hơn sẽ tích lũy đường kính lớn hơn sau hàng nghìn vòng quấn.
Sự chênh lệch dù chỉ 1 đến 2 micron giữa hai mép cuộn cũng tạo nên cấu trúc hình nón. Khi đưa cuộn màng lên trục xả, mép dày chịu lực căng rất lớn trong khi mép mỏng bị võng chùng (Bagginess). Mép chùng thiếu lực bám ma sát với con lăn, khiến màng liên tục trượt và trôi dạt sang một bên.
Đặc biệt đối với bao bì y tế và dược phẩm sản xuất theo tiêu chuẩn phòng sạch bao bì ISO 15378, mọi khuyết tật biên cuộn đều bị kiểm soát nghiêm ngặt nhằm tránh ma sát sinh bụi và kẹt máy trong khu vực vô trùng.
Sự song song của các trục con lăn máy đóng gói bị sai lệch
Dàn con lăn dẫn hướng của máy đóng gói tự động phải chịu tải trọng quay liên tục ở tốc độ cao từ 60 đến 120 gói/phút. Sau thời gian dài vận hành, lực rung lắc cơ học làm lỏng các bu lông định vị hoặc mài mòn các vòng bi ở một đầu trục.
Khi một đầu trục con lăn bị xệ xuống hoặc lệch góc, khoảng cách giữa các con lăn liền kề không còn song song. Dải màng dẻo chạy qua trục lệch sẽ bị bẻ cong đường đi, sinh ra lực trượt ngang cưỡng bức và đẩy mép màng ra khỏi hành lang dẫn hướng tiêu chuẩn.
Biến thiên lực căng xả cuộn không ổn định
Trong suốt chu trình đóng gói, đường kính cuộn màng xả giảm dần từ 400 mm xuống còn 76 mm. Để duy trì lực căng không đổi, hệ thống phanh xả cuộn (Unwind Brake) sử dụng ly hợp bột từ hoặc phanh khí nén phải liên tục điều chỉnh giảm lực hãm theo thuật toán bám sát đường kính.
Nếu má phanh bị mòn, cảm biến lực loadcell bị nhiễu hoặc cánh tay cân bằng (Dancer Arm) bị kẹt do bụi bẩn, lực căng xả cuộn sẽ dao động giật cục. Khi lực căng sụt giảm đột ngột, màng bị chùng và mất lực bám trên con lăn, dẫn đến hiện tượng trượt biên mất kiểm soát.
Tìm hiểu các thông số ma sát trượt và giải pháp ổn định lực kéo qua hệ số ma sát cof màng bao bì chuyên sâu cho máy tốc độ cao. →
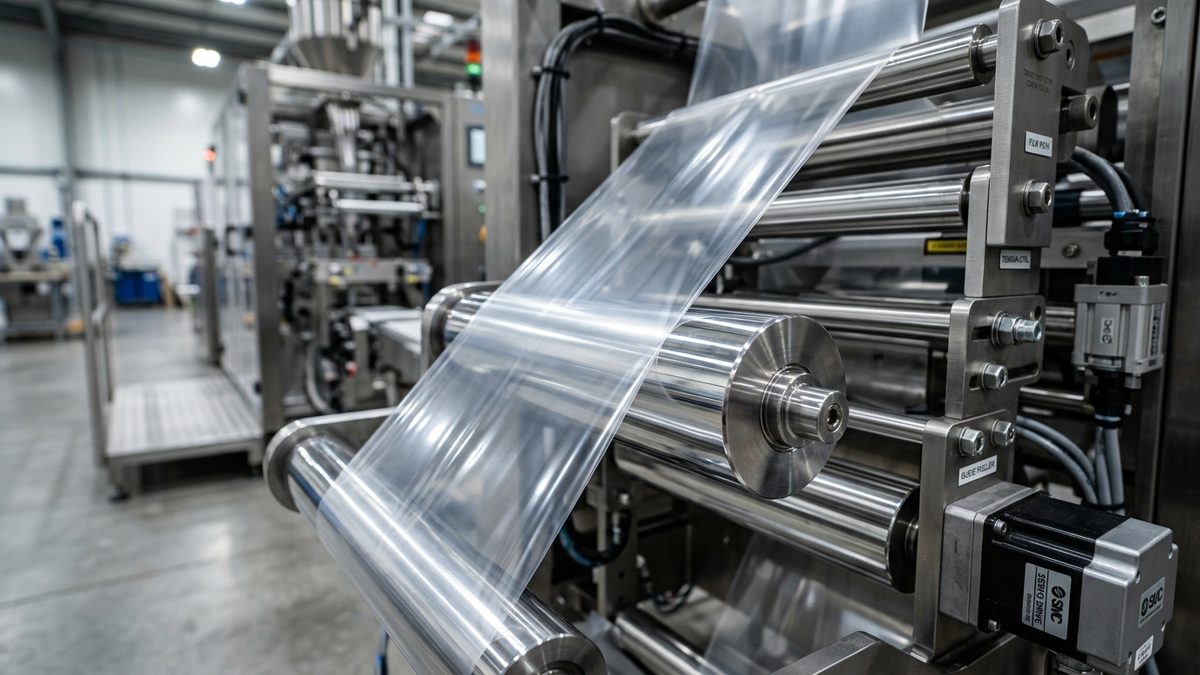
Giải pháp căn chỉnh và khắc phục lỗi lệch biên thực chiến
Để khắc phục dứt điểm hiện tượng lệch biên cuộn màng đóng gói trên máy đóng gói đứng và ngang, kỹ thuật viên bảo trì cần triển khai đồng bộ các giải pháp can thiệp tự động hóa và bảo dưỡng cơ khí chính xác theo quy trình chuẩn mực.
Giải pháp hiệu quả nhất là trang bị hệ thống dẫn hướng căn biên tự động EPC (Edge Position Control). Cảm biến siêu âm cho màng trong suốt hoặc cảm biến quang học cho màng in màu quét liên tục vị trí mép màng với độ phân giải 0.1 mm, truyền tín hiệu điều khiển động cơ servo xoay bàn xả hoặc con lăn bù trừ đưa màng về tâm máy.
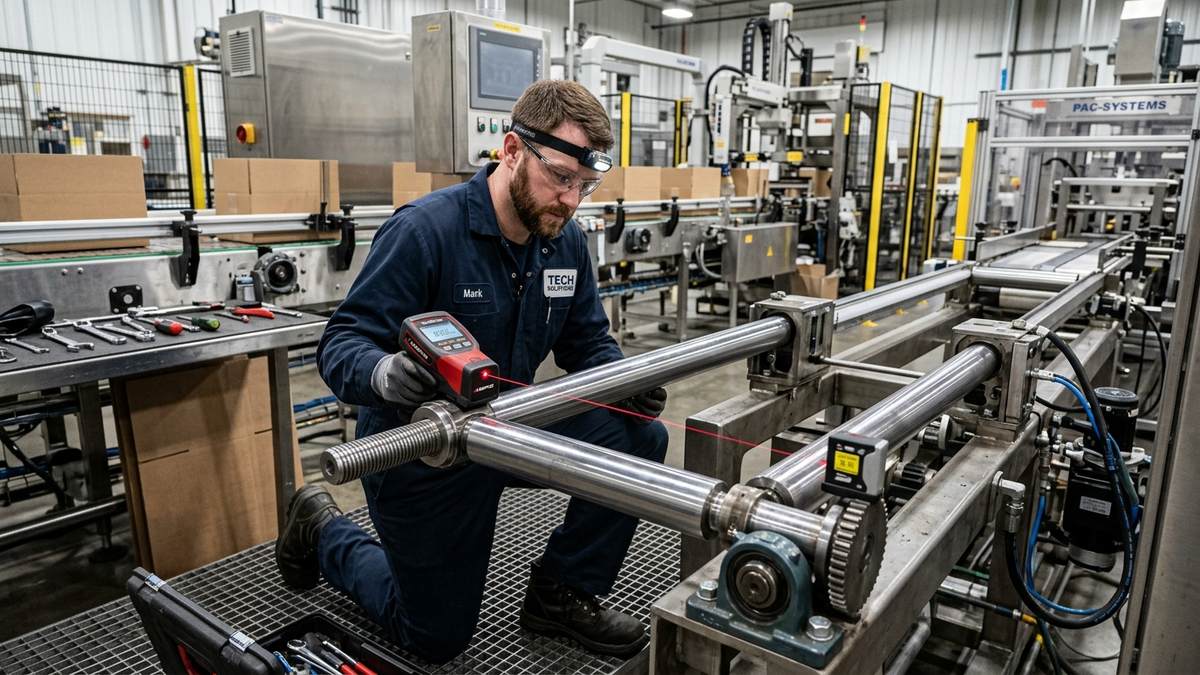
Bên cạnh EPC, đội ngũ bảo trì cần định kỳ kiểm tra độ song song của toàn bộ dàn trục con lăn bằng thước thủy ni-vô laser kỹ thuật số. Thước đo laser cho phép xác định độ lệch góc giữa hai trục với sai số dưới 0.1 mm/m, giúp cân chỉnh lại gối đỡ bạc đạn và siết chặt bu lông khóa chân trục.
Kỹ thuật viên cũng có thể điều chỉnh góc ôm tiếp xúc của con lăn bù trừ (Steering Roller). Khi con lăn này xoay nghiêng một góc bù tương ứng với hướng màng bị lệch, lực căng ngang sẽ được tái phân bổ đều đặn, kéo mép màng quay trở lại vị trí trung tâm máng tạo hình túi.
Tham khảo phương pháp kiểm soát độ bám dính nhiệt khi đóng gói tốc độ cao với tiêu chuẩn hot tack mí hàn bao bì quốc tế. →
Tiêu chuẩn nghiệm thu độ phẳng và độ đồng tâm của cuộn màng xuất xưởng
Một cuộn màng bao bì đạt chất lượng xuất xưởng hoàn hảo phải đáp ứng các chỉ tiêu cơ lý khắt khe về độ phẳng bề mặt, độ đồng tâm lõi giấy và độ sai lệch mép biên. Bảng kiểm soát chất lượng dưới đây phân định các ngưỡng dung sai kỹ thuật áp dụng tại xưởng sản xuất hiện đại.
| Thông số kỹ thuật cuộn màng | Tiêu chuẩn kiểm soát | Hậu quả khi sai lệch | Đánh giá chất lượng | Khuyến nghị vận hành xưởng |
|---|---|---|---|---|
| Độ sai lệch biên (Winding Stagger) | Dưới 1.0 mm | Biên cuộn hình răng cưa gây rung lắc khi xả màng | Đạt chuẩn xuất xưởng | Cho phép chạy máy tự động tốc độ cao trên 100 gói/phút |
| Độ chênh lệch đường kính hai đầu | Dưới 1.5 mm | Cuộn dạng nón làm màng trôi dạt về phía đường kính nhỏ | Đạt chuẩn xuất xưởng | Cân bằng lực căng hai đầu cuộn xả bằng tay đòn Dancer |
| Độ đảo tròn lõi giấy (Core Runout) | Dưới 0.8 mm | Lõi méo làm lực căng xả cuộn giật cục theo chu kỳ | Ngưỡng cảnh báo | Sử dụng lõi giấy carton cứng đa lớp chống biến dạng |
| Độ căng cuộn (Winding Hardness) | 85 đến 95 Shore A | Cuộn mềm dễ xẹp lõi, cuộn quá chặt sinh nếp nhăn kéo | Đạt chuẩn xuất xưởng | Điều chỉnh lực ép quả lô tì cuộn theo biểu đồ giảm dần |
Toàn bộ cuộn màng ghép trước khi xuất kho đều được kiểm tra độ sai lệch biên Winding Stagger dưới 1.0 mm trên máy xẻ cuộn căn biên laser tự động của Đức, đảm bảo cuộn màng phẳng tuyệt đối khi đưa lên máy đóng gói của quý khách hàng.
Kết luận
Khắc phục triệt để hiện tượng lệch biên cuộn màng đóng gói giúp dây chuyền vận hành liên tục không ngừng nghỉ, loại bỏ hoàn toàn phế phẩm bao bì cắt méo và bảo vệ an toàn cho dao cắt nhiệt. Sự kết hợp giữa việc căn chỉnh cơ khí chính xác và nguồn cuộn màng chuẩn quy cách là chìa khóa tối ưu hóa năng suất nhà máy.
- Trang bị cảm biến căn biên EPC tự động và cân chỉnh độ song song con lăn bằng laser định kỳ.
- Kiểm soát lực căng xả cuộn ổn định qua hệ thống phanh điện từ và cánh tay cân bằng Dancer Arm.
- Nghiệm thu nghiêm ngặt độ sai lệch biên cuộn dưới 1.0 mm và loại bỏ các cuộn màng khuyết tật dạng nón.
Nhà máy Đông Âu Packing cam kết đồng hành cùng các doanh nghiệp sản xuất trong việc cung cấp màng cuộn chất lượng cao. Quý khách hàng cần tìm hiểu thêm xin vui lòng tham khảo dịch vụ gia công túi màng ghép theo yêu cầu và xem chi tiết bảng báo giá bao bì màng ghép từ xưởng sản xuất Đông Âu Packing.