Công nghệ ghép đùn là gì: Đây là phương pháp tráng ghép màng bao bì nhiều lớp sử dụng nhựa nhiệt dẻo nóng chảy (phổ biến nhất là LDPE, LLDPE hoặc PP) ở dải nhiệt độ 280°C – 320°C làm chất kết dính trung gian liên kết hai hoặc nhiều lớp màng nền (substrates) lại với nhau một cách bền vững.
Nhựa lỏng được ép qua khe hẹp đầu đùn T-die thành rèm màng nóng chảy liên tục, rơi thẳng vào khe kẹp (Nip Point) giữa hai lớp màng nền rồi được giải nhiệt tức thì qua trục làm nguội Chill Roll.
Với tốc độ vận hành lên tới 250 – 400 m/phút và hoàn toàn không cần thời gian ủ keo đóng rắn (0 giờ ủ), công nghệ ghép đùn (Extrusion Lamination / Extrusion Coating) đóng vai trò xương sống trong sản xuất bao bì giấy ghép nhôm, bao bì mì ăn liền và bao bì nông nghiệp chịu tải trọng nặng.
Khác với phương pháp ghép màng bằng keo truyền thống cần từ 24 đến 72 giờ chờ phản ứng hóa học liên kết, ghép đùn tận dụng sự đông đặc vật lý của chuỗi polymer nóng chảy.
Khi gặp trục làm nguội lạnh, lớp nhựa nung chảy lập tức chuyển pha từ lỏng sang rắn, tạo lực bám dính cơ lý bền chặt ngay tại điểm kẹp, cho phép cuộn màng thành phẩm xuất xưởng hoặc chia cuộn ngay lập tức.
Bản chất và nguyên lý vận hành của công nghệ ghép đùn (Extrusion Lamination)
Về mặt kỹ thuật, công nghệ ghép đùn là sự kết hợp đồng thời giữa quá trình gia nhiệt đùn nhựa liên tục và quá trình cán ép định hình áp lực cao.
Hạt nhựa nguyên sinh (thường là LDPE cấp tráng đùn với chỉ số chảy MI từ 4 đến 8 g/10 phút) được nạp vào phễu chứa của máy đùn (extruder).
Bên trong nòng trục vít, hạt nhựa được nén chặt và gia nhiệt tăng dần từ 180°C lên tới 280°C – 320°C qua các vùng nhiệt được kiểm soát tự động.
Ở mức nhiệt độ cực cao này, nhựa nóng chảy hoàn toàn, độ nhớt giảm mạnh và bề mặt polymer bị oxy hóa nhiệt nhẹ (thermal oxidation).
Sự oxy hóa bề mặt này tạo ra các nhóm chức phân cực chứa oxy như carbonyl (-C=O) và carboxyl (-COOH), giúp nhựa nóng chảy gia tăng đáng kể năng lượng bề mặt và bám dính cực mạnh vào các màng nền phân cực như lá nhôm AL foil hay màng in BOPP/PET.
Dòng nhựa lỏng đồng nhất sau đó được dẫn qua bộ lọc và ép qua khe hẹp của đầu đùn T-die (khe đùn tinh chỉnh từ 0.5 đến 1.0 mm).
Đầu đùn T-die trải đều dòng nhựa thành một tấm rèm nóng chảy liên tục (molten polymer curtain) mỏng đều và rơi tự do vào khe tiếp xúc giữa hai cuộn màng nền đang chuyển động với tốc độ cao.
Tại điểm kẹp (Nip Point), lớp rèm nhựa đóng vai trò như một chất keo nóng chảy tức thì, thấm sâu vào các lỗ xốp vi mô và vi cấu trúc bề mặt của cả hai màng nền trước khi được làm đông kết hoàn toàn.
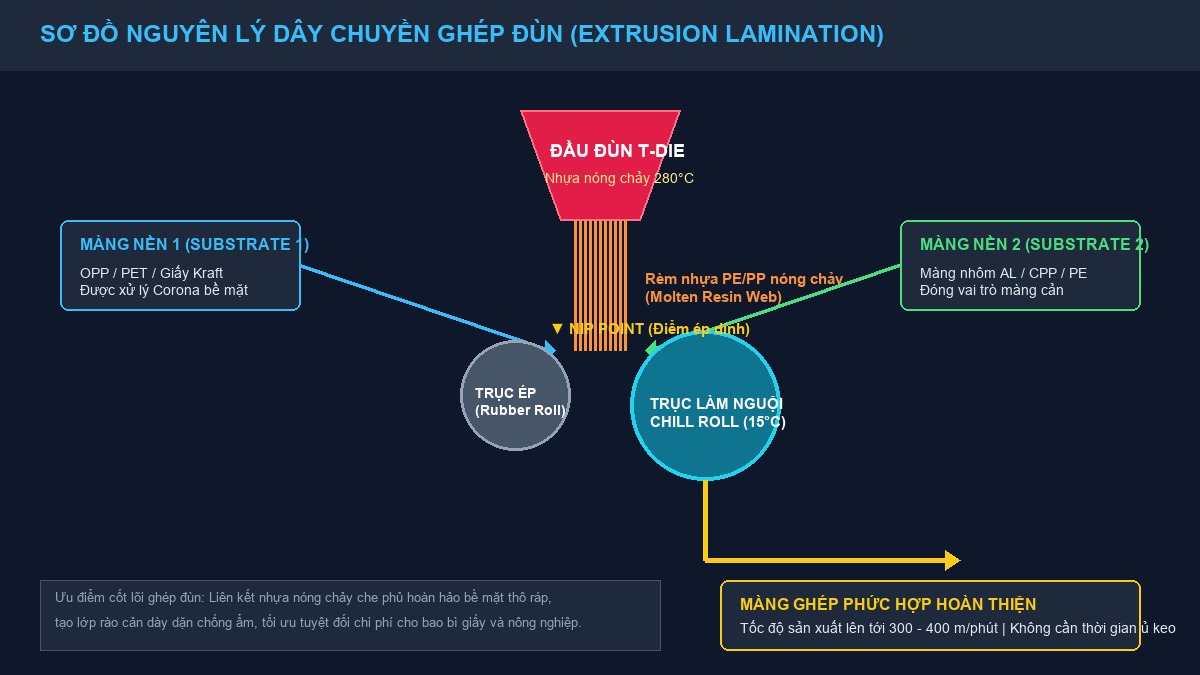
Vai trò quyết định của trục làm nguội (Chill Roll) và lực ép cơ học
Chất lượng liên kết của màng ghép đùn không chỉ phụ thuộc vào nhiệt độ nung nhựa mà chịu sự chi phối trực tiếp của hệ thống trục làm nguội và áp lực ép tại điểm kẹp.
Cơ chế sốc nhiệt định hình màng polymer
Trục làm nguội (Chill Roll) là thành phần cấu tạo đắt giá và giữ vai trò cốt lõi trong toàn bộ dây chuyền ghép đùn.
Trục được chế tạo từ thép hợp kim đặc biệt, bề mặt được mạ crom cứng và đánh bóng gương đạt độ nhẵn quang học cao, bên trong thiết kế các đường rãnh xoắn ốc kép tuần hoàn nước lạnh liên tục ở nhiệt độ 15°C – 20°C.
Khi rèm nhựa đang ở trạng thái nóng chảy 280°C tiếp xúc với bề mặt trục Chill Roll 18°C, một quá trình giải nhiệt sốc (thermal quenching) diễn ra chỉ trong vài phần trăm giây.
Hiện tượng sốc nhiệt cực nhanh này ngăn chặn quá trình hình thành các tinh thể cầu lớn (spherulites) của màng nhựa, cố định chuỗi polymer ở trạng thái vô định hình (amorphous state).
Nhờ cấu trúc vô định hình này, lớp màng đùn đạt được độ trong suốt quang học cao, độ dẻo dai chống đâm thủng vượt trội và duy trì lực bám dính liên kết bền chặt suốt vòng đời sản phẩm.
Kiểm soát lực ép tại điểm kẹp (Nip Point)
Điểm kẹp Nip Point được hình thành từ sự tiếp xúc chính xác giữa trục làm nguội kim loại Chill Roll và trục ép cao su (Pressure Roll) có độ đàn hồi chuyên dụng.
Áp lực ép cơ học từ hệ thống xi-lanh khí nén thủy lực được duy trì ổn định trong khoảng 2 đến 5 bar dọc theo toàn bộ chiều rộng khổ màng.
Dưới tác động đồng thời của lực nén và sự giảm nhiệt, rèm nhựa nóng chảy được cán ép phẳng mượt, phân bổ độ dày lớp đùn đồng nhất từ 12 đến 25 micron (tương đương định lượng 11 – 23 g/m2).
Độ dày lớp nhựa dẻo này đủ lớn để che phủ hoàn toàn các khuyết tật lồi lõm, sần sùi trên bề mặt của giấy Kraft hoặc vải dệt PP mà các phương pháp tráng keo siêu mỏng không thể làm được.
So sánh trực diện ghép đùn, ghép khô (Dry Lamination) và ghép không dung môi (Solventless)
Trong ngành sản xuất bao bì màng ghép phức hợp hiện đại, ghép đùn, ghép khô và ghép không dung môi là 3 trụ cột công nghệ chính yếu phục vụ các phân khúc đóng gói khác nhau.
Công nghệ ghép khô (Dry Lamination) sử dụng hệ keo polyurethane (PU) phân tán trong dung môi hữu cơ, chủ yếu là ethyl acetate.
Keo lỏng được tráng lên bề mặt màng in qua trục gravure, sau đó đi qua buồng sấy nhiệt dài 10 – 15 mét ở nhiệt độ 80°C – 100°C để sấy khô bay hơi 100% dung môi trước khi ép dính vào màng nền thứ hai.
Ghép khô cho lực bám dính bóc tách cơ học rất cao và chịu được điều kiện hấp khử trùng nhiệt Retort, nhưng nhược điểm lớn là tiêu tốn nhiều năng lượng điện sấy và tồn tại nguy cơ dung môi dư nếu kiểm soát quy trình không chặt chẽ.
Trong khi đó, công nghệ ghép không dung môi (Solventless Lamination) sử dụng keo polyurethane 100% chất rắn không chứa bất kỳ dung môi hữu cơ nào.
Hệ thống máy tráng keo ở nhiệt độ ấm 40°C – 50°C với lớp keo siêu mỏng chỉ từ 1.0 đến 2.0 micron rồi ép trực tiếp hai màng lại với nhau mà không cần buồng sấy.
Ghép không dung môi tiết kiệm chi phí năng lượng và thân thiện môi trường, nhưng đòi hỏi sản phẩm sau ghép phải được đưa vào phòng ủ nhiệt từ 24 đến 72 giờ để hoàn tất phản ứng hóa học giữa nhóm isocyanate (-NCO) và polyol (-OH).
Nếu quá trình ủ nhiệt chưa đạt tiêu chuẩn, bao bì đối mặt với nguy cơ xảy ra hiện tượng thôi nhiễm paa trong bao bì màng ghép từ các amin thơm bậc một chưa phản ứng hết sang thực phẩm.
Trái ngược hoàn toàn với cả hai phương pháp dùng keo trên, công nghệ ghép đùn hoàn toàn không dùng chất kết dính hóa học lỏng hay keo polyurethane.
Bản thân nhựa nguyên sinh nóng chảy đóng vai trò làm lớp đệm liên kết cơ lý thuần túy, mang lại độ an toàn vệ sinh tối đa, loại bỏ hoàn toàn nguy cơ tồn dư dung môi hữu cơ VOC hay phản ứng phụ của keo.
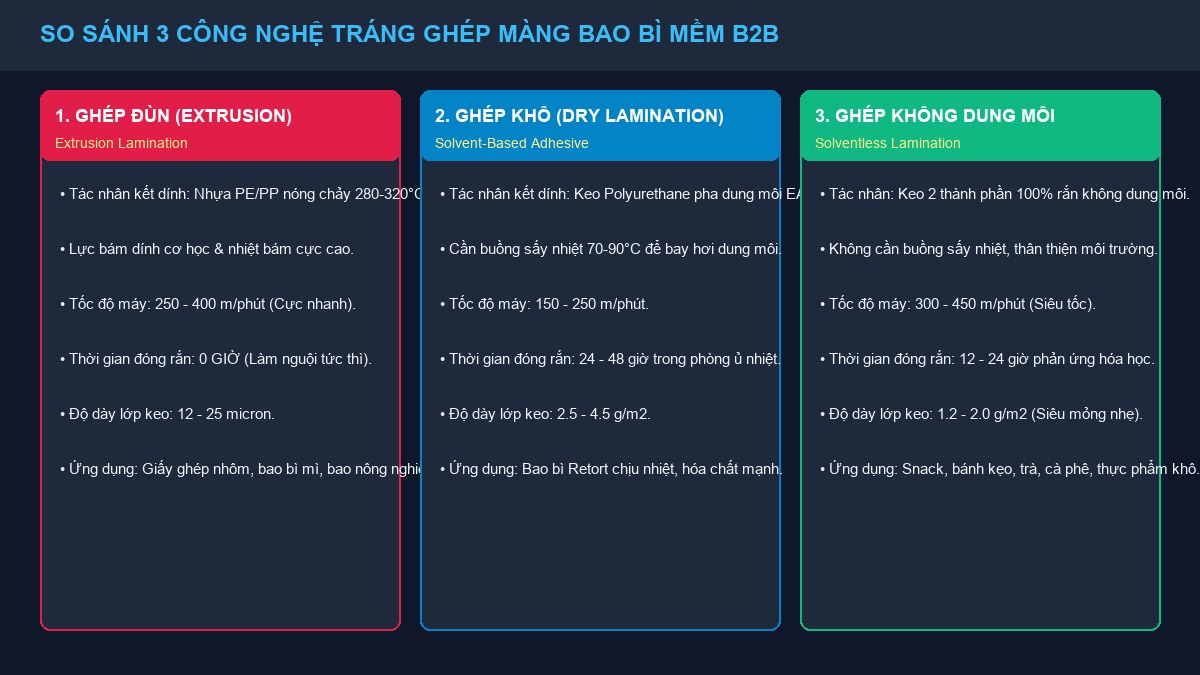
Bảng đối chiếu các thông số kinh tế kỹ thuật giữa 3 công nghệ tráng ghép màng
Để hỗ trợ các nhà sản xuất và chuyên viên thu mua bao bì B2B đưa ra quyết định lựa chọn công nghệ chính xác nhất cho từng cấu trúc sản phẩm, bảng dưới đây đối chiếu chi tiết 7 thông số kỹ thuật then chốt giữa 3 phương pháp:
| Tiêu chí kỹ thuật | Ghép đùn (Extrusion) | Ghép khô (Dry Lamination) | Ghép không dung môi (Solventless) | Đánh giá & Khuyến nghị |
|---|---|---|---|---|
| Tác nhân liên kết | Hạt nhựa nguyên sinh PE/PP nóng chảy | Keo PU pha dung môi hữu cơ | Keo PU lỏng 100% chất rắn | Ghép đùn không dùng hóa chất keo dán |
| Nhiệt độ gia công | 280°C – 320°C (nhiệt trục đùn) | 80°C – 100°C (hầm sấy nhiệt) | 40°C – 50°C (tráng ấm) | Ghép đùn tiêu hao nhiệt nung cao nhất |
| Tốc độ máy (m/phút) | 250 – 400 m/phút | 150 – 250 m/phút | 250 – 450 m/phút | Ghép đùn và solventless dẫn đầu tốc độ |
| Thời gian đóng rắn / ủ keo | 0 giờ (xuất xưởng ngay) | 24 – 48 giờ (buồng ủ) | 24 – 72 giờ (phòng ủ nhiệt) | Ghép đùn rút ngắn tối đa thời gian giao hàng |
| Độ dày lớp liên kết | 12 – 25 micron (dày dặn) | 1.5 – 3.5 micron | 1.0 – 2.0 micron (siêu mỏng) | Lớp đùn dày che phủ hoàn hảo bề mặt thô ráp |
| Dung môi tồn dư & Nguy cơ thôi nhiễm | Tuyệt đối 0% (không dung môi, 0% PAA) | Có nguy cơ tồn dư VOC nếu sấy thiếu | Nguy cơ thôi nhiễm PAA nếu ủ chưa đạt | Ghép đùn an toàn vệ sinh thực phẩm cao nhất |
| Ứng dụng phù hợp nhất | Bao bì giấy tráng nhôm, mì gói, nông nghiệp | Bao bì tiệt trùng Retort, màng nhôm khó dính | Bao bì snack, bánh kẹo, trà, cà phê thông dụng | Lựa chọn tùy theo cấu trúc và tải trọng bao |
Ưu điểm và giới hạn của công nghệ ghép đùn trong thực tế
Bất kỳ phương pháp chế tạo nào cũng tồn tại những mặt mạnh vượt bậc đi kèm các rào cản kỹ thuật mà doanh nghiệp cần nắm rõ.
Về mặt ưu thế, tốc độ gia công siêu cao đạt từ 300 đến 400 m/phút giúp máy ghép đùn tạo ra sản lượng hàng triệu mét màng mỗi ca làm việc, giải quyết bài toán giao hàng số lượng lớn trong thời gian gấp rút.
Lợi thế vàng thứ hai là việc triệt tiêu hoàn toàn thời gian ủ keo (0 giờ ủ), cho phép sản phẩm được kiểm tra chất lượng và chuyển sang khâu chia cuộn hoặc đóng gói thành phẩm ngay sau khi hạ cuộn.
Bên cạnh đó, lớp nhựa đùn dày dặn 12 – 25 micron tạo thành lớp rào cản hơi nước cơ học vững chắc, đồng thời che lấp hoàn toàn bề mặt thô ráp, xơ sợi của giấy Kraft hoặc vải dệt PP, mang lại khả năng kháng xé rách tuyệt hảo cho bao bì phân bón, thức ăn chăn nuôi và hạt nhựa công nghiệp nặng 25 – 50 kg.
Ngoài ra, cấu trúc ghép đùn còn có thể kết hợp nhịp nhàng với màng mdo pe bao bì đơn vật liệu nhằm định hướng phát triển các dòng sản phẩm bao bì tái chế tuần hoàn trong tương lai.
Tuy nhiên, công nghệ ghép đùn cũng đối mặt với một số giới hạn sản xuất nhất định.
Đầu tiên là chi phí vốn đầu tư thiết bị rất cao: một tổ hợp máy ghép đùn liên hoàn đòi hỏi hệ thống trục vít nung nhiệt công suất lớn, đầu đùn T-die gia công siêu chính xác và trục làm lạnh Chill Roll đánh bóng gương đắt đỏ.
Thứ hai, việc duy trì nhiệt độ nung chảy liên tục ở mức 280°C – 320°C tiêu tốn nguồn năng lượng điện nhiệt đáng kể.
Cuối cùng, do hao phí màng ban đầu khi khởi động căn chỉnh rèm nhựa khá lớn (scrap rate khởi động cao), công nghệ này chỉ thực sự tối ưu hiệu quả kinh tế đối với các đơn đặt hàng quy mô công nghiệp lớn (MOQ cao từ 30.000 đến 50.000 mét màng trở lên).
Kết luận
Hiểu rõ công nghệ ghép đùn là gì cùng bản chất vận hành của rèm nhựa nóng chảy là cơ sở khoa học vững chắc giúp các nhà sản xuất lựa chọn phương án tráng ghép bao bì phù hợp nhất cho từng phân khúc hàng hóa.
Nhờ tốc độ siêu việt, khả năng triệt tiêu thời gian ủ keo và tạo lớp đệm cơ học dày dặn, ghép đùn tiếp tục giữ vững vị thế không thể thay thế trong các dòng bao bì giấy phức hợp, bao bì gói mì và bao tải công nghiệp tải trọng lớn.
Đông Âu Packing sở hữu hệ thống trang thiết bị ghép màng đa dạng từ ghép đùn, ghép khô tới ghép không dung môi hiện đại, sẵn sàng đồng hành cùng quý doanh nghiệp kiến tạo giải pháp đóng gói ưu việt:
- Tư vấn cấu trúc màng tối ưu độ bám dính cơ lý theo tiêu chuẩn ASTM F904 và kiểm soát chi phí nguyên vật liệu.
- Lựa chọn chính xác giữa công nghệ ghép đùn, ghép khô hoặc solventless tùy theo tính chất sản phẩm và yêu cầu lead-time giao hàng.
- Cam kết độ an toàn vệ sinh thực phẩm cao nhất, loại bỏ triệt để nguy cơ thôi nhiễm hóa chất độc hại vào sản phẩm.
Quý đối tác doanh nghiệp có nhu cầu gia công túi màng ghép theo yêu cầu hoặc cần nhận báo giá bao bì màng ghép cạnh tranh trực tiếp từ xưởng sản xuất, xin vui lòng liên hệ hotline 0915 169 396 để được đội ngũ kỹ sư hỗ trợ chuyên sâu.