Kiểm soát hệ số ma sát cof màng bao bì theo tiêu chuẩn ASTM D1894 là yếu tố kỹ thuật then chốt giúp các nhà máy đóng gói tự động duy trì tốc độ vận hành liên tục và ổn định. Khi hệ số ma sát sai lệch, màng nhựa sẽ bị rít kẹt trong máng tạo hình hoặc trôi tuột mất kiểm soát làm phế phẩm tăng vọt.
Hiểu rõ bản chất cơ lý của ma sát tĩnh và ma sát động giúp kỹ sư xưởng đóng gói làm chủ lực kéo màng, hạn chế nếp nhăn và bảo vệ độ chính xác của mắt thần quang học. Bài viết này phân tích chi tiết tiêu chuẩn ASTM D1894, cơ chế hạt phụ gia trượt và bảng định mức chuẩn cho từng dòng máy.
Hệ số ma sát COF là chỉ số cơ lý sống còn quyết định năng suất dây chuyền đóng gói tự động. Một chỉ số COF được hiệu chỉnh tối ưu giúp màng lướt êm qua ống định hình mà không tạo nếp nhăn, đồng thời ngăn chặn triệt để nguy cơ trôi lệch vạch mắt thần quang học.
Khái niệm hệ số ma sát tĩnh và ma sát động trong đóng gói tự động
Hệ số ma sát (Coefficient of Friction – COF) là tỷ số không thứ nguyên giữa lực ma sát cản trở chuyển động và lực nén vuông góc tác dụng lên hai bề mặt tiếp xúc. Trong công nghệ bao bì màng ghép phức hợp, chỉ số này phản ánh trực tiếp mức độ trơn trượt của màng khi lướt qua các chi tiết cơ khí bằng kim loại.
Ma sát tĩnh (Static COF) đại diện cho lực cản ban đầu cần phải thắng để màng bắt đầu dịch chuyển từ trạng thái nghỉ trên con lăn kim loại. Nếu ma sát tĩnh quá cao, động cơ servo kéo màng phải chịu tải đột ngột khi khởi động chu kỳ đóng gói mới, dễ dẫn đến hiện tượng giật màng và đứt mép vật liệu.
Ma sát động (Kinetic COF) đo lường lực cản duy trì trong suốt quá trình màng đang trượt liên tục với vận tốc ổn định qua các con lăn dẫn hướng và ống tạo hình. Trị số ma sát động luôn nhỏ hơn ma sát tĩnh, đóng vai trò quyết định độ căng phẳng màng và độ ổn định của bước nạp sản phẩm.
Phương pháp đo lường hệ số ma sát theo tiêu chuẩn ASTM D1894
Tiêu chuẩn ASTM D1894 là quy chuẩn quốc tế được công nhận rộng rãi nhất để kiểm tra hệ số ma sát tĩnh và động của màng nhựa mềm và vật liệu màng ghép bao bì. Phương pháp này mô phỏng chân thực chuyển động trượt của màng trong điều kiện phòng lab có kiểm soát nhiệt độ và độ ẩm nghiêm ngặt.
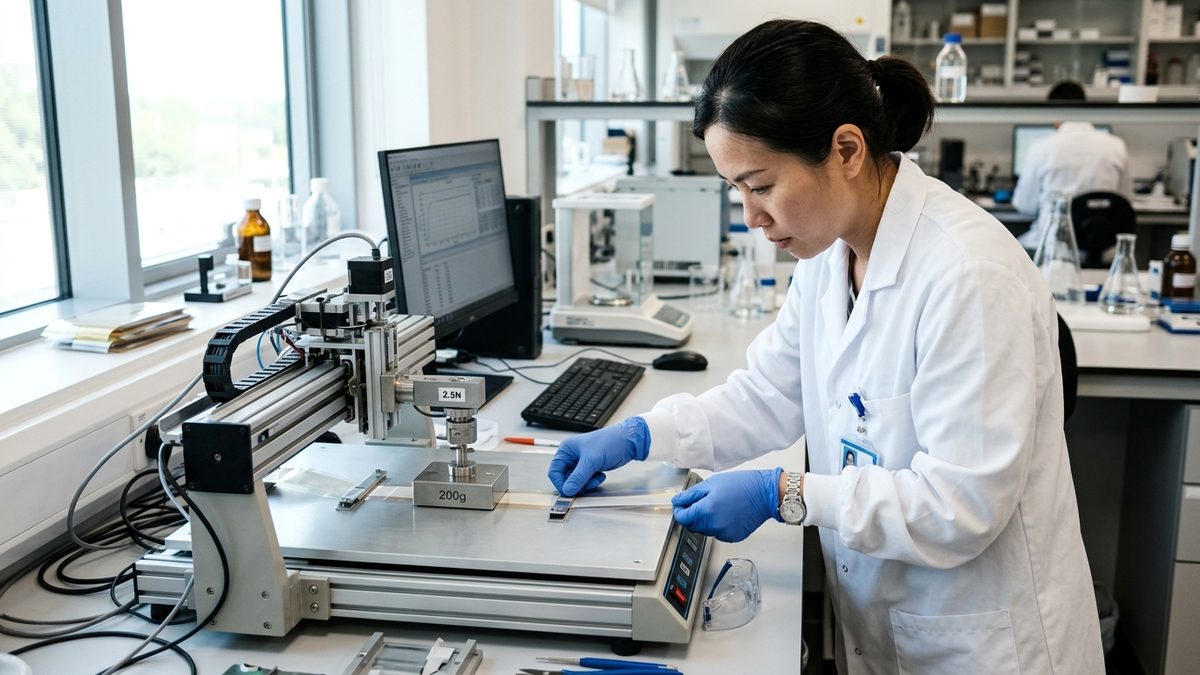
Thiết bị bàn trượt thử ma sát
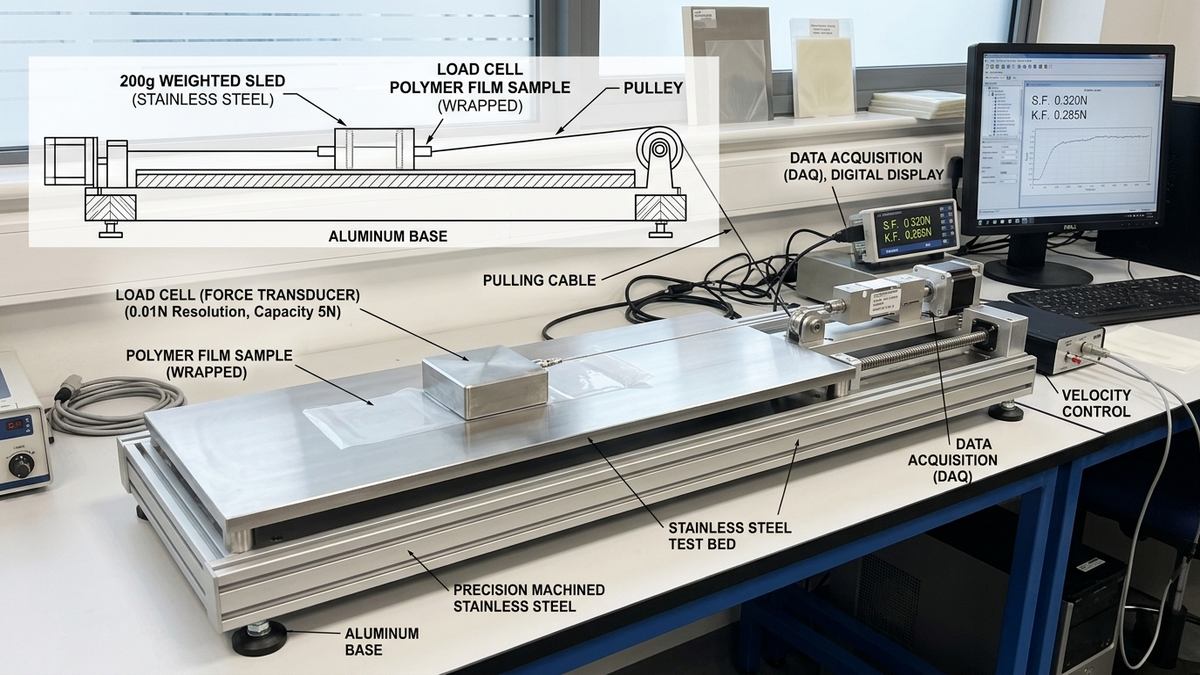
Thiết bị kiểm tra ma sát chuyên dụng (COF Tester) bao gồm một bàn trượt phẳng nằm ngang bằng kim loại không gỉ và một khối tạ chuẩn có trọng lượng chính xác 200g. Mẫu màng bao bì thử nghiệm được cắt phẳng theo kích thước quy định và bọc ôm sát quanh mặt đáy khối tạ 200g.
Khối tạ được kết nối với cảm biến lực (load cell) độ nhạy cao và được cơ cấu kéo di chuyển dọc theo bàn trượt với vận tốc không đổi 150 mm/phút. Cảm biến lực ghi nhận liên tục biểu đồ biến thiên lực kéo, từ đó tính toán tự động giá trị đỉnh lực ban đầu (COF tĩnh) và lực kéo trung bình ổn định (COF động).
Tìm hiểu thêm phương pháp kiểm tra độ bám dính giữa các lớp màng qua bài viết độ bền bóc tách màng ghép astm f904 để đảm bảo chất lượng toàn diện. →
Phân biệt đo ma sát màng – kim loại và màng – màng
Tiêu chuẩn ASTM D1894 phân định rõ ràng hai chế độ thử nghiệm độc lập: phép đo ma sát giữa bề mặt màng với kim loại (Film-to-Metal) và ma sát giữa hai bề mặt màng với nhau (Film-to-Film). Mỗi chế độ phản ánh một khía cạnh cơ lý riêng biệt trong toàn bộ chuỗi đóng gói.
Phép đo màng với kim loại mô phỏng lực cản khi màng lướt qua phễu dẫn hướng, máng gập tạo túi và thanh hàn nhiệt. Trong khi đó, phép đo màng với màng đánh giá khả năng mở miệng túi của giác hút chân không cũng như độ bám dính chống trơn trượt khi xếp chồng các gói thành phẩm lên pallet.
Bên cạnh yếu tố ma sát, màng bao bì còn phải đảm bảo khả năng cản khí qua phương pháp đo otr và wvtr màng bao bì để bảo vệ thực phẩm khỏi ẩm và dưỡng khí trong suốt quá trình phân phối.
Cơ chế hoạt động của hạt phụ gia trượt
Các loại nhựa nguyên sinh như polyethylene (PE) và polypropylene (PP) có độ dính tự nhiên rất cao sau khi đùn thổi. Để hạ thấp hệ số ma sát về ngưỡng gia công lý tưởng, nhà sản xuất bao bì phối trộn thêm phụ gia trượt (Slip Additives) vào lớp nhựa hàn dán.
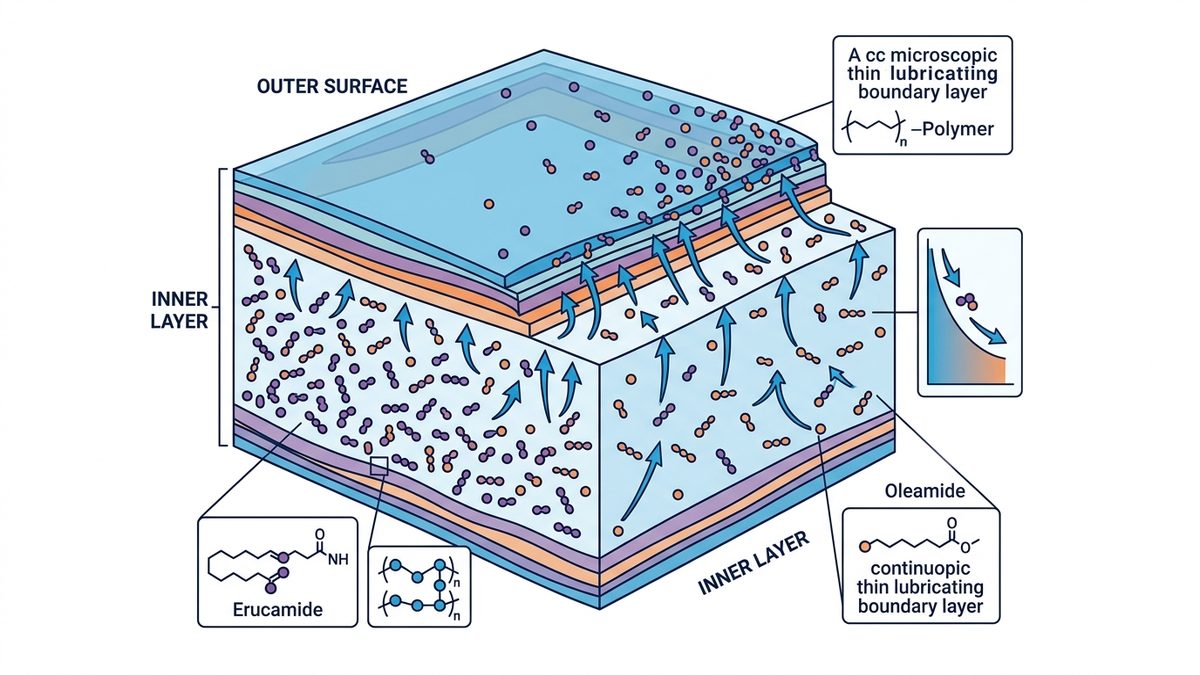
Phụ gia trượt phổ biến nhất là các amide béo hữu cơ như Oleamide và Erucamide có nguồn gốc từ axit béo tự nhiên. Khi ở trạng thái nhựa nóng chảy, các phân tử amide này hòa tan đồng nhất vào ma trận polymer của lớp đùn màng.
Sau khi màng nhựa nguội và kết tinh, do độ tương thích thấp với mạch polymer, các phân tử phụ gia bắt đầu di chuyển (migration) từ lõi màng trồi lên bề mặt. Quá trình di hành này tạo thành một lớp đệm bôi trơn hiển vi có độ dày vài phân tử, ngăn bề mặt polymer tiếp xúc trực tiếp với kim loại.
Khả năng chịu uốn gấp cơ học liên tục được đánh giá qua thử nghiệm gelbo flex màng bao bì trước khi đưa vào cuộn đóng gói tự động nhằm kiểm soát nguy cơ rách thủng.
Xem xét tác động của năng lượng bề mặt và lực căng Dyne qua bài viết xử lý corona màng nhựa bao bì trước khi in ghép màng. →
Bảng định mức hệ số ma sát COF chuẩn cho từng dòng máy đóng gói công nghiệp
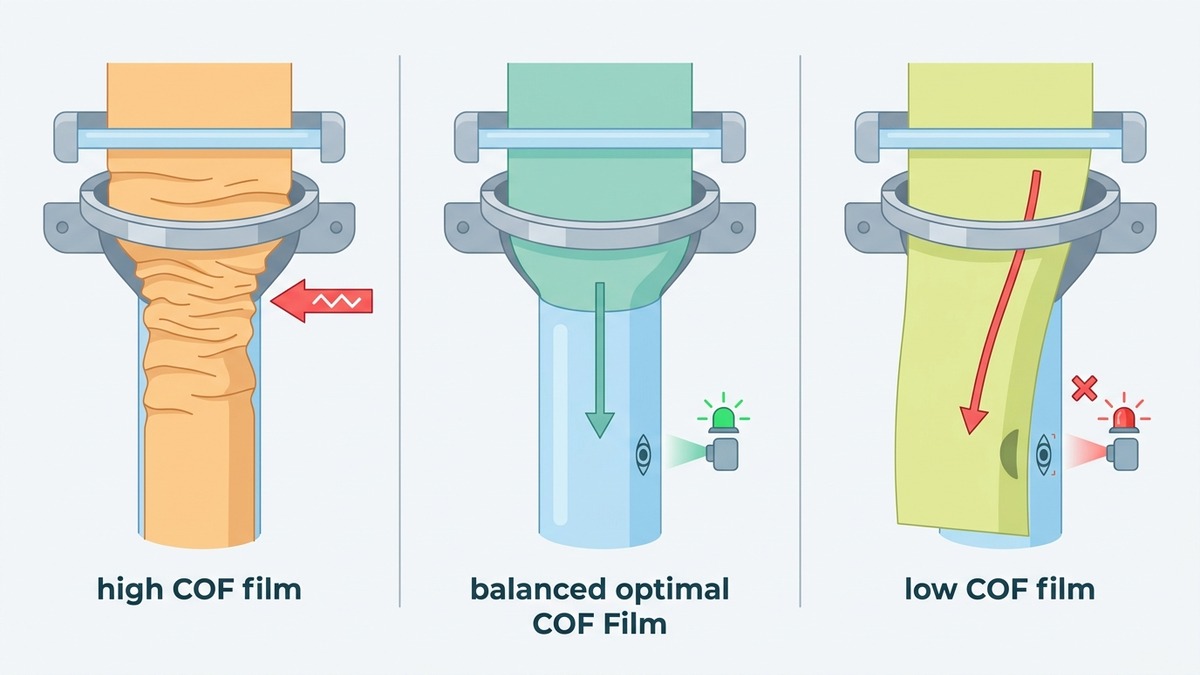
Mỗi chủng loại máy đóng gói công nghiệp đòi hỏi một dải hệ số ma sát COF riêng biệt để đạt hiệu suất vận hành cao nhất. Việc áp dụng sai định mức COF sẽ gây ra lỗi kẹt màng hoặc trượt lệch bao bì nghiêm trọng.
| Dòng thiết bị & quy trình | Dải COF động khuyến nghị | Rủi ro khi sai lệch COF | Khuyến nghị chuyên gia Đông Âu Packing |
|---|---|---|---|
| Máy đóng gói đứng tốc độ cao (VFFS) | 0.15 – 0.22 (màng – kim loại) | COF cao gây kẹt máng tạo hình; COF thấp làm trôi lệch mắt thần | Phối trộn phụ gia Erucamide bền nhiệt, lớp mPE trượt êm |
| Máy đóng gói nằm ngang (HFFS / Flow Pack) | 0.20 – 0.30 (màng – kim loại) | COF cao kéo giãn màng; COF thấp làm xô lệch vị trí sản phẩm | Ổn định lực căng cuộn xả, kiểm soát nhiệt máng trượt dưới 40°C |
| Máy đóng gói túi định hình sẵn (Rotary Pouch) | 0.25 – 0.35 (màng – màng) | COF thấp làm trượt giác hút; COF cao làm dính rít miệng túi | Bổ sung hạt chống khối kết silica vi mô kết hợp phụ gia trượt |
| Bao bì túi cần xếp chồng Pallet kho bãi | > 0.35 (màng – màng ngoài) | COF thấp khiến cọc hàng trơn trượt, đổ sập khi vận chuyển | Cấu trúc màng ngoài xử lý nhám vi mô hoặc giảm phụ gia trượt |
Đặc tính cơ lý của màng bao bì còn phải đáp ứng độ bền va đập và chịu tải trọng theo tiêu chuẩn độ bền nổ và độ bền rách bao bì astm để chống bục vỡ trong quá trình xếp dỡ hàng hóa công nghiệp.
Xử lý sự cố sai lệch COF tại xưởng đóng gói
Trong quá trình vận hành dây chuyền thực tế, hiện tượng màng bị rít kẹt đột ngột thường xảy ra khi nhiệt độ máng tạo hình tăng cao do ma sát liên tục. Nhiệt độ vượt quá 45°C làm lớp phụ gia bôi trơn bề mặt bị tan chảy trở lại vào ma trận polymer, làm mất hoàn toàn hiệu ứng trượt.
Biện pháp xử lý triệt để là lắp đặt hệ thống thổi khí nén làm mát liên tục vào máng tạo hình và con lăn dẫn hướng. Đồng thời, kỹ thuật viên cần vệ sinh định kỳ bề mặt kim loại bằng cồn công nghiệp để tẩy sạch cặn phụ gia bị cháy bám dính gây rít.
Một rủi ro khác là phụ gia trượt di hành quá mức khi cuộn màng được lưu kho ở nhiệt độ cao trên 35°C trong thời gian dài. Lớp sáp amide trồi lên quá dày sẽ làm mờ bề mặt in ấn và làm suy giảm lực liên kết dán dính mép hàn nhiệt.
Tham khảo tiêu chuẩn kiểm tra độ kín mối hàn sau đóng gói qua bài viết kiểm tra rò rỉ bao bì astm để ngăn ngừa thất thoát khí trơ. →
Câu hỏi thường gặp về hệ số ma sát COF màng bao bì
Dưới đây là giải đáp chi tiết các thắc mắc kỹ thuật phổ biến nhất từ các kỹ sư vận hành và bộ phận quản lý chất lượng QA/QC tại các nhà máy đóng gói thực phẩm và dược phẩm hiện đại.
Đối với máy đóng gói đứng VFFS tốc độ cao, dải hệ số ma sát động màng với kim loại lý tưởng nằm trong khoảng từ 0.15 đến 0.22. Nếu COF vượt quá 0.25, màng sẽ bị rít kẹt tại cổ tạo hình; nếu COF dưới 0.12, màng dễ bị trượt lệch vạch mắt thần quang học.
Oleamide di hành lên bề mặt màng rất nhanh trong 24 giờ đầu nhưng kém bền nhiệt, thích hợp cho đơn hàng cần đóng gói ngay. Erucamide có mạch phân tử dài hơn, di hành chậm và ổn định hơn, chịu nhiệt độ gia công và hàn dán cao hơn, giúp cuộn màng bảo quản lâu mà không bị biến tính độ trượt.
Hiện tượng này thường do nhiệt độ kho bảo quản quá cao trên 35°C hoặc lực căng cuộn quá chặt khiến phụ gia trượt bị ép phân tán ngược hoặc oxy hóa bề mặt. Cần lưu kho cuộn màng tại nơi thoáng mát dưới 30°C và độ ẩm dưới 70% để duy trì lớp bôi trơn hiển vi ổn định.
Kết luận
Kiểm soát chính xác chỉ số COF theo tiêu chuẩn ASTM D1894 là bí quyết giúp nhà máy đóng gói vận hành mượt mà, triệt tiêu sự cố dừng máy và giảm thiểu tối đa hao hụt màng in ấn. Việc cân bằng giữa độ trượt màng và lực ma sát cần thiết là nghệ thuật phối trộn nguyên liệu đòi hỏi kinh nghiệm sâu rộng.
- Hiệu chuẩn định kỳ thiết bị đo COF Tester theo chuẩn ASTM D1894 với khối tạ 200g.
- Lựa chọn phụ gia trượt Erucamide bền nhiệt cho dây chuyền đóng gói đứng tốc độ cao.
- Kiểm soát nhiệt độ kho bảo quản dưới 30°C để ngăn ngừa sáp phụ gia trồi mờ bề mặt in.
Đông Âu Packing sở hữu hệ thống thiết bị đo COF Tester hiện đại đạt chuẩn quốc tế, kiểm định nghiêm ngặt chỉ số ma sát trên từng lô màng sản xuất. Chúng tôi cam kết cung ứng các giải pháp bao bì màng ghép tương thích hoàn hảo với thông số kỹ thuật từng dòng máy đóng gói của khách hàng.