Chọn cấu trúc màng ghép 2 lớp, 3 lớp hay 4 lớp phụ thuộc vào hạn sử dụng (3 – 36 tháng) và chỉ số cản khí OTR/WVTR của sản phẩm. Ghép thừa lớp làm đội giá vốn, còn thiếu lớp cản sáng khiến hàng nhanh ỉu mốc, xì mí túi. Dưới đây là nguyên tắc phân tầng vật liệu và bảng tra cứu cấu trúc màng từ xưởng Đông Âu.
Nguyên tắc phối hợp phân tầng trong màng ghép
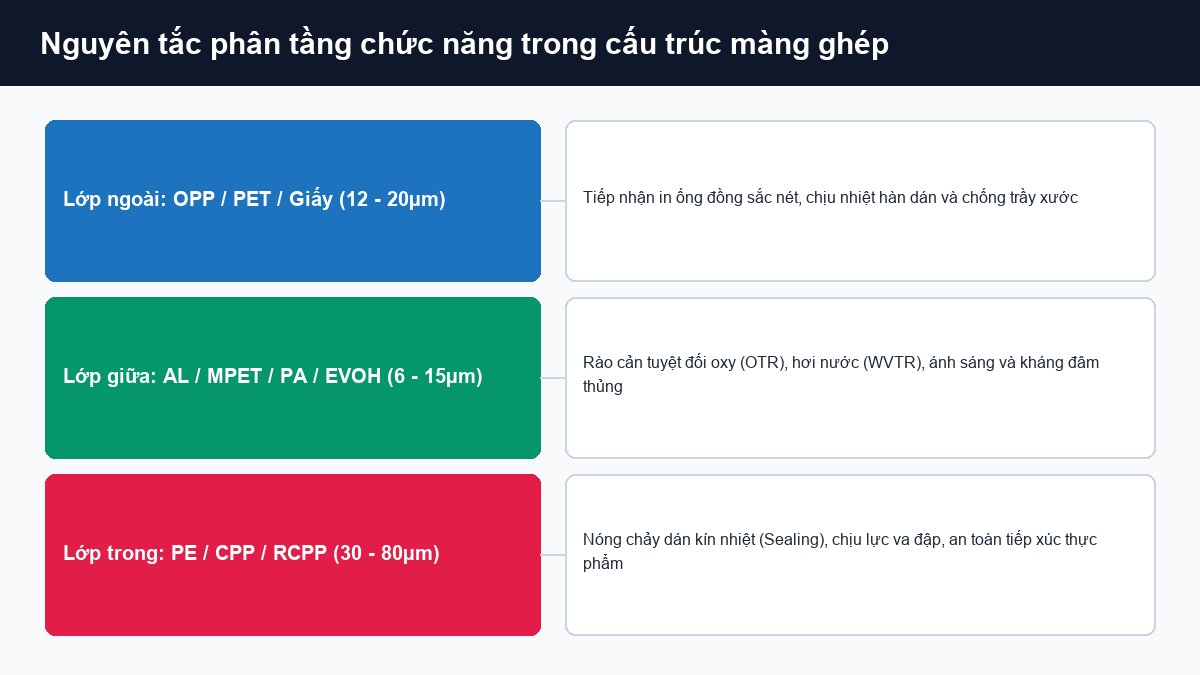
Trong sản xuất bao bì phức hợp, không có màng đơn nào đáp ứng đủ mọi tiêu chuẩn đóng gói: màng bám mực in tốt thì không tự hàn nhiệt được, còn màng hàn dính nhạy lại để lọt khí oxy. Dù ghép 2 lớp, 3 lớp hay 4 lớp, một cấu trúc túi đạt chuẩn luôn vận hành dựa trên 3 tầng chức năng cốt lõi:
- 1. Tầng màng ngoài cùng (In ấn & Nhận diện thương hiệu): Bề mặt tiếp nhận mực in ống đồng sắc nét và chịu lực căng khi chạy máy. Vật liệu phổ biến nhất là màng PET (chịu nhiệt sấy cao), màng OPP (bóng bẩy, kinh tế) hoặc giấy Kraft mộc mạc.
- 2. Tầng màng trung gian (Lá chắn cản khí, cản ẩm & Chịu lực): Nằm ở lõi giữa, có nhiệm vụ ngăn chặn ánh sáng, tia UV, hơi nước và khí oxy xâm nhập, đồng thời gia tăng độ dai chống đâm thủng. Vật liệu cốt lõi gồm lá nhôm nguyên chất AL Foil, màng mạ nhôm MPET hoặc màng nylon PA (BOPA dẻo dai).
- 3. Tầng màng trong cùng (Hàn nhiệt & Tiếp xúc an toàn thực phẩm): Tiếp xúc trực tiếp với sản phẩm, làm từ hạt nhựa nguyên sinh đạt chuẩn an toàn y tế (QCVN/FDA) và nóng chảy tạo đường hàn nhiệt kín khít. Hai vật liệu chủ lực ở tầng này là màng dẻo Polyethylene (LLDPE) và màng đúc Polypropylene (CPP, RCPP).
Phân tích 3 cấp độ cấu trúc màng ghép thông dụng
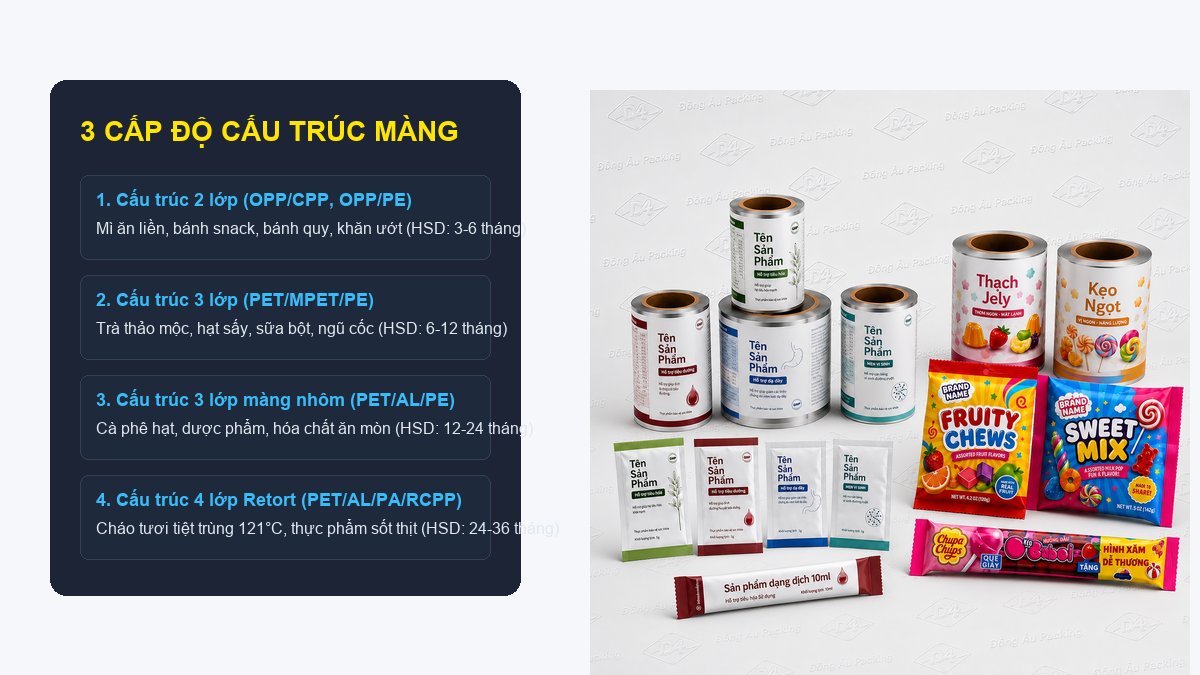
Số lượng lớp ghép tỷ lệ thuận với thời hạn bảo quản yêu cầu (HSD) và điều kiện lưu kho vận chuyển, chứ không phụ thuộc vào giá thành của sản phẩm bên trong:
Cấu trúc 2 lớp cho hàng tiêu dùng nhanh (HSD 3 – 6 tháng)
Cấu trúc OPP/CPP hoặc OPP/PE là phương án tiết kiệm ngân sách cho túi bánh snack, mì ăn liền, khăn ướt và hạt gia vị khô. Nhóm hàng này có vòng quay tiêu thụ nhanh trên kệ siêu thị nên chỉ cần độ trượt màng (COF) ổn định để đóng gói tự động tốc độ cao, không cần đầu tư lớp rào cản đắt đỏ.
Cấu trúc 3 lớp bảo quản rào cản cao (HSD 6 – 24 tháng)
Khi sản phẩm nhạy cảm với ánh sáng, oxy hoặc hơi ẩm, cấu trúc 3 lớp ăn tiền ở lớp màng cản khí OTR/WVTR nằm giữa:
- PET/MPET/PE: Ghép lớp mạ kim loại MPET ở giữa giúp cản sáng và chống ẩm hiệu quả cho bánh kẹo giòn, trà sâm, ngũ cốc, phân bón (HSD 6 – 12 tháng).
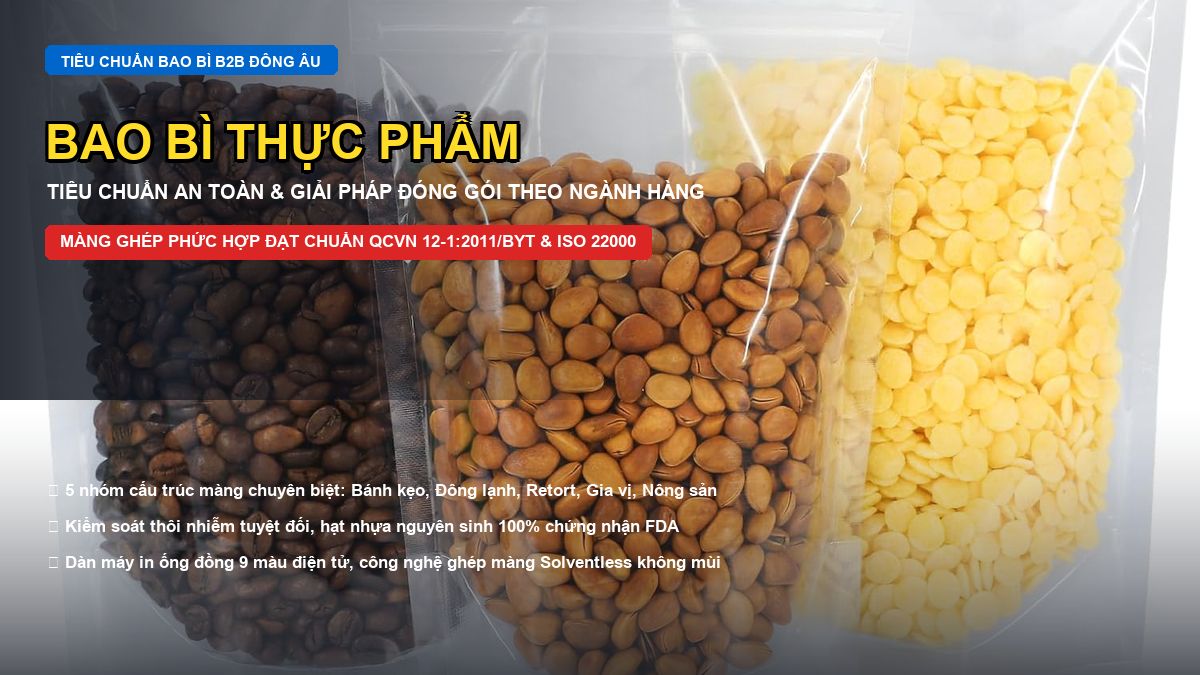
- PET/AL/PE: Sử dụng lá nhôm AL nguyên chất làm rào cản ánh sáng và khí oxy cho cà phê hạt, sữa bột, thuốc thú y, dược phẩm (HSD 12 – 24 tháng).
Cấu trúc 4 lớp tiệt trùng Retort và chịu môi trường khắc nghiệt (HSD > 24 tháng)
Cấu trúc phức hợp chuyên sâu PET/AL/PA/RCPP được thiết kế riêng cho túi thực phẩm tiệt trùng Retort (cháo tươi dinh dưỡng, súp thịt, sốt cà chua ăn liền). Phôi màng chịu được áp suất hấp tiệt trùng ở 121°C suốt 45 phút mà không tách lớp (delamination) hay bung mép hàn lưng, giữ nguyên hương vị thức ăn suốt 2 – 3 năm ở nhiệt độ phòng.
Bảng tra cứu cấu trúc màng ghép theo từng ngành hàng
Bảng đối chiếu thông số dưới đây giúp kỹ sư R&D và phòng thu mua định vị chính xác cấu trúc phôi màng cho từng dòng sản phẩm:
| Ngành hàng & Phân loại sản phẩm | Đặc tính sản phẩm & Yêu cầu bảo quản | Cấu trúc màng ghép tối ưu | Hạn sử dụng khuyến nghị |
|---|---|---|---|
| Snack, bánh quy, hạt sấy giòn | Cực kỳ nhạy cảm với độ ẩm, dễ bị ỉu | OPP/CPP hoặc OPP/MCPP | 3 – 6 tháng |
| Mì ăn liền, bún phở khô cao cấp | Chống thấm dầu mỡ, cản ẩm, chịu tải đóng thùng | BOPP/LLDPE hoặc PET/LLDPE | 6 – 9 tháng |
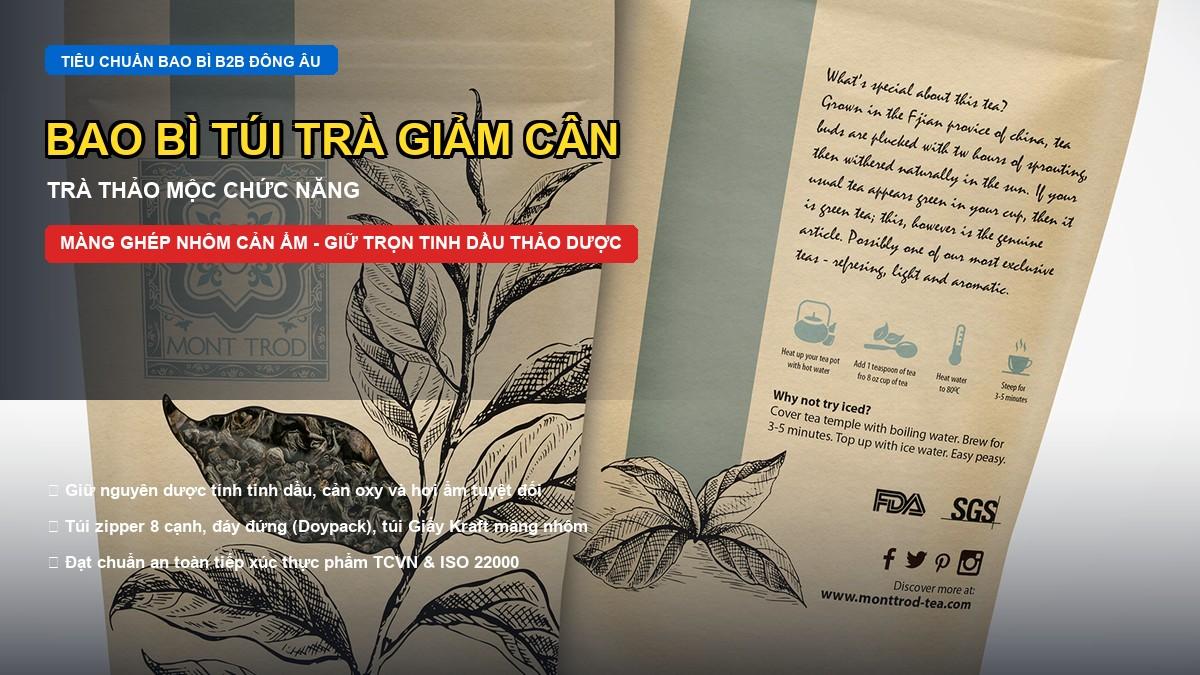
| Cà phê rang xay, trà thảo mộc | Cần cản ánh sáng, cản ẩm và giữ trọn hương thơm | PET/MPET/LLDPE (Túi zipper, van 1 chiều) | 9 – 12 tháng |
| Sữa bột, hạt dinh dưỡng cao cấp | Nhạy cảm oxy gây ôi thiu chất béo, cần rào cản oxy cao | PET/AL/LLDPE hoặc Matt BOPP/AL/PE | 12 – 18 tháng |
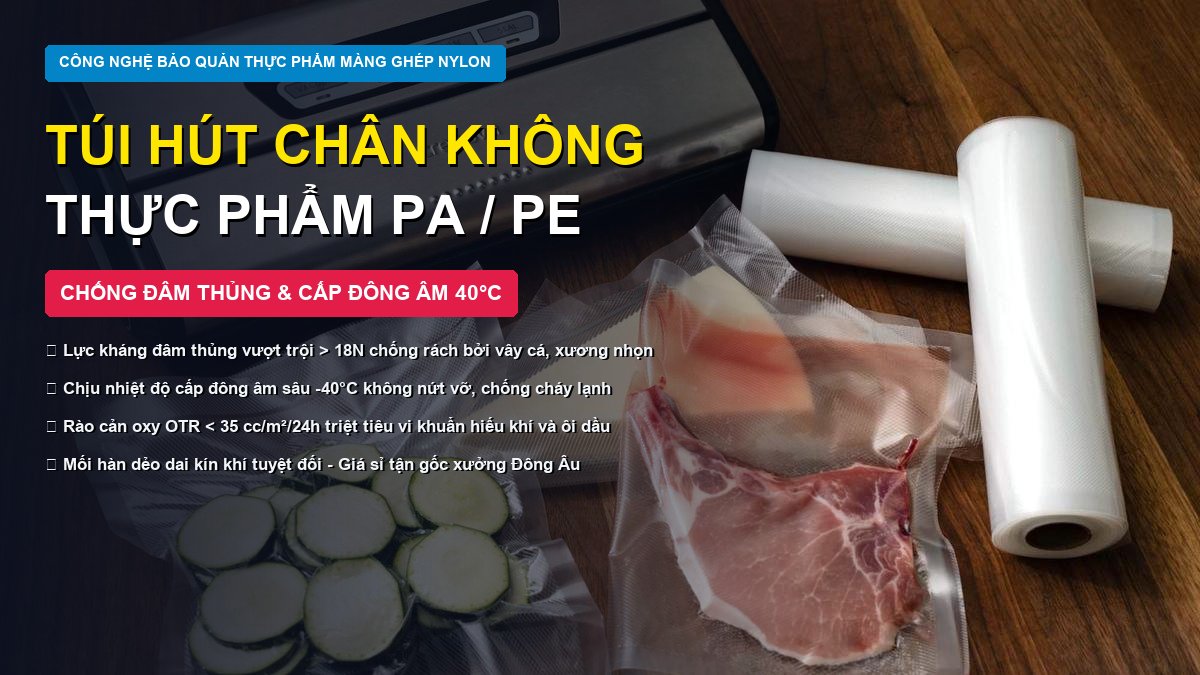
| Thịt, cá, tôm hút chân không đông lạnh | Chống xương/vây đâm thủng, dẻo dai ở nhiệt độ âm sâu | PA/LLDPE (Màng BOPA 15µm ghép PE y tế) | 12 – 24 tháng ở -18°C |
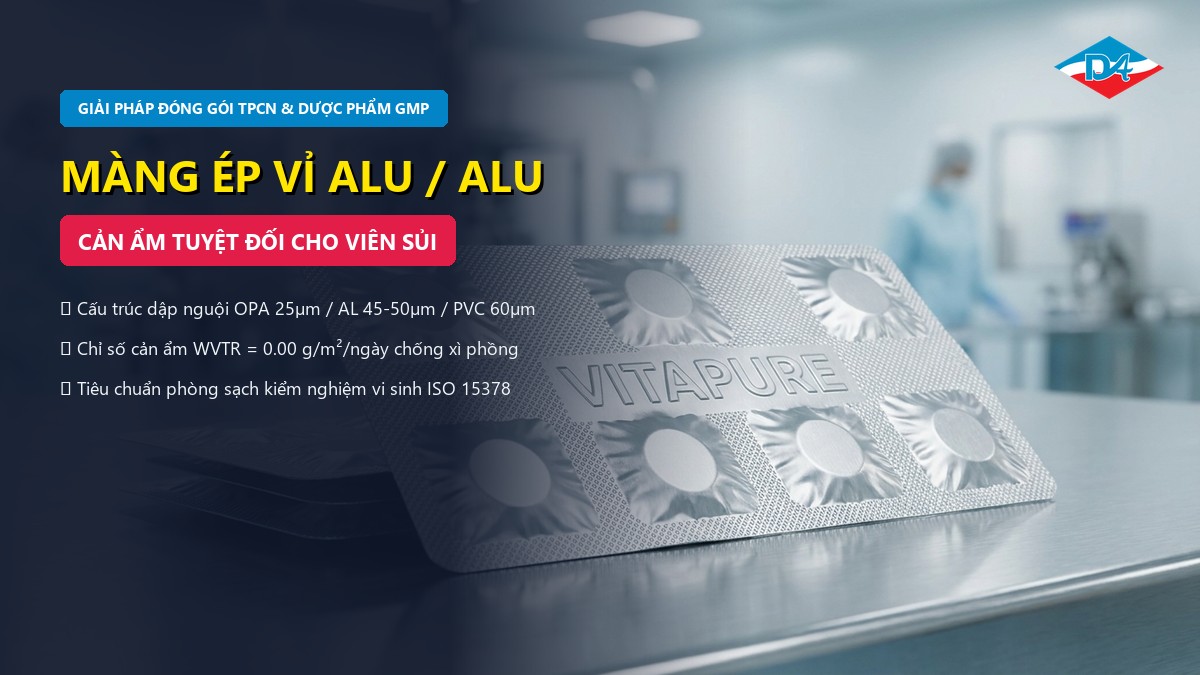
| Thuốc bột, kháng sinh dược phẩm | Yêu cầu rào cản cao trước hơi ẩm và oxy theo chuẩn GMP | PET/AL/LLDPE hoặc Cellophane/AL/PE | 24 – 36 tháng |
| Cháo tươi, súp ăn liền tiệt trùng | Chịu nhiệt hấp tiệt trùng 121°C, chống bục va đập | PET/AL/PA/RCPP (Túi Retort 4 lớp cao cấp) | > 24 tháng ở nhiệt độ thường |
| Phân bón lá, hóa chất nông nghiệp | Chống ăn mòn hóa học, chống bốc hơi hoạt chất | PET/MPET/LLDPE hoặc PET/AL/LLDPE dày | 12 – 18 tháng |
Ma trận tính toán chi phí và độ bền vật liệu
Một thiết kế bao bì hiệu quả phải cân bằng giữa chỉ số cơ lý bảo vệ sản phẩm và định mức chi phí thương mại:
- Bài toán thay thế MPET vs AL Foil: Sử dụng màng mạ MPET giúp tiết kiệm trực tiếp từ 30% đến 45% chi phí nguyên liệu so với lá nhôm AL thật. Phương án này rất an toàn cho bánh kẹo, trà, gia vị lưu kho dưới 12 tháng. Riêng với thuốc kháng sinh hay túi tiệt trùng Retort, bắt buộc phải ghép nhôm AL để tránh rủi ro thẩm thấu ẩm làm hỏng cả lô hàng.
- Tối ưu tổng độ dày màng theo tải trọng: Thiết kế độ dày (từ 40µm đến 150µm) phải căn cứ vào khối lượng tịnh của túi và chiều cao xếp chồng pallet trong kho bãi xuất khẩu. Màng quá mỏng sẽ bục mép khi chịu nén 500 – 1000 kg/pallet; màng quá dày lại gây hao hụt hạt nhựa và khó cắt đứt trên dàn máy đóng gói tự động.
Đừng bao giờ tiếc tiền ở lớp keo ghép giữa màng nhôm AL và lớp hàn nhiệt PE/RCPP. Với sản phẩm chứa tinh dầu, axit chua hoặc gia vị mặn, nếu dùng keo ghép thông thường thay vì keo kháng hóa chất chuyên dụng, hơi axit sẽ xuyên qua lớp PE ăn mòn keo chỉ sau 3 – 4 tuần lưu kho. Hệ quả là túi bị phồng rộp, tách lớp và xì mí túi hàng loạt dù tổng độ dày màng rất lớn.
Nhận diện lỗi thiết kế thừa vật liệu gây lãng phí
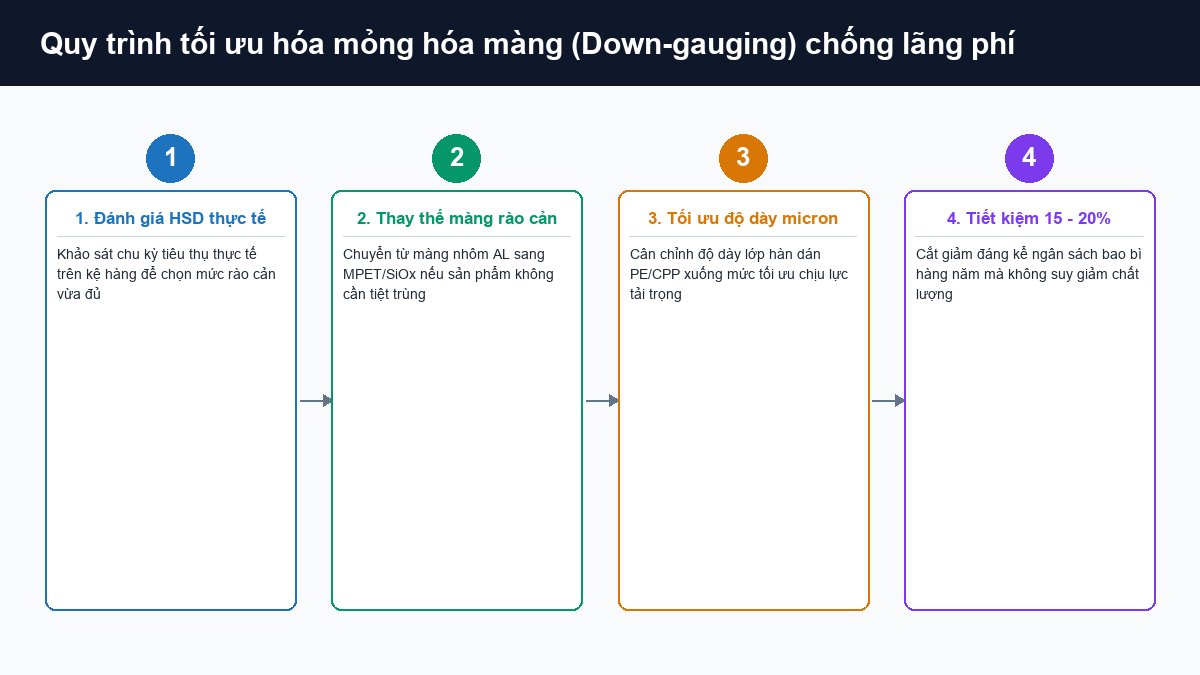
Sai lầm phổ biến ở nhiều nhãn hàng mới là tâm lý “cứ làm thật dày cho chắc”. Nhiều mặt hàng tiêu dùng luân chuyển nhanh trong 1 – 2 tháng nhưng lại chọn cấu trúc màng nhôm 3 lớp dày tới 100 micron. Thiết kế thừa cấu trúc này làm giá vốn bao bì đội lên cao, bào mòn trực tiếp biên lợi nhuận của nhà máy.
Giải pháp mỏng hóa màng thông minh (Down-gauging):
Xưởng bao bì Đông Âu ứng dụng dòng hạt nhựa nguyên sinh Metallocene (mPE) có độ dẻo cơ lý và lực hàn dính vượt trội. Công nghệ này cho phép hạ độ dày lớp hàn nhiệt từ 70 micron xuống còn 45 – 50 micron mà lực bền đường hàn và khả năng chịu thả rơi vẫn giữ nguyên.
Phương án mỏng hóa phôi màng giúp doanh nghiệp cắt giảm ngay 15% – 20% chi phí bao bì hàng năm. Đồng thời, cuộn màng nhẹ hơn giúp tăng số mét dài trên mỗi cuộn, giảm số lần dừng máy thay cuộn và cắt giảm lượng nhựa phát thải ra môi trường.
Tư vấn tối ưu cấu trúc màng ghép theo yêu cầu tại xưởng
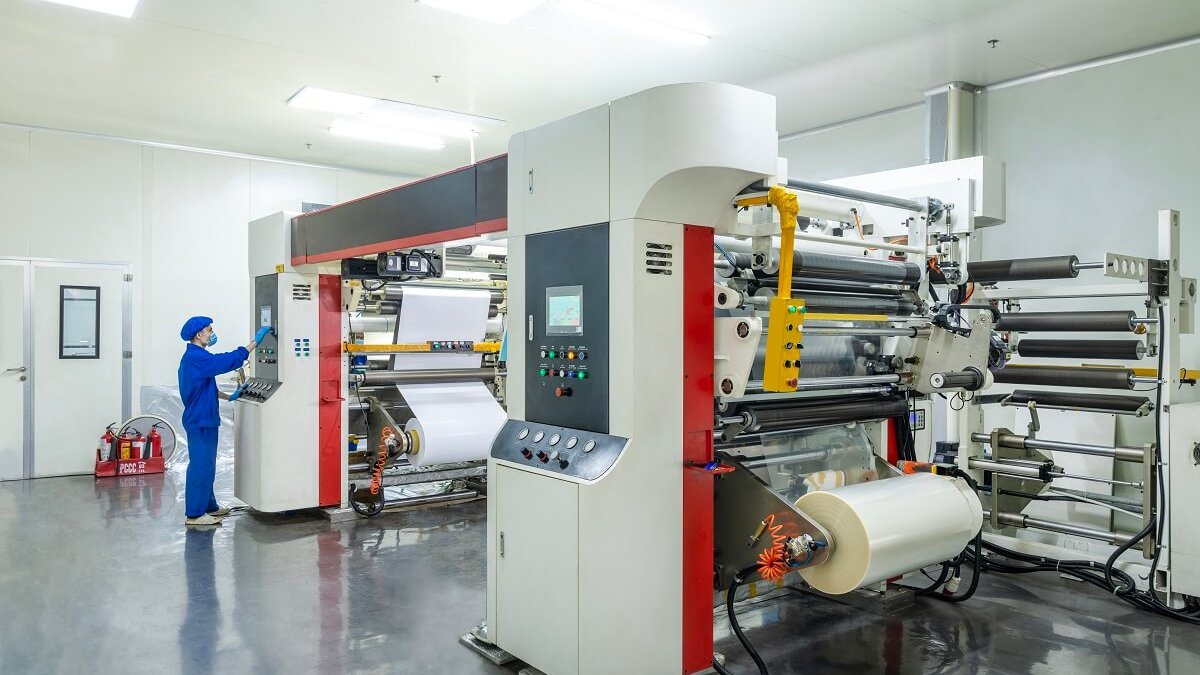
Để bao bì vừa bảo vệ hàng hóa an toàn vừa tiết kiệm định mức phôi in ống đồng, xưởng bao bì Đông Âu triển khai quy trình hỗ trợ kỹ thuật thực tế:
- Kiểm thử mẫu toàn diện tại phòng Lab QC: Đo lực bóc tách keo ghép (ASTM F904), kiểm tra độ bền đường hàn nhiệt, thử nghiệm thả rơi tự do ở độ cao 2 mét và test buồng hút chân không kiểm soát rò rỉ.
- Cung cấp cuộn màng chạy thử trên máy của khách hàng: Gửi cuộn màng mẫu thực tế để quý doanh nghiệp test trực tiếp trên dàn máy đóng gói tự động tại xưởng, canh chỉnh chuẩn nhiệt độ dao hàn và độ trượt màng trước khi sản xuất hàng loạt.
Kết luận
Chọn đúng cấu trúc màng ghép 2 lớp, 3 lớp hay 4 lớp ăn tiền ở việc khớp chính xác chỉ số cản khí OTR/WVTR và độ bền cơ lý với đặc tính sản phẩm. Một thiết kế phôi màng chuẩn xác vừa ngăn chặn triệt để lỗi ẩm mốc, xì mí túi hay bục đường hàn lưng, vừa loại bỏ phần chi phí nguyên liệu dư thừa.
Việc phối hợp trực tiếp với kỹ sư xưởng in ngay từ khâu chọn hạt nhựa và keo ghép sẽ giúp doanh nghiệp tối ưu 5 – 7% hao hụt phôi cuộn khi lên máy. Quý doanh nghiệp cần tư vấn cấu trúc màng ghép hoặc nhận báo giá trực tiếp từ nhà máy Đông Âu Packing, vui lòng liên hệ Hotline 0915 169 396 hoặc gửi yêu cầu tại trang Hợp tác B2B.