Màng CPP (Cast Polypropylene) là loại màng nhựa đùn đúc phẳng không qua kéo căng định hướng, có đặc tính mềm dẻo, hàn dán nhiệt tốt và chịu được nhiệt độ hấp tiệt trùng cao. Trong các cấu trúc màng ghép bao bì phức hợp, CPP đóng vai trò lớp hàn nhiệt trong cùng. Cùng kỹ sư Đông Âu Packing phân biệt chuẩn màng CPP với OPP và giải pháp tối ưu ngàm dán máy đóng gói.
Việc nhầm lẫn giữa màng đúc CPP và màng kéo căng OPP khi đặt hàng dễ khiến máy đóng gói không thể dính mép hoặc làm bao bì co rút biến dạng khi ép nhiệt.
Bản chất công nghệ màng đúc Cast Polypropylene không định hướng
Khác với màng OPP được kéo căng giãn theo một hoặc hai chiều, màng CPP được sản xuất bằng phương pháp đùn đúc qua khuôn phẳng T-die và làm lạnh nhanh tức thì trên trục cán. Quy trình làm lạnh đột ngột giữ cho các chuỗi phân tử nhựa ở trạng thái tự do, mang lại 3 ưu thế vượt trội trong đóng gói công nghiệp:
- Độ dẻo dai và chịu gấp nếp tốt: Màng rất mềm mại, đàn hồi cao, không bị giòn gãy hay rạn trắng khi gấp nếp nhiều lần như màng OPP.
- Chịu lực kéo đa hướng đồng đều: Do không bị kéo giãn theo trục máy, màng CPP có độ bền cơ học và khả năng chống bục rách đồng đều theo mọi hướng.
- Khả năng hàn dán nhiệt ổn định: Màng nóng chảy kết dính nhanh ở nhiệt độ phù hợp, tạo đường hàn đáy và mí túi kín khít, chịu được áp lực đóng gói liên tục.
So sánh trực diện sự khác biệt giữa màng CPP và màng OPP trong công nghệ bao bì mềm
Dù cùng sản xuất từ gốc hạt nhựa Polypropylene, màng CPP và màng OPP lại đảm nhiệm hai vai trò chuyên biệt trong một chiếc túi màng ghép hoàn chỉnh:
Khác biệt về phương pháp sản xuất và độ dẻo cơ học
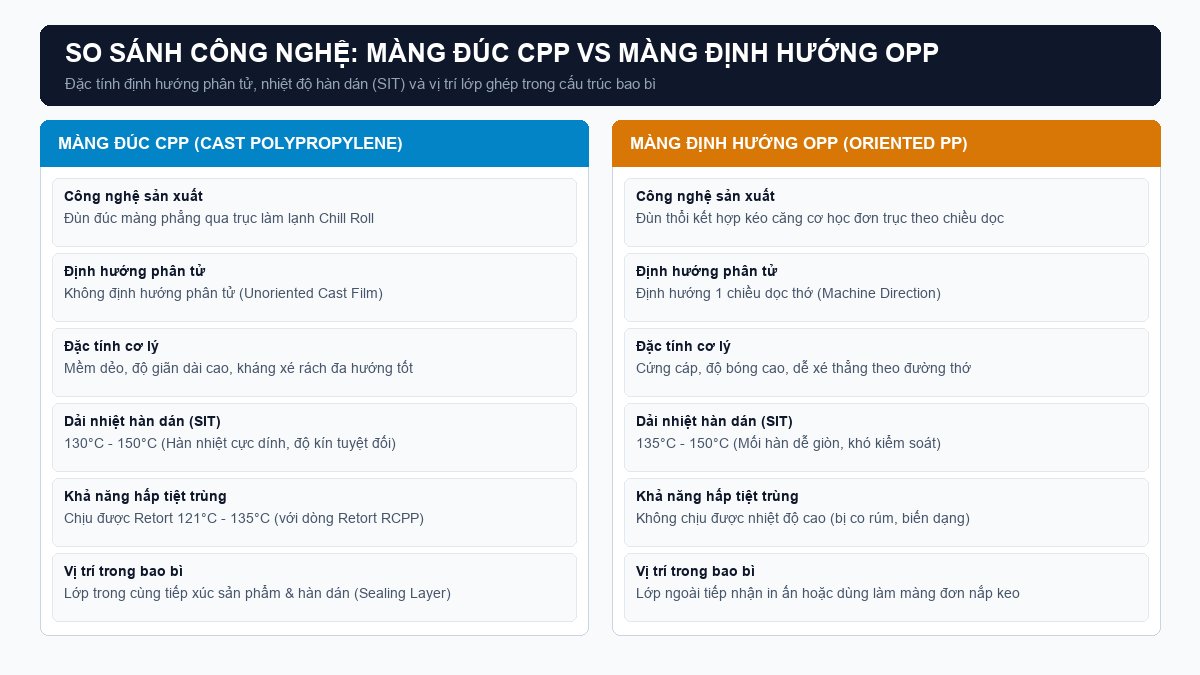
Màng OPP được cán màng rồi kéo căng định hướng, giúp màng đạt độ trong suốt cao và cứng cáp hơn nhưng lại làm mất đi khả năng tự hàn dán. Ngược lại, màng đúc CPP giữ trọn vẹn độ dai dẻo và tính đàn hồi cao, dù độ bóng quang học bên ngoài không bằng OPP nhưng đổi lại là khả năng tạo mối hàn nhiệt vững chắc.
Khác biệt về vị trí phân tầng trong màng ghép
Nhờ bề mặt phẳng phiu và độ ổn định nhiệt tốt khi qua giàn sấy máy in, màng OPP luôn được xếp ở lớp ngoài cùng để in ấn hình ảnh. Lớp màng này giúp đường nét in ống đồng sắc nét, chống trầy xước và tăng tính thẩm mỹ cho bao bì.
Ngược lại, màng CPP có tính nóng chảy bám dính tốt nên luôn giữ vị trí lớp trong cùng tiếp xúc thực phẩm để hàn kín mép túi. Nếu đảo ngược vị trí hai lớp màng, máy đóng gói sẽ gặp lỗi không dính mép hoặc làm cháy lem mực in.
Khác biệt về khả năng chịu nhiệt tiệt trùng
Khác biệt lớn nhất về nhiệt học: Dòng màng Retort CPP (RCPP) chịu được nhiệt độ hấp tiệt trùng trong nồi hấp áp suất lên tới 121°C – 135°C mà không biến dạng hay xì mối hàn. Ngược lại, màng OPP thông thường sẽ co rút và nhăn nhúm nặng nề khi nhiệt độ tiếp xúc vượt quá 100°C.
Bảng đối chiếu các chỉ số cơ lý giữa màng CPP và OPP
Bảng tổng hợp nhanh các chỉ số kỹ thuật thực tế giúp bộ phận R&D và thu mua dễ dàng nhận diện và đặt hàng chuẩn xác:
| Chỉ số kỹ thuật | Màng CPP (Cast PP) | Màng OPP (Oriented PP) | Ý nghĩa thực tiễn sản xuất |
|---|---|---|---|
| Công nghệ sản xuất | Đùn đúc màng phẳng, làm lạnh tức thì | Kéo căng định hướng 1 chiều (dọc máy) | CPP dẻo dai đa hướng; OPP cứng cáp, xé thẳng thớ. |
| Khả năng hàn dán nhiệt | Rất tốt, dải nhiệt hàn rộng | Không tự hàn dán dính mép được | CPP làm lớp hàn kín trong; OPP cần ghép thêm lớp hàn. |
| Độ co nhiệt ở 120°C | Rất thấp (< 2.0%, dòng RCPP < 1.0%) | Rất cao (> 5.0%), bị co rút biến dạng | CPP chịu được nhiệt độ hấp tiệt trùng trong nồi hấp. |
| Độ bền chống xé rách | Cực kỳ dai, khó bị xé rách | Rất dễ xé rách thẳng theo thớ | OPP giúp mở túi dễ dàng; CPP bảo vệ túi chống bục đáy. |
| Độ bám dính keo ghép | Rất cao (> 2.5 N/15mm) | Trung bình (cần xử lý Corona) | CPP bám chặt với lớp in PET/OPP qua hệ keo dán. |
| Độ trong suốt quang học | Trong bóng mức khá (mờ 2.0 – 3.5%) | Độ trong suốt rất cao (mờ < 1.2%) | OPP tối ưu hiển thị sản phẩm; CPP làm lớp nền cơ lý. |
| Vị trí trong cấu trúc màng | Lớp trong cùng (Hàn nhiệt kín miệng) | Lớp ngoài cùng (In ấn thương hiệu) | Kết hợp tạo thành cấu trúc bao bì OPP/CPP kinh tế. |
Quy tắc phối hợp thực tế: Trong sản xuất bao bì, CPP và OPP đóng vai trò bổ trợ lẫn nhau. Màng OPP làm lớp ngoài để in ấn sắc nét, còn màng CPP nằm bên trong để khóa kín miệng túi và bảo quản sản phẩm an toàn.
3 dòng màng CPP chuyên dụng trong ngành bao bì công nghiệp
Tùy theo tính chất sản phẩm và điều kiện bảo quản, màng CPP được chia thành 3 dòng chuyên biệt với công năng và mức chi phí khác nhau:
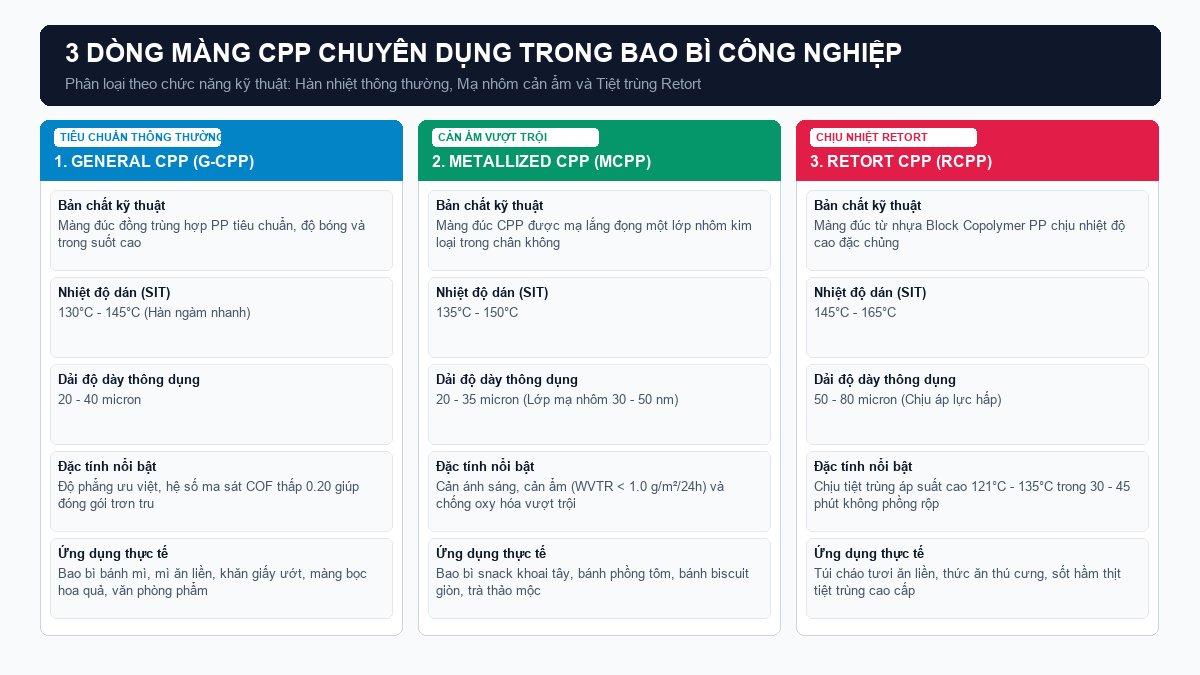
- General CPP (Màng CPP tiêu chuẩn đa dụng): Có nhiệt độ hàn dán thấp (120°C – 130°C), độ bóng đẹp và mức giá kinh tế nhất. Thường được ghép cùng OPP làm bao bì mì ăn liền, bánh snack, bánh quy, khăn ướt hoặc túi đóng gói may mặc xuất khẩu.
- MCPP (Màng CPP mạ nhôm chân không): Được tráng phủ một lớp kim loại nhôm siêu mỏng, mang lại ánh kim sang trọng và khả năng cản sáng, chống ẩm cao. MCPP là giải pháp thay thế lá nhôm AL nguyên chất rất hiệu quả, giúp doanh nghiệp tiết kiệm 30% – 40% chi phí bao bì cho các sản phẩm bánh snack, bánh gạo và hạt sấy.
- Retort CPP – RCPP (Màng CPP chịu nhiệt tiệt trùng): Được sản xuất từ hạt nhựa đặc chủng có khả năng chịu hấp trong nồi tiệt trùng ở nhiệt độ 121°C – 135°C suốt 30 – 45 phút mà không bị phồng rộp hay bục rách. Đây là lớp trong bắt buộc cho các loại túi tiệt trùng đựng cháo tươi dinh dưỡng, súp thịt, sốt chế biến sẵn và dược phẩm y tế.
Kỹ thuật kiểm soát dải nhiệt độ ngàm hàn của màng CPP trên máy đóng gói đứng
Để đường hàn túi CPP trên máy đóng gói đứng (VFFS) đạt độ phẳng đẹp và kín khít tuyệt đối, xưởng vận hành cần kiểm soát 3 yếu tố kỹ thuật then chốt sau:
- Cài đặt nhiệt độ ngàm hàn chuẩn (135°C – 160°C): Cần căn chỉnh tùy theo độ dày màng và tốc độ máy. Nếu nhiệt độ dưới 130°C sẽ sinh ra lỗi hàn dính giả (bề ngoài nhìn dính nhưng bóp nhẹ là xì); nếu nhiệt độ trên 175°C màng sẽ bị quá nhiệt gây cháy mép và nhăn nhúm đường ép.
- Áp lực ép và thời gian tiếp xúc ngàm: Thời gian ép ngàm tối ưu khoảng 0.3 – 0.8 giây với áp lực khí nén đồng đều trên toàn bộ bề mặt. Bề mặt ngàm hàn cần phủ lớp chống dính Teflon sạch sẽ để tránh màng bị bám dính gây rách mép.
- Kiểm soát độ trơn mượt của màng (hệ số ma sát COF 0.20 – 0.25): Màng CPP cần có độ trượt vừa phải để kéo trơn tru qua máng định hình của máy đóng gói mà không bị kẹt rít hoặc trôi lệch cảm biến cắt túi.
Khi cài đặt ngàm dán màng CPP, nếu đường dán bị nhăn hoặc bẹp mép, kỹ thuật viên không nên vội giảm nhiệt độ quá sâu vì dễ gây lỗi hở vi kẽ (micro-leak). Giải pháp chuẩn xác là giảm nhẹ áp lực kẹp ngàm hoặc rút ngắn thời gian ép dán xuống 0.05 – 0.1 giây trước khi can thiệp vào cảm biến nhiệt.
Ứng dụng cấu trúc màng ghép phức hợp OPP/CPP và PET/CPP trong thực tế
Trong ngành công nghiệp đóng gói, màng CPP luôn được kết hợp linh hoạt để tạo nên các cấu trúc màng ghép phức hợp tối ưu chi phí và công năng:
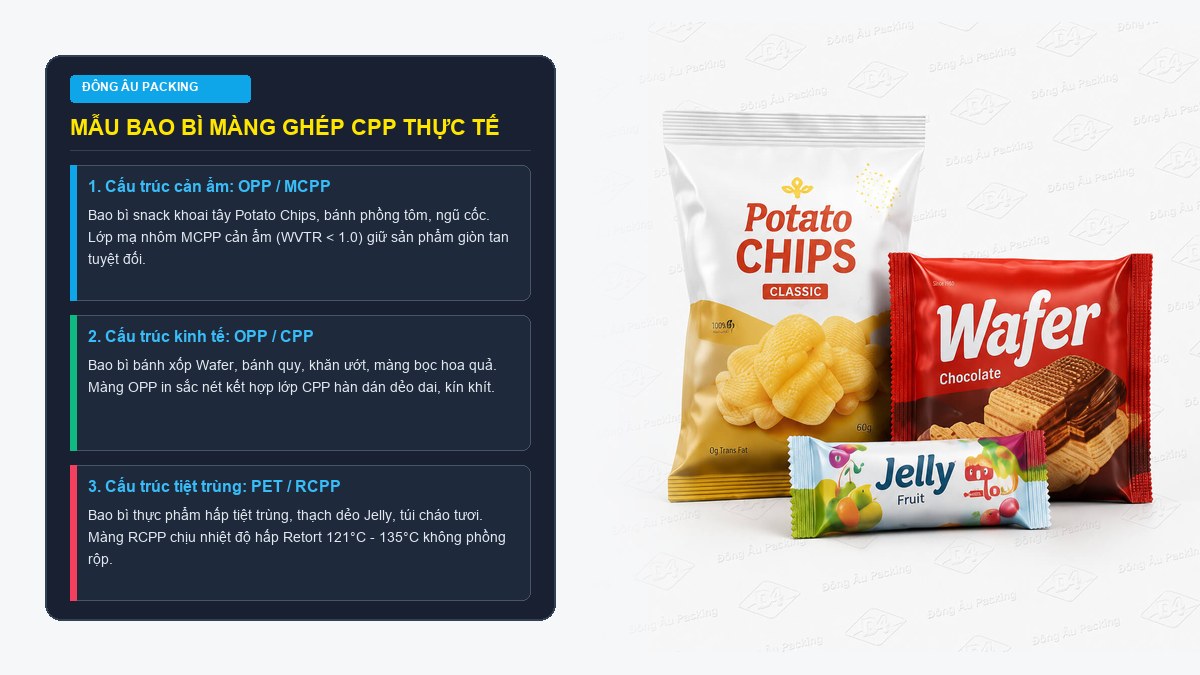
- Cấu trúc kinh tế 2 lớp (OPP/CPP): Là giải pháp bao bì phổ biến cho mì gói, bánh quy, khăn giấy ướt hay quần áo xuất khẩu, mang lại vẻ ngoài bóng đẹp và đường hàn kín chắc với chi phí rất tiết kiệm.
- Cấu trúc cao cấp 3 – 4 lớp (PET/AL/PA/RCPP): Dành riêng cho dòng túi Retort đựng cháo tươi dinh dưỡng, súp thịt hầm hay sốt gia vị tiệt trùng. Lớp RCPP trong cùng chịu nhiệt hấp 121°C, trong khi các lớp PET, AL và PA bên ngoài ngăn cản khí oxy, ánh sáng và chống đâm thủng từ thực phẩm.
Kết luận
Màng CPP với độ dẻo dai tự nhiên, khả năng hàn dán nhiệt ổn định và chịu được nhiệt độ hấp tiệt trùng cao đáp ứng trọn vẹn yêu cầu bảo quản thực phẩm, dược phẩm. Việc nắm rõ sự khác biệt giữa CPP và OPP giúp doanh nghiệp chọn đúng cấu trúc bao bì, tối ưu chi phí nguyên liệu và tránh rủi ro hở mép dán.
Tùy theo đặc tính sản phẩm khô giòn, ẩm ướt hay cần tiệt trùng áp suất cao, các kỹ sư sẽ chỉ định dòng General CPP, mạ nhôm MCPP hoặc Retort CPP để đạt độ bền cơ lý tốt nhất.
Quý doanh nghiệp cần tư vấn cấu trúc màng ghép phức hợp, hỗ trợ căn chỉnh nhiệt độ ngàm dán hoặc nhận mẫu màng CPP chạy thử thực tế, hãy liên hệ đội ngũ kỹ thuật Đông Âu Packing qua Hotline 0915 169 396 để được hỗ trợ kỹ thuật trực tiếp tại xưởng.