Công nghệ hàn nhiệt bao bì mono material (cấu trúc đơn vật liệu Mono-PE hoặc Mono-PP) giải quyết triệt để rào cản cửa sổ hàn nhiệt hẹp (Narrow Sealing Window) khi chuyển đổi xanh. Giải pháp này giúp loại bỏ hiện tượng co rút mép túi, rách màng và dính ngàm dập trên các dây chuyền đóng gói tự động tốc độ cao.
Nhờ kết hợp lớp véc-ni phủ kháng nhiệt OPV ở màng ngoài cùng hạt nhựa Plastomer Metallocene SIT thấp ở màng trong, khoảng cách nhiệt độ nóng chảy được nới rộng an toàn. Điều này giúp ổn định năng suất máy dập mà vẫn bảo toàn trọn vẹn khả năng tái chế theo tiêu chuẩn kinh tế tuần hoàn.
Khi các doanh nghiệp FMCG và dược phẩm đẩy mạnh lộ trình phát triển bền vững theo tiêu chuẩn ESG, việc chuyển đổi từ cấu trúc màng ghép đa lớp truyền thống sang bao bì đơn vật liệu đang gặp rào cản lớn ngay tại công đoạn hàn dán nhiệt. Kỹ thuật viên thường gặp tình trạng mép túi bị biến dạng hoặc cháy thủng khi cố gắng gia nhiệt để làm kín miệng bao.
Bài viết này phân tích bản chất nhiệt động học của màng đơn vật liệu, làm rõ các rủi ro vận hành cơ bản, đồng thời cung cấp các giải pháp vật liệu tiên tiến và hướng dẫn tinh chỉnh thông số máy đóng gói thực tế tại nhà máy.
Trong khi bao bì đa vật liệu PET/PE có độ chênh lệch nhiệt độ nóng chảy lên đến 135°C, bao bì đơn vật liệu Mono-PE chỉ có biên độ chênh lệch từ 15°C đến 20°C giữa màng nền MDO-PE và màng hàn trong.
Biên độ nhiệt cực hẹp này khiến nhiệt lượng từ ngàm dập dễ dàng xuyên thấu làm chảy mềm lớp ngoài trước khi lớp trong kịp hình thành mối liên kết phân tử bền vững.
Nghịch lý nhiệt động học trong hàn dán bao bì đơn vật liệu (Mono-material)
Để hiểu rõ nguyên nhân gây ra sự cố khi đóng gói, cần so sánh sự phân bố nhiệt lượng giữa cấu trúc đa vật liệu truyền thống và cấu trúc đơn vật liệu thế hệ mới.
Trong cấu trúc truyền thống điển hình như PET/PE hoặc PET/AL/PE, lớp màng in bên ngoài là màng Polyester (PET) có điểm nóng chảy rất cao, lên tới xấp xỉ 250°C. Ngược lại, lớp màng hàn dán bên trong là Polyethylene (PE) có nhiệt độ nóng chảy chỉ khoảng 110°C đến 115°C.
Sự chênh lệch nhiệt độ nóng chảy Delta Tm giữa lớp ngoài và lớp trong lên tới 135°C tạo ra một cửa sổ hàn nhiệt (Sealing Window) cực kỳ rộng rãi, thường dao động trong khoảng từ 80°C đến 100°C. Kỹ thuật viên vận hành có thể thoải mái tăng nhiệt độ ngàm dập để đẩy nhanh tốc độ đóng gói mà không sợ làm hư hỏng bề mặt màng ngoài.
Trái lại, cấu trúc đơn vật liệu Mono-PE nhằm mục đích tái chế 100% bắt buộc cả lớp màng in lẫn lớp màng hàn đều phải cùng thuộc gốc Polyethylene. Lớp màng ngoài sử dụng màng PE định hướng hướng máy (MDO-PE) có nhiệt độ nóng chảy cao nhất cũng chỉ đạt 130°C đến 135°C.
Trong khi đó, lớp PE hàn dán bên trong bắt đầu nóng chảy ở mức 110°C đến 115°C. Do đó, khoảng cách nhiệt độ Delta Tm bị co hẹp chỉ còn vỏn vẹn 15°C đến 20°C, biến quá trình truyền nhiệt tiếp xúc trở thành một bài toán kỹ thuật cực kỳ nhạy cảm.
Các rủi ro vận hành điển hình khi hàn nhiệt màng Mono-PE
Khi đưa màng bao bì đơn vật liệu vào máy đóng gói tự động tốc độ cao mà chưa có sự chuẩn bị kỹ thuật, hai rủi ro cơ bản sau đây sẽ xuất hiện gần như ngay lập tức.
Hiện tượng màng bị co rút biến dạng nhiệt (Thermal Shrinkage)
Màng MDO-PE được sản xuất bằng công nghệ kéo dãn một chiều theo phương dọc máy ở nhiệt độ cao, giúp định hướng sắp xếp các chuỗi phân tử polymer để tăng cường độ trong suốt và độ bền kéo.
Tuy nhiên, quá trình kéo dãn này đồng thời lưu giữ một lượng ứng suất nội tại đáng kể bên trong cấu trúc phân tử của màng.
Khi ngàm hàn kim loại ép vào bề mặt bao bì ở nhiệt độ vượt quá 125°C, nhiệt lượng kích hoạt sự chuyển động nhiệt của các chuỗi phân tử, làm giải phóng ứng suất bị giữ lại và gây ra hiện tượng co rút nhiệt (Thermal Shrinkage).
Kết quả là mép túi bị nhăn nhúm, hình ảnh in ấn bị méo mó, và túi sau khi đóng gói bị cong vênh mất thẩm mỹ nghiêm trọng.
Hiện tượng dính ngàm hàn (Jaw Sticking & Burn-through)
Vì cửa sổ chênh lệch nhiệt độ quá hẹp, khi người vận hành tăng nhiệt độ thanh hàn để đảm bảo lớp PE trong cùng dính chắc, nhiệt lượng sẽ nhanh chóng truyền qua chiều dày màng và làm bề mặt ngoài của lớp MDO-PE đạt đến trạng thái nóng chảy mềm.
Nhựa PE nóng chảy sẽ bám chặt vào bề mặt kim loại của ngàm hàn nhiệt, tạo ra hiện tượng dính ngàm (Jaw Sticking).
Khi ngàm hàn mở ra để kéo màng sang chu kỳ tiếp theo, lớp màng ngoài bị giằng xé dẫn đến hiện tượng rách toạc mép túi hoặc thủng lỗ cục bộ (Burn-through).
Nhựa cháy bám dính trên ngàm hàn nhiệt sẽ carbon hóa theo thời gian, gây suy giảm khả năng dẫn nhiệt đồng đều và làm hư hỏng liên tục các túi đóng gói tiếp theo.
Để đánh giá sự toàn vẹn của liên kết này, kỹ sư chất lượng cần kiểm tra chỉ số độ bền bóc tách màng ghép astm f904 nhằm phát hiện sớm nguy cơ tách lớp do ứng suất nhiệt gây ra.
Giải pháp vật liệu: mở rộng khoảng cách nhiệt độ nóng chảy delta Tm
Phương pháp căn cơ và hiệu quả nhất để kiểm soát cửa sổ nhiệt là can thiệp trực tiếp vào cấu trúc vật liệu màng, chủ động mở rộng khoảng cách nhiệt độ Delta Tm từ hai phía.
Trong quá trình nâng cấp dây chuyền, công nghệ hàn nhiệt bao bì mono material đạt hiệu quả cao nhất khi nhà sản xuất chủ động nới rộng biên độ nhiệt độ bằng cách kết hợp lớp phủ bảo vệ bên ngoài và hạt nhựa biến tính bên trong.
Nâng cao khả năng chịu nhiệt của lớp màng in bên ngoài
Giải pháp tiên phong hiện nay là phủ một lớp véc-ni chịu nhiệt độ cao (High-heat Resistant Overprint Varnish – OPV) lên trên bề mặt lớp màng in MDO-PE.
Lớp véc-ni OPV gốc Polyurethane hoặc Acrylate liên kết ngang tạo ra một lớp màng bảo vệ vô hình có khả năng chịu được nhiệt độ tiếp xúc trực tiếp từ 160°C đến 180°C mà không bị nóng chảy hay dính vào kim loại.
Lớp phủ này đóng vai trò như một tấm khiên chắn nhiệt, ngăn không cho nhiệt lượng làm biến dạng cấu trúc phân tử của màng MDO-PE bên dưới trong khoảng thời gian ngàm hàn ép dập.
Hạ thấp nhiệt độ hàn dán của lớp màng trong bằng nhựa Plastomer
Ở phía đối diện, thay vì sử dụng màng LLDPE thông thường có điểm khởi hàn cao, nhà sản xuất bao bì chuyển sang ứng dụng các hạt nhựa Plastomer tổng hợp bằng công nghệ xúc tác Metallocene (mPE / POP / POE).
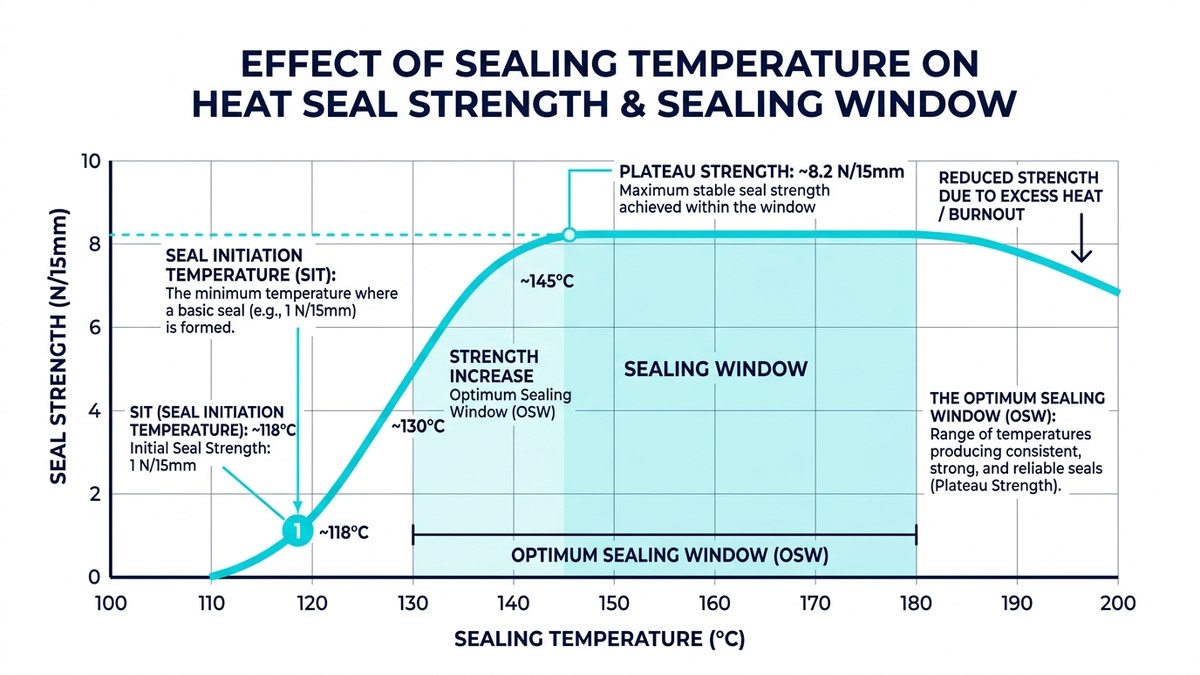
Các phân tử Plastomer Metallocene sở hữu cấu trúc mạch nhánh phân bố đồng đều, giúp hạ nhiệt độ khởi hàn (Seal Initiation Temperature – SIT) xuống dải từ 85°C đến 95°C.
Khi lớp màng trong bắt đầu hàn dính ở 90°C trong khi lớp ngoài phủ OPV chịu được tới 170°C, cửa sổ hàn nhiệt an toàn được nới rộng lên mức 40°C đến 50°C, mang lại sự ổn định vận hành tương đương cấu trúc màng ghép đa vật liệu.
Bảng các giải pháp cải tiến thiết bị máy đóng gói cho bao bì đơn vật liệu
Bên cạnh yếu tố cấu trúc màng, hiệu suất hàn nhiệt bao bì mono material phụ thuộc chặt chẽ vào độ chính xác của cơ cấu gia nhiệt và bề mặt tiếp xúc của ngàm dập trên máy đóng gói.
Dưới đây là bảng đối chiếu chi tiết ba giải pháp cải tiến phần cứng máy đóng gói thường được áp dụng trong quá trình chuyển đổi xanh tại các nhà máy:
| Giải pháp cải tiến thiết bị | Cơ chế truyền nhiệt & kiểm soát | Phạm vi cải thiện cửa sổ nhiệt | Chi phí & Độ phức tạp | Đánh giá ứng dụng thực tế |
|---|---|---|---|---|
| Bọc băng keo Teflon chống dính (PTFE) | Tạo lớp đệm phân tán nhiệt đều và triệt tiêu lực bám dính của nhựa nóng chảy với kim loại | Mở rộng thêm 5°C – 8°C | Rất thấp, thay thế đơn giản | Phù hợp cho máy đóng gói hiện hữu cần giải pháp tức thì, yêu cầu thay băng định kỳ sau mỗi ca sản xuất. |
| Hệ thống làm mát tích cực ngàm dập | Thổi khí lạnh hoặc tuần hoàn nước làm nguội tức thì mối hàn ngay sau khi dập ép | Mở rộng thêm 10°C – 15°C | Trung bình, cần bổ sung đường ống | Rất hiệu quả trên máy đứng VFFS tốc độ cao, ngăn mối hàn bị dãn do trọng lượng sản phẩm rơi xuống. |
| Hàn sóng âm (Ultrasonic Sealing) | Dùng ma sát dao động siêu âm tạo nhiệt cục bộ ngay tại lớp trong, ngàm hàn luôn nguội | Mở rộng trên 35°C (không phụ thuộc Tm ngoài) | Cao, cần thay thế cụm phát sóng âm | Giải pháp tối thượng cho bao bì đơn vật liệu, triệt tiêu hoàn toàn rủi ro dính ngàm và cháy màng ngoài. |
Song song với nâng cấp thiết bị, hai thông số vận hành cần được hiệu chuẩn đồng thời là thời gian ngậm ngàm (Dwell time) và áp lực ép dập. Với màng Mono-PE, khuyến nghị kỹ thuật là rút ngắn thời gian tiếp xúc nhiệt xuống dưới 0.3 giây và tăng nhẹ áp lực nén cơ học để ép các phân tử polymer hòa trộn nhanh chóng.
Quy trình tinh chỉnh thông số vận hành thực tế tại nhà máy
Để đưa màng đơn vật liệu vào vận hành trơn tru mà không làm gián đoạn kế hoạch sản xuất, phòng kỹ thuật cần tuân thủ quy trình hiệu chuẩn thông số bài bản theo từng bước cụ thể.
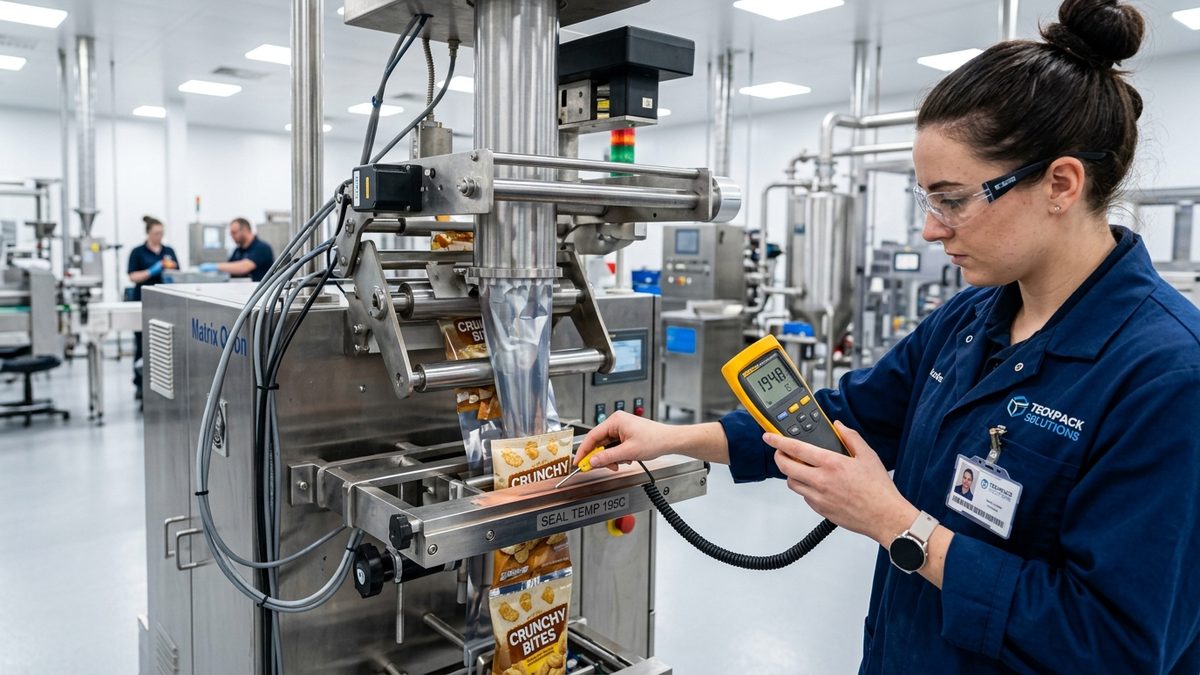
Đối với cả máy đóng gói nằm (HFFS) và máy đóng gói đứng (VFFS), việc xác định điểm cài đặt nhiệt độ tối ưu (Sweet Spot) được thực hiện bằng phương pháp quét nhiệt tăng dần từ mức tối thiểu.
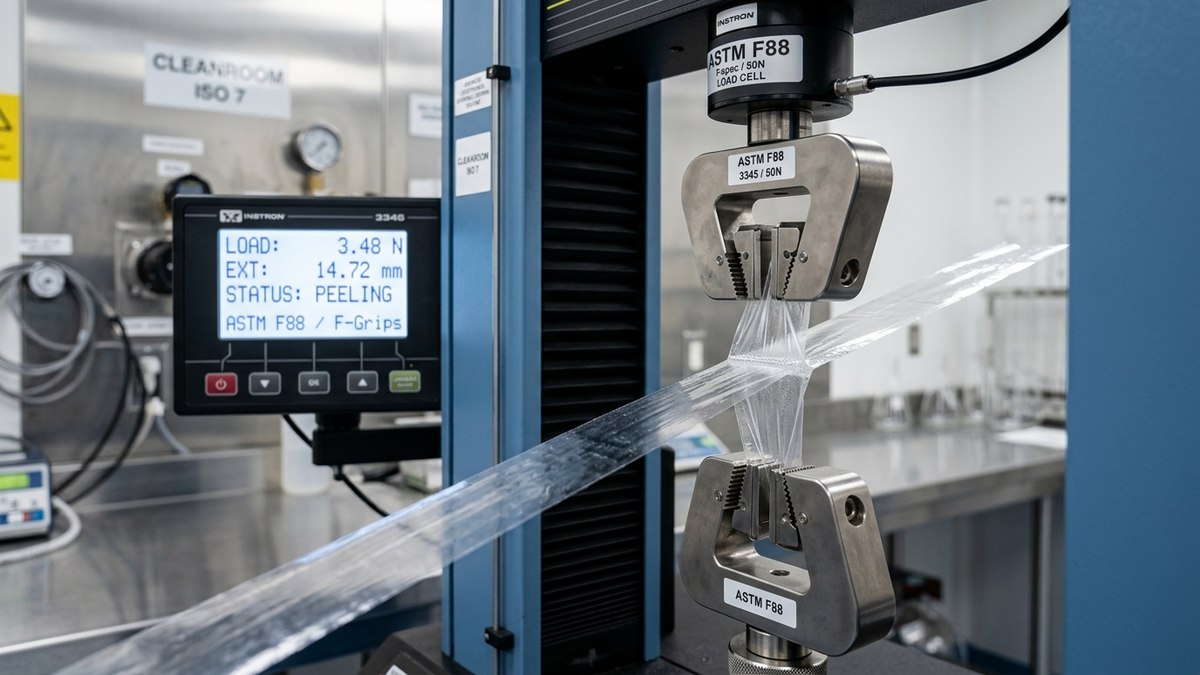
Kỹ thuật viên bắt đầu cài đặt nhiệt độ ngàm hàn ở mức 105°C và cho máy chạy thử ở tốc độ thấp, sau đó kiểm tra độ dính của đường ép. Nếu đường hàn chưa đạt độ bền kéo tiêu chuẩn theo ASTM F88, tăng dần nhiệt độ mỗi lần 2°C cho đến khi đạt được mối hàn kín khít hoàn hảo.
Điểm dừng nhiệt độ là ngưỡng xuất hiện hiện tượng nhăn mép đầu tiên; khi đó, điểm cài đặt tối ưu sẽ được chọn lùi lại từ 3°C đến 5°C so với ngưỡng biến dạng này.
Khi chuyển đổi sang màng Mono-PE, tuyệt đối không tăng nhiệt độ ngàm hàn để bù đắp cho việc tăng tốc độ đóng gói của dây chuyền.
Việc gia tăng nhiệt độ vượt quá 135°C sẽ làm màng MDO-PE co rút tức thì, gây nhăn nhúm đường ép và cháy thủng lớp màng bảo vệ.
Bên cạnh việc kiểm soát nhiệt độ, công tác bảo dưỡng ngàm dập định kỳ giữ vai trò quyết định. Các cặn bám polymer bị oxy hóa trên rãnh răng ngàm hàn phải được làm sạch bằng bàn chải đồng mềm và dung môi chuyên dụng sau mỗi ca làm việc.
Mặt khác, việc kiểm tra độ song song của hai thanh ngàm bằng giấy thử áp lực (Pressure Sensitive Film) giúp đảm bảo lực ép phân bố đồng đều trên toàn bộ chiều dài mối hàn, ngăn ngừa các điểm rò rỉ khí cục bộ.
Kết luận
Làm chủ quy trình hàn nhiệt bao bì mono material mở ra bước ngoặt lớn trong lộ trình chuyển đổi bao bì thân thiện với môi trường của các doanh nghiệp sản xuất hàng tiêu dùng và công nghiệp.
Việc kết hợp khéo léo giữa giải pháp vật liệu tiên tiến như màng MDO-PE phủ véc-ni chịu nhiệt OPV cùng hạt nhựa Metallocene SIT thấp, kết hợp với các tinh chỉnh phần cứng máy đóng gói, sẽ triệt tiêu hoàn toàn nỗi lo cửa sổ nhiệt hẹp và đảm bảo năng suất vận hành ổn định.
Đông Âu Packing tự hào là đối tác tiên phong cung cấp giải pháp màng ghép đơn vật liệu Mono-PE và Mono-PP đạt tiêu chuẩn kinh tế tuần hoàn quốc tế:
- Cấu trúc màng Mono-PE phủ véc-ni kháng nhiệt chuyên biệt, tương thích mượt mà với mọi hệ thống máy đóng gói tự động.
- Lớp hàn dán Metallocene Plastomer hạ nhiệt độ hàn dán an toàn, đảm bảo mép hàn kín khít tuyệt đối.
- Đội ngũ kỹ sư hỗ trợ kỹ thuật trực tiếp tại nhà máy của khách hàng để dò tìm điểm cài đặt thông số tối ưu.
Quý doanh nghiệp có nhu cầu gia công túi màng ghép theo yêu cầu và nhận báo giá bao bì màng ghép màng đơn vật liệu trực tiếp từ xưởng sản xuất, xin vui lòng liên hệ hotline 0915 169 396 để được tư vấn chi tiết.