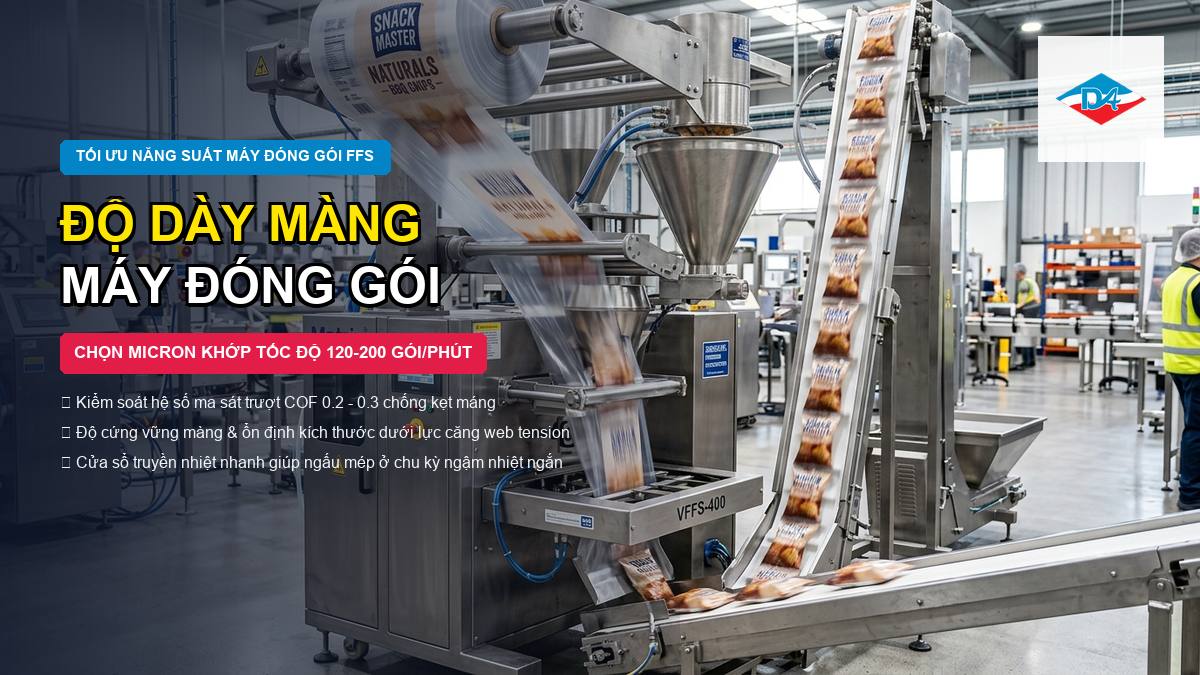
Độ dày màng máy đóng gói là thông số kỹ thuật cốt lõi quyết định trực tiếp tới tốc độ vận hành, tỷ lệ phế phẩm và tuổi thọ dao cắt của dây chuyền đóng gói tự động dạng đứng (VFFS) hoặc dạng nằm (HFFS).
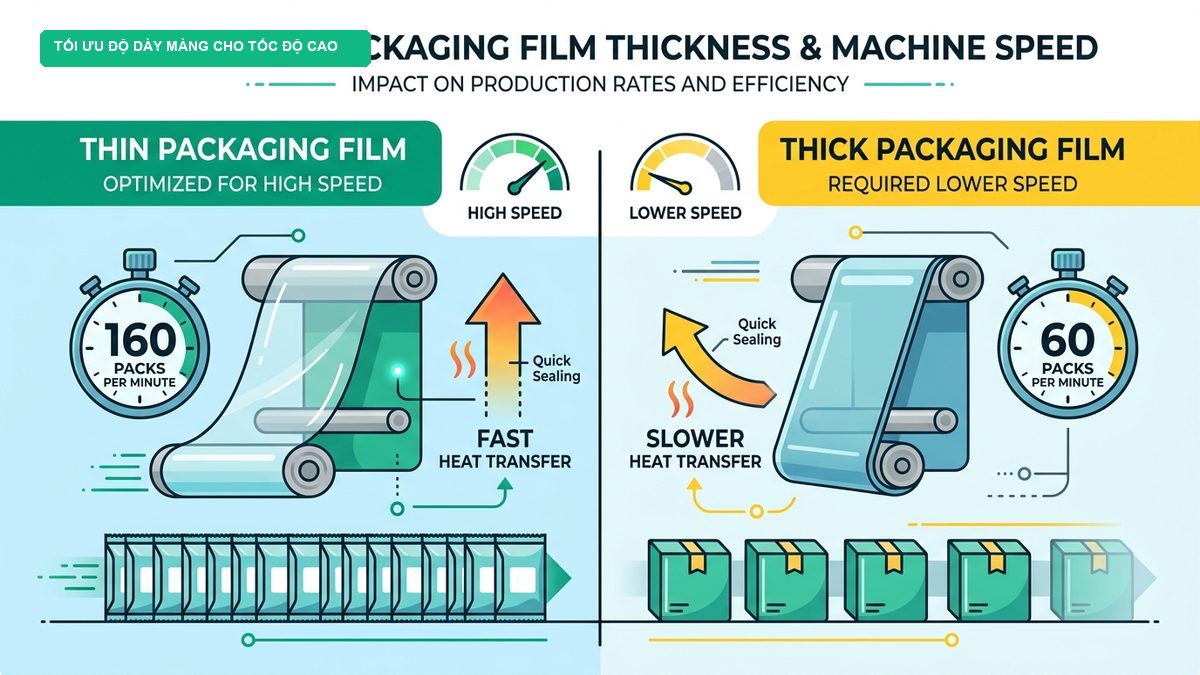
Khi tăng tốc máy, thời gian tiếp xúc ngàm có thể rút ngắn tùy cơ cấu. Độ dày không phù hợp có thể ảnh hưởng truyền nhiệt, độ cứng màng và khả năng chạy ổn định; cần đánh giá với lớp hàn, lực căng và điều kiện máy thay vì suy ra thời gian hàn từ số gói/phút.
Bài viết dưới đây chia sẻ cẩm nang tính toán độ dày màng chuẩn xác từ chuyên gia kỹ thuật Đông Âu Packing nhằm tối ưu hóa năng suất vận hành cho nhà máy của bạn.
Lưu ý kỹ thuật: các khoảng thông số trong bài là gợi ý để lập kế hoạch thử. Giá trị áp dụng phải được xác nhận bằng TDS, COA và thử mẫu trên sản phẩm, cấu trúc màng, máy đóng gói thực tế; không coi khoảng tham khảo là giới hạn bắt buộc cho mọi ứng dụng.
Mối quan hệ mật thiết giữa độ dày màng và năng suất máy đóng gói
Khi tăng tốc máy, thời gian tiếp xúc của ngàm hàn có thể giảm, tùy cơ cấu hàn gián đoạn hay liên tục. Không suy ra thời gian hàn chỉ từ số gói/phút. Độ dày, độ dẫn nhiệt, nhiệt độ ngàm và lớp hàn cùng ảnh hưởng đến tốc độ hình thành mối hàn.
Ở máy hàn gián đoạn, tăng tốc có thể rút ngắn thời gian tiếp xúc; cần đo hoặc lấy dữ liệu từ nhà sản xuất máy. Không sử dụng quy đổi cố định từ gói/phút sang giây hàn.
Màng dày hơn có thể cần điều chỉnh chế độ hàn, nhưng không có ngưỡng 90 micron chung để kết luận màng không chạy được ở tốc độ cao. Cần kiểm tra nhiệt độ thực tế của ngàm, áp lực, thời gian tiếp xúc và TDS lớp hàn trước khi tăng nhiệt.
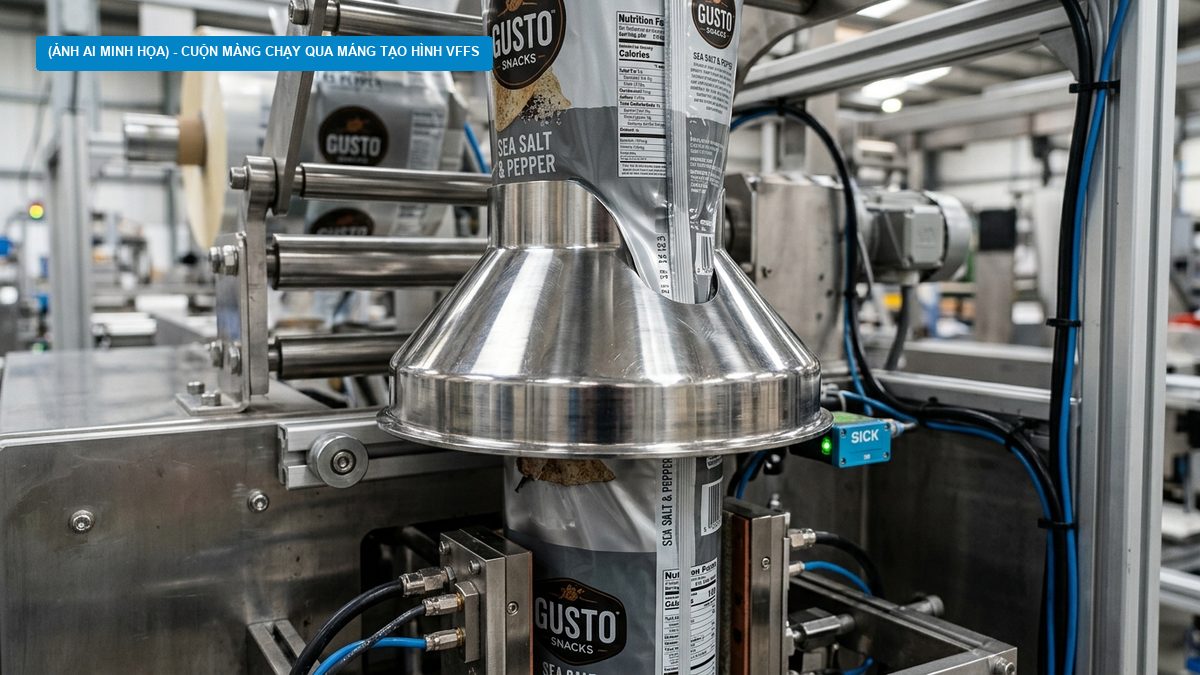
Ngược lại, nếu chọn màng quá mỏng mà thiếu độ cứng vững cần thiết, lực kéo căng cuộn màng (Web Tension) trên băng tải sẽ làm dão dài màng phim. Khoảng cách giữa các vạch dấu mắt đọc (Eye-mark) bị sai lệch khiến mắt đọc quang học kích hoạt dao cắt sai vị trí, chém đứt thân bao bì hoặc cắt phạm vào dòng chữ hạn sử dụng.
3 yếu tố cơ lý chi phối khả năng chạy mượt trên máy tự động
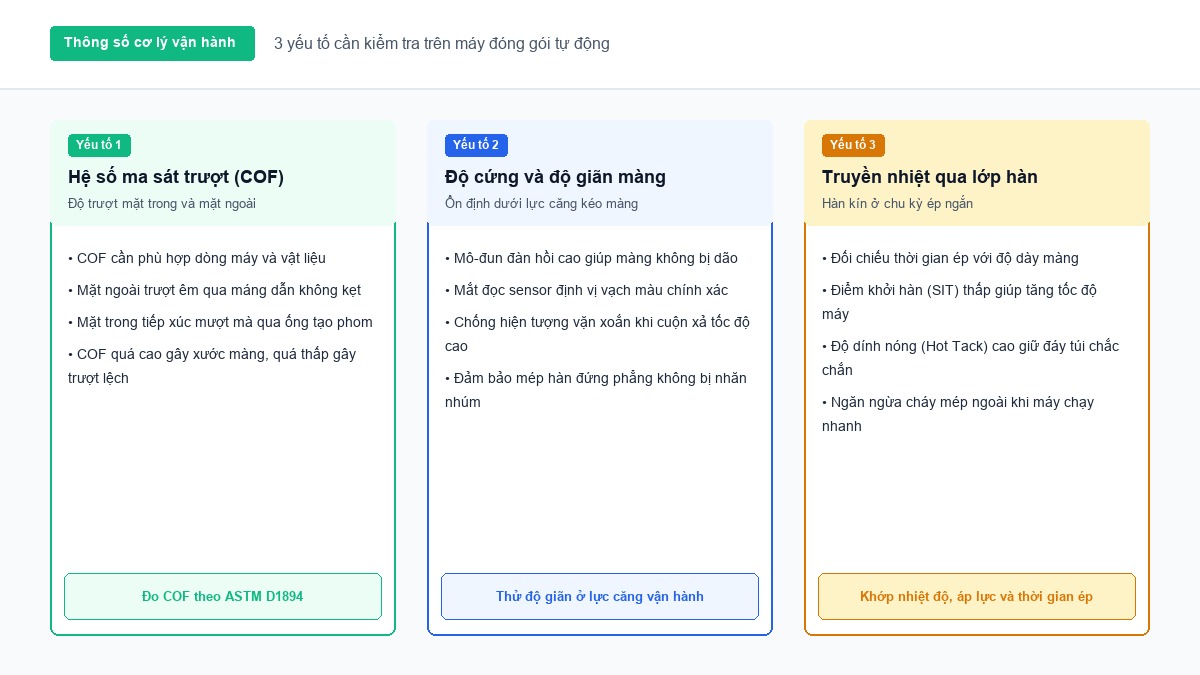
Để một cuộn màng ghép vận hành trơn tru ở tốc độ cao mà không gây kẹt máy hay đứt gãy bao bì, các kỹ sư bao bì bắt buộc phải kiểm soát 3 chỉ số cơ lý trọng yếu sau:
Hệ số ma sát bề mặt COF trong và ngoài màng ghép
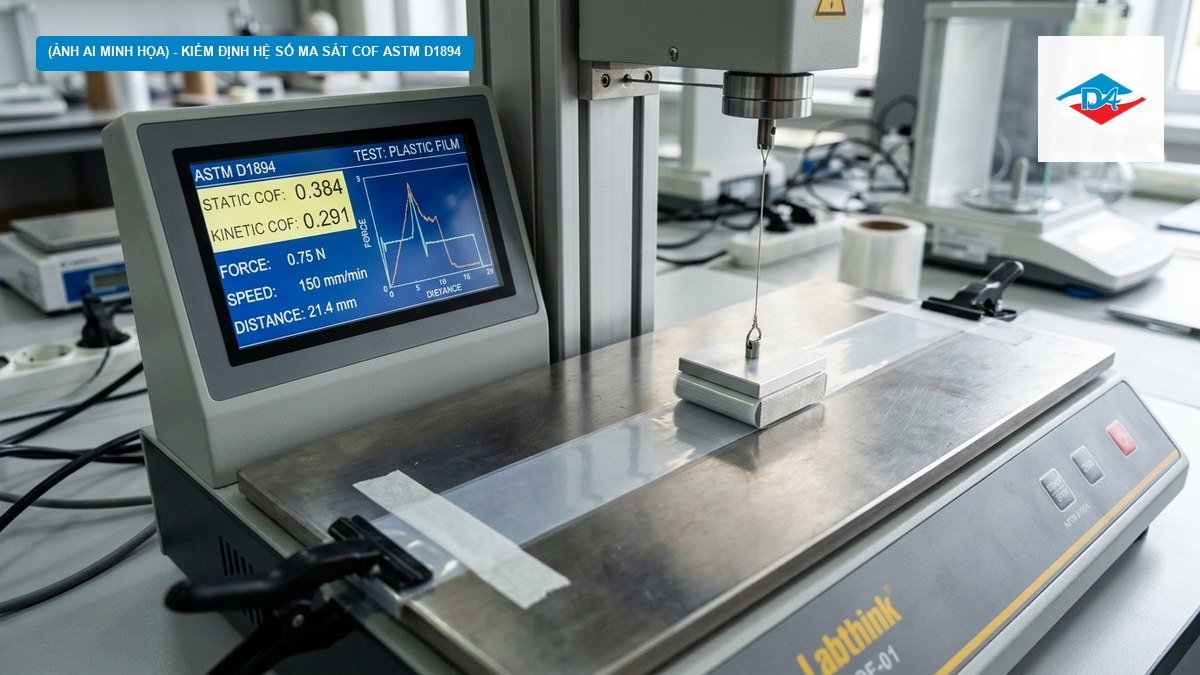
Hệ số ma sát trượt (Coefficient of Friction – COF) đo lường lực cản chuyển động giữa bề mặt màng bao bì với các chi tiết kim loại trên máy đóng gói theo tiêu chuẩn ASTM D1894. Trong cấu trúc màng ghép tự động, kỹ sư kiểm soát hai giá trị ma sát độc lập:
COF động cần chốt theo cặp bề mặt, điều kiện đo và hướng dẫn máy. Các khoảng 0,20 – 0,28 hay ngưỡng 0,15/0,35 chỉ là ví dụ để đặt kế hoạch thử, không phải giới hạn chung trong ASTM D1894. Đo lại sau ủ và lưu kho vì phụ gia trượt có thể di chuyển.
Điều chỉnh phụ gia trượt theo COF mục tiêu và kiểm tra trên cả hai bề mặt. Cần xác nhận màng qua cổ tạo hình, cơ cấu kéo và tiếp xúc với sản phẩm mà không trượt lệch hoặc bám rít; tránh suy ra một mức phụ gia phù hợp cho mọi máy.
Độ cứng màng và độ ổn định kích thước dưới lực kéo căng
Độ cứng vững (Film Stiffness / Flexural Modulus) là khả năng chống biến dạng uốn của màng phim. Khi màng cuộn được kéo qua hệ thống trục lăn và gấp mép qua cổ máng tạo hình, màng phải có đủ độ cứng để tự định hình thành ống trụ tròn hoặc chữ nhật mà không bị nhăn gập mép.
Độ ổn định kích thước cần được kiểm tra dưới lực căng thực tế và theo khổ màng. Không áp cùng mức dưới 3% ở lực kéo 40 – 60 N cho mọi máy hoặc mọi cấu trúc. Mẫu chạy thử phải theo dõi bước in và độ lặp lại của mắt đọc.
Cửa sổ nhiệt độ hàn dán của lớp nhựa hàn trong cùng
Với máy tốc độ cao, cần xem xét SIT và hot tack của lớp hàn theo TDS cùng kết quả thử. Nhiệt độ khởi hàn của mPE thay đổi theo grade nhựa, cấu trúc và điều kiện thử; không mặc định mọi grade đều khởi hàn ở 95 – 105°C.
Lực bám dính nóng là khả năng giữ chặt mối hàn khi lớp nhựa vẫn đang ở trạng thái nóng chảy ngay sau khi ngàm vừa mở ra. Nếu màng PE có lực Hot Tack kém, khối lượng nguyên liệu xả xuống túi ở tốc độ cao sẽ xé toạc mối hàn đáy ngay tức khắc, gây bục vỡ hàng loạt trên băng chuyền.
Bảng tra cứu độ dày màng theo từng dòng máy đóng gói tự động
Bảng dưới đây là các kịch bản cấu trúc để chuẩn bị thử mẫu, không phải bảng chọn độ dày bảo đảm tốc độ. Tốc độ, COF và dung sai cuối cùng cần được xác nhận trên máy và bằng biên bản nghiệm thu của cấu trúc cụ thể.
| Dòng máy đóng gói | Tốc độ máy (gói/phút) | Cấu trúc màng tối ưu | Độ dày tổng (micron) | Hệ số ma sát COF chuẩn |
|---|---|---|---|---|
| Máy đóng gói nằm HFFS (Bánh mì, kẹo) | 120 – 220 gói/phút | OPP20 / CPP25 hoặc BOPP/mPE | 45 – 55 micron | 0.20 – 0.24 (Trượt rất nhanh) |
| Máy đóng gói đứng VFFS (Snack, hạt khô) | 70 – 120 gói/phút | PET12 / MPET12 / PE45 | 65 – 75 micron | 0.22 – 0.26 (Định hình ống tốt) |
| Máy VFFS chiết bột (Sữa bột, gia vị) | 50 – 80 gói/phút | PET12 / AL7 / mPE50 | 70 – 80 micron | 0.24 – 0.28 (Hàn qua bụi bột) |
| Máy VFFS đóng gói gạo, phân bón (1-5kg) | 25 – 45 gói/phút | PA15 / LLDPE100 đa tầng | 110 – 130 micron | 0.26 – 0.32 (Chịu tải rơi nặng) |
Dung sai độ dày cần ghi rõ phương pháp đo, vị trí lấy mẫu và giới hạn thỏa thuận. Dải ±3% đến ±5% chỉ có thể dùng khi đơn hàng và dữ liệu năng lực quá trình xác nhận; không tự bảo đảm cuộn màng không có lỗi phồng mép.
Quy trình chạy thử cuộn mẫu và xử lý lỗi trượt màng
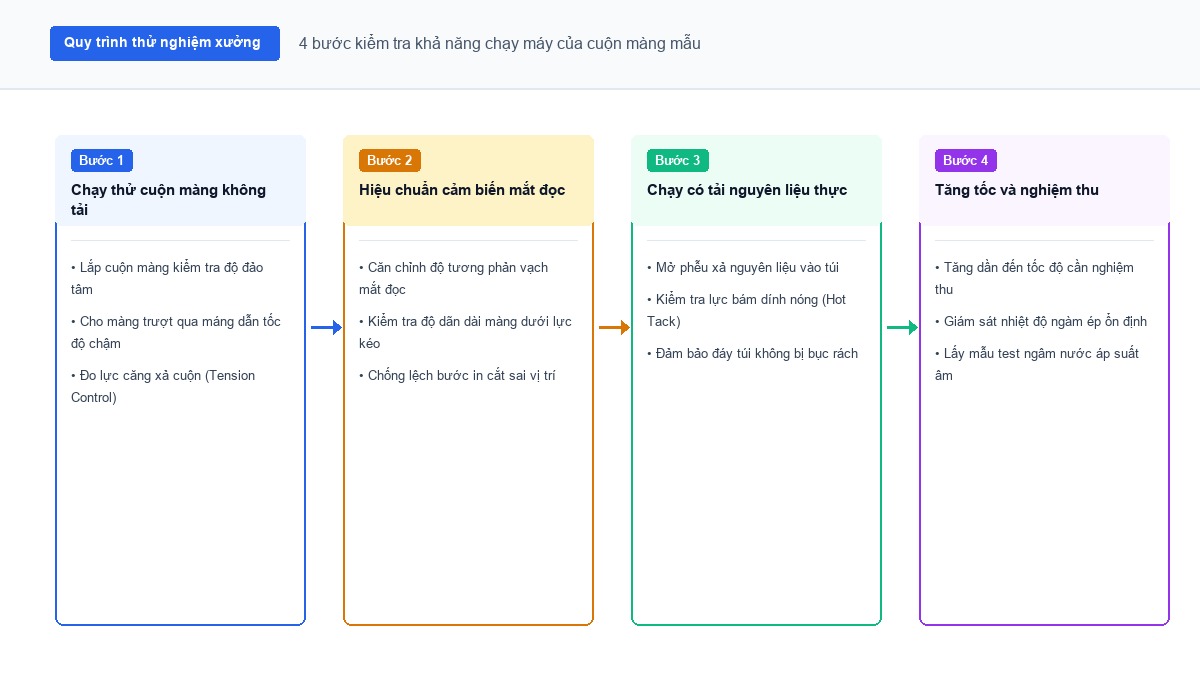
Để đảm bảo đơn hàng sản xuất đại trà vận hành đạt năng suất tối đa ngay từ cuộn đầu tiên, Đông Âu Packing áp dụng quy trình chạy thử nghiệm 4 bước khoa học tại nhà xưởng của khách hàng:
- Chạy thử cuộn màng không tải (Dry Run): Lắp cuộn màng mẫu lên trục gá khí nén, kiểm tra độ đồng tâm và điều chỉnh lực căng xả cuộn (Powder Brake Tension). Cho màng trượt qua máng tạo hình ở tốc độ chậm 30% định mức để đánh giá độ êm ái của mép gấp và kiểm tra xem màng có bị cọ xát làm trầy xước mực in hay không.
- Hiệu chuẩn mắt đọc: kiểm tra vị trí vạch, độ tương phản và độ lặp lại của chiều dài gói. Điều chỉnh lực căng trong giới hạn máy; không coi lệch 1 mm là ngưỡng chung cho mọi bước in.
- Chạy thử có tải nguyên liệu thực tế (Wet Run): Bắt đầu mở phễu xả nguyên liệu vào bao bì với tải trọng thực. Kiểm tra lực bám dính nóng (Hot Tack) của đáy túi ngay khi rời ngàm hàn; điều chỉnh áp lực thanh dập và nhiệt độ ngàm để mối hàn đáy đạt độ phẳng ngấu hoàn hảo mà không bị phồng rộp.
- Tăng tốc và nghiệm thu: nâng tốc theo từng mức trong giới hạn máy, kiểm tra lực hàn, lệch bước in và tỷ lệ lỗi. ASTM D3078 có thể phát hiện một số dạng rò rỉ của bao bì mềm trong điều kiện thử phù hợp; kết quả không chứng minh không tồn tại mọi rò rỉ.
Kết luận
Lựa chọn độ dày màng ghép cần cân đối chi phí và mức độ tương thích với cơ cấu máy đóng gói. Việc làm chủ mối quan hệ giữa độ dày micron, hệ số ma sát trượt COF và cửa sổ nhiệt hàn dán sẽ giúp nhà máy của bạn tự tin nâng cao công suất đóng gói lên mức tối đa mà không lo ngại rủi ro kẹt máy hay xì mép sản phẩm.
Thấu hiểu sâu sắc câu tuyên ngôn vàng: “Bên em ưu tiên chạy ổn định trên máy của anh trước, rồi mới tối ưu giá”, Đông Âu Packing với 18 năm kinh nghiệm thực chiến từ năm 2008 luôn sẵn sàng đồng hành cùng các phân xưởng sản xuất trên toàn quốc. Đội ngũ kỹ thuật viên của chúng tôi sẽ trực tiếp khảo sát dòng máy đóng gói,
đo đạc thông số thực tế và mang đến giải pháp cuộn màng chuẩn xác nhất, giúp dây chuyền của bạn vận hành liên tục, ổn định và hiệu quả.
Nguồn đối chiếu chính thức, rà soát ngày 27/10/2026: ASTM D1894