Các lỗi in bao bì thường gặp trong công nghệ in ống đồng và in màng ghép là cơn ác mộng lớn nhất đối với mọi quản đốc phân xưởng và kỹ thuật viên vận hành máy. Trong ngành sản xuất bao bì màng mềm, một sai lệch vi mô ở góc dao gạt mực, sự dao động nhỏ của lực căng màng hoặc độ nhớt dung môi pha sai tỷ lệ đều có thể biến hàng nghìn mét màng in thành phế liệu chỉ sau vài chục phút vận hành. Không chỉ gây thất thoát kinh tế nặng nề, những sự cố như lệch màu chồng màu, sọc dao gạt, lem nhòe mực hay bong tróc màng in còn đe dọa trực tiếp đến tiến độ giao hàng và uy tín của nhà máy với đối tác B2B. Thấu hiểu những rủi ro thực tế đó, bài viết này đúc kết cẩm nang chẩn đoán nguyên nhân gốc rễ và quy trình khắc phục triệt để các sự cố in ấn kinh điển từ 18 năm kinh nghiệm thực chiến của Đông Âu Packing.
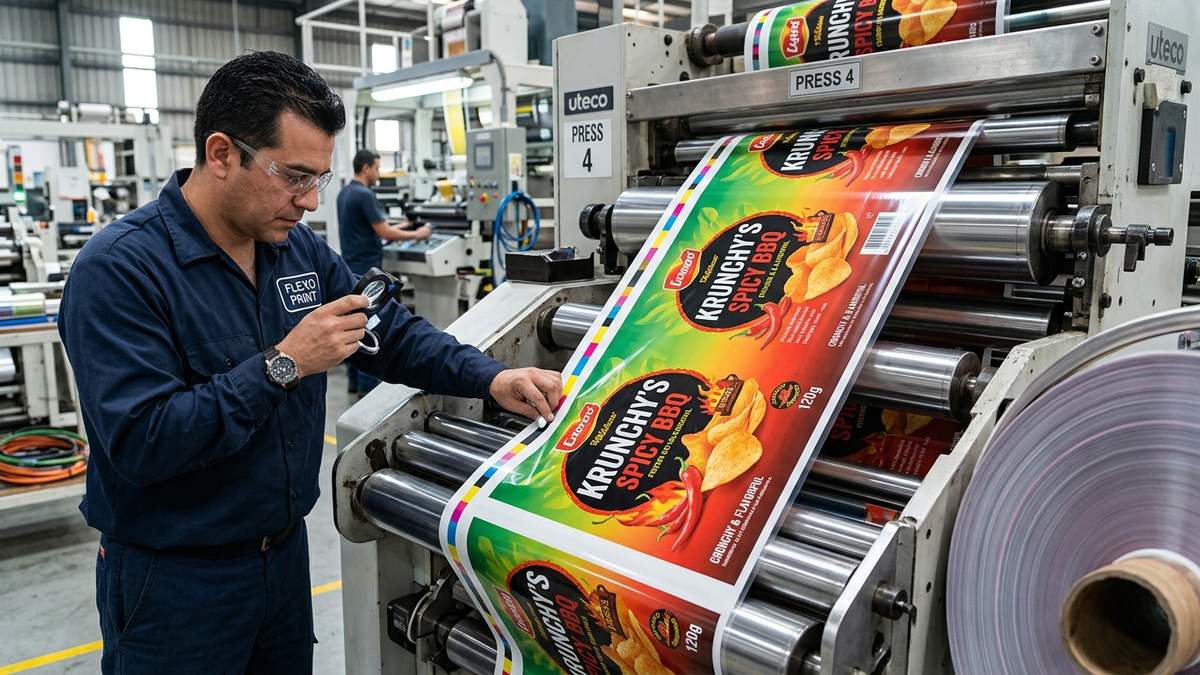
Thiệt hại kinh tế nặng nề từ các lỗi in ấn trong sản xuất màng ghép
Khác với in ấn trên giấy, in ống đồng trên màng nhựa (như BOPP, PET, PA, CPP) đòi hỏi quy trình gia nhiệt, kiểm soát dung môi và lực căng cuộn phức tạp. Khi phát sinh sự cố in ấn, hệ quả kinh tế kéo theo thường có tính chất dây chuyền:
- Hao hụt hàng trăm mét màng nhựa đắt tiền: Khi máy in ống đồng vận hành ở tốc độ cao từ 150 đến 250 mét mỗi phút, chỉ cần trễ vài phút phát hiện lỗi thì toàn bộ cuộn màng nền ghép nhiều lớp đã bị hỏng hoàn toàn. Đặc biệt với các loại màng chuyên dụng có giá thành cao như màng cản khí BOPA (Nylon) hoặc màng tráng nhôm AL, tổn thất phế phẩm có thể lên tới hàng chục triệu đồng cho mỗi ca làm việc. Để giảm bớt gánh nặng thất thoát này, doanh nghiệp cần kết hợp đồng bộ các giải pháp công nghệ sản xuất bao bì giảm thải ngay từ khâu nạp cuộn.
- Lãng phí dung môi và mực in công nghiệp: Mực in ống đồng và hệ dung môi pha loãng (Ethyl Acetate, Toluene, Isopropanol) khi đã pha trộn sai tỷ lệ hoặc bị nhiễm tạp chất bẩn sẽ không thể tái sử dụng cho các mẻ in sau, làm phát sinh thêm chi phí xử lý chất thải nguy hại.
- Nguy cơ trễ tiến độ giao hàng và đứt gãy chuỗi cung ứng: Đối với các đơn hàng bao bì thực phẩm hoặc dược phẩm phục vụ chiến dịch ra mắt sản phẩm mới, sự cố dừng máy để khắc phục lỗi in kéo dài nhiều giờ có thể làm đình trệ toàn bộ kế hoạch đóng gói của nhà máy khách hàng, ảnh hưởng sâu sắc đến sự hợp tác lâu dài.
Tham khảo giải pháp quản lý dung môi và khí xưởng in an toàn tại:
xử lý khí thải in ống đồng →
4 lỗi in ống đồng phổ biến nhất và nguyên nhân gốc rễ
Qua kinh nghiệm vận hành thực tế trên hàng nghìn đơn hàng bao bì màng ghép phức hợp, đội ngũ kỹ thuật Đông Âu Packing tổng hợp 4 sự cố in ấn điển hình mà các xưởng in thường xuyên đối mặt:
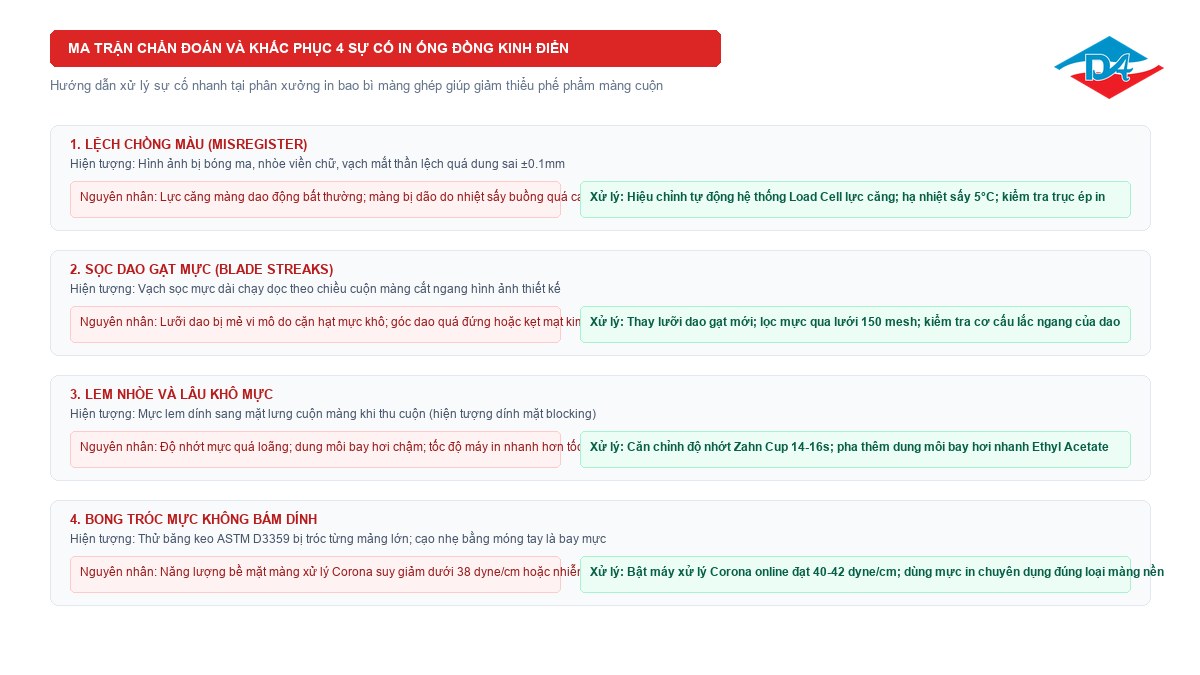
Lỗi lệch chồng màu khiến chữ và hình ảnh bị bóng mờ
Hiện tượng lệch chồng màu (Misregistration) xảy ra khi các vệt màu in tiếp theo (như Cyan, Magenta, Yellow, Black hoặc màu pha Panton) không khớp chính xác lên vị trí của vệt màu trước đó. Dấu hiệu nhận biết là chữ viết bị nhòe viền đôi, hình ảnh tạo cảm giác bóng ma 3D và các vạch mắt thần kiểm tra ở biên màng bị lệch khỏi đường trục chuẩn.
Nguyên nhân gốc rễ chủ yếu xuất phát từ việc kiểm soát lực căng màng (Tension Control) không đồng đều giữa các trạm in. Khi màng nhựa đi qua buồng sấy nhiệt độ cao (50°C đến 65°C), nếu nhiệt độ quá mức quy định sẽ làm màng bị dão nhiệt (thermal elongation), co giãn bất đối xứng. Ngoài ra, việc mòn ổ bi trục in, trục cao su ép in (Impression Roller) bị mòn vẹt mép hoặc cảm biến mắt thần quang học bị bụi mực bám bẩn cũng dẫn tới việc máy tính bù trừ sai tọa độ chồng màu.
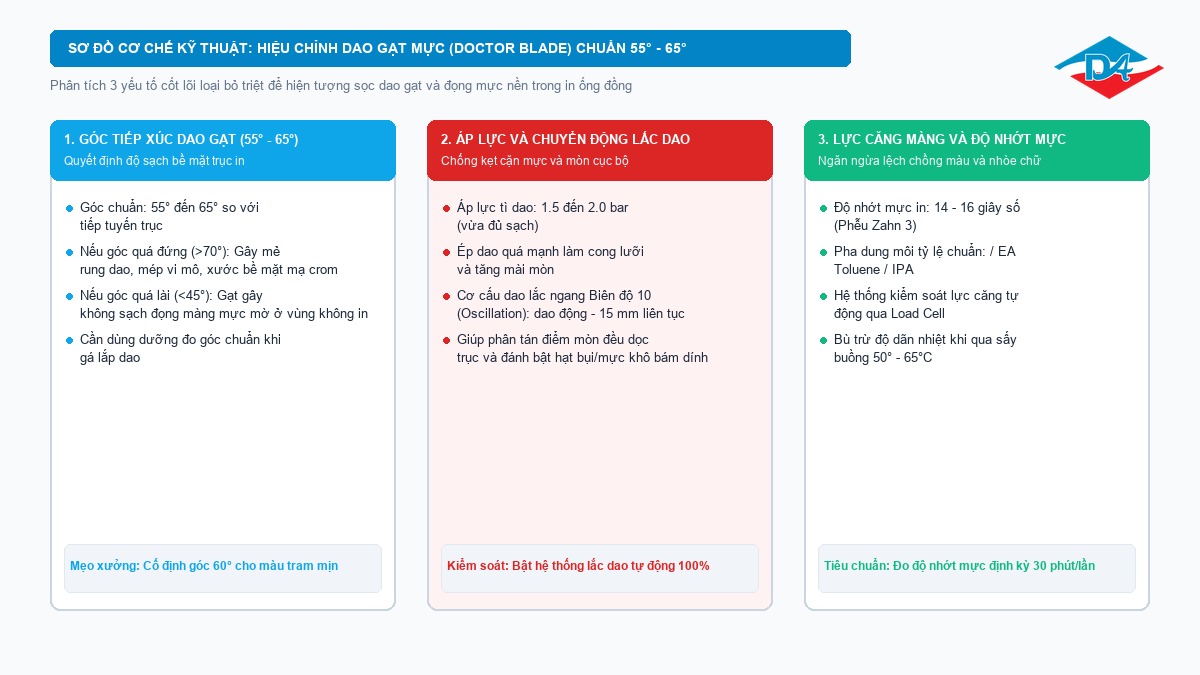
Lỗi sọc dao gạt mực tạo đường vạch dài trên bề mặt bao bì
Sọc dao gạt (Doctor Blade Streaks) là một trong những lỗi gây ức chế nhất tại xưởng in. Trên bề mặt màng in xuất hiện các đường sọc mảnh hoặc vệt mực kéo dài liên tục theo chiều cuộn màng, cắt ngang qua khuôn mặt nhân vật hoặc chi tiết đồ họa quan trọng.
Nguyên nhân trực tiếp là do lưỡi dao gạt mực bằng thép bị mẻ vi mô (micro-nicking) sau thời gian ma sát liên tục với trục khắc mạ crom. Khi mực in bị khô cứng hoặc lẫn bụi bẩn, các hạt cặn có kích thước lớn sẽ bị kẹt lại ngay dưới lưỡi dao gạt, nâng mép dao lên một khoảng cách vài micromet khiến mực thừa không được gạt sạch khỏi bề mặt trục in. Bên cạnh đó, việc người thợ căn góc gạt mực quá đứng (trên 70 độ) làm lưỡi dao bị rung bật (chattering), gây xước màng mạ crom của trục in ống đồng.
Lưỡi dao gạt mực là linh kiện tiêu hao nhạy cảm. Tuyệt đối không tận dụng lưỡi dao đã bị mẻ hoặc gỉ sét. Mực in khi tuần hoàn từ máng mực về thùng chứa bắt buộc phải đi qua túi lọc lưới 150 – 200 mesh kết hợp thanh nam châm vĩnh cửu để hút sạch mạt kim loại trước khi tái bơm lên trục in.
Lỗi nhòe lem mực và lâu khô khi in tốc độ cao
Khi máy in vận hành ở dải tốc độ từ 180 mét mỗi phút trở lên, hiện tượng mực in không kịp khô hoàn toàn trước khi cuộn lại sẽ gây ra lỗi dính mặt (Blocking). Mực in của mặt ngoài dính chặt sang mặt trong của lớp màng tiếp theo trong cuộn màng, làm bong tróc toàn bộ lớp họa tiết khi xả cuộn.
Nguyên nhân cốt lõi là sự mất cân bằng giữa tốc độ bay hơi của hệ dung môi và tốc độ sấy của dàn nhiệt. Nếu người vận hành sử dụng tỷ lệ dung môi bay hơi chậm quá cao (như Butyl Acetate hoặc Methoxy Propanol) trong điều kiện độ ẩm không khí xưởng in cao trên 75%, hoặc độ nhớt mực pha quá loãng, mực sẽ tràn khỏi các vi lỗ tram và lan rộng ra bề mặt màng gây nhòe mờ chi tiết chữ nhỏ.
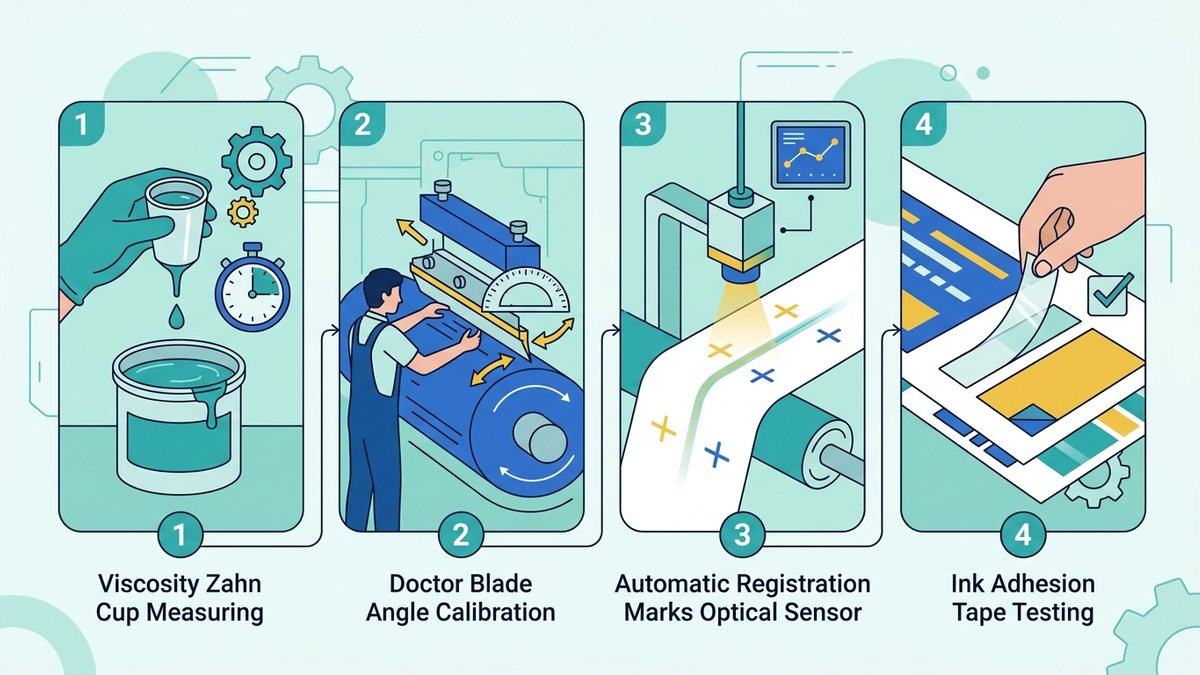
Lỗi bong tróc mực không bám dính vào màng nền
Đây là sự cố vô cùng nguy hiểm bởi bằng mắt thường rất khó phát hiện ngay khi màng vừa chạy ra khỏi máy in. Tuy nhiên, khi kiểm tra bằng phương pháp dán băng dính chuyên dụng (Tape Test theo chuẩn ASTM D3359) hoặc khi cuộn màng chuyển sang công đoạn ghép đùn nhiệt, toàn bộ lớp mực in bị bong tróc từng mảng lớn khỏi màng nền BOPP hoặc PET.
Nguyên nhân là do mức năng lượng bề mặt (Surface Tension) của màng nhựa quá thấp, không đạt ngưỡng tối thiểu 38 dyne/cm để mực in có thể làm ướt và thẩm thấu cơ học. Hiện tượng này thường xảy ra khi màng nhựa để lưu kho quá lâu khiến lớp xử lý Corona bị suy thoái theo thời gian, hoặc màng bị nhiễm chất bôi trơn trợ trượt (Slip Agent) di chuyển từ lõi màng lên bề mặt làm triệt tiêu lực liên kết phân tử.
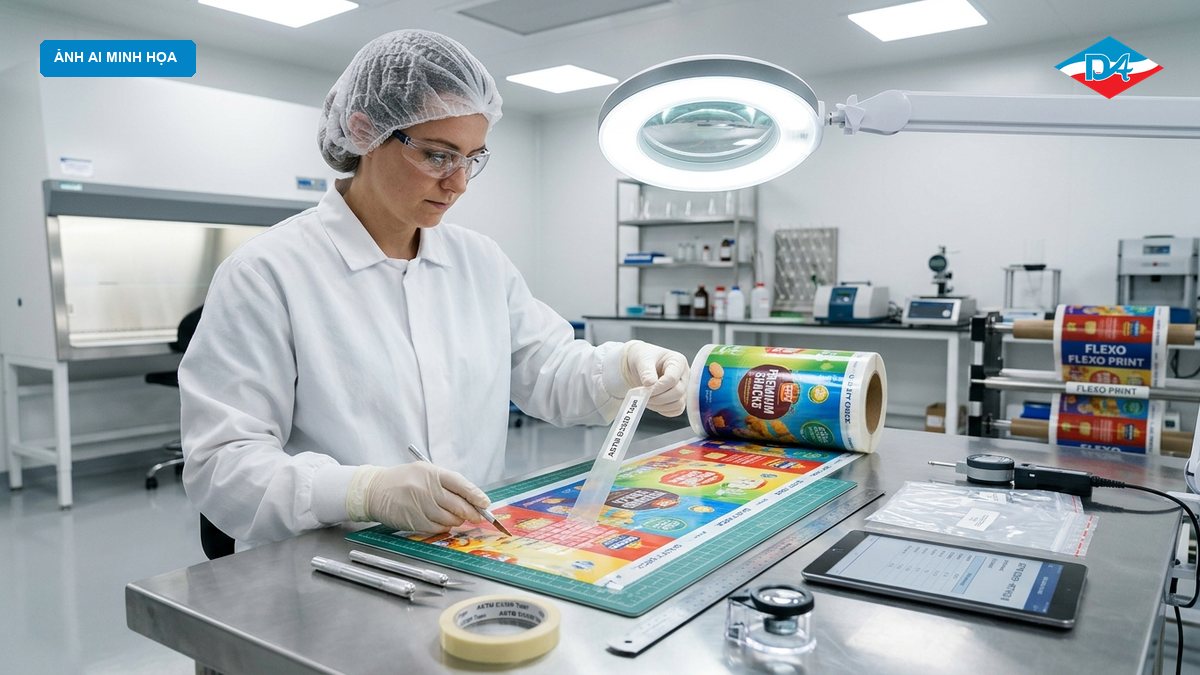
Xem thêm quy trình test mẫu in thử nghiệm bao bì chuẩn công nghiệp tại:
quy trình phát triển mẫu bao bì →
Quy trình hiệu chỉnh máy in và pha chế dung môi chuẩn xác
Để ngăn chặn tận gốc các lỗi in ấn ngay từ khi khởi động máy, các kỹ thuật viên vận hành cần tuân thủ nghiêm ngặt bảng tra cứu và phương pháp kiểm soát thông số sau đây:
| Tên lỗi in bao bì | Hiện tượng quan sát | Nguyên nhân kỹ thuật | Biện pháp xử lý tức thì |
|---|---|---|---|
| Lệch chồng màu | Hình bóng ma, chữ nhòe biên | Lực căng cuộn không đều; nhiệt sấy quá cao | Chỉnh hệ thống bù trừ tự động; hạ nhiệt sấy 5°C |
| Sọc dao gạt mực | Vệt sọc chỉ dọc cuộn màng | Lưỡi dao mẻ; cặn mực khô bám lưỡi dao | Thay lưỡi dao gạt mới; lọc mực lưới 150 mesh |
| Mực lâu khô dính mặt | Dính mặt lưng khi xả cuộn | Dung môi bay hơi chậm; độ nhớt quá loãng | Bổ sung Ethyl Acetate; tăng lưu lượng gió sấy |
| Bong tróc mực in | Băng dính kéo tróc từng mảng | Xử lý Corona yếu (< 38 dyne/cm) | Kích hoạt trạm Corona online đạt 40-42 dyne/cm |
| Nghẹt tram mực | Vùng tram sáng bị mất chi tiết | Mực khô nhanh trong hốc tram trục in | Bổ sung dung môi chậm khô; lau trục bằng MEK |
| Bọt khí trong máng mực | Đốm trắng lỗ chỗ như mắt cá | Bơm mực tuần hoàn tạo bọt khí quá mức | Thêm 0.2% phụ gia phá bọt; giảm lưu lượng bơm |
| Tĩnh điện hút bụi | Hạt bụi bám làm lem đốm mực | Ma sát sinh tĩnh điện cao trên màng nhựa | Bật thanh khử tĩnh điện Ionizer trước trạm in |
| Sai lệch màu sắc | Độ lệch Delta E > 2.0 so với mẫu | Độ nhớt dao động; mòn trục in ống đồng | Đo độ nhớt Zahn Cup; hiệu chỉnh công thức màu |
Việc kiểm soát chặt chẽ các chỉ số này không chỉ đảm bảo thẩm mỹ bao bì mà còn giúp sản phẩm đạt chuẩn quy định về an toàn sức khỏe theo tiêu chuẩn bao bì thực phẩm khắt khe. Ngoài ra, việc giảm tỷ lệ phế phẩm in ấn đóng vai trò quan trọng trong bài toán cách tính chi phí bao bì tối ưu trên từng đơn vị bao bì màng mềm.
Tiêu chuẩn bảo dưỡng trục in và lưỡi dao gạt định kỳ
Để duy trì độ ổn định liên tục cho các lô hàng in ấn số lượng lớn, quy trình bảo dưỡng cơ khí chính xác là điều kiện bắt buộc:
- Vệ sinh và bảo dưỡng trục in ống đồng: Sau mỗi mẻ in, trục in phải được tẩy rửa sạch sẽ bằng dung môi chuyên dụng Ethyl Acetate hoặc dung môi tẩy trục chuyên sâu nhằm đánh tan toàn bộ cặn mực khô bám trong đáy vi lỗ tram. Trục in sau đó được sấy khô, bọc màng bảo vệ chống xước và lưu trữ trong giá treo chuyên dụng có kiểm soát độ ẩm để chống oxy hóa lớp mạ crom. Quy trình này cũng được chuẩn hóa theo hệ thống quản trị môi trường ISO 14001 sản xuất bao bì để thu hồi dung môi rửa trục tuần hoàn.
- Kỹ thuật mài bóng và căn chỉnh góc nghiêng dao gạt: Lưỡi dao gạt Doctor Blade bằng thép carbon chất lượng cao cần được gá lắp thẳng hàng tuyệt đối, không có độ cong võng dọc theo chiều dài trục. Góc tiếp xúc chuẩn mực phải nằm trong khoảng từ 55 độ đến 65 độ. Khi lắp đặt, người thợ cần sử dụng dưỡng đo góc chuyên dụng và điều chỉnh áp lực tì dao ở mức vừa đủ sạch (từ 1.5 đến 2.0 bar) để vừa đảm bảo sạch nền vừa kéo dài tuổi thọ cho trục mạ crom.
Kết luận
Các lỗi in bao bì thường gặp không phải là những sự cố ngẫu nhiên mà là hệ quả trực tiếp của sự lơ là trong khâu kiểm soát các biến số kỹ thuật như độ nhớt mực in, góc dao gạt, lực căng cuộn và năng lượng xử lý bề mặt Corona. Khi phân xưởng thiết lập được quy trình vận hành chuẩn mực cùng hệ thống kiểm soát chất lượng KCS nghiêm ngặt ở từng trạm in, tỷ lệ phế phẩm hoàn toàn có thể được kéo giảm xuống dưới 1.5%, mang lại hiệu quả kinh tế và độ an tâm tuyệt đối cho khách hàng.
Đông Âu Packing với 18 năm kinh nghiệm thực chiến tại KCN Quế Võ, Bắc Ninh sở hữu hệ thống dàn máy in ống đồng tự động hiện đại, phòng sạch đạt chuẩn ISO 15378 và GMP. Chúng tôi kiên định với phương châm cốt lõi: ưu tiên chạy ổn định trên máy của khách hàng trước, rồi mới tối ưu chi phí vận hành. Mọi sản phẩm bao bì màng mềm tại Đông Âu Packing đều được kiểm soát độ chính xác màu sắc khắt khe theo từng lô hàng, đảm bảo đường in sắc nét, không bong tróc và đồng hành bền vững cùng thương hiệu của quý khách.