Quy trình phát triển mẫu bao bì là chuỗi giai đoạn kỹ thuật kiểm soát nghiêm ngặt gồm 5 bước cốt lõi: từ tiếp nhận yêu cầu bảo quản, tính toán cấu trúc màng ghép, in test màu proof kỹ thuật số, chạy thử cuộn mẫu trên máy đóng gói tự động đến nghiệm thu mẫu đối chứng Golden Sample. Đối với các doanh nghiệp sản xuất thực phẩm, dược phẩm hay hóa mỹ phẩm, giai đoạn làm mẫu thử đóng vai trò quyết định nhằm triệt tiêu hoàn toàn nguy cơ sai lệch kích thước, lệch màu in trục ống đồng và sự cố kẹt rách màng trên dây chuyền đóng gói công nghiệp. Dưới đây là quy trình phát triển mẫu bao bì chuẩn xác từ đội ngũ chuyên gia kỹ thuật Đông Âu Packing giúp tối ưu hóa thời gian R&D và bảo vệ ngân sách đầu tư cho doanh nghiệp của bạn.
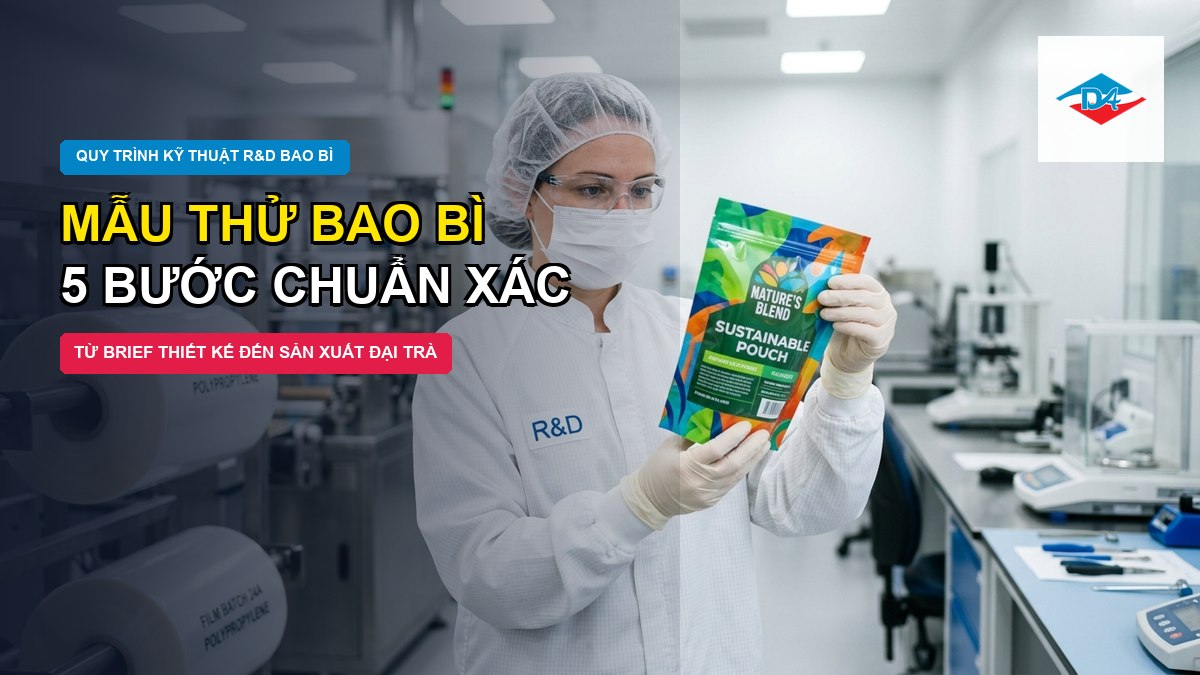
Tầm quan trọng sống còn của giai đoạn làm mẫu thử bao bì
Trong ngành sản xuất màng ghép phức hợp công nghiệp, chi phí chế tạo một bộ trục in ống đồng thường dao động từ vài chục triệu đến hàng trăm triệu đồng tùy thuộc vào số lượng màu sắc và khổ rộng của máy in. Nếu doanh nghiệp bỏ qua hoặc đốt cháy giai đoạn làm mẫu thử, bất kỳ một sai sót nhỏ nào về kích thước túi, sai lệch chính tả, thiếu mã vạch hay lệch tông màu thương hiệu cũng sẽ dẫn đến hậu quả nghiêm trọng: toàn bộ dàn trục in đắt đỏ buộc phải loại bỏ làm lại từ đầu, kéo theo hàng tấn màng in phế phẩm và làm trễ hẹn ngày ra mắt sản phẩm mới.
Bên cạnh yếu tố thẩm mỹ đồ họa, mẫu thử bao bì còn là thước đo duy nhất để đánh giá độ tương thích cơ học giữa cấu trúc màng và hệ thống máy đóng gói tự động tốc độ cao (VFFS hoặc HFFS). Một chiếc túi mẫu được tạo hình chuẩn xác cho phép đội ngũ kỹ sư kiểm tra trực tiếp khả năng chịu tải của đường hàn nhiệt, độ trượt của màng qua phễu dẫn inox và khả năng bảo vệ hoạt chất của sản phẩm trước môi trường thực tế.
Hiểu rõ bản chất nền tảng bao bì mềm là gì cùng các đặc tính phân tầng vật liệu sẽ giúp bộ phận thu mua và R&D tự tin phối hợp nhịp nhàng với nhà máy ngay từ buổi làm việc kỹ thuật đầu tiên.
5 bước tiêu chuẩn trong quy trình phát triển bao bì màng ghép
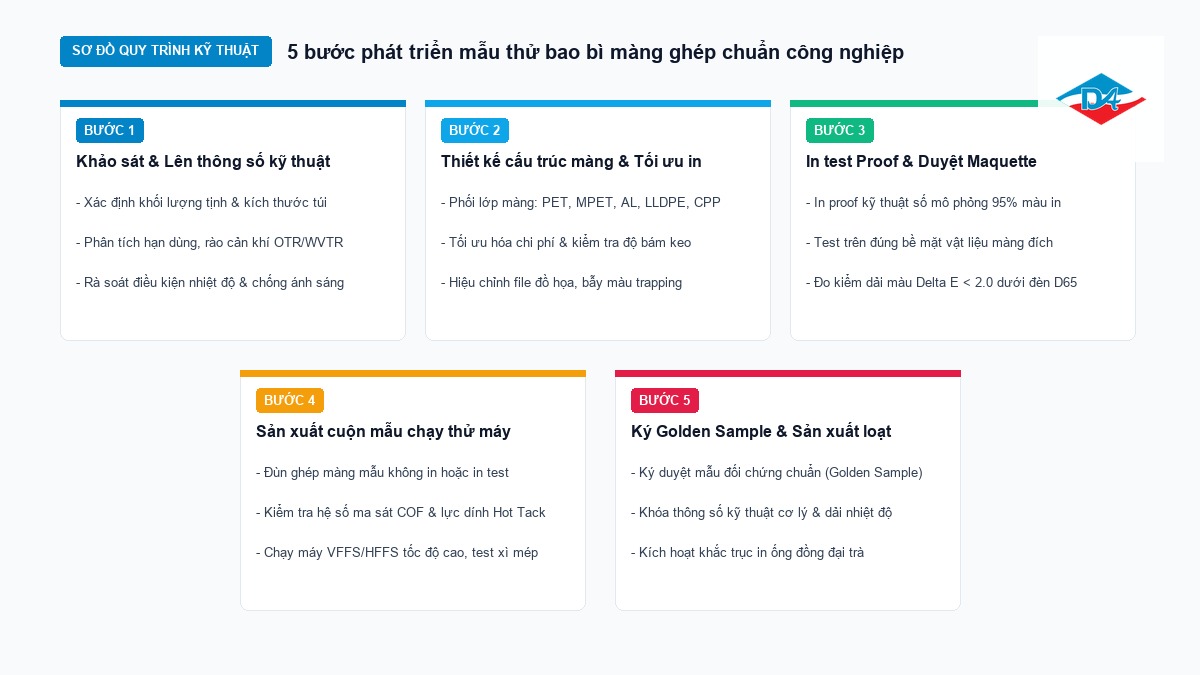
Tại nhà máy Đông Âu Packing, quy trình phát triển mẫu bao bì màng ghép được tiêu chuẩn hóa theo hệ thống quản trị chất lượng phòng sạch ISO 15378, bao gồm 5 mắt xích kỹ thuật liên hoàn sau:
Bước 1: khảo sát yêu cầu bảo quản và lên thông số kỹ thuật
Kỹ sư kỹ thuật bắt đầu bằng việc thu thập bản mô tả kỹ thuật (Technical Brief) chi tiết từ khách hàng: dạng vật lý của sản phẩm (chất lỏng, bột mịn, viên nén, dầu mỡ hay hạt có góc cạnh sắc nhọn), khối lượng tịnh trên mỗi đơn vị gói và hạn sử dụng kỳ vọng (từ 12 đến 24 tháng). Đây là tiền đề xác định mức độ cản khí oxy và cản hơi nước cần thiết.
Đối với các dòng sản phẩm nhạy cảm với độ ẩm và quá trình oxy hóa (như bột sữa, viên sủi, thực phẩm sấy giòn), màng bao bì bắt buộc phải đạt độ truyền ẩm WVTR dưới 0.5 g/m²/24h (theo tiêu chuẩn ASTM F1249) và độ truyền khí oxy OTR dưới 1.0 cc/m²/24h (theo ASTM D3985). Việc đo đạc chính xác các chỉ số này giúp tránh lãng phí chi phí vật liệu mà vẫn bảo vệ vẹn nguyên dược tính hoặc hương vị sản phẩm.
Bên cạnh yêu cầu bảo quản, kích thước hình học của mẫu túi (chiều rộng x chiều dài x độ mở đáy) phải được tính toán dung sai chặt chẽ dựa trên khối lượng riêng thực tế của sản phẩm sau khi điền đầy, đảm bảo khoảng không gian headspace hợp lý để miệng túi hàn dán kín khít mà không bị bục mép.
Bước 2: thiết kế cấu trúc màng và tối ưu file in ống đồng
Dựa trên bộ thông số kỹ thuật đã thống nhất, chuyên gia vật liệu lựa chọn sự kết hợp tối ưu giữa các lớp màng đơn thành cấu trúc phức hợp 2 lớp, 3 lớp hoặc 4 lớp. Mỗi lớp màng đảm nhận một chức năng vật lý riêng biệt: màng in ngoài (BOPP, PET), màng rào cản trung gian (AL lá nhôm, MPET mạ kim loại) và màng hàn dán trong cùng (LLDPE, CPP biến tính).
Doanh nghiệp có thể tham khảo bảng tra cứu chi tiết độ dày micron và tính năng chịu lực từng lớp trong cẩm nang cấu trúc màng ghép mấy lớp để lựa chọn phương án vật liệu phù hợp nhất với tải trọng sản phẩm.
Đồng thời, bộ phận chế bản đồ họa tiến hành rà soát file thiết kế marquette: chuyển đổi hệ màu từ RGB sang CMYK chuẩn in ống đồng, thiết lập vùng bù trừ co dãn cơ học (Trapping bù bẫy màu từ 0.08mm đến 0.12mm), kiểm tra độ phủ mực và bố trí các vạch mắt đọc quang học (Eye-mark) có độ tương phản cao phục vụ cảm biến máy cắt tự động.
Bước 3: in test màu proof chuẩn và duyệt maquette thực tế
Trước khi đầu tư tiện khắc trục thép, nhà máy kích hoạt in mẫu proof kỹ thuật số. Điểm khác biệt mấu chốt tại Đông Âu Packing là mẫu in proof được thực hiện trực tiếp trên đúng chủng loại màng thật (như màng mạ MPET, màng nhôm AL hoặc màng giấy tráng PE) chứ không in trên giấy in ảnh thông thường.
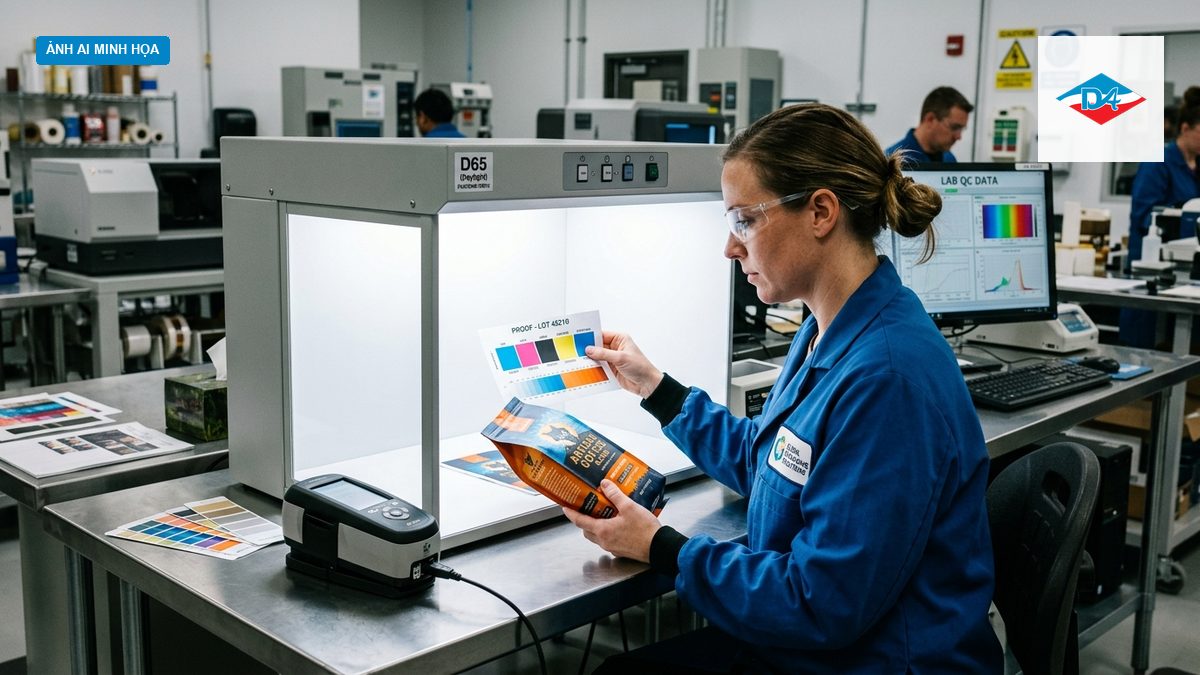
Bản in proof mô phỏng chính xác tới 95% độ sâu màu sắc và độ bóng quang học của công nghệ in ống đồng công nghiệp. Kỹ thuật viên hai bên sẽ cùng đối chiếu dải màu dưới tủ soi màu chuẩn D65 và đo quang phổ bằng thiết bị đo màu chuyên dụng nhằm đảm bảo độ sai lệch màu Delta E (ΔE) luôn nằm trong ngưỡng dung sai cho phép.
Bước 4: sản xuất cuộn mẫu chạy thử nghiệm trên máy đóng gói
Sau khi maquette được phê duyệt, xưởng đùn ghép của Đông Âu Packing sản xuất một số lượng cuộn màng mẫu (hoặc túi rời làm mẫu) theo đúng độ dày và cấu trúc màng thiết kế. Cuộn màng này được đưa trực tiếp về nhà máy của khách hàng để tiến hành chạy thử trên dây chuyền đóng gói tự động.
Quá trình chạy thử nghiệm nhằm đánh giá toàn diện 4 thông số vận hành then chốt: hệ số ma sát trượt COF của bề mặt màng khi lướt qua phễu tạo hình, lực bám dính nóng (Hot Tack) của lớp keo PE khi vừa rời ngàm dập nhiệt, độ nhạy bắt vạch của mắt đọc sensor quang học và độ ổn định khi dao cắt chuyển động ở tốc độ thiết kế cực đại.
Bước 5: hoàn thiện hồ sơ nghiệm thu và kích hoạt sản xuất đại trà
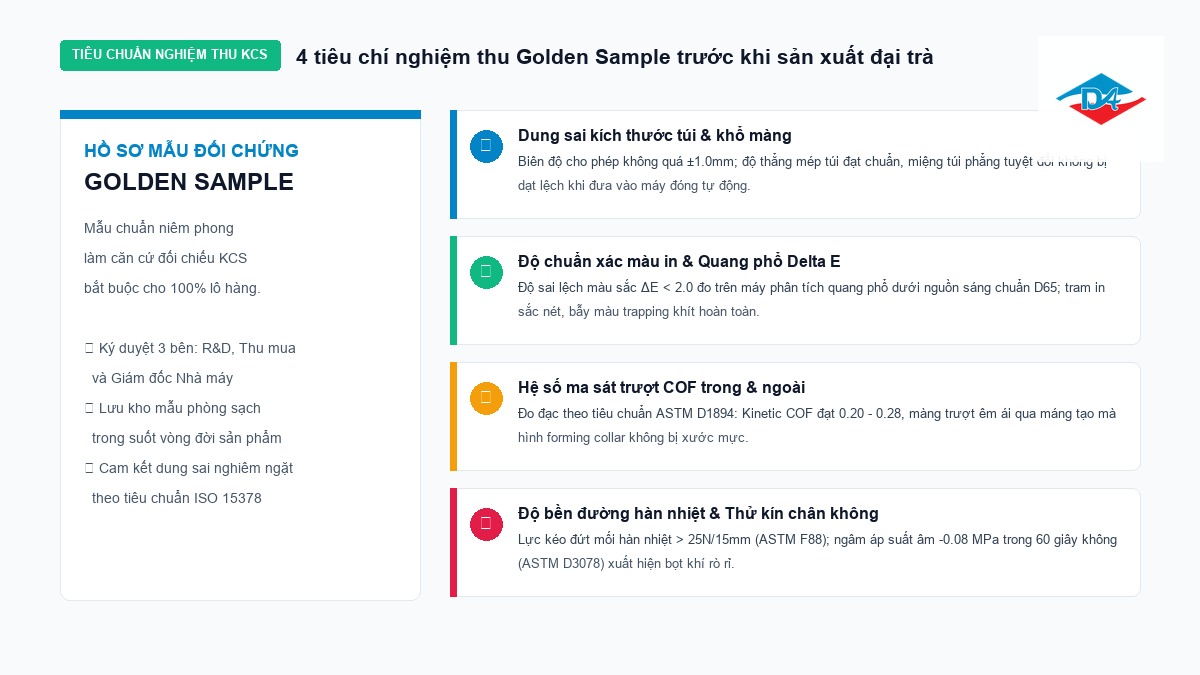
Khi các mẫu túi chạy thử đạt đầy đủ các tiêu chuẩn kiểm tra độ kín, độ chịu lực rơi từ độ cao 1.5 mét và chịu tải nén thùng carton, hai bên tiến hành ký biên bản nghiệm thu kỹ thuật. Đại diện hai đơn vị sẽ cùng ký tên, đóng dấu giáp lai vào 3 bản mẫu chuẩn đối chứng (Golden Sample).
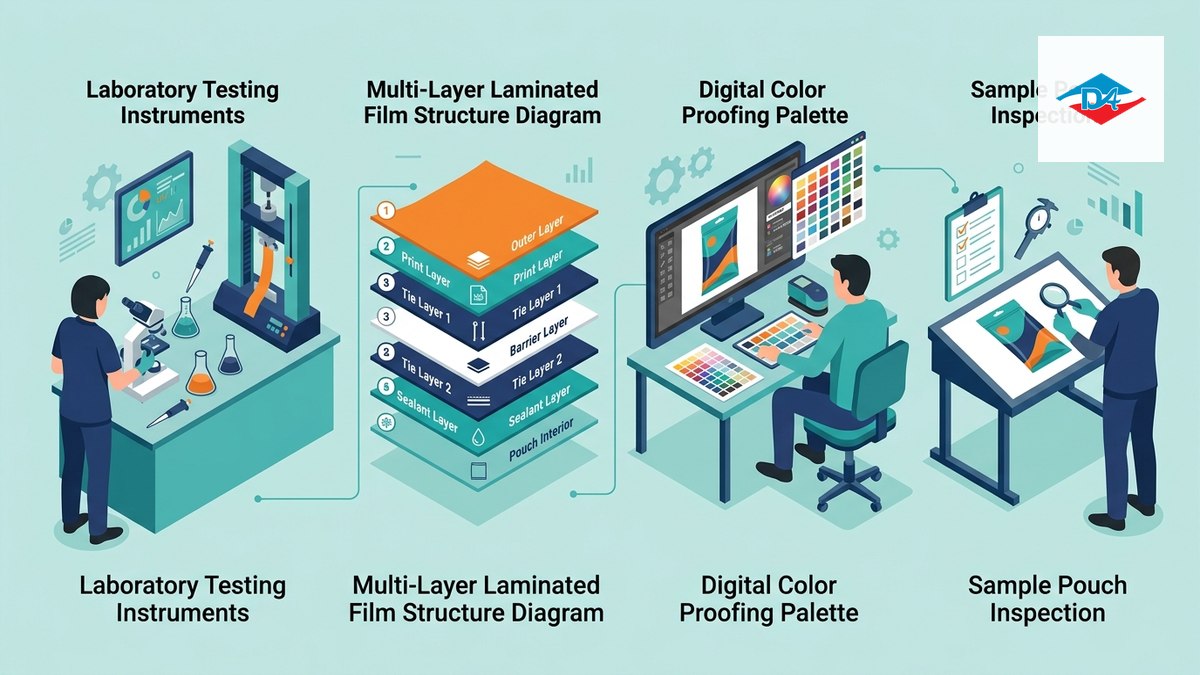
Mẫu Golden Sample được lưu giữ cẩn trọng tại phòng lưu mẫu phòng sạch của nhà máy làm căn cứ đối chiếu KCS bắt buộc cho toàn bộ các lô hàng sản xuất đại trà sau này. Ngay sau khi ký mẫu, lệnh chế bản và khắc trục in ống đồng công nghiệp được kích hoạt chính thức.
Những rủi ro thường gặp khi chuyển từ mẫu thử sang sản xuất loạt lớn
Nhiều doanh nghiệp từng gặp phải cú sốc lớn khi mẫu in thử cầm tay rất đẹp nhưng khi nhận lô hàng sản xuất đại trà hàng chục nghìn túi thì màu sắc lại xỉn tối hoặc túi chạy trên máy bị kẹt liên tục. Nguyên nhân cốt lõi bắt nguồn từ sự khác biệt công nghệ giữa thiết bị in mẫu phòng lab và dây chuyền công nghiệp tốc độ cao:
| Tiêu chí so sánh | Mẫu in proof kỹ thuật số | In ống đồng sản xuất đại trà | Khuyến nghị chuyên gia Đông Âu |
|---|---|---|---|
| Tốc độ chạy màng | Rất chậm (1 – 5 mét/phút), không có lực căng cuộn lớn | Tốc độ rất cao (150 – 250 mét/phút), lực kéo căng liên tục | Kiểm tra độ dãn dài màng dưới 3% để tránh lệch bước in |
| Cơ chế truyền mực | Phun mực kỹ thuật số hạt mịn tĩnh điện | Truyền mực qua vi lỗ khắc trục thép và gạt mực Doctor Blade | Duyệt mẫu proof trên đúng chất liệu màng đích thực tế |
| Độ bay hơi dung môi | Sấy khô tức thì bằng tia UV nhiệt thấp | Hệ thống sấy nhiệt gió cưỡng bức 60°C – 80°C qua buồng sấy dài | Kiểm soát nồng độ nhớt mực in tự động trong suốt ca chạy |
| Độ bám dính keo ghép | Ghép ép nhiệt thủ công diện tích nhỏ | Ghép khô hoặc Solventless công nghiệp, ủ dưỡng nhiệt 48 giờ | Ủ màng đủ 48 – 72 giờ trước khi chia cuộn và đóng gói |
Khi máy in ống đồng vận hành liên tục ở tốc độ trên 180 mét/phút, nhiệt độ ma sát tại máng mực làm dung môi hữu cơ (Ethyl Acetate / Isopropanol) bay hơi nhanh chóng. Nếu xưởng in không trang bị tháp kiểm soát độ nhớt tự động, mực in sẽ bị cô đặc lại làm tông màu in ở cuối ca chạy bị đậm sẫm hơn hẳn so với mẫu Golden Sample ban đầu. Đây là lỗi kỹ thuật phổ biến nhất tại các xưởng in thiếu quy chuẩn kiểm soát.
Tiêu chí lựa chọn nhà máy bao bì có năng lực R&D đồng hành
Một nhà máy gia công bao bì đủ năng lực đồng hành phát triển sản phẩm mới không chỉ đơn thuần sở hữu máy in hiện đại mà bắt buộc phải có hệ sinh thái nghiên cứu và kiểm nghiệm độc lập, đảm bảo khả năng hiện thực hóa mẫu thử thành sản phẩm thương mại một cách hoàn hảo:
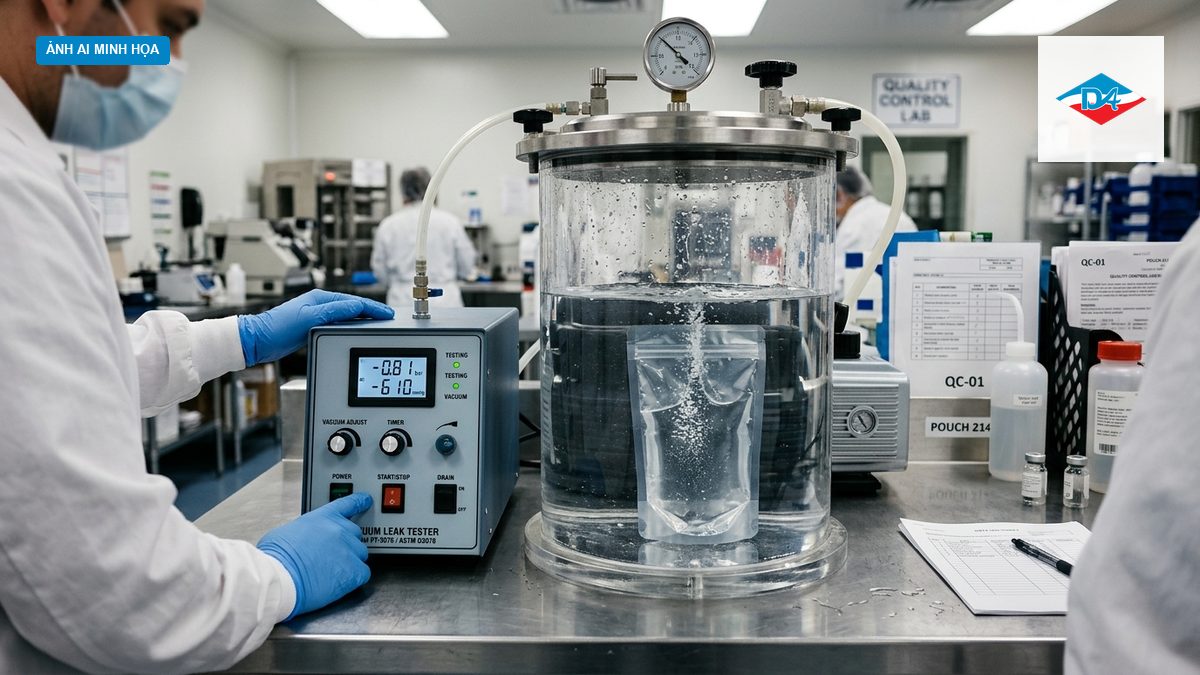
- Sở hữu phòng lab kiểm nghiệm cơ lý độc lập: Nhà máy phải trang bị đầy đủ máy đo quang phổ màu X-Rite, máy thử độ bền đâm thủng và lực kéo đứt mối hàn nhiệt ASTM F88, máy đo hệ số ma sát trượt COF Labthink và buồng thử nghiệm độ kín chân không ASTM D3078.
- Hệ thống chứng nhận chuẩn quốc tế: Cơ sở sản xuất đạt chuẩn phòng sạch, sở hữu chứng nhận quốc tế ISO 15378 do tổ chức BSI cấp cho bao bì dược phẩm tiếp xúc trực tiếp và chứng nhận nguồn gốc xuất xứ nguyên liệu rừng bền vững FSC.
- Chính sách cam kết bồi thường minh bạch: Hợp đồng gia công nêu rõ biên độ dung sai cho phép về kích thước (±1.0mm) và độ lệch màu (ΔE < 2.0). Nhà máy chịu hoàn toàn trách nhiệm bồi thường chi phí khắc phục nếu sản phẩm đại trà sai lệch vượt ngưỡng so với mẫu Golden Sample đã ký duyệt.
Kết luận
Một quy trình phát triển mẫu bao bì bài bản, khoa học chính là tấm khiên an toàn bảo vệ ngân sách hàng trăm triệu đồng tiền trục in và nguyên vật liệu cho doanh nghiệp. Việc đầu tư nghiêm túc cho giai đoạn làm mẫu thử không chỉ giúp sản phẩm nổi bật rực rỡ trên quầy kệ siêu thị mà còn đảm bảo dây chuyền đóng gói tự động vận hành trơn tru với năng suất tối ưu nhất.
Kiên định với triết lý sản xuất thực chiến: “Bên em ưu tiên chạy ổn định trên máy của anh trước, rồi mới tối ưu giá”, Đông Âu Packing với bề dày 18 năm kinh nghiệm từ năm 2008 luôn sẵn sàng trở thành đối tác tin cậy của các nhãn hàng. Hãy liên hệ với chúng tôi để khởi động quy trình làm mẫu thử bao bì chuyên nghiệp và nhận báo giá trực tiếp từ nhà máy ngay hôm nay.