Mí hàn bao bì bị hở, xì mép thường bắt nguồn từ 3 thủ phạm: cài sai dải nhiệt độ khởi hàn (SIT), ngàm ép nhiệt bị cong vênh hoặc bụi nguyên liệu bám dính vào miệng túi. Sự cố này khiến không khí thẩm thấu làm hỏng sản phẩm bên trong và gây bục mép khi xếp chồng pallet.
Kỹ sư Đông Âu Packing chia sẻ kinh nghiệm hiện trường giúp bạn chẩn đoán đúng lỗi, cân chỉnh máy đóng gói dứt điểm và tối ưu thông số cho từng loại màng ghép.
Hệ quả xì mép khi lưu kho
Trên dây chuyền đóng gói tốc độ 60 – 120 gói mỗi phút, một sai lệch nhỏ trên ngàm nhiệt có thể tạo ra hàng nghìn sản phẩm lỗi trong một ca làm việc. Mắt thường rất khó phát hiện các vết rò rỉ này ngay tại đầu máy.
Hậu quả phát sinh trực tiếp khi hàng hóa đưa vào lưu kho và phân phối:
- Hao hụt chất lượng: Lỗ rò vi thể khiến oxy và ẩm xâm nhập. Snack mất độ giòn sau vài ngày, hạt điều bị hôi dầu, bột gia vị vón cục và bánh tươi xuất hiện vết mốc trước hạn dùng.
- Rủi ro thu hồi lô hàng: Gói hàng xì mép tại quầy kệ siêu thị buộc nhà sản xuất phải thu hồi toàn bộ lô. Doanh nghiệp chịu thiệt hại chi phí bao bì, cước vận chuyển và tiền phạt hợp đồng thương mại.
- Giảm uy tín cung ứng B2B: Tỷ lệ xì mí cao khiến đối tác đánh giá thấp năng lực vận hành máy và hệ thống kiểm soát chất lượng tại xưởng của bạn.
Nguyên nhân gây hở mí hàn nhiệt
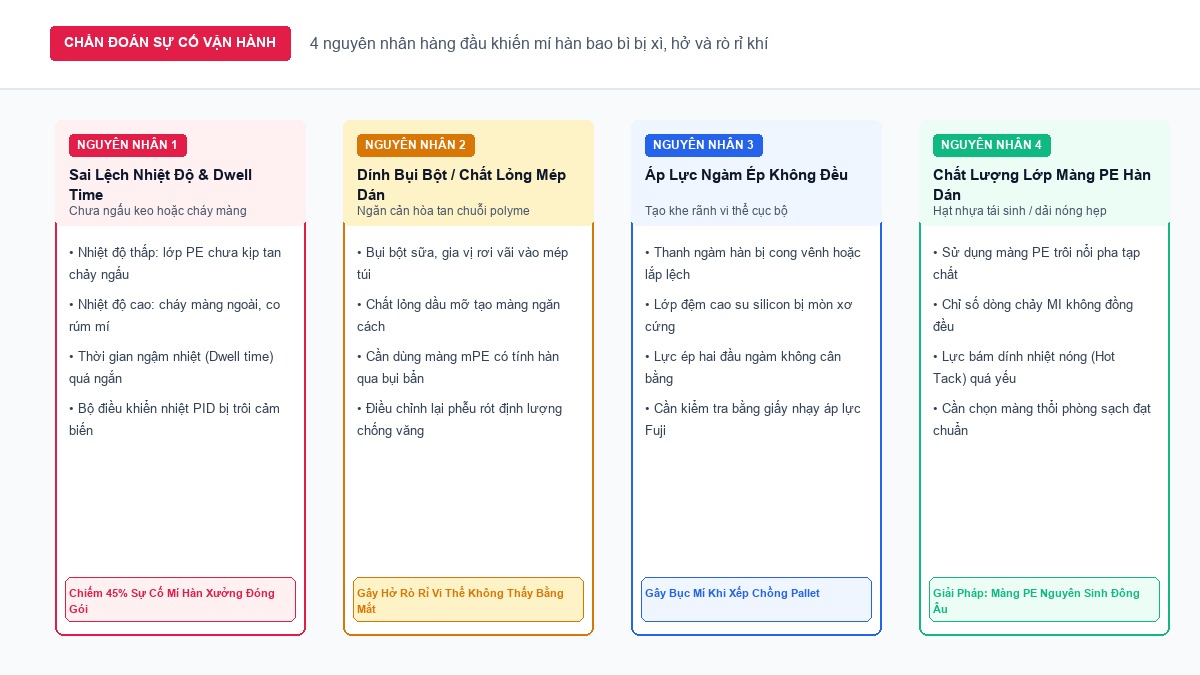
Thực tế kiểm tra sự cố tại các xưởng đóng gói cho thấy đường hàn nhiệt bị hở chủ yếu do 4 nguyên nhân kỹ thuật dưới đây.
Cài lệch dải nhiệt và thời gian ngậm
Nhiệt độ thanh ngàm và thời gian ngậm nhiệt (dwell time) quyết định độ nóng chảy của lớp nhựa PE bên trong. Nếu nhiệt độ thấp hơn điểm khởi hàn (SIT), chuỗi polyme chưa kịp hòa tan vào nhau. Mối hàn nhìn phẳng nhưng lực bám dính rất yếu, bóc nhẹ bằng tay là bung mép.
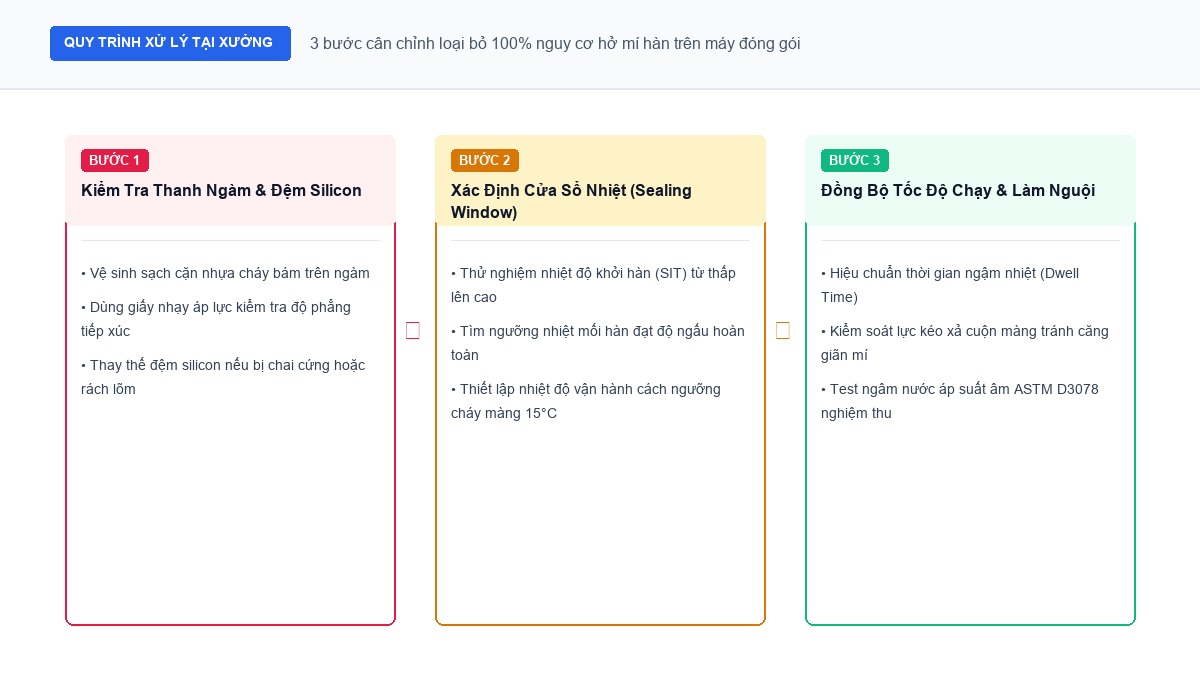
Cửa sổ nhiệt độ là khoảng cách an toàn giữa nhiệt độ khởi hàn (SIT) và nhiệt độ bắt đầu co màng ngoài. Cấu trúc màng đạt chuẩn cần có dải nhiệt này rộng từ 25°C đến 40°C. Khoảng đệm này giúp thanh hàn thích ứng với độ dao động nhiệt tự nhiên của máy mà không làm quéo mép túi.
Ngược lại, khi thợ vận hành tăng nhiệt quá cao để ép máy chạy nhanh, màng ngoài PET hoặc OPP sẽ bị co rút, giòn rách dọc đường hàn. Lớp nhựa PE bên trong sôi bọt khí, gây ra các lỗ rò vi thể xuyên qua mí dán.
Dính bụi bột trên đường dán
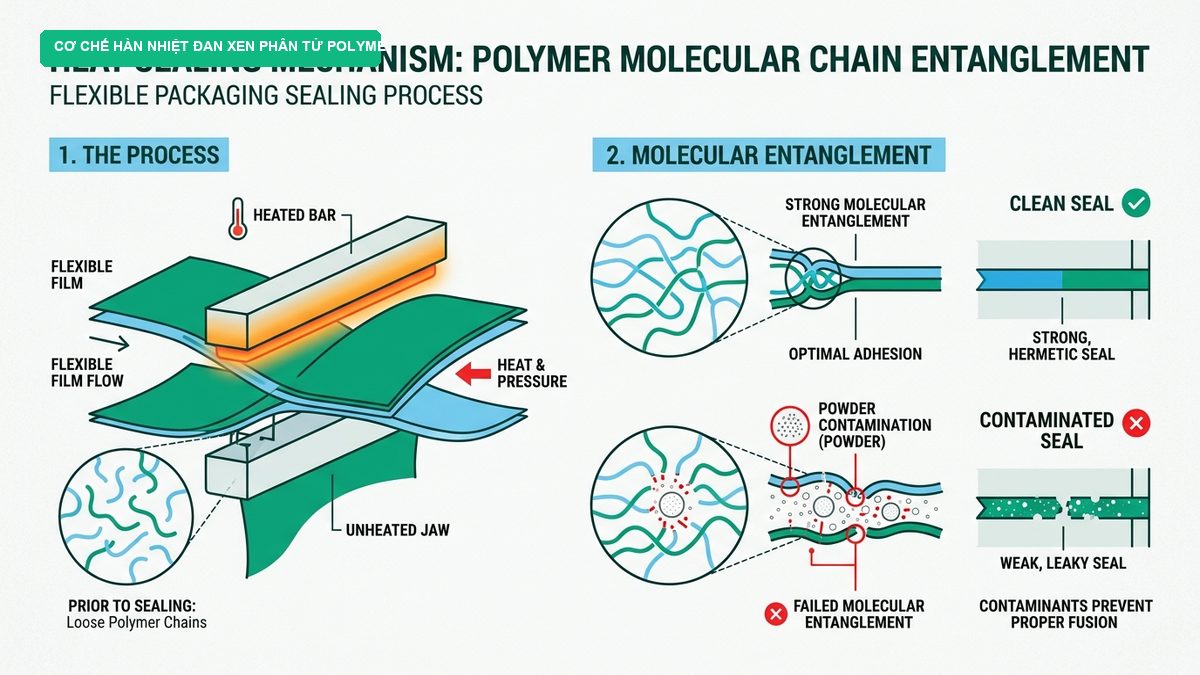
Hiện tượng này thường xảy ra khi đóng gói sữa bột, gia vị tiêu xay, bột mì hoặc nước sốt. Bột mịn xả từ phễu bay lơ lửng rồi bám vào mép màng ngay trước lúc ngàm ép kẹp lại.
Bụi bột hoặc váng dầu ngăn hai lớp màng tiếp xúc trực tiếp. Hạt bụi tạo thành các đường rãnh rỗng cắt ngang mí hàn, làm thoát khí trơ nitơ ra ngoài chỉ sau 24 đến 48 giờ đóng gói.
Ngàm ép nhiệt bị vênh hoặc chai silicon
Lực kẹp cơ học giúp dàn phẳng nhựa nóng chảy và đẩy bọt khí ra rìa. Sau hàng triệu chu kỳ dập liên tục, cụm ngàm hàn thường phát sinh các hư hỏng cơ khí:
- Thanh ngàm hàn bị võng hoặc biến dạng nhiệt giữa điểm giữa và hai đầu mép.
- Lớp cao su silicon đối ứng bị lão hóa chai cứng, rách lõm tại vị trí dao cắt dập xuống.
- Ray dẫn hướng bị rơ lỏng, khiến ngàm tiếp xúc nghiêng lệch: một đầu mép túi bị dập đứt màng, đầu còn lại chưa đủ lực ép ngấu.
Lớp nhựa PE kém phẩm cấp cơ lý
Màng PE thổi từ hạt nhựa tái sinh hoặc độn bột đá CaCO3 quá mức thường có chỉ số chảy (MFI) không đồng đều. Lực dính khi còn nóng (Hot Tack) của màng này rất thấp.
Khi túi vừa rời ngàm hàn, lớp keo chưa kịp đông đã phải chịu trọng lượng rơi của khối sản phẩm. Đáy túi sẽ bị kéo nứt toác ngay trên bàn đỡ của máy đóng gói.
Bảng thông số ngàm hàn theo loại màng
Mỗi cấu trúc màng ghép có nhiệt dung và ngưỡng chảy nhựa riêng biệt. Người vận hành máy cần điều chỉnh nhiệt độ, áp suất và thời gian ngậm tương ứng với từng vật liệu.
Kỹ sư Đông Âu Packing tổng hợp bảng thông số vận hành đã kiểm chứng thực tế tại xưởng:
| Cấu trúc màng ghép | Nhiệt độ ngàm chuẩn (°C) | Áp lực ép (bar) | Thời gian ngậm (giây) | Lưu ý kỹ thuật trọng yếu |
|---|---|---|---|---|
| OPP20 / CPP30 (Màng mỏng bánh kẹo) | 130°C – 145°C | 2.0 – 3.0 bar | 0.25 – 0.40s | Dễ co rúm nếu vượt quá 150°C, ngàm cần phẳng nhẵn. |
| PET12 / AL7 / PE50 (Màng nhôm 3 lớp) | 165°C – 185°C | 3.5 – 4.5 bar | 0.50 – 0.75s | Lớp nhôm truyền nhiệt nhanh, cần tăng áp lực ép nén ngấu. |
| PA15 / PE70 (Màng hút chân không) | 150°C – 170°C | 3.0 – 4.0 bar | 0.40 – 0.60s | Độ dày PE lớn, cần đủ thời gian ngậm nhiệt để keo hòa tan. |
| PET12 / mPE50 (Màng hàn qua bụi bẩn) | 135°C – 150°C | 2.5 – 3.5 bar | 0.30 – 0.45s | Nhựa metallocene hàn ngấu ở nhiệt độ thấp, chịu bụi cực tốt. |
Cách thử độ kín ngay tại xưởng
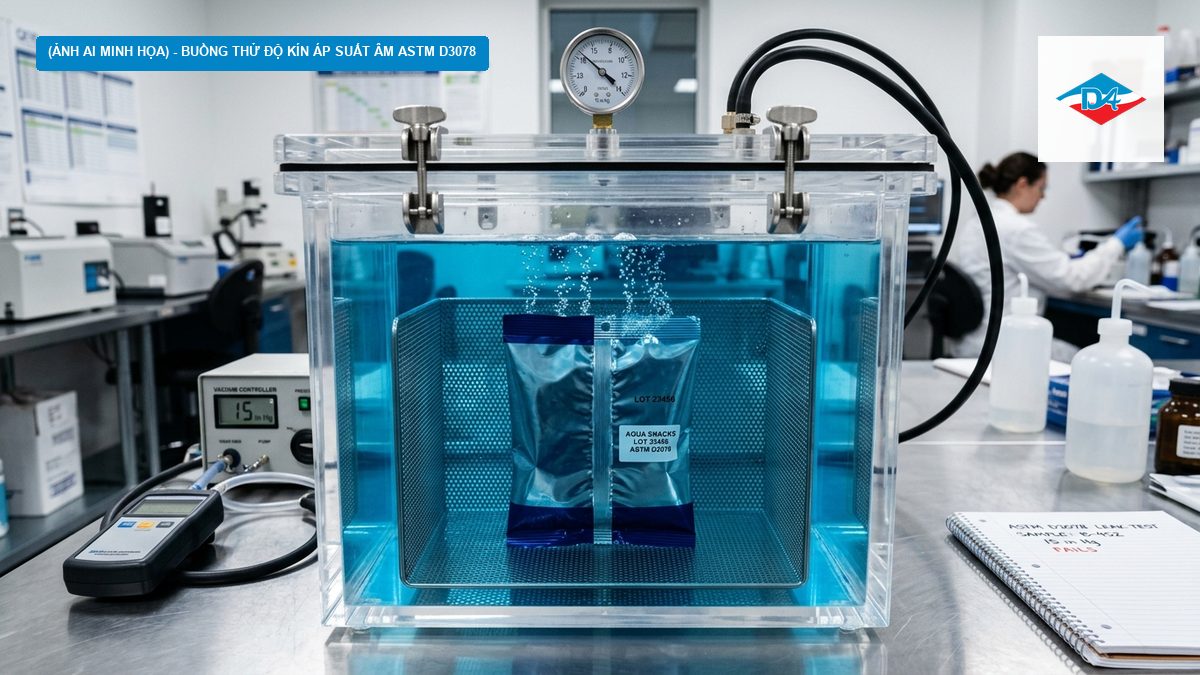
Bộ phận kỹ thuật và QC tại xưởng có thể áp dụng 3 phương pháp kiểm tra nhanh để ngăn chặn hàng xì mép lọt ra thị trường:
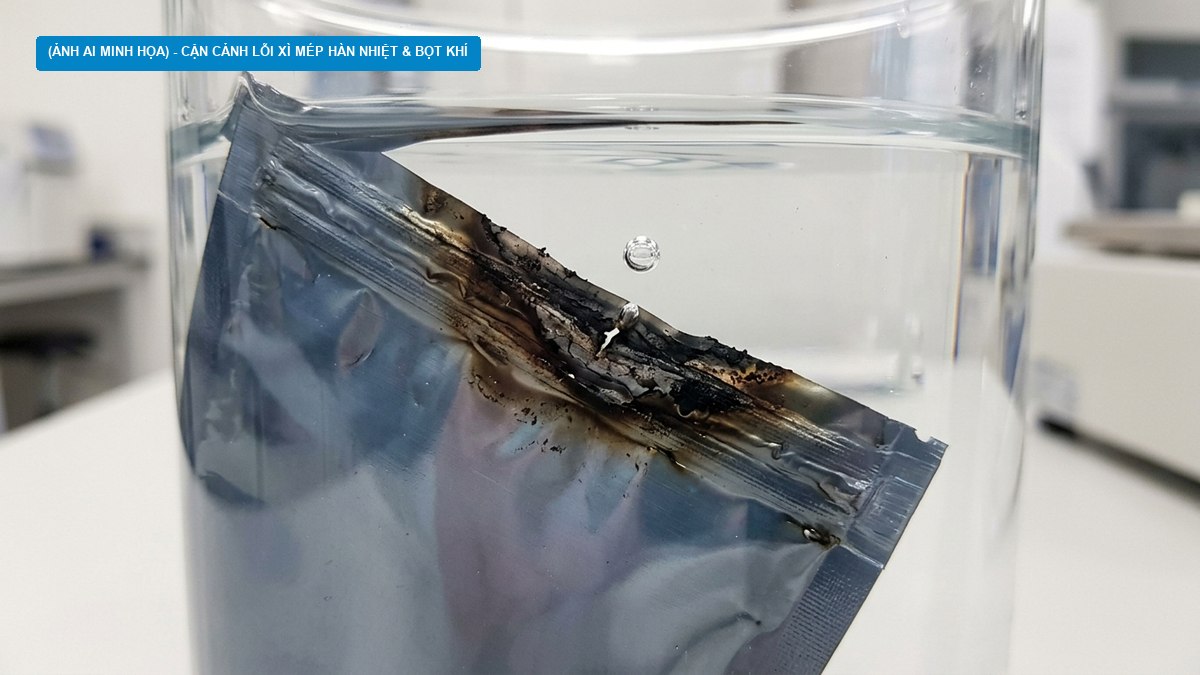
- Thử ngâm nước áp suất âm (ASTM D3078): Dìm gói sản phẩm ngập trong buồng hút chân không acrylic. Rút áp suất âm xuống -20 đến -50 kPa trong 60 giây. Nếu mí hàn có khe hở, bọt khí li ti sẽ sủi bọt liên tục tại đúng vị trí lỗi.
- Thử mao dẫn dung dịch màu (ASTM F1929): Bơm dung dịch màu Rhodamine hoặc Methylene xanh vào sát đường hàn bên trong. Sau 20 giây, nếu vệt màu ngấm qua mép ngoài thì đường hàn đã bị kênh rãnh hoặc tách lớp.
- Thử độ bền kéo mép hàn (ASTM F88): Cắt dải mẫu rộng 15mm vuông góc với mí hàn, kéo trên máy đo lực với tốc độ 300 mm/phút. Mối hàn chuẩn cần đạt lực kéo đứt từ 15 N/15mm trở lên và xé rách thân màng thay vì tuột keo dán.
Kết luận
Hiện tượng mí hàn bao bì bị hở luôn bắt nguồn từ sự lệch pha giữa chất lượng màng ghép, tình trạng cơ khí của ngàm ép và thông số cài đặt trên máy. Kiểm soát tốt dải nhiệt khởi hàn SIT, giữ sạch bề mặt dán và thử kín bằng áp suất âm giúp phân xưởng triệt tiêu hoàn toàn rủi ro xì mép.
Với phương châm “Bên em ưu tiên chạy ổn định trên máy của anh trước, rồi mới tối ưu giá”, Đông Âu Packing sẵn sàng cử kỹ sư đến trực tiếp xưởng kiểm tra máy và test mẫu màng thực tế, mang lại giải pháp bao bì kín khít và bền bỉ cho nhà máy của bạn.