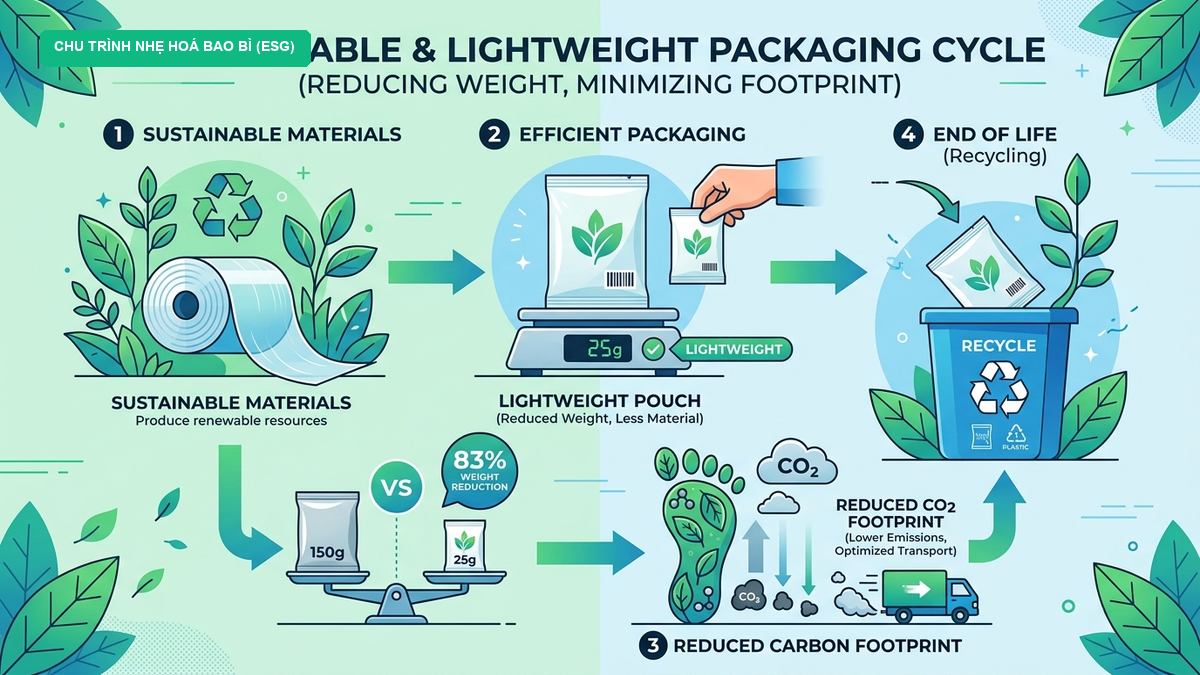
Bao bì nhẹ hoá (lightweighting hay down-gauging) là giải pháp kỹ thuật tối ưu hóa nhằm giảm thiểu độ dày micron và trọng lượng gram của màng ghép phức hợp nhưng vẫn bảo toàn tuyệt đối cơ lý chịu lực và tính năng rào cản bảo vệ sản phẩm. Trong bối cảnh chi phí hạt nhựa nguyên sinh biến động mạnh và các quy định trách nhiệm mở rộng của nhà sản xuất (EPR) bắt đầu có hiệu lực, kỹ thuật nhẹ hóa mang lại lợi ích kép khi giúp doanh nghiệp cắt giảm 15% đến 25% chi phí vật liệu đầu vào và hạ thấp dấu chân carbon vận chuyển. Tuy nhiên, nếu giảm độ dày cơ học mà thiếu tính toán vật liệu chuyên sâu, doanh nghiệp rất dễ đối mặt với sự cố bục rách mí hàn, nứt đáy bao bì khi xếp pallet hoặc biến dạng túi trên kệ trưng bày. Bài viết dưới đây chia sẻ kinh nghiệm kỹ thuật thực tế để nhẹ hóa bao bì an toàn và hiệu quả.
Bản chất của kỹ thuật nhẹ hoá bao bì trong tối ưu chi phí
Kỹ thuật nhẹ hóa bao bì không đơn thuần là việc hạ thấp thông số độ dày màng nhựa từ 80 micron xuống 65 micron trên cùng một kết cấu vật liệu cũ. Nếu chỉ giảm độ dày đơn thuần theo cách cắt bớt định lượng, cấu trúc màng sẽ mất đi độ dai cơ học, dễ bị thủng khi gặp góc nhọn và giảm khả năng hàn kín nhiệt. Về bản chất kỹ thuật, nhẹ hóa là quá trình tái cấu trúc phân tử và phân bổ lại các lớp chức năng thông qua vật liệu polyme thế hệ mới, cho phép màng mỏng hơn nhưng có mật độ liên kết chuỗi bền chặt hơn.
Đối với bài toán tài chính của doanh nghiệp sản xuất, lợi ích của bao bì mỏng nhẹ được nhân đôi trên toàn bộ chuỗi cung ứng:
- Cắt giảm trực tiếp chi phí mua vật liệu hạt nhựa: Giá thành hạt nhựa nguyên sinh chiếm tới 55% – 65% tổng chi phí sản xuất bao bì màng mềm. Việc giảm 15% – 20% định lượng gram trên mỗi mét vuông màng giúp tiết kiệm hàng trăm triệu đồng ngân sách trên mỗi lô hàng đóng gói quy mô lớn.
- Tối ưu hóa logistics và diện tích lưu kho: Màng mỏng hơn giúp một cuộn màng có cùng đường kính chứa được chiều dài mét tới lớn hơn 20% – 30%. Nhờ đó, nhà máy giảm bớt số lần thay cuộn trên dây chuyền đóng gói tự động, tiết kiệm không gian pallet trong kho và giảm đáng kể trọng lượng cước vận tải đường dài.
- Giảm thuế và phí trách nhiệm mở rộng môi trường (EPR): Trọng lượng bao bì xả thải ra môi trường càng thấp, mức phí đóng góp tái chế theo quy định pháp lý càng giảm, trực tiếp giúp doanh nghiệp đạt được các tiêu chuẩn xanh trong báo cáo phát thải carbon Scope 3.
3 giải pháp công nghệ giúp màng mỏng hơn nhưng bền hơn
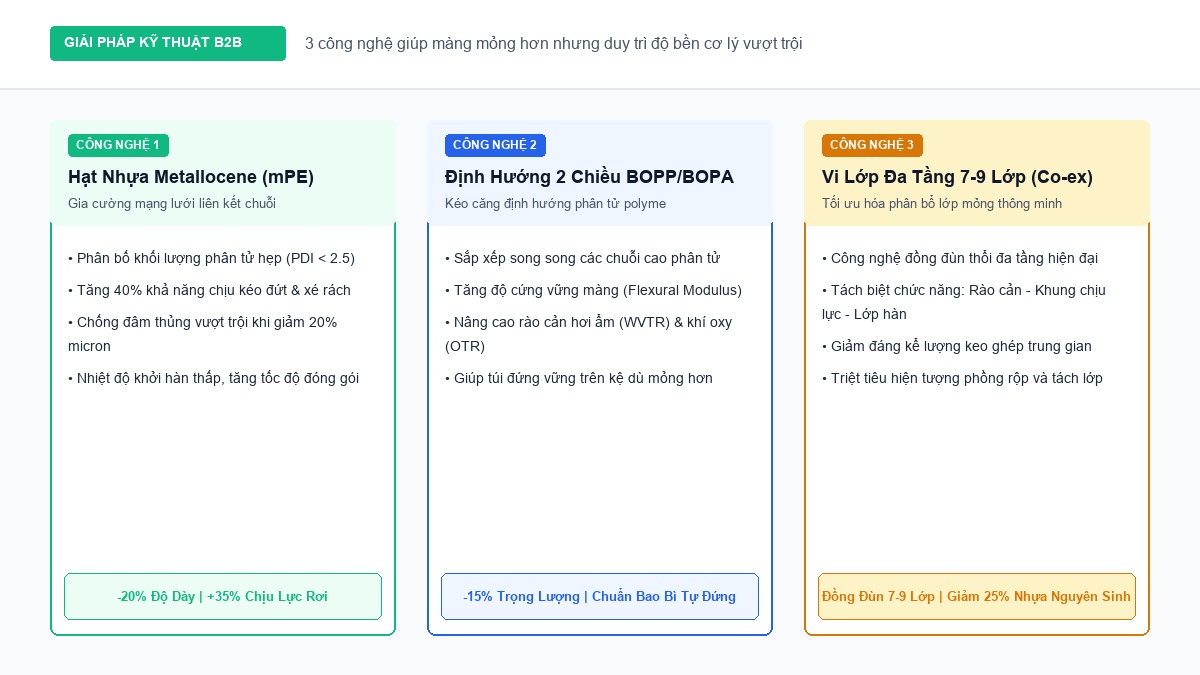
Để đạt được mục tiêu giảm độ dày mà không gây tổn hại đến cơ tính, các kỹ sư công nghệ màng ghép ứng dụng 3 bước tiến vật liệu và công nghệ gia công hiện đại:
Ứng dụng hạt nhựa metallocene gia cường độ dai
Nhựa LLDPE truyền thống tổng hợp bằng xúc tác Ziegler-Natta thường có phân bố khối lượng phân tử rộng và nhiều nhánh chuỗi không đồng nhất. Ngược lại, hạt nhựa mPE (Metallocene Polyethylene) sử dụng hệ xúc tác kim loại đơn tâm (Single-site Metallocene) tạo ra các chuỗi polyme đồng đều tuyệt đối với chỉ số phân bố trọng lượng phân tử hẹp (PDI dưới 2.5).
Hạt nhựa mPE sở hữu cấu trúc mạch polyme đồng nhất và phân bố trọng lượng phân tử hẹp (PDI dưới 2.5), tạo nên mạng lưới tinh thể đan xen bền chặt. Nhờ đó, lớp màng hàn dán mỏng hơn 20% nhưng đạt khả năng chống đâm thủng và lực kéo đứt tương đương màng LLDPE truyền thống dày cộm.
Đặc tính cấu trúc này mang lại cho màng mPE khả năng chịu lực kéo đứt (Tensile Strength) và độ bền đâm thủng (Puncture Resistance) cao hơn 35% – 40% so với PE thông thường. Do đó, kỹ sư có thể tự tin hạ độ dày lớp PE hàn dán từ 65 micron xuống còn 48 – 50 micron. Ngoài ra, nhựa metallocene sở hữu nhiệt độ khởi hàn thấp (SIT – Seal Initiation Temperature chỉ khoảng 95°C – 105°C), giúp mối hàn ngấu nhanh và bám dính chắc chắn ngay cả khi máy đóng gói vận hành ở tốc độ cao.
Công nghệ định hướng màng hai chiều BOPP và BOPA
Quá trình định hướng hai chiều (Biaxial Orientation) tác động kéo giãn màng phim polyme đồng thời theo cả phương dọc (Machine Direction) và phương ngang (Transverse Direction). Thao tác này sắp xếp các chuỗi đại phân tử đang nằm hỗn loạn thành trật tự song song có độ định hướng tinh thể rất cao.
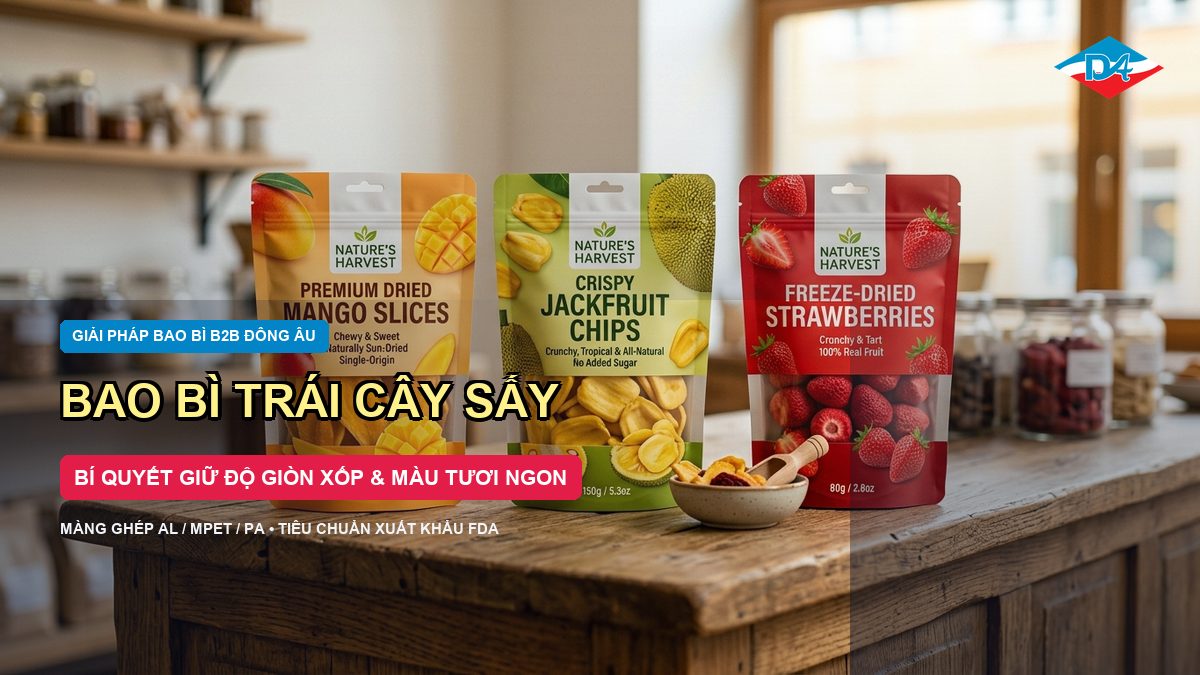
Nhờ định hướng hai chiều, màng BOPP và BOPA (Nylon kéo giãn hai chiều) sở hữu module uốn (Flexural Modulus) vượt trội, giúp màng giữ được độ cứng vững dù độ dày thực tế rất mỏng (chỉ 12 đến 15 micron). Đồng thời, các chuỗi phân tử liên kết sít sao làm thu hẹp khoảng trống tự do, giúp giảm thiểu đáng kể tốc độ truyền khí oxy (OTR) và tốc độ thẩm thấu hơi nước (WVTR), bảo vệ trọn vẹn hương vị và độ giòn của thực phẩm sấy khô.
Tối ưu hóa số lớp trong cấu trúc màng ghép đa tầng
Trước đây, các cấu trúc màng ghép 2 lớp hoặc 3 lớp truyền thống (như OPP/PE hoặc PET/AL/PE) sử dụng các lớp vật liệu đơn lẻ khá dày để bù trừ độ bền. Sự ra đời của dây chuyền đồng đùn thổi vi lớp 7 lớp và 9 lớp (Micro-layer Co-extrusion) đã mở ra cuộc cách mạng nhẹ hóa bao bì.
Công nghệ này cho phép chia nhỏ tổng độ dày thành nhiều lớp siêu mỏng với các chức năng phân hóa sâu sắc: lớp bảo vệ bề mặt chống trầy, các vi lớp phân tán lực va đập, lớp màng chắn khí nano EVOH và lớp hàn dán tối ưu. Việc phân bổ vi lớp xen kẽ giúp triệt tiêu hiện tượng nứt gãy cơ học, giảm bớt lượng keo ghép màng trung gian và tạo ra cấu trúc bao bì siêu mỏng nhưng có độ bền xé rách cực kỳ ấn tượng.
Đánh giá rủi ro cơ lý khi giảm độ dày micron bao bì
Mặc dù mang lại lợi ích tài chính rõ rệt, việc giảm độ dày vật liệu luôn đi kèm những đánh đổi kỹ thuật. Nếu đội ngũ R&D và kỹ thuật bao bì không kiểm soát chặt chẽ các chỉ số cơ lý trong phòng lab, sản phẩm sẽ đối mặt với các lỗi hỏng hóc nghiêm trọng khi lưu thông trên thị trường.
Bảng phân tích dưới đây so sánh các kịch bản giảm độ dày micron trên cấu trúc túi đứng 3 lớp tiêu chuẩn và những ảnh hưởng thực tế tới độ bền sản phẩm:
| Cấu trúc & Độ dày mẫu | Tỷ lệ giảm trọng lượng | Lực chịu kéo đứt (ASTM D882) | Độ bền rơi tự do (ASTM D1709) | Đánh giá độ cứng vững quầy kệ |
|---|---|---|---|---|
| PET12 / MPET12 / PE70 (Tổng 94 mic) | Mẫu chuẩn (0%) | 48.5 N/15mm | Rơi 1.8m đạt 100% | Túi đứng thẳng hoàn hảo, thành túi căng đẹp. |
| PET12 / MPET12 / mPE50 (Tổng 74 mic) | Giảm 21.3% vật liệu | 47.2 N/15mm (Bảo toàn) | Rơi 1.8m đạt 100% (Nhờ mPE) | Đứng vững, phom dáng ổn định nhờ khung PET12. |
| PET10 / MPET10 / PE40 (Tổng 60 mic cắt giảm thường) | Giảm 36.1% (Quá ngưỡng) | 31.0 N/15mm (Giảm 36%) | Tỷ lệ bục mép 40% ở độ cao 1.2m | Túi oằn èo, xẹp đáy, gãy gập khi xếp chồng kệ. |
Độ cứng vững của màng tỷ lệ thuận với lũy thừa bậc ba của chiều dày. Nếu giảm độ dày vượt quá 25% mà không bù đắp bằng màng định hướng BOPP/BOPA hoặc tăng cường hạt nhựa metallocene, túi bao bì sẽ bị mất khả năng tự đứng trên quầy kệ và dễ bục rách mí hàn khi đóng gói tốc độ cao.
Qua số liệu thực nghiệm, hai nguy cơ lớn nhất mà nhà máy sản xuất cần lưu tâm khi thực hiện nhẹ hóa bao bì bao gồm:
- Nguy cơ mất độ cứng vững (Stiffness Loss): Khi giảm độ dày của các lớp vật liệu, mô-men quán tính của thành bao bì suy giảm theo hàm bậc 3 của chiều dày. Điều này khiến các dòng túi đứng tự đứng (Stand-up Pouch) dễ bị xẹp lún, gập gãy thân bao bì sau một thời gian đặt trên giá kệ trưng bày, làm giảm giá trị thẩm mỹ của thương hiệu.
- Thu hẹp dải nhiệt hàn dán (Narrow Sealing Window): Màng mỏng hơn truyền nhiệt từ ngàm máy đóng gói vào lớp hàn bên trong nhanh hơn rất nhiều. Nếu biên độ nhiệt độ của máy dao động chỉ 5°C – 10°C, lớp màng ngoài rất dễ bị cháy thủng hoặc co rúm biến dạng mí hàn, trong khi nếu hạ nhiệt độ quá thấp thì lớp PE bên trong lại không ngấu keo, gây ra hiện tượng xì mép rò rỉ khí.
Lộ trình thử nghiệm nhẹ hoá an toàn cho nhà máy sản xuất
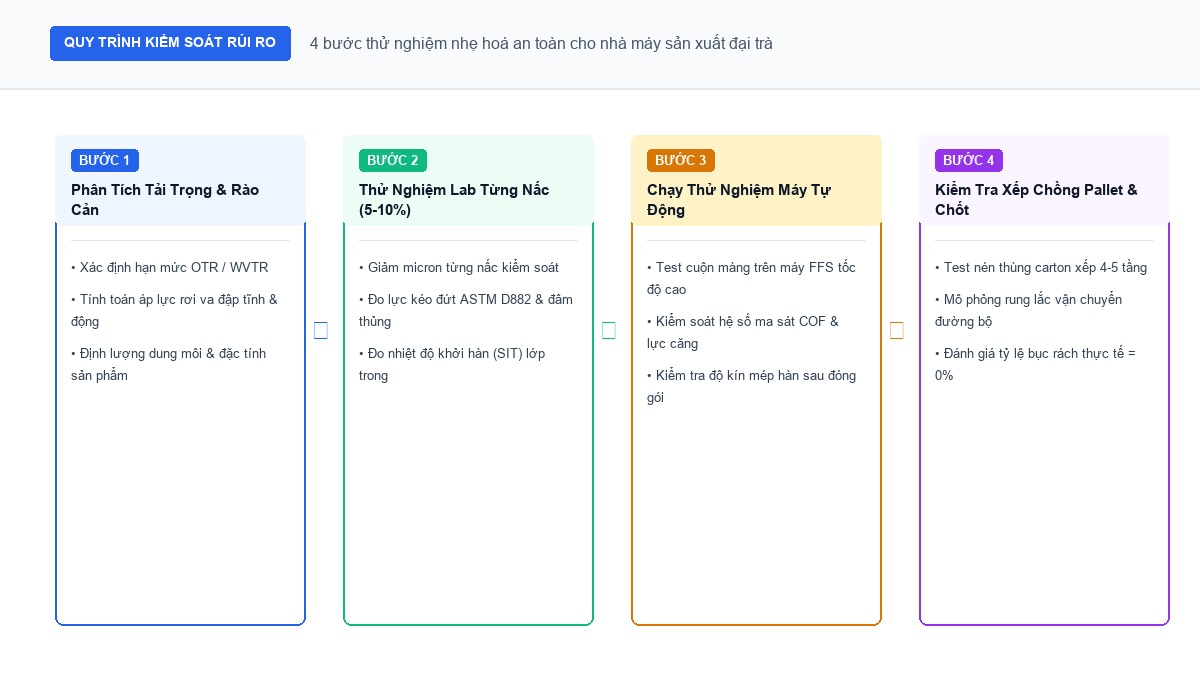
Nguyên tắc vàng trong ngành sản xuất bao bì công nghiệp là: “Ưu tiên chạy ổn định trên máy của khách hàng trước, rồi mới tối ưu chi phí”. Việc nóng vội giảm sốc độ dày từ 80 micron xuống 60 micron trên các đơn hàng sản xuất hàng loạt có thể dẫn đến hậu quả bục rách hàng chục nghìn gói sản phẩm trên thị trường. Một lộ trình nhẹ hóa an toàn bắt buộc trải qua 4 bước kiểm định chặt chẽ:
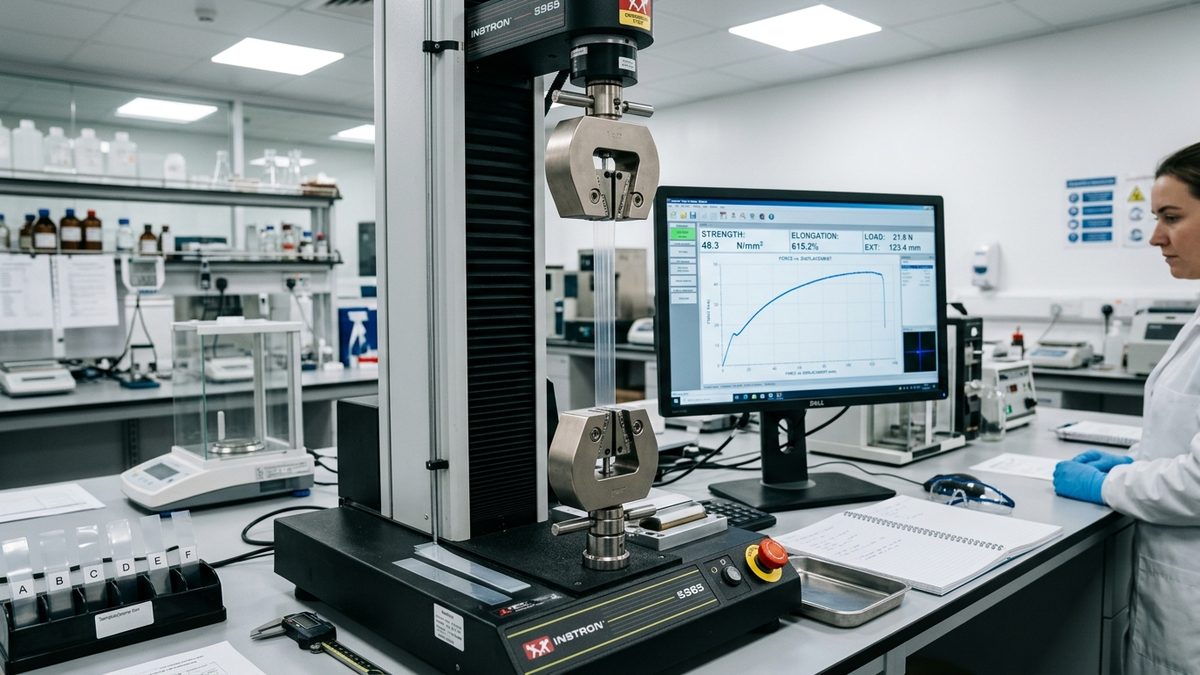
Các công đoạn thử nghiệm được Đông Âu Packing thực hiện bài bản:
- Khảo sát tải trọng và hóa tính sản phẩm: Phân tích trọng lượng tịnh của sản phẩm, hình dạng góc cạnh (bột mịn, hạt sắc nhọn hay chất lỏng dung môi) và thời hạn bảo quản mong muốn để xác định giới hạn rào cản tối thiểu.
- Thử nghiệm trong phòng kiểm định lab (Lab Testing): Thực hiện hạ độ dày từng nấc 5% – 10% kết hợp ứng dụng phụ gia tăng cường. Kiểm tra độ bền kéo đứt theo tiêu chuẩn ASTM D882, độ bền va đập con rơi ASTM D1709 và lực bám dính giữa các lớp ghép (Bond Strength).
- Chạy thử cuộn màng trên máy đóng gói tự động tốc độ cao: Đưa cuộn màng mẫu chạy thử trên dây chuyền đóng gói thực tế của khách hàng. Kiểm tra hệ số ma sát trượt COF (đảm bảo trong ngưỡng 0.2 – 0.35 để màng không bị trượt lệch), kiểm soát lực căng cuộn màng và hiệu chuẩn lại thông số thời gian ngậm nhiệt của dao cắt.
- Mô phỏng rung lắc và xếp chồng Pallet thực tế: Đóng gói sản phẩm thật vào thùng carton, xếp chồng 4 đến 5 tầng pallet và đưa vào thử nghiệm nén tĩnh trong 72 giờ kèm mô phỏng rung chấn đường bộ để kiểm tra xác suất bục nứt đáy.
Kết luận
Bao bì nhẹ hoá không chỉ là một sáng kiến cắt giảm ngân sách ngắn hạn mà đã trở thành xu thế cạnh tranh cốt lõi của các thương hiệu hàng tiêu dùng, dược phẩm và thực phẩm trong thập kỷ tới. Bằng việc phối hợp linh hoạt giữa hạt nhựa metallocene gia cường độ dai, màng định hướng hai chiều BOPP/BOPA và cấu trúc màng ghép đa tầng, doanh nghiệp hoàn toàn có thể cắt giảm đáng kể chi phí nguyên liệu hạt nhựa mà vẫn bảo vệ trọn vẹn chất lượng sản phẩm.
Với hơn 18 năm kinh nghiệm thực chiến từ năm 2008 cùng hệ thống nhà xưởng phòng sạch đạt chứng nhận ISO 15378 và GMP, Đông Âu Packing cam kết đồng hành cùng doanh nghiệp trong từng bước chuyển đổi màng bao bì nhẹ hóa. Mọi mẫu bao bì màng mỏng đều được chúng tôi kiểm định nghiêm ngặt về lực kéo đứt và thử nghiệm chạy ổn định trên máy đóng gói tự động trước khi bước vào giai đoạn sản xuất đại trà.