Tư vấn cấu trúc vật liệu bao bì là bước cần thực hiện trước khi chốt quy cách màng ghép, đặc biệt với các sản phẩm có yêu cầu cao về chống ẩm, chống oxy, chống ánh sáng hoặc chịu tác động cơ học trong quá trình vận chuyển. Thay vì lựa chọn vật liệu theo thói quen như “sản phẩm cao cấp thì dùng màng nhôm” hoặc “muốn tiết kiệm thì dùng MPET”, doanh nghiệp cần bắt đầu từ chính đặc tính của sản phẩm bên trong.
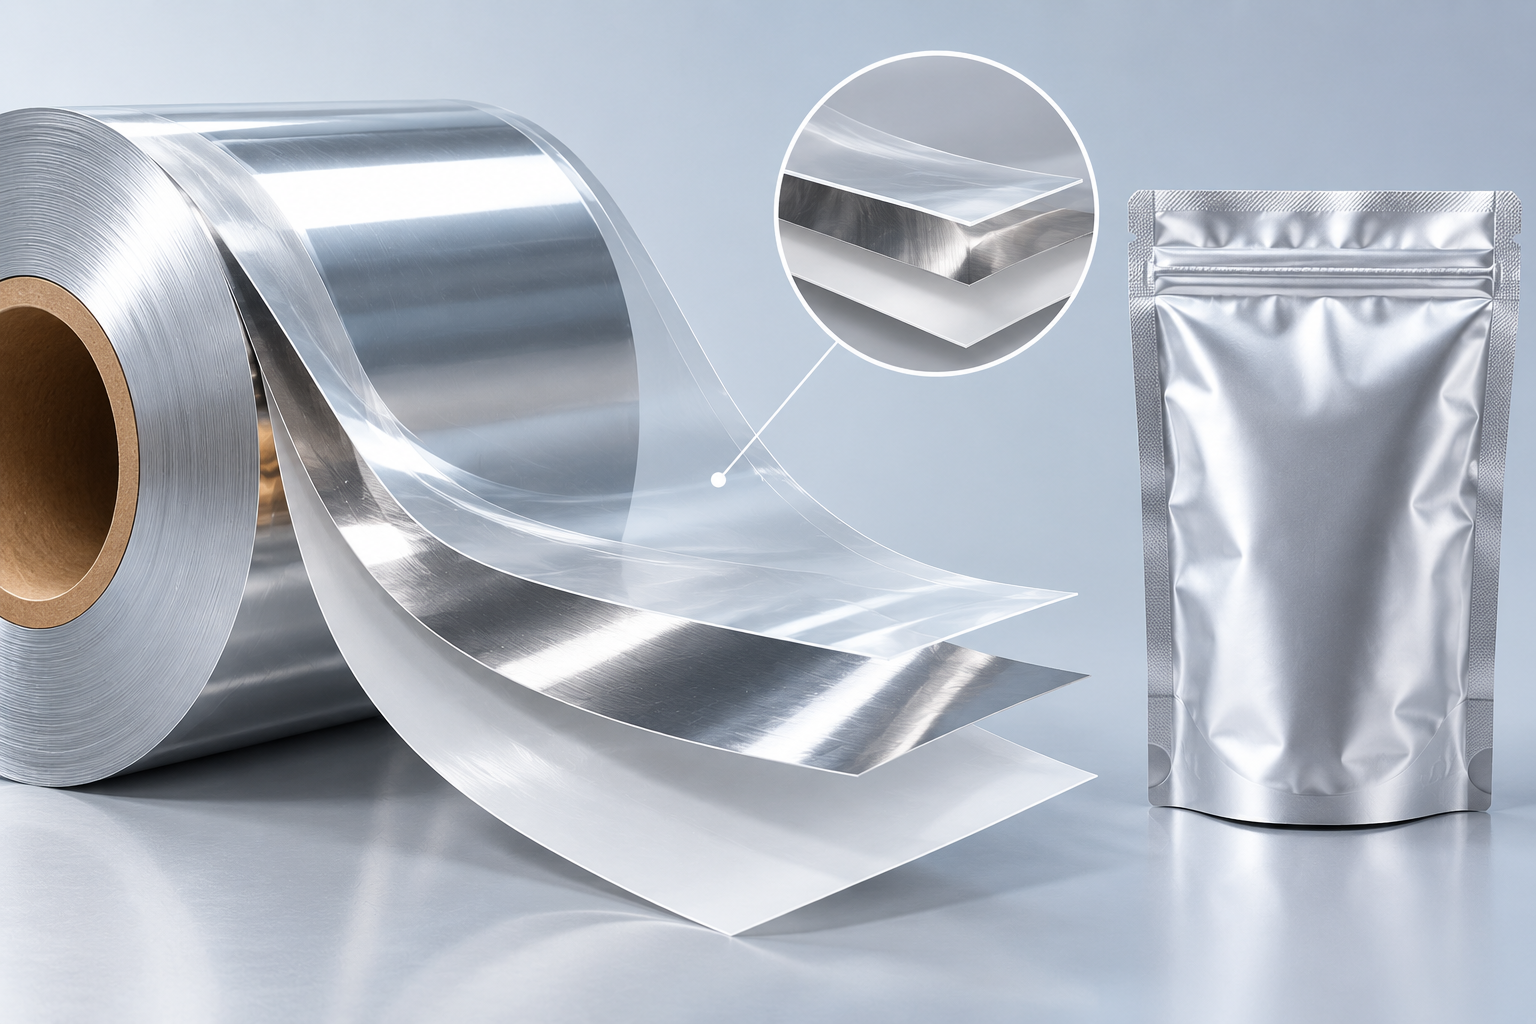
Một cấu trúc bao bì có thể gồm 2–3 lớp hoặc nhiều hơn, trong đó mỗi lớp đảm nhận một chức năng khác nhau. PET hoặc OPP thường đảm nhiệm bề mặt in và một phần tính cơ học; PA tăng khả năng chịu va đập, chống đâm thủng; AL hoặc MPET tạo lớp cản; PE hoặc CPP đảm nhiệm khả năng hàn nhiệt. Tài liệu sản phẩm của Đông Âu cũng xác định các cấu trúc như OPP/PE, OPP/CPP, PET/PE, PET/CPP, PET/MPET/PE và PET/Al/PE với những đặc tính và phạm vi ứng dụng khác nhau.
Vì vậy, mục tiêu của tư vấn cấu trúc không phải là chọn vật liệu có thông số cao nhất, mà là tìm cấu trúc đủ khả năng bảo vệ sản phẩm, chạy ổn định trên dây chuyền và có chi phí hợp lý.
Tầm quan trọng của việc khớp cấu trúc màng với đặc tính sản phẩm
Mỗi sản phẩm có một mức độ nhạy cảm khác nhau với hơi ẩm, oxy, ánh sáng, nhiệt, dầu mỡ và tác động cơ học. Một gói cà phê rang xay có thể cần kiểm soát oxy và giữ hương, trong khi bột gia vị có thể quan tâm nhiều hơn đến độ kín và chống ẩm. Sản phẩm chứa dầu mỡ lại đặt ra yêu cầu khác đối với lớp tiếp xúc và khả năng tương thích vật liệu.
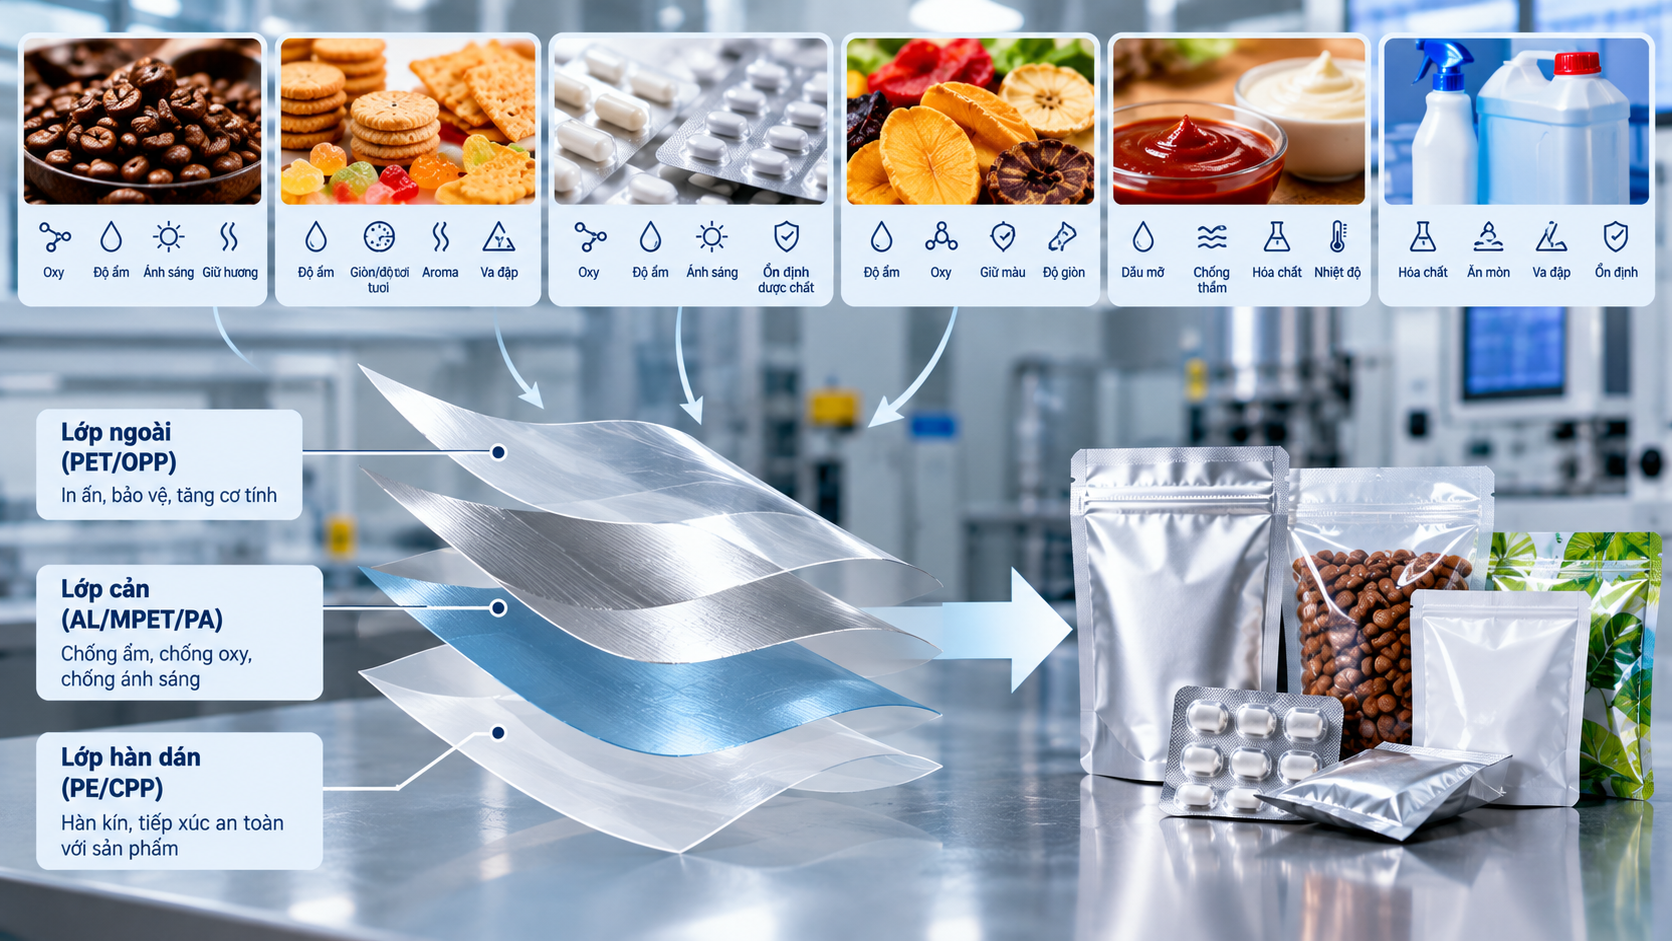
Do đó, cấu trúc màng nên được xây dựng theo nguyên tắc “sản phẩm quyết định cấu trúc”, thay vì chọn cấu trúc trước rồi mới tìm cách thích ứng sản phẩm vào đó.
Trong màng ghép, có thể hình dung ba nhóm chức năng chính:
- Lớp ngoài: thường sử dụng PET hoặc OPP, phục vụ in ấn, tạo độ cứng và bảo vệ lớp in.
- Lớp cản: có thể sử dụng AL, MPET hoặc trong một số trường hợp là PA tùy yêu cầu bảo vệ và cơ lý.
- Lớp trong: thường là PE hoặc CPP, đảm nhiệm khả năng hàn kín và tiếp xúc với sản phẩm khi cấu trúc được thiết kế phù hợp.
Tài liệu Đông Âu cũng mô tả lớp ngoài OPP/PET phục vụ in, lớp AL/MPET tạo hàng rào chống ẩm và ánh sáng, trong khi PE/CPP đảm nhiệm hàn kín trên máy đóng gói.
Điểm quan trọng là không phải cứ thêm một lớp cản cao hơn thì bao bì sẽ tốt hơn về tổng thể. Nếu sản phẩm có hạn sử dụng ngắn và không nhạy sáng, việc sử dụng một cấu trúc cản quá cao có thể làm tăng chi phí vật liệu mà không tạo thêm giá trị tương ứng. Ngược lại, nếu sản phẩm thực sự nhạy ẩm hoặc oxy mà chọn cấu trúc quá đơn giản, nguy cơ suy giảm chất lượng trong quá trình lưu kho sẽ tăng.
Quy trình 4 bước phân tích đặc tính sản phẩm trước khi lên cấu trúc
Bước 1: Đánh giá độ nhạy với oxy, độ ẩm và ánh sáng UV
Đây là bước đầu tiên khi xây dựng cấu trúc màng.
R&D cần xác định sản phẩm có bị ảnh hưởng bởi oxy hay hơi nước hay không, tốc độ suy giảm chất lượng trong điều kiện bảo quản dự kiến và thời hạn sử dụng mục tiêu. Với sản phẩm nhạy oxy, chỉ số OTR – Oxygen Transmission Rate, tức tốc độ truyền oxy qua vật liệu, là một trong những thông số có thể dùng để đánh giá khả năng cản oxy.
Tương tự, WVTR – Water Vapor Transmission Rate thể hiện tốc độ hơi nước truyền qua vật liệu. Giá trị OTR hoặc WVTR cần đạt không thể quy định chung cho mọi sản phẩm mà phải được xác định dựa trên đặc tính sản phẩm, cấu trúc bao bì và điều kiện bảo quản.
Nếu sản phẩm nhạy sáng, lớp cản ánh sáng cũng trở thành yếu tố quan trọng. Trong trường hợp này, cấu trúc có AL hoặc MPET có thể được xem xét. PET/MPET/PE được mô tả là cấu trúc có khả năng cản ánh sáng và ẩm ở mức khá, trong khi PET/Al/PE được định vị ở mức bảo vệ cao hơn.
Bước 2: Phân tích hàm lượng dầu mỡ và tính chất hóa học
Không phải sản phẩm nào cũng tương thích với cùng một lớp màng tiếp xúc.
Các sản phẩm có dầu, chất béo, dung môi hoặc thành phần hóa học có thể tác động đến lớp sealant nếu lựa chọn vật liệu không phù hợp. Với nhóm này, việc lựa chọn PE, CPP hoặc một lớp tiếp xúc khác cần dựa trên tính chất thực tế của sản phẩm và điều kiện đóng gói.
Nếu sản phẩm chứa dầu mỡ hoặc hóa chất, nên thực hiện thử nghiệm tương thích thay vì chỉ dựa trên tên vật liệu. Những yếu tố cần đánh giá có thể gồm khả năng trương nở, thay đổi cơ tính, ảnh hưởng đến độ bám giữa các lớp và sự thay đổi của đường hàn sau thời gian tiếp xúc.
Đặc biệt, keo ghép cũng cần được xem xét cùng cấu trúc, không thể tách riêng lớp màng khỏi hệ thống ghép. Cấu trúc cuối cùng phải ổn định trong điều kiện bảo quản và vận chuyển thực tế.
Bước 3: Khảo sát phương thức đóng gói và điều kiện logistics
Một cấu trúc có khả năng bảo vệ tốt nhưng không chạy ổn định trên máy đóng gói vẫn chưa phải phương án phù hợp.
Doanh nghiệp cần cung cấp cho nhà cung cấp thông tin về loại máy, tốc độ đóng gói, phương pháp tạo túi, nhiệt độ hàn, kích thước túi và yêu cầu về đường hàn. Nếu sản phẩm đóng gói hút chân không, màng còn phải chịu được lực kéo và chênh lệch áp suất trong quá trình hút.
Nếu sản phẩm sử dụng MAP – Modified Atmosphere Packaging, tức đóng gói trong môi trường khí được kiểm soát, độ kín của bao bì và khả năng duy trì thành phần khí trở thành yếu tố cần đánh giá.
Với Retort, yêu cầu còn cao hơn vì bao bì phải chịu quá trình gia nhiệt theo điều kiện công nghệ cụ thể. Hiện có nhóm cấu trúc Nylon như PET/NY/PE, PET/NY/CPP và PET/Al/NY/CPP; tài liệu mô tả cấu trúc PET/Al/NY/CPP dành cho ứng dụng Retort và khả năng chịu nhiệt đến 121°C.
Do đó, không nên lấy một cấu trúc thông thường rồi mặc định có thể dùng cho Retort chỉ bằng cách tăng độ dày.
Bước 4: Thử nghiệm lão hóa cấp tốc mô phỏng hạn dùng
Sau khi lựa chọn cấu trúc sơ bộ, cần chuyển sang giai đoạn thử nghiệm.
Điều kiện 40°C/75% RH thường được sử dụng trong các nghiên cứu ổn định dược phẩm như một điều kiện lão hóa hoặc thử nghiệm tăng tốc trong những trường hợp phù hợp. Tuy nhiên, đây không phải điều kiện mặc định cho mọi loại bao bì thực phẩm, mỹ phẩm hay hóa chất.
Với bao bì, thử nghiệm nên đánh giá đồng thời sản phẩm và hệ thống bao bì: độ kín, độ bám giữa các lớp, ngoại quan, độ bền đường hàn, biến đổi cơ lý và các chỉ tiêu chất lượng liên quan.
Quan trọng hơn, thử nghiệm cấp tốc không nên được hiểu là có thể trực tiếp quy đổi thành hạn sử dụng thực tế cho mọi sản phẩm. Điều kiện thử phải được xây dựng theo tiêu chuẩn áp dụng và đặc tính của sản phẩm.
Hướng dẫn phối trộn các lớp màng chức năng phổ biến hiện nay
Có thể sử dụng ma trận dưới đây như điểm xuất phát khi trao đổi cấu trúc với nhà cung cấp. Đây là gợi ý kỹ thuật, không phải công thức bắt buộc cho từng ngành hàng.
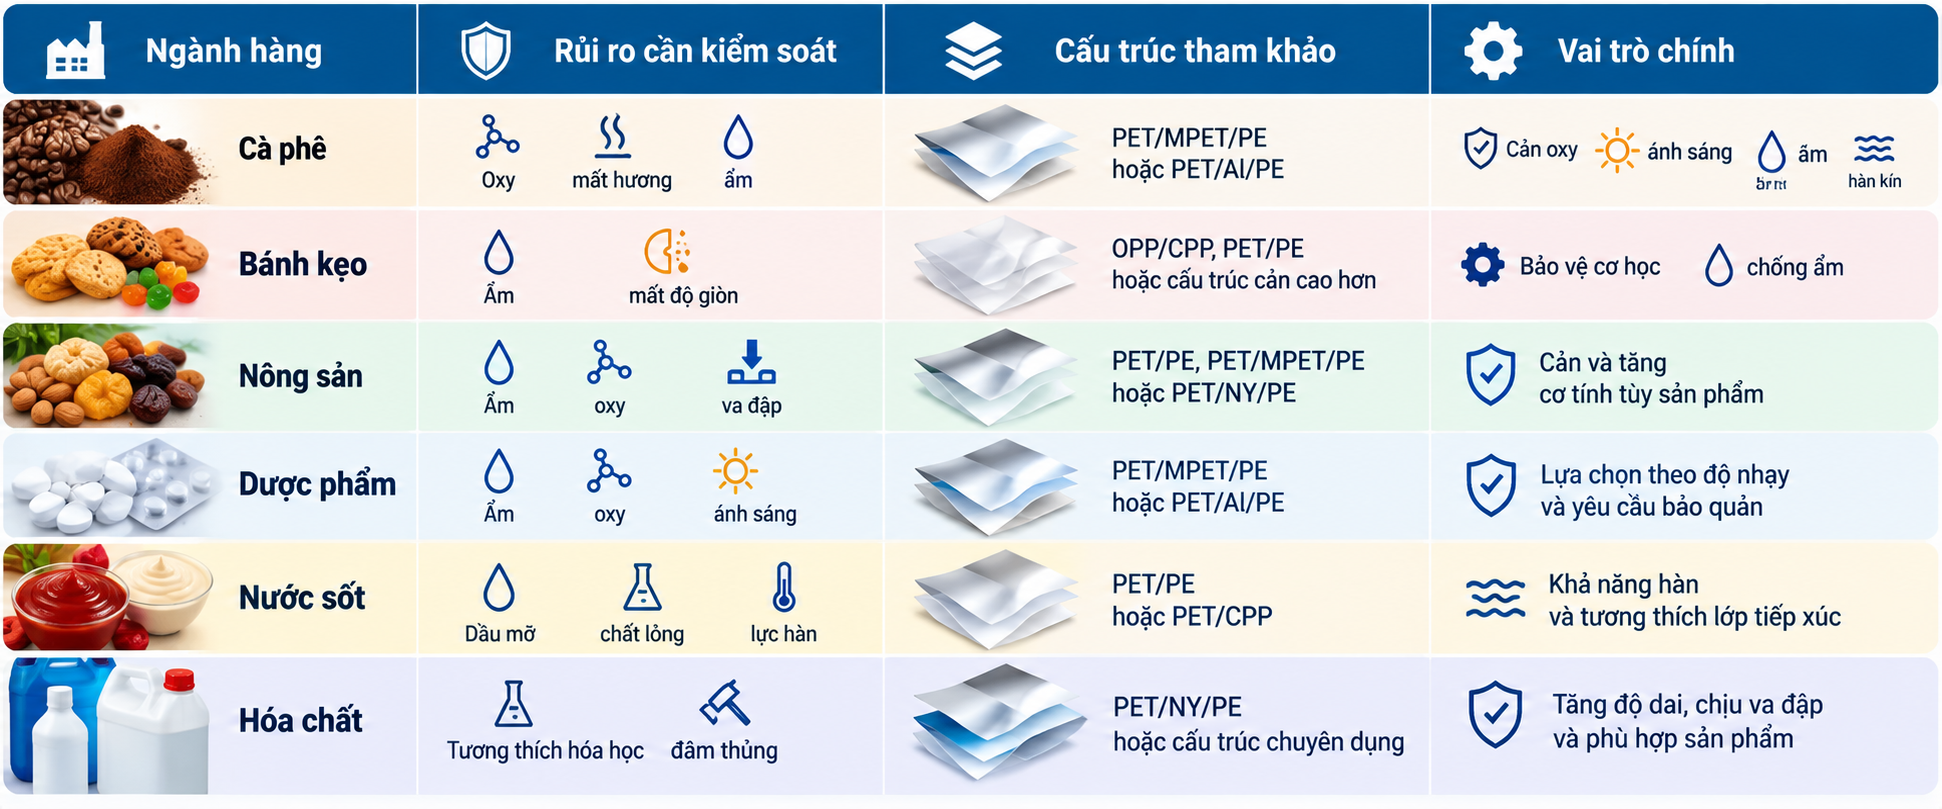
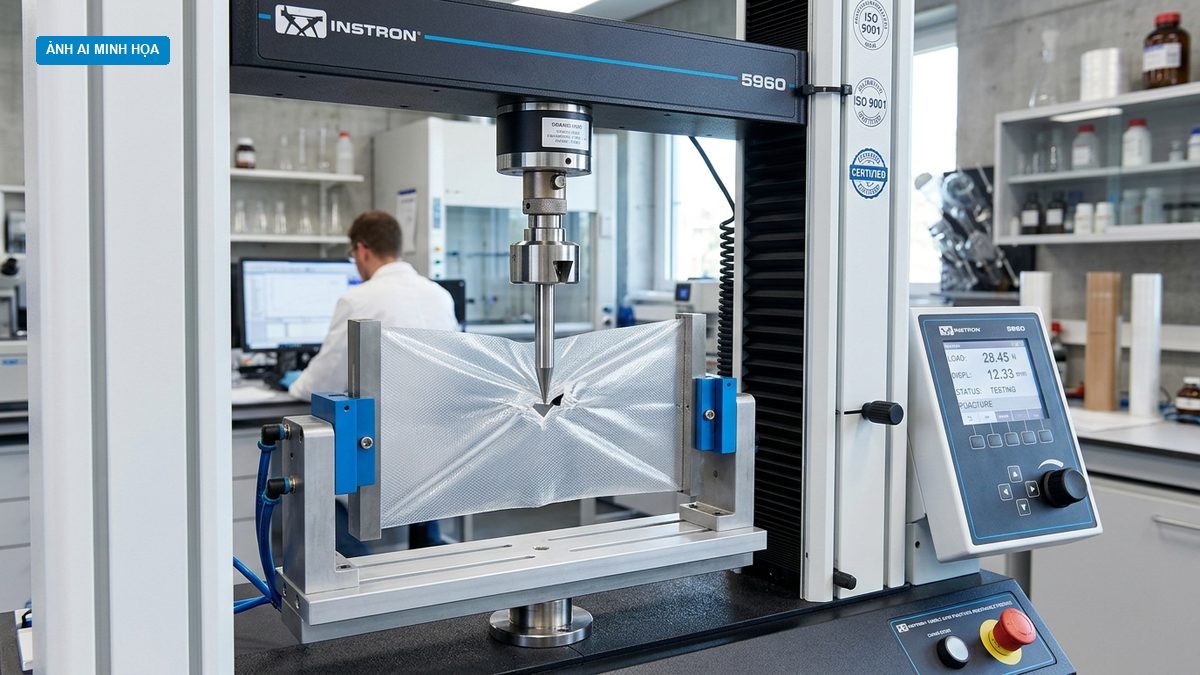
Đối với những cấu trúc cần tăng độ bền cơ học, PA/NY có vai trò khác với AL hoặc MPET. Tài liệu Đông Âu mô tả màng Nylon có độ dẻo dai, khả năng chống đâm thủng và chịu va đập tốt; vì vậy NY thường được đưa vào cấu trúc khi sản phẩm hoặc quá trình vận chuyển tạo ra yêu cầu cơ lý cao.
Ngược lại, AL và MPET chủ yếu được sử dụng khi cần tăng khả năng cản. Trong đó, AL tạo hàng rào rất cao nhưng chi phí và đặc tính cấu trúc cũng khác với màng kim loại hóa MPET. Vì vậy, lựa chọn giữa hai loại cần dựa trên yêu cầu thực tế thay vì mặc định AL luôn là phương án tốt hơn.
Một quy tắc đơn giản có thể sử dụng khi trao đổi ban đầu là:
Lớp ngoài = in ấn + cơ tính → Lớp giữa = cản + bảo vệ → Lớp trong = tiếp xúc + hàn kín.
Từ nguyên tắc này, kỹ sư có thể điều chỉnh cấu trúc theo sản phẩm thay vì cố định một công thức cho tất cả SKU.
Xu hướng chuyển đổi sang cấu trúc đơn vật liệu Mono-material dễ tái chế
Bên cạnh hiệu năng bảo quản, thiết kế bao bì hiện nay ngày càng phải tính đến khả năng tái chế sau sử dụng. Mono-material là cách tiếp cận trong đó các lớp chính của bao bì sử dụng cùng một họ vật liệu, chẳng hạn cấu trúc nền PE hoặc PP, thay vì ghép nhiều polymer khác nhau.
Tuy nhiên, mono-material không đồng nghĩa với việc chỉ có một lớp màng. Bao bì vẫn có thể gồm nhiều lớp chức năng, nhưng các lớp được thiết kế để phù hợp hơn với cùng một dòng vật liệu và hệ thống tái chế tương ứng.
Xu hướng này đang được thúc đẩy mạnh tại châu Âu. Quy định PPWR của EU bắt đầu áp dụng từ ngày 12/8/2026 và đặt ra định hướng để bao bì được thiết kế có khả năng tái chế, đồng thời tăng yêu cầu về vật liệu tái chế trong những giai đoạn tiếp theo.
Các hướng dẫn thiết kế bao bì mềm cũng tập trung nhiều vào cấu trúc mono-PE và mono-PP, đồng thời xem xét tỷ lệ và khả năng tương thích của từng thành phần với quy trình tái chế.
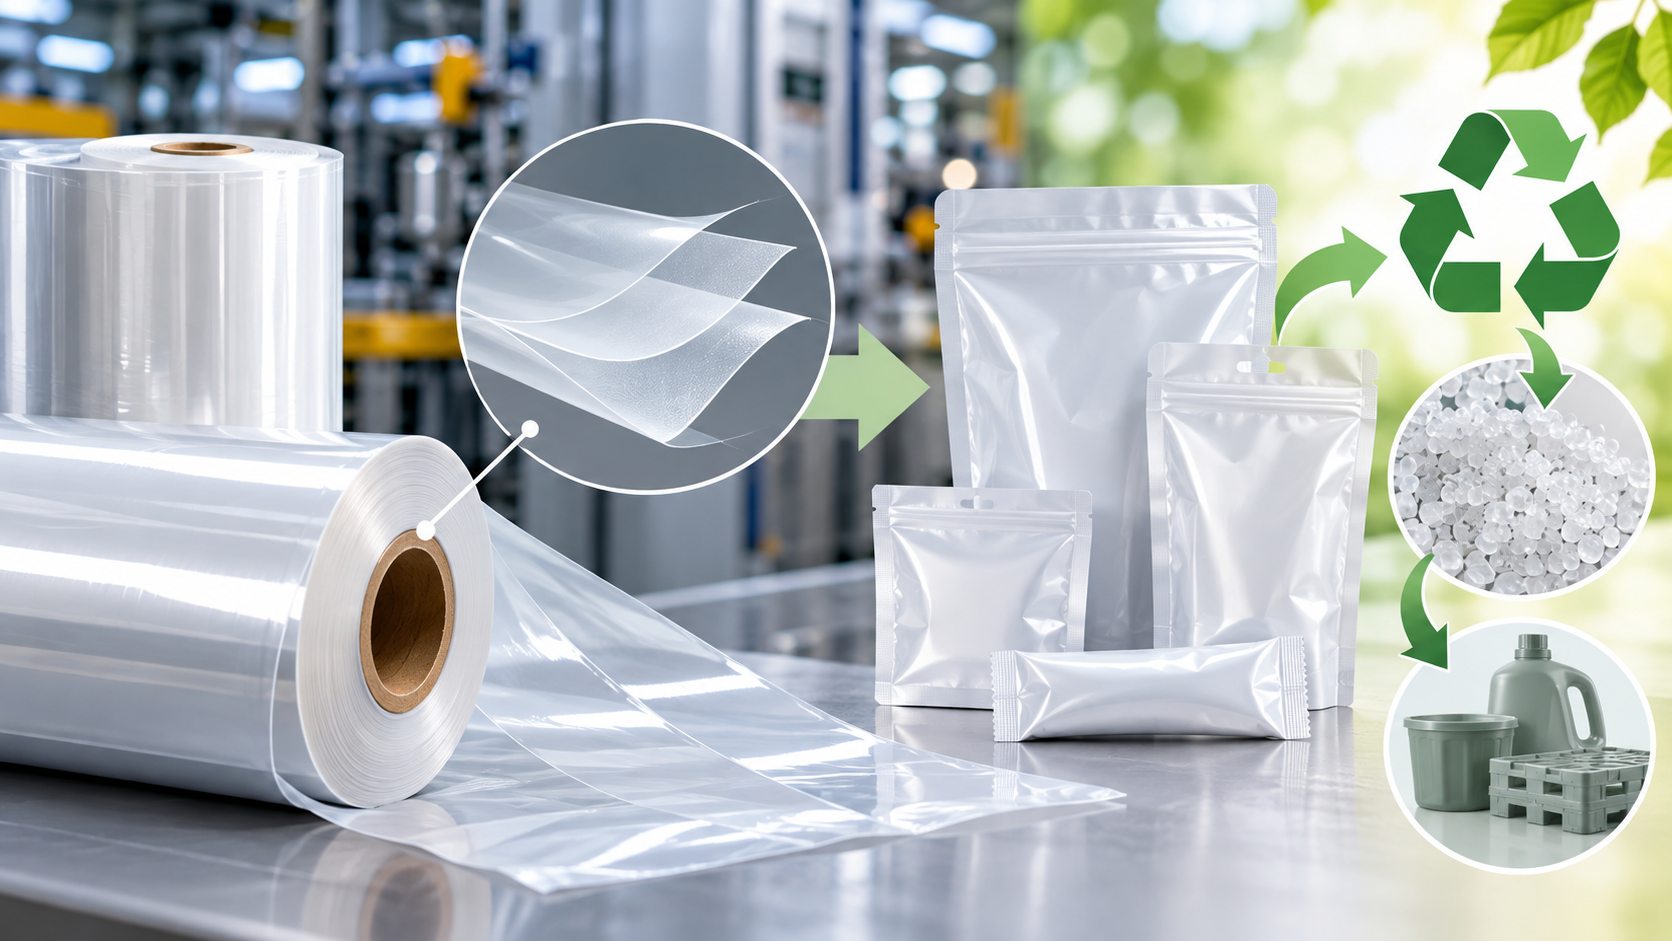
Điều đó không có nghĩa mọi sản phẩm đều có thể chuyển ngay từ PET/Al/PE sang mono-PE hoặc mono-PP. Nếu giảm lớp cản quá mức, bao bì có thể không còn đáp ứng yêu cầu bảo quản. Vì vậy, bài toán hiện nay là tìm điểm cân bằng giữa hiệu năng bảo vệ – khả năng chạy máy – chi phí – khả năng tái chế.
Đặc biệt với sản phẩm xuất khẩu, doanh nghiệp nên xác định thị trường mục tiêu trước khi chốt cấu trúc. Các yêu cầu về khả năng tái chế có thể khác nhau theo thị trường và sẽ tiếp tục thay đổi cùng với quy định môi trường.
Kết luận
Tư vấn cấu trúc vật liệu bao bì nên bắt đầu từ đặc tính của sản phẩm chứ không bắt đầu từ danh sách vật liệu. OTR, WVTR, độ nhạy ánh sáng, hàm lượng dầu mỡ, khả năng chịu đâm thủng, phương thức đóng gói và điều kiện logistics là những dữ liệu giúp kỹ sư xác định lớp nào thực sự cần thiết trong cấu trúc.
Với màng ghép, PET/OPP, PA, AL, MPET, PE và CPP không phải những vật liệu có thể thay thế cho nhau một cách đơn giản. Mỗi lớp đảm nhiệm một chức năng khác nhau, và cấu trúc tốt là cấu trúc đạt đủ yêu cầu kỹ thuật mà không sử dụng dư thừa vật liệu. Đông Âu hiện công bố các cấu trúc màng ghép từ OPP, PET, PE, CPP, MPET và Al, đồng thời có quy trình tư vấn dựa trên đặc tính lý hóa sản phẩm, yêu cầu bảo quản và dây chuyền đóng gói trước khi phát triển mẫu và chạy thử trên máy của khách hàng.
Doanh nghiệp có thể bắt đầu quá trình tư vấn cấu trúc vật liệu bao bì bằng cách cung cấp thông tin về sản phẩm, quy cách đóng gói, hạn sử dụng mục tiêu, điều kiện bảo quản, dây chuyền và sản lượng dự kiến. Từ đó, cấu trúc có thể được đánh giá bằng mẫu thử và điều chỉnh trước khi chuyển sang sản xuất đại trà.