Trong kỹ thuật đóng gói bao bì màng phức hợp, nhiệt độ khởi hàn sit màng bao bì (Seal Initiation Temperature – SIT) là thông số cơ lý then chốt xác định mức nhiệt tối thiểu để mối hàn đạt độ kết dính tiêu chuẩn 1 N/15mm theo ASTM F88. Việc kiểm soát chuẩn xác chỉ số SIT giúp nhà máy hạ nhiệt ngàm dập từ 165°C xuống 115°C, tăng 35% tốc độ đóng gói FFS và cắt giảm đến 28% điện năng vận hành.
Nhiều xưởng đóng gói thường cài đặt nhiệt độ ngàm hàn quá cao nhằm mục đích ép dính chắc chắn. Tuy nhiên, mức nhiệt dư thừa gây biến dạng màng, cháy khét mực in và lãng phí chi phí điện năng. Bài viết dưới đây từ chuyên gia kỹ thuật Đông Âu Packing sẽ phân tích bản chất của chỉ số SIT và phương pháp tối ưu chu kỳ ép nhiệt đạt hiệu quả kinh tế cao nhất.
Đường hàn nhiệt hoàn hảo không đòi hỏi mức nhiệt độ ngàm dập quá cao. Sử dụng lớp hàn dán có SIT thấp cho phép polymer nóng chảy và khuếch tán chuỗi phân tử tức thì ở mức nhiệt thấp, rút ngắn thời gian ngậm ngàm và bảo vệ toàn vẹn cấu trúc màng ghép.
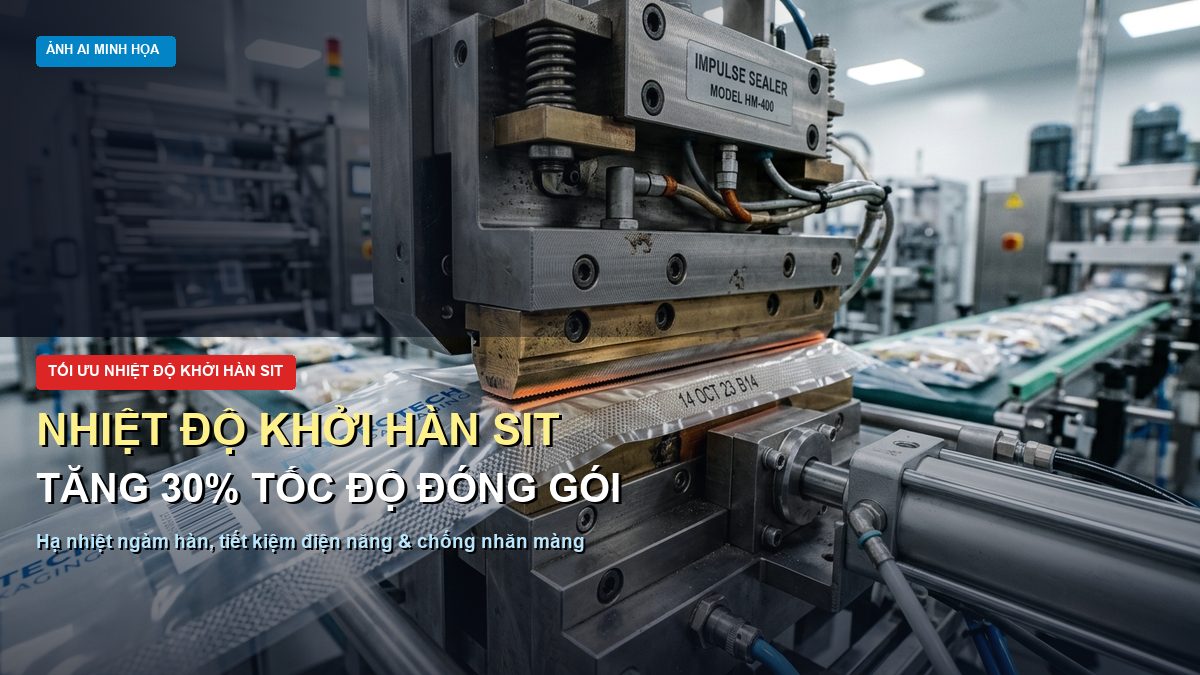
Khái niệm kỹ thuật về nhiệt độ bắt đầu hàn dán SIT
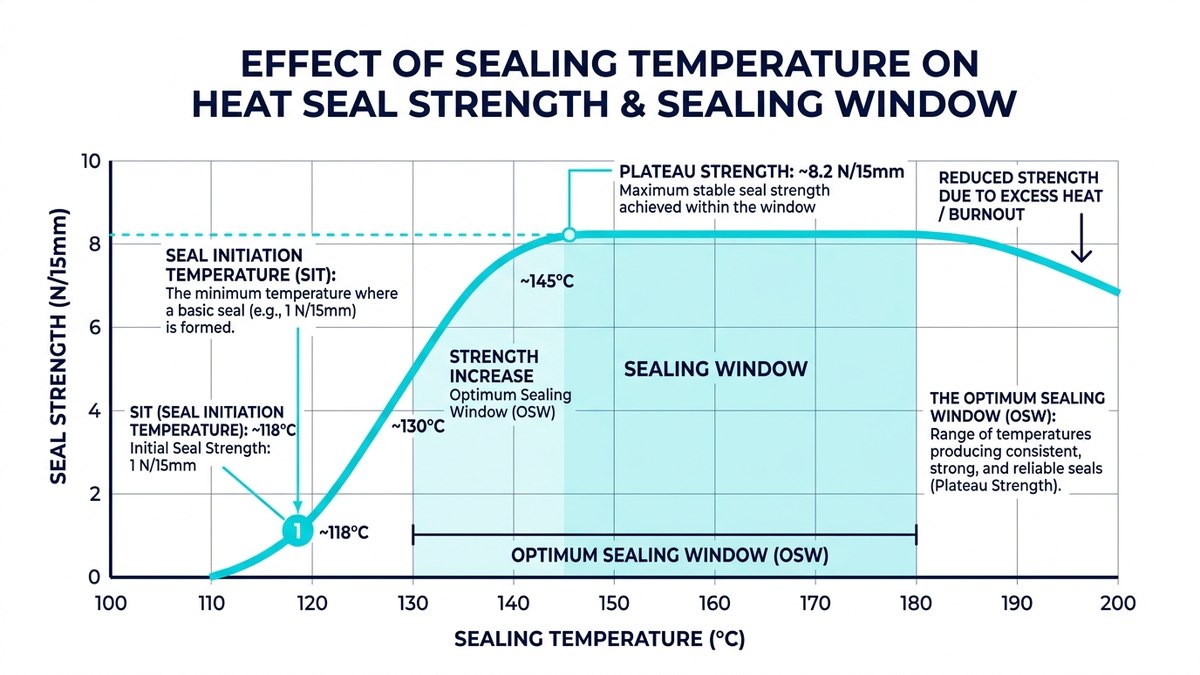
Nhiệt độ bắt đầu hàn dán SIT được định nghĩa là mức nhiệt độ thấp nhất mà tại đó hai bề mặt vật liệu hàn dán đạt được độ bền bóc tách tối thiểu theo quy chuẩn quốc tế. Theo phương pháp thử nghiệm tiêu chuẩn ASTM F88, ngưỡng lực dán dính quy ước để xác định điểm SIT thường là 1 N/15mm hoặc 2 N/15mm tùy thuộc vào yêu cầu chịu tải của từng loại bao bì.
Bản chất vật lý của quá trình hàn nhiệt là sự chuyển pha từ trạng thái rắn sang trạng thái nóng chảy của các chuỗi đại phân tử polymer. Khi nhiệt độ tiếp xúc vượt qua điểm nóng chảy tinh thể (Melting Point – Tm) của lớp nhựa dán trong cùng, các chuỗi polymer có đủ động năng để chuyển động nhiệt, len lỏi đan xen qua ranh giới tiếp xúc và tạo nên liên kết liên kết phân tử bền vững.
Nếu nhiệt độ cài đặt thấp hơn chỉ số SIT, chuỗi phân tử chưa đạt đủ độ linh động nhiệt để khuếch tán qua bề mặt. Khi đó, mép túi chỉ dính hờ và dễ dàng bị tách rời ngay khi chịu tải trọng chứa sản phẩm, dẫn đến nguy cơ rò rỉ không khí và hỏng hàng loạt trong quá trình lưu kho.
Ảnh hưởng của chỉ số SIT đến năng suất dây chuyền đóng gói
Trong các dây chuyền đóng gói tự động đứng hoặc ngang (Form-Fill-Seal – FFS), tốc độ đóng gói bị giới hạn trực tiếp bởi tốc độ truyền nhiệt từ ngàm dập cơ học qua các lớp màng in bên ngoài đến lớp hàn nhiệt trong cùng. Chỉ số SIT càng thấp thì lượng nhiệt năng cần truyền qua màng càng ít, mang lại lợi thế vận hành vượt bậc.
Rút ngắn thời gian ngậm ngàm hàn nhiệt (dwell time)
Thời gian ngậm ngàm (Dwell Time) là khoảng thời gian ngàm ép dập tiếp xúc trực tiếp và truyền nhiệt vào màng bao bì. Với màng bao bì truyền thống có chỉ số SIT cao khoảng 125°C, máy đóng gói cần duy trì thời gian ép từ 0.5 đến 0.7 giây để lớp nhựa trong cùng đạt trạng thái nóng chảy đồng nhất.
Khi ứng dụng cấu trúc màng thế hệ mới có chỉ số SIT hạ xuống 95°C, chu kỳ ép nhiệt giảm xuống chỉ còn 0.2 đến 0.3 giây. Việc rút ngắn hơn 50% thời gian ngậm ngàm cho phép máy FFS tăng tốc độ đóng gói từ 50 gói/phút lên mức 85 đến 110 gói/phút mà vẫn đảm bảo mối hàn kín khít hoàn hảo.
Khám phá độ bền mí hàn khi còn nóng và thời gian chịu tải qua chỉ số hot tack mí hàn bao bì theo ASTM F1921. →
Mở rộng cửa sổ nhiệt độ vận hành (sealing window)
Cửa sổ hàn dán (Sealing Window) là khoảng nhiệt độ nằm giữa điểm khởi hàn (SIT) và nhiệt độ giới hạn mà màng bao bì bắt đầu bị cháy biến dạng (Burn-through Temperature). Nếu màng có SIT cao (125°C) trong khi lớp in ngoài bắt đầu co nhiệt ở 150°C, cửa sổ vận hành chỉ vỏn vẹn 25°C, khiến thợ máy rất khó căn chỉnh.
Ngược lại, khi lớp hàn dán có SIT thấp đạt 95°C, khoảng cách vận hành an toàn được nới rộng lên đến 55°C. Biên độ dao động nhiệt rộng giúp loại bỏ tình trạng túi bị xì mép khi điện áp sụt giảm hoặc bị nhăn rách khi thanh nhiệt quá nhiệt cục bộ, giảm đáng kể thời gian dừng chuyền để căn chỉnh máy.
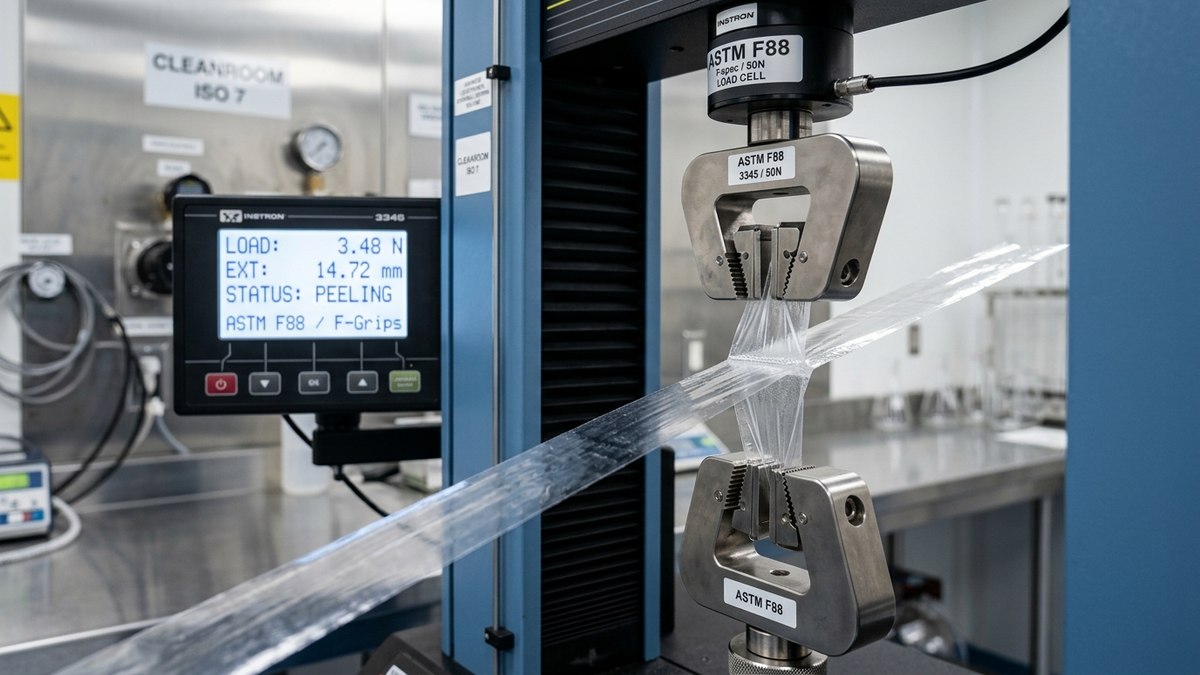
Công nghệ vật liệu hạ thấp nhiệt độ SIT trên lớp màng hàn dán
Để đạt được dải nhiệt độ khởi hàn thấp mà vẫn giữ vững độ bền cơ lý và khả năng kháng xé rách, công nghệ hóa dầu đã trải qua nhiều bước tiến vượt bậc trong thiết kế cấu trúc mạch phân tử polymer polyethylene.
Nhựa LDPE truyền thống tạo nhánh ngẫu nhiên dài có dải SIT cao khoảng 120°C đến 130°C. Thế hệ LLDPE cải tiến với nhánh ngắn đồng đều giúp hạ SIT xuống dải 110°C đến 120°C. Giải pháp tối ưu hiện nay là ứng dụng nhựa Metallocene Polyethylene (mPE), được tổng hợp nhờ xúc tác đơn tâm metallocene tạo ra sự phân bố trọng lượng phân tử cực kỳ hẹp, giúp hạ điểm SIT xuống mức 90°C đến 105°C.
Đối với các dây chuyền đóng gói siêu tốc yêu cầu hàn dán ngay tại 75°C đến 85°C hoặc đóng gói dạng bột mịn, các dòng nhựa Plastomer (Polyolefin Elastomer – POE/POP) và Ionomer (Surlyn) được ứng dụng làm lớp tiếp xúc. Nhựa Plastomer sở hữu cấu trúc vô định hình cao, cho phép dính kín tức thì ngay khi ngàm dập vừa chạm tới bề mặt màng.
Xem xét ảnh hưởng của nhiệt độ và lực căng gây ra hiện tượng cong vênh màng bao bì sau khi hàn dán. →
Bảng phân tích hiệu quả kinh tế khi chuyển đổi cấu trúc màng SIT thấp
Việc đầu tư chuyển đổi sang màng hàn dán cao cấp mPE mang lại giá trị kinh tế trực tiếp thông qua việc tiết kiệm điện năng sưởi ấm ngàm, giảm hao hụt nguyên vật liệu và nâng cao năng suất tổng thể của thiết bị đóng gói.
| Tiêu chí kỹ thuật & kinh tế | Màng PE tiêu chuẩn (LDPE/LLDPE) | Màng mPE SIT thấp (Đông Âu Packing) | Hiệu quả chênh lệch thực tế |
|---|---|---|---|
| Nhiệt độ cài đặt ngàm hàn | 160°C – 175°C | 115°C – 125°C | Hạ 45°C – 50°C nhiệt độ ngàm dập |
| Thời gian ngậm ngàm (Dwell time) | 0.50 – 0.70 giây | 0.20 – 0.30 giây | Rút ngắn hơn 50% chu kỳ dập ép |
| Tốc độ đóng gói FFS | 45 – 55 gói/phút | 75 – 95 gói/phút | Tăng 40% – 60% sản lượng bao bì |
| Điện năng tiêu thụ ngàm nhiệt | Khoảng 18.5 kWh / ca 8 giờ | Khoảng 13.2 kWh / ca 8 giờ | Tiết kiệm 28.6% điện năng sưởi ấm |
| Tỷ lệ phế phẩm do cháy/nhăn mép | 2.5% – 3.8% tổng sản lượng | Dưới 0.2% tổng sản lượng | Loại bỏ 95% lỗi xì mép và rách túi |
| Tuổi thọ thanh nhiệt & vải Teflon | 2 – 3 tuần phải thay thế | 6 – 8 tuần vận hành liên tục | Giảm 60% chi phí bảo trì cơ điện |
Bài toán hoàn vốn ROI cho thấy mặc dù chi phí hạt nhựa mPE nguyên sinh cao hơn màng LLDPE khoảng 5% đến 8%, khoản chi phí này được bù đắp hoàn toàn chỉ sau 2 đến 3 tuần chạy máy. Lợi nhuận ròng tạo ra từ việc tăng sản lượng gói/giờ và triệt tiêu tỷ lệ thu hồi hàng lỗi đem lại thặng dư ngân sách vượt trội cho xưởng sản xuất.
Tham khảo phương pháp hút chân không kiểm tra độ kín mí túi tại kiểm tra rò rỉ bao bì astm trong phòng thử nghiệm. →
Hướng dẫn cân chỉnh nhiệt độ ngàm hàn thực tế tại xưởng
Nhiệt độ hiển thị trên màn hình tủ điều khiển PID thường có sai số từ 5°C đến 15°C so với nhiệt độ thực tế tại bề mặt ngàm hàn. Do hiện tượng thất thoát nhiệt qua không khí và lớp băng dán Teflon cách nhiệt, thợ vận hành bắt buộc phải sử dụng thiết bị đo nhiệt tiếp xúc chuyên dụng (Surface Contact Pyrometer) để kiểm tra định kỳ trước mỗi ca làm việc.
Quy trình hiệu chuẩn bao gồm việc áp đầu dò Pyrometer tại 5 điểm dọc theo chiều dài ngàm hàn. Độ chênh lệch nhiệt độ giữa hai đầu mép và điểm trung tâm ngàm không được vượt quá ±3°C. Nếu phát hiện điểm nguội, kỹ thuật viên cần kiểm tra lại độ đồng đều của dây điện trở sưởi ấm hoặc thay thế thanh gia nhiệt mới.
Bên cạnh yếu tố nhiệt độ, sự kết hợp hài hòa giữa áp lực ép dập (Sealing Pressure) và độ song song của hai bề mặt ngàm hàn là yếu tố quyết định. Áp lực ngàm hàn khuyến nghị nên duy trì trong khoảng 0.2 đến 0.4 MPa để chuỗi polymer khuếch tán đồng đều mà không làm vát mỏng mép màng.
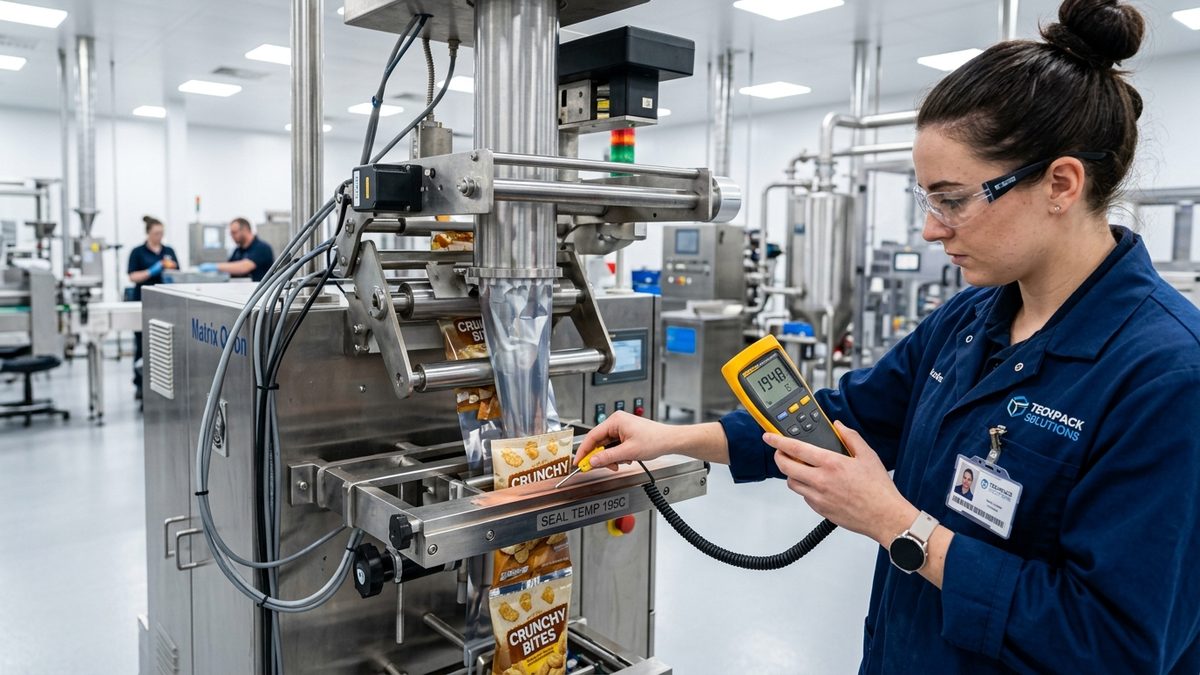
Tại Đông Âu Packing, chúng tôi áp dụng đồng bộ quy trình kiểm soát màng hàn dán mPE và Plastomer theo tiêu chuẩn phòng sạch bao bì ISO 15378, đảm bảo mối hàn kín khít tuyệt đối cho dược phẩm và thực phẩm cao cấp.
Để nhận giải pháp màng cuộn tối ưu cho từng loại máy đóng gói FFS, quý đối tác có thể tham khảo dịch vụ gia công túi màng ghép theo yêu cầu và cập nhật chi tiết tại bảng báo giá bao bì màng ghép từ xưởng sản xuất của chúng tôi.
Kết luận
Lựa chọn màng bao bì sở hữu nhiệt độ khởi hàn sit màng bao bì thấp là chiến lược thông minh giúp các nhà máy tối ưu hóa chu kỳ đóng gói, nâng cao năng suất chuyền dập và cắt giảm chi phí điện năng. Mối hàn kín khít ở dải nhiệt thấp không chỉ bảo vệ hàng hóa an toàn mà còn duy trì độ phẳng phiu thẩm mỹ cho bao bì trên quầy kệ trưng bày.
Đông Âu Packing trực tiếp sản xuất và cung ứng các giải pháp màng hàn dán metallocene và plastomer thế hệ mới với dải SIT siêu thấp, giúp khách hàng tối ưu hóa tối đa hiệu suất máy đóng gói. Quý doanh nghiệp có nhu cầu cải tiến bao bì, hãy liên hệ ngay với đội ngũ kỹ sư của chúng tôi để được tư vấn chuyên sâu.