Độ bền bóc tách màng ghép theo tiêu chuẩn quốc tế ASTM F904 là thước đo định lượng lực liên kết dán dính giữa các lớp vật liệu thành phần trong cấu trúc bao bì phức hợp. Phép đo này phản ánh trực tiếp khả năng làm việc ăn khớp của chất kết dính (keo ghép) với bề mặt màng in, màng nhôm và màng hàn dán.
Sự cố tách rời màng ghép (Delamination) là cơn ác mộng lớn nhất của các nhà máy đóng gói tự động. Khi lực bóc tách không đạt chuẩn, mép bao bì rất dễ bị bung toạc khi thổi khí, tiệt trùng nhiệt hoặc lưu kho đông lạnh, dẫn đến nguy cơ đền bù hàng loạt và thu hồi toàn bộ lô sản phẩm.
Bài viết từ đội ngũ kỹ sư bao bì Đông Âu Packing sẽ hướng dẫn chi tiết phương pháp đo lực bóc tách 180 độ theo ASTM F904, phân tích 4 dạng phá hủy liên kết và đưa ra bảng định mức lực dán dính tối thiểu cho từng cấu trúc màng công nghiệp.
Tầm quan trọng của độ bền dán dính trong bao bì màng ghép phức hợp
Màng ghép phức hợp được tạo thành từ việc liên kết các lớp màng đơn có cơ lý khác biệt hoàn toàn (như màng in BOPP/PET, màng rào cản Al Foil/BOPA, màng hàn dán LLDPE/CPP) thông qua một lớp keo ghép trung gian Polyurethane. Độ bền liên kết này phụ thuộc vào lực bám dính phân tử và liên kết hydro tại bề mặt phân chia pha.
Nếu lực dán dính yếu, bao bì sẽ đối mặt với các nguy cơ hỏng hóc nghiêm trọng khi bước vào chuỗi lưu thông thực tế:
- Hiện tượng phồng rộp (Tunneling / Blistering): Dưới tác động của nhiệt độ sấy, thanh hàn nhiệt hoặc hơi dung môi còn sót, các lớp màng bị tách rời tạo thành những vệt rộp khí dài làm mất hoàn toàn tính thẩm mỹ.
- Bung toạc đường hàn đáy: Khi máy đóng gói tốc độ cao bơm sản phẩm vào túi, áp lực va đập cơ học sẽ xé toạc lớp màng hàn dán khỏi lớp màng chịu lực bên ngoài.
- Thâm nhập hơi ẩm và rò rỉ khí: Lớp keo bị tách rời tạo ra các kẽ hở mao dẫn dọc theo mép túi, khiến oxy và độ ẩm xâm nhập nhanh chóng làm sản phẩm bên trong bị ẩm mốc, giảm hạn dùng.
Tiêu chuẩn và phương pháp thử nghiệm lực bóc tách theo ASTM F904
Tiêu chuẩn ASTM F904 (Standard Test Method for Comparing Bond Strength or Ply Adhesion of Similar Laminates Made from Flexible Materials) là phương pháp chuẩn mực toàn cầu dùng để so sánh và định lượng lực bám dính giữa các lớp màng dẻo.
Quy cách chuẩn bị mẫu thử tiêu chuẩn
Mẫu thử màng ghép cần được lấy sau khi cuộn màng đã trải qua thời gian ủ chín keo hoàn chỉnh (tối thiểu 24 – 48 giờ đối với keo ghép không dung môi Solventless). Quy trình chuẩn bị mẫu bao gồm các bước nghiêm ngặt:
- Cắt dải mẫu chuẩn: Mẫu được cắt thành các dải phẳng có chiều rộng chính xác 15.0 mm (± 0.1 mm) hoặc 25.4 mm (1 inch) và chiều dài từ 200 đến 250 mm bằng dao cắt mẫu chuyên dụng.
- Hướng lấy mẫu MD và TD: Bắt buộc lấy tối thiểu 5 mẫu theo chiều dọc máy (Machine Direction – MD) và 5 mẫu theo chiều ngang máy (Transverse Direction – TD) vì lực kéo căng khi ghép màng có thể tạo ra sự chênh lệch cơ lý giữa 2 hướng.
- Tách mép mồi ban đầu: Kỹ thuật viên tách thủ công một đoạn màng khoảng 25 – 30 mm ở đầu dải mẫu. Trường hợp liên kết keo quá chặt không thể bóc tay, có thể chấm nhẹ dung môi phân cực như Etyl Axetat để mồi tách mép.
Vận hành máy kéo nén vạn năng trong phép đo bóc tách 180 độ
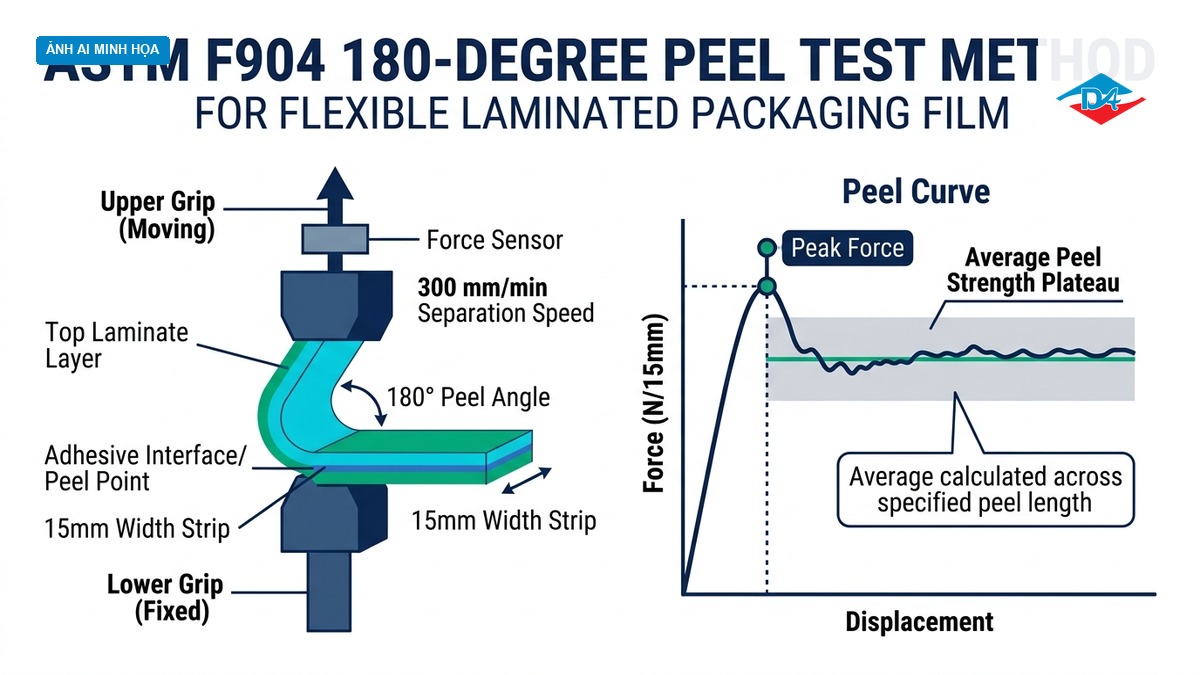
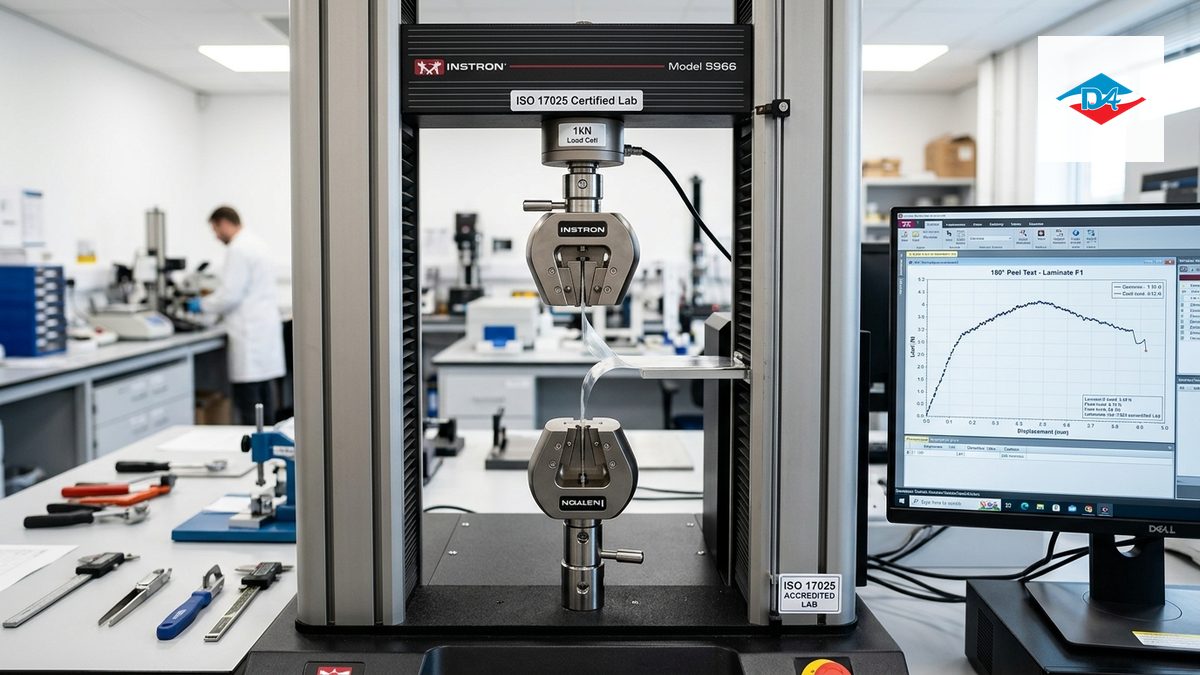
Dải mẫu sau khi tách mép mồi được gắn vào máy kéo nén vạn năng (Universal Tensile Tester). Một lớp màng được kẹp chặt vào ngàm trên (ngàm động gắn cảm biến lực Loadcell), lớp màng còn lại được kẹp vào ngàm dưới (ngàm tĩnh), tạo thành góc bóc tách ngược chiều 180 độ.
Ngàm động di chuyển kéo mẫu với tốc độ chuẩn hóa 250 – 300 mm/phút. Cảm biến lực Loadcell ghi nhận liên tục giá trị lực kháng bóc tách trên quãng đường kéo tách 100 mm và vẽ nên đồ thị lực biến thiên theo thời gian (Peel Curve).
Giá trị lực bóc tách tiêu chuẩn được tính bằng trung bình cộng lực trên đoạn đồ thị ổn định, loại bỏ xung lực giật ban đầu, với đơn vị đo chuẩn là N/15mm (hoặc gf/15mm, N/25mm).
Nhận diện 4 dạng phá hủy liên kết khi bóc tách màng
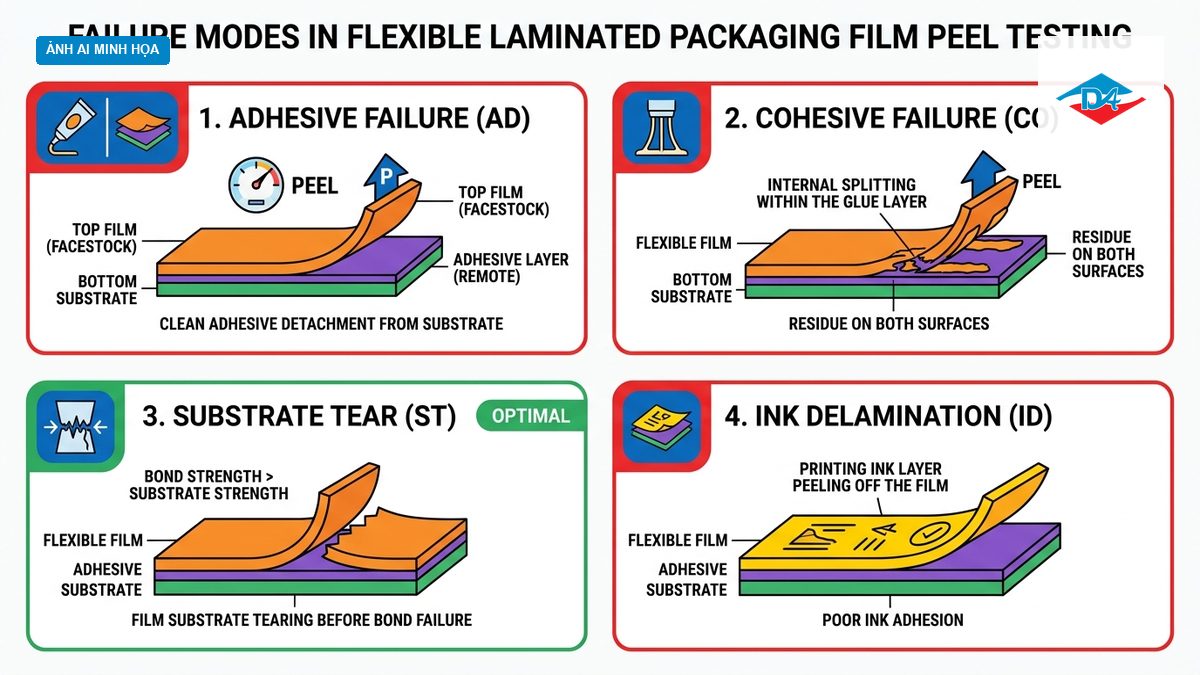
Khi đánh giá kết quả thử nghiệm theo ASTM F904, việc chỉ nhìn vào con số lực đo là chưa đủ. Kỹ thuật viên bắt buộc phải quan sát hình thái bề mặt phân lớp để nhận diện chính xác 4 dạng phá hủy liên kết (Failure Modes):
Dạng 1: Tách rời bề mặt chất dính (Adhesive Failure)
Hiện tượng lớp keo ghép dính chặt hoàn toàn vào một lớp màng nhưng bong tróc sạch bóng khỏi bề mặt màng đối diện. Dạng phá hủy này biểu thị lực tương tác bề mặt phân chia pha quá yếu.
Nguyên nhân phổ biến nhất là do bề mặt màng polyme chưa được xử lý phóng điện Corona đạt mức năng lượng Dyne yêu cầu, hoặc do màng bị nhiễm chất trượt bề mặt (Slip Agent) làm mất điểm bám dính hóa học.
Dạng 2: Phá hủy nội tại lớp keo (Cohesive Failure)
Lớp keo ghép bị xé rách ở chính giữa, để lại các vệt keo dính trên cả hai bề mặt dải màng sau khi bóc. Dạng lỗi này chứng tỏ lực bám dính bề mặt rất tốt nhưng lực liên kết nội tại của bản thân lớp keo lại quá yếu.
Lỗi này xảy ra khi tỷ lệ pha trộn giữa thành phần nhựa Polyol và chất đóng rắn Isocyanate bị sai lệch, hoặc do thời gian ủ chín keo chưa đủ, nhiệt độ buồng ủ quá thấp khiến keo chưa tạo được mạng lưới liên kết chéo hoàn chỉnh.
Dạng 3: Rách màng nền (Substrate Tear)
Trong quá trình kéo, dải màng bị kéo dãn và rách toạc ngang trước khi lớp keo ghép bị bóc tách. Đây là cấp độ chất lượng cao nhất trong sản xuất màng ghép.
Khi xảy ra hiện tượng rách màng nền, lực dán dính của keo đã vượt trội hoàn toàn so với độ bền cơ học của bản thân màng vật liệu. Kết quả này chứng minh màng ghép đạt độ bền tuyệt hảo, triệt tiêu 100% rủi ro tách lớp trong thực tế.
Dạng 4: Tách lớp mực in (Ink Delamination)
Toàn bộ mảng mực in bị bóc tách khỏi màng in PET hoặc BOPP và dính chuyển sang lớp màng ghép bên trong. Lỗi này xuất phát từ độ bám dính của mực in lên màng nền quá yếu, hoặc do lượng dung môi lưu giữ quá cao làm mềm lớp liên kết giữa mực và màng.
Đối với các dòng túi chịu lực rung xóc đường dài, việc kết hợp kiểm tra độ bền dán dính và thử nghiệm gelbo flex màng bao bì là giải pháp toàn diện để phát hiện sớm các nguy cơ nứt gãy và bong tách màng.
Bảng định mức lực bóc tách tối thiểu cho từng cấu trúc màng công nghiệp
Tùy theo cấu trúc vật liệu và mục đích sử dụng của bao bì, tiêu chuẩn lực bóc tách tối thiểu được quy định rõ ràng trong các tiêu chuẩn kỹ thuật kiểm soát chất lượng:
| Cấu trúc màng ghép | Cặp lớp vật liệu đo bóc | Lực bóc tách tối thiểu ASTM F904 (N/15mm) |
Dạng phá hủy chấp nhận | Ứng dụng sản phẩm |
|---|---|---|---|---|
| BOPP / CPP | OPP và CPP | ≥ 1.5 – 2.0 N/15mm | Bóc tách đều hoặc rách màng | Bao bì bánh kẹo, mì gói khô |
| PET / LLDPE | PET và LLDPE | ≥ 2.5 – 3.5 N/15mm | Rách màng PE hoặc dãn màng | Hạt khô, gia vị, nông sản |
| BOPA / LLDPE | Nylon và LLDPE | ≥ 4.0 – 5.5 N/15mm | Rách màng nền (Substrate Tear) | Túi hút chân không thịt cá, gạo |
| PET / AL / PE | AL và PE / PET và AL | ≥ 3.0 – 4.5 N/15mm | Rách màng nhôm AL Foil | Cà phê, trà, dược phẩm gói |
| PET / AL / PA / R-CPP | Giữa tất cả các lớp | ≥ 5.0 – 7.0 N/15mm | Hoàn toàn không tách lớp sau hấp | Bao bì tiệt trùng nhiệt 121°C |
Đối với dòng sản phẩm bảo quản lạnh sâu, lực bám dính của túi bao bì hút chân không cần được bổ sung phụ gia kháng đông để ngăn ngừa keo bị giòn hóa ở nhiệt độ âm sâu (-18°C đến -25°C).
Biện pháp phòng ngừa và khắc phục lỗi lực dán dính thấp
Để đạt được lực bóc tách vượt chuẩn và ngăn ngừa 100% rủi ro tách lớp màng, quy trình sản xuất tại Đông Âu Packing áp dụng 3 biện pháp kỹ thuật cốt lõi:
Kiểm soát năng lượng bề mặt dyne bằng xử lý Corona
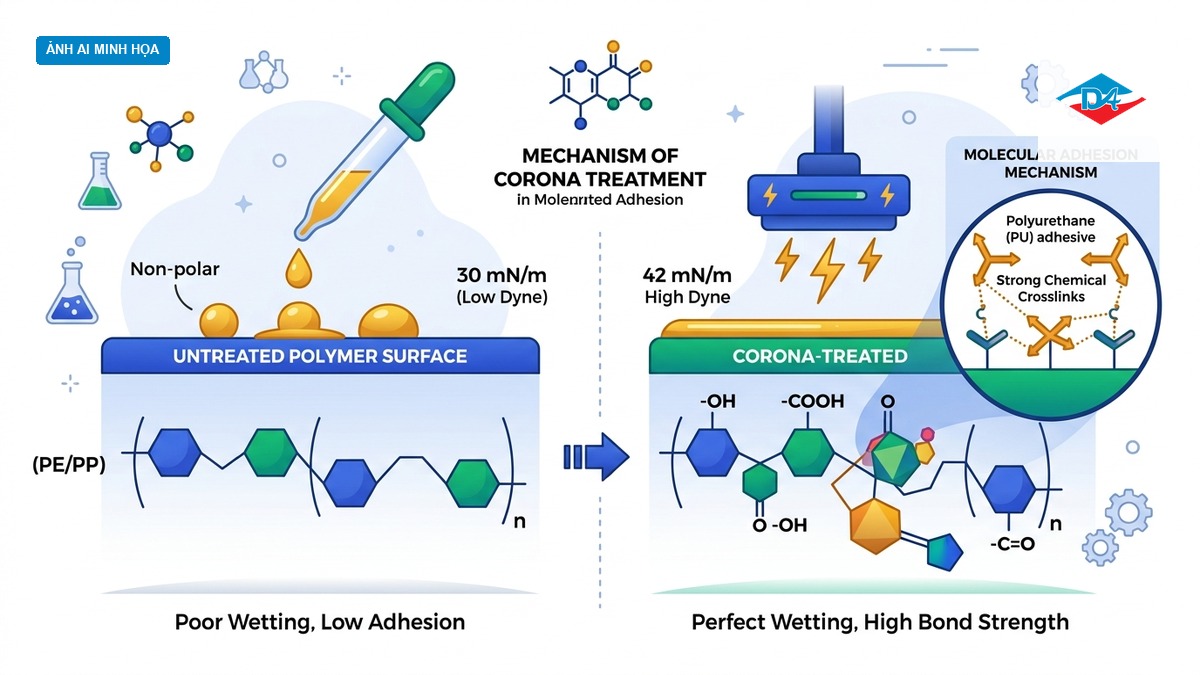
Các màng polymer không phân cực như PE và PP có năng lượng bề mặt tự nhiên rất thấp (chỉ khoảng 30 – 32 Dyne/cm), khiến keo ghép không thể thấm ướt bề mặt. Trước khi đưa vào cụm ghép keo, màng bắt buộc phải đi qua dàn phóng điện Corona cao áp để bẻ gãy các liên kết C-C, gắn thêm các nhóm chức phân cực chứa oxy (-OH, -COOH, =CO).
Đông Âu Packing duy trì mức năng lượng bề mặt nghiêm ngặt từ 38 đến 42 Dyne/cm cho mọi lô màng nguyên liệu, đảm bảo keo ghép trải đều màng mỏng tuyệt đối và bám dính phân tử vững chắc.
Chuẩn hóa tỷ lệ pha trộn keo và độ nhớt tráng phủ
Hệ keo ghép không dung môi Solventless hai thành phần đòi hỏi tỷ lệ pha trộn giữa thành phần NCO (chất đóng rắn) và OH (chất nền) phải đạt độ chính xác tới từng mililit. Việc dư thừa hoặc thiếu hụt chất đóng rắn đều làm suy yếu mạng lưới liên kết polymer.
Đồng thời, nhiệt độ trục truyền keo luôn được kiểm soát ổn định ở 40 – 45°C để duy trì độ nhớt tối ưu, đảm bảo định lượng trải keo đồng đều từ 1.2 đến 1.8 g/m² trên toàn bộ khổ rộng màng.
Giám sát chế độ ủ chín keo trong buồng nhiệt
Sau khi ghép màng, cuộn màng thành phẩm được đưa vào phòng ủ nhiệt tiêu chuẩn duy trì ở nhiệt độ 45°C – 50°C trong thời gian từ 24 đến 48 giờ. Môi trường nhiệt độ đồng đều giúp phản ứng trùng ngưng giữa các phân tử keo diễn ra hoàn toàn, tạo nên cấu trúc màng ghép nguyên khối có lực dán dính tối đa.
Kết luận
Kiểm soát độ bền bóc tách màng ghép theo chuẩn ASTM F904 là chốt chặn kỹ thuật sống còn để đảm bảo bao bì phức hợp không bị phân lớp khi đóng gói và vận chuyển.
Việc đầu tư chuẩn hóa quy trình xử lý bề mặt Corona, pha keo tự động và đo kiểm lực dán dính định kỳ giúp doanh nghiệp loại bỏ triệt để rủi ro rách hỏng túi, nâng cao hiệu suất đóng gói tự động.
Nhà máy Đông Âu Packing tại Bắc Ninh đạt chứng nhận ISO 15378 cho phòng sạch sản xuất bao bì dược phẩm. Chúng tôi sở hữu dây chuyền ghép màng không dung môi Solventless hiện đại, buồng ủ nhiệt tự động và máy đo lực kéo nén vạn năng chuẩn xác.
Đội ngũ kỹ sư giàu kinh nghiệm thực chiến của Đông Âu Packing luôn sẵn sàng đồng hành, kiểm định lực bóc tách và tư vấn giải pháp cấu trúc màng bền vững nhất cho mọi sản phẩm của bạn.