Kiểm tra chất lượng bao bì là bước quan trọng trước khi màng ghép được xuất xưởng, đặc biệt với những loại bao bì sử dụng trên dây chuyền đóng gói tự động. Một cuộn màng có ngoại quan đạt yêu cầu chưa đủ để đảm bảo khả năng vận hành. Vật liệu còn cần được kiểm tra về độ bền cơ học, độ bám giữa các lớp, độ bền đường hàn và khả năng duy trì độ kín sau gia công.
Với màng ghép, chất lượng thành phẩm chịu ảnh hưởng từ nhiều công đoạn như in, ghép, ủ màng, chia cuộn và gia công túi. Nếu một công đoạn không được kiểm soát tốt, lỗi có thể chỉ xuất hiện khi bao bì được đưa lên dây chuyền của khách hàng. Vì vậy, kiểm tra trước xuất kho giúp phát hiện sớm các sai lệch và tạo cơ sở để truy xuất chất lượng theo từng lô sản xuất.
Tại Đông Âu, hoạt động sản xuất được quản lý theo hệ thống ISO 15378 dành cho vật liệu bao bì tiếp xúc trực tiếp với dược phẩm, trong đó quá trình kiểm soát được thực hiện từ nguyên liệu, sản xuất đến kiểm tra thành phẩm trước khi giao hàng.
Tầm quan trọng của khâu kiểm tra chất lượng bao bì trước khi xuất kho
Đối với bao bì màng ghép, kiểm tra chất lượng không chỉ nhằm xác nhận sản phẩm có đúng quy cách hay không. Mục tiêu quan trọng hơn là đảm bảo vật liệu có thể hoạt động ổn định trên dây chuyền đóng gói và đáp ứng các yêu cầu kỹ thuật đã thống nhất.
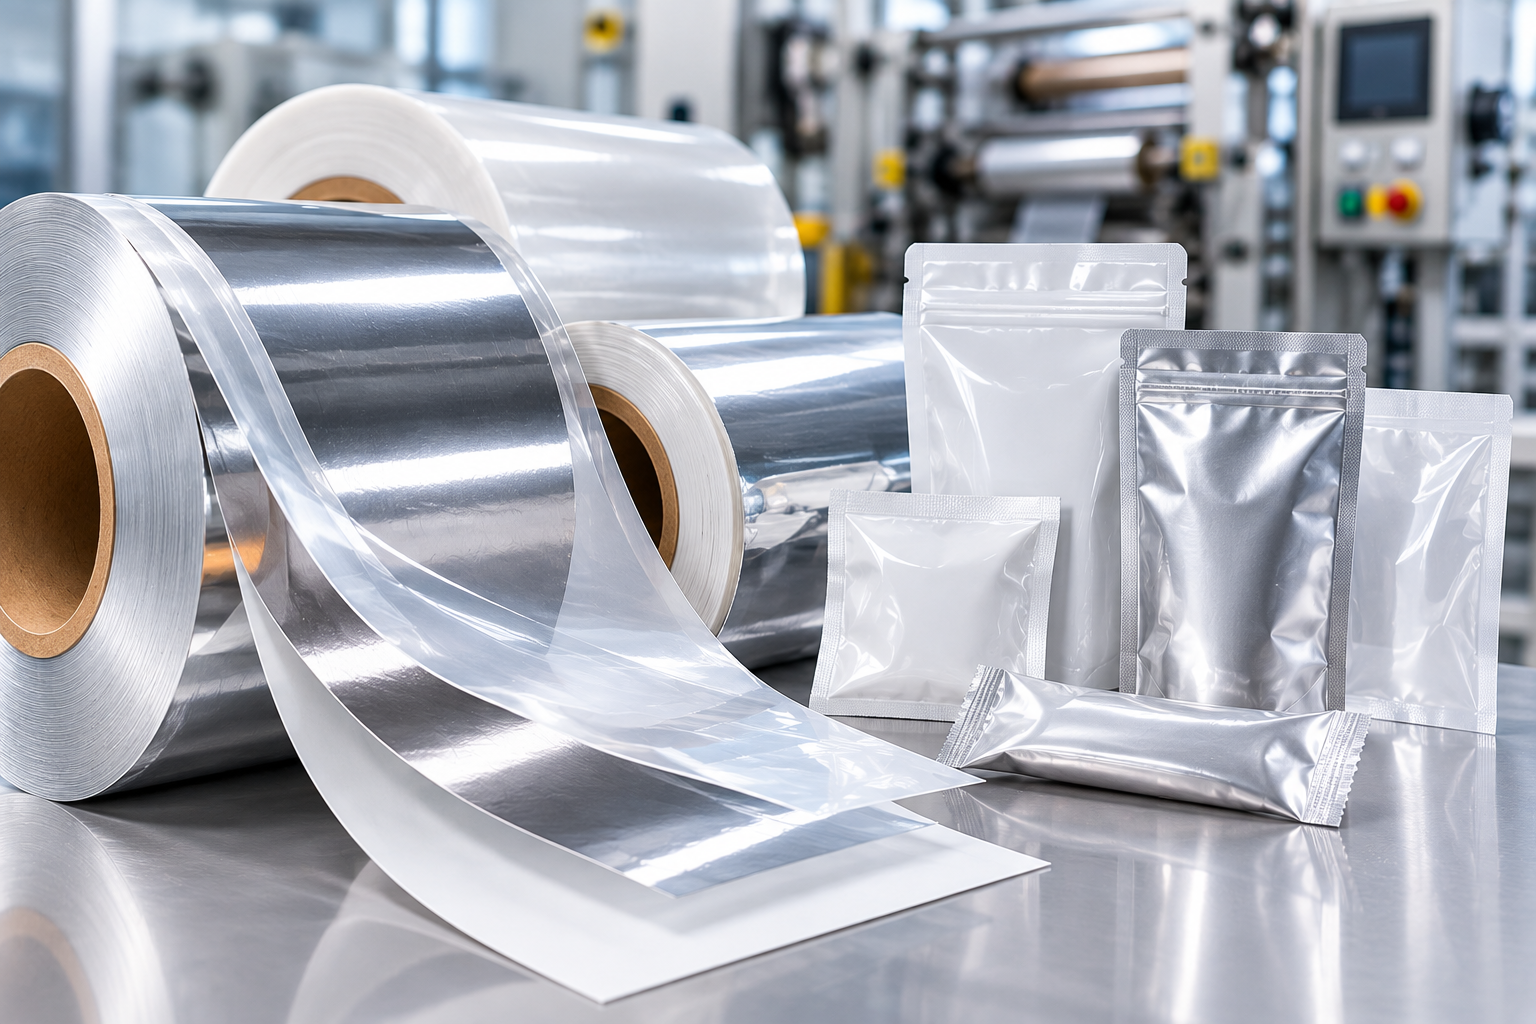
Một số lỗi như đường hàn yếu, độ bám giữa các lớp thấp hoặc màng chưa ổn định sau quá trình ghép có thể không dễ nhận biết bằng mắt thường. Khi đưa lên máy đóng gói tốc độ cao, những sai lệch này mới bộc lộ thông qua hiện tượng bung mí, tách lớp, rách màng hoặc cấp liệu không ổn định.
Vì vậy, một quy trình KCS xuất xưởng cần kết hợp giữa kiểm tra ngoại quan, kích thước và các phép thử cơ lý phù hợp. Kết quả kiểm tra được ghi nhận theo từng lô giúp doanh nghiệp có cơ sở đối chiếu khi tiếp nhận và sử dụng bao bì.
4 bài thử nghiệm cơ lý quan trọng đối với bao bì màng ghép
Thử nghiệm độ bền kéo đứt và độ giãn dài theo ASTM D882
ASTM D882 là phương pháp thử tính chất kéo của màng và tấm nhựa mỏng. Mẫu được đưa vào máy kéo để xác định khả năng chịu lực và mức độ biến dạng trước khi đứt. Tiêu chuẩn này áp dụng cho vật liệu nhựa dạng màng có chiều dày dưới 1 mm.
Đối với màng ghép, kết quả thử giúp đánh giá khả năng chịu tác động cơ học của vật liệu trong quá trình gia công, đóng gói và vận chuyển. Tuy nhiên, không nên hiểu rằng chỉ tiêu càng cao thì bao bì càng tốt. Kết quả phụ thuộc vào loại vật liệu, chiều dày, hướng máy, hướng ngang và điều kiện thử. Vì vậy, giới hạn đạt phải được xác định theo từng cấu trúc và yêu cầu kỹ thuật cụ thể.
Đo độ bền mối hàn dán nhiệt theo ASTM F88
ASTM F88/F88M được sử dụng để xác định độ bền của đường hàn trên vật liệu màng chắn mềm. Phép thử đo lực cần thiết để tách phần đường hàn, đồng thời có thể đánh giá dạng phá hủy xảy ra trong quá trình tách.
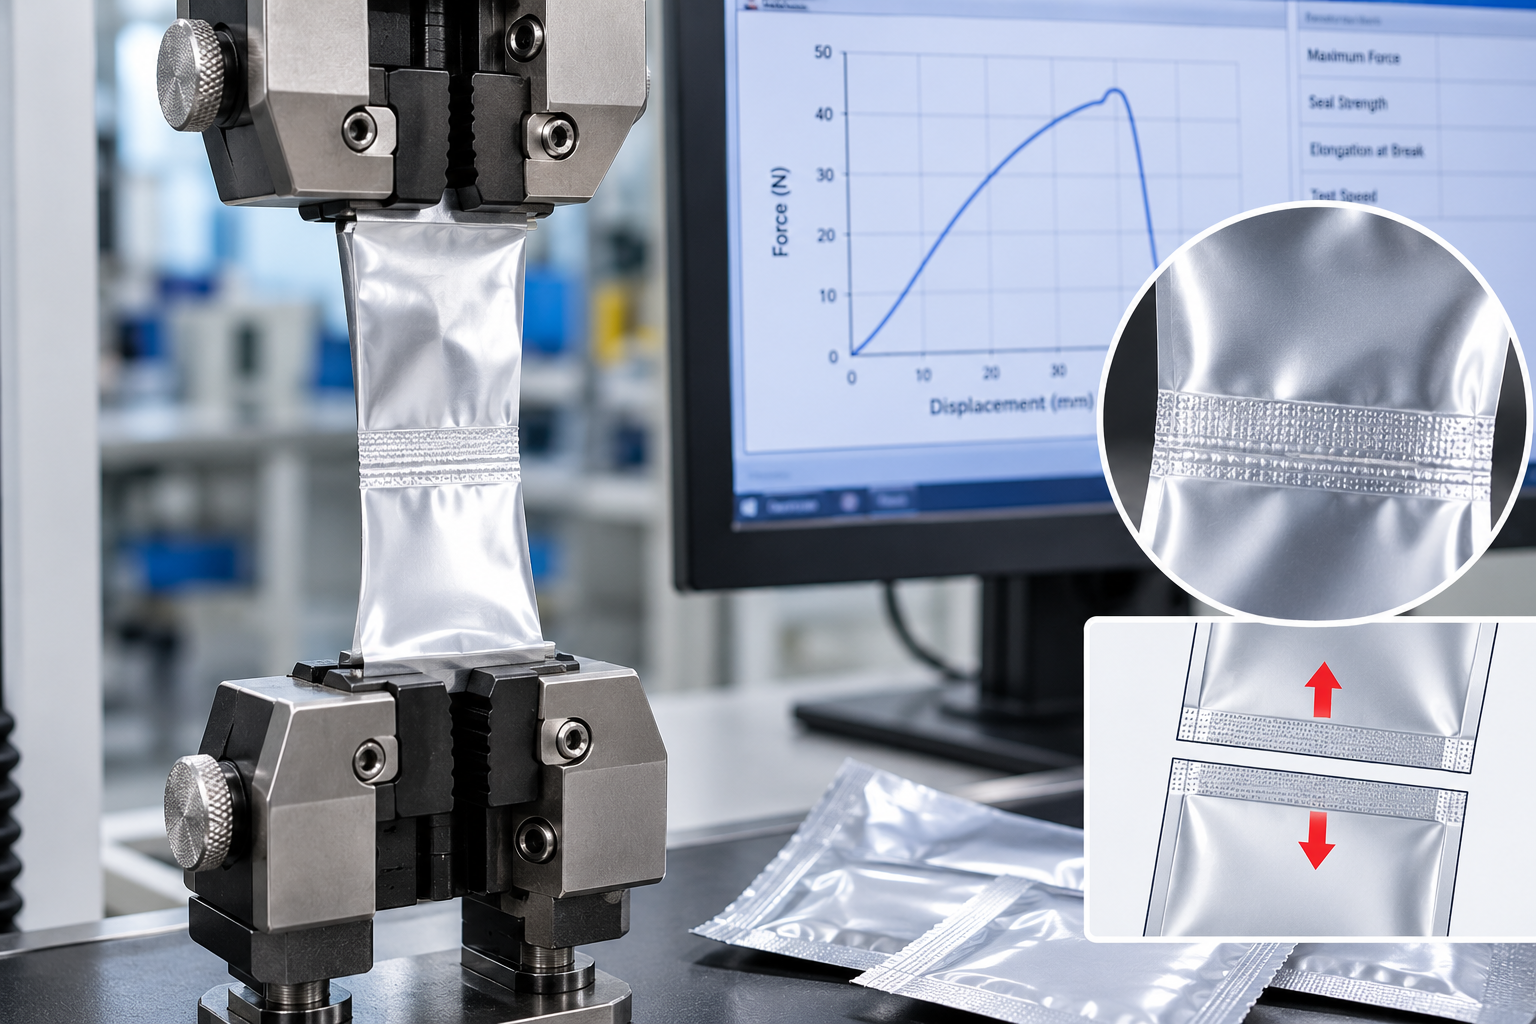
Đây là chỉ tiêu quan trọng với túi màng ghép vì đường hàn là vị trí trực tiếp quyết định độ kín và khả năng giữ sản phẩm bên trong. Nếu lực hàn không ổn định, túi có thể bung trong quá trình đóng gói hoặc vận chuyển. Ngược lại, một số loại bao bì cần lực mở phù hợp để người sử dụng có thể xé hoặc mở túi thuận tiện.
Do đó, KCS cần đối chiếu kết quả thử với specification đã thống nhất thay vì sử dụng một mức lực hàn chung cho mọi loại bao bì.
Kiểm tra độ bám dính giữa các lớp màng
Với màng ghép, độ bám giữa các lớp có vai trò khác với độ bền đường hàn. Một cấu trúc PET/PE, PET/MPET/PE hoặc PET/Al/PE có thể đạt yêu cầu về đường hàn nhưng vẫn phát sinh rủi ro tách lớp nếu liên kết giữa các lớp không ổn định.
ASTM F904 là phương pháp được sử dụng để đánh giá độ bám giữa các lớp của laminate mềm. Phép thử giúp xác định lực cần thiết để tách các lớp vật liệu trong cấu trúc ghép.
Chỉ tiêu này đặc biệt cần lưu ý với màng ghép sử dụng hệ keo phản ứng. Sau khi ghép, keo tiếp tục đóng rắn trong một khoảng thời gian nhất định. Nếu kiểm tra quá sớm, kết quả có thể chưa phản ánh trạng thái ổn định cuối cùng của màng.
Thử nghiệm độ kín theo ASTM D3078
ASTM D3078 là phương pháp kiểm tra rò rỉ đối với bao bì mềm có khoảng không khí bên trong bằng phương pháp phát hiện bọt. Mẫu được đặt trong điều kiện tạo chênh lệch áp suất và quan sát dấu hiệu khí thoát ra khỏi bao bì.
Phép thử có thể hỗ trợ phát hiện những vị trí rò rỉ ảnh hưởng đến độ kín của túi. Tuy nhiên, ASTM D3078 không nên được hiểu là phương pháp phát hiện mọi dạng lỗ kim siêu nhỏ. Độ nhạy của phép thử phụ thuộc vào vật liệu, sản phẩm và điều kiện kiểm tra.
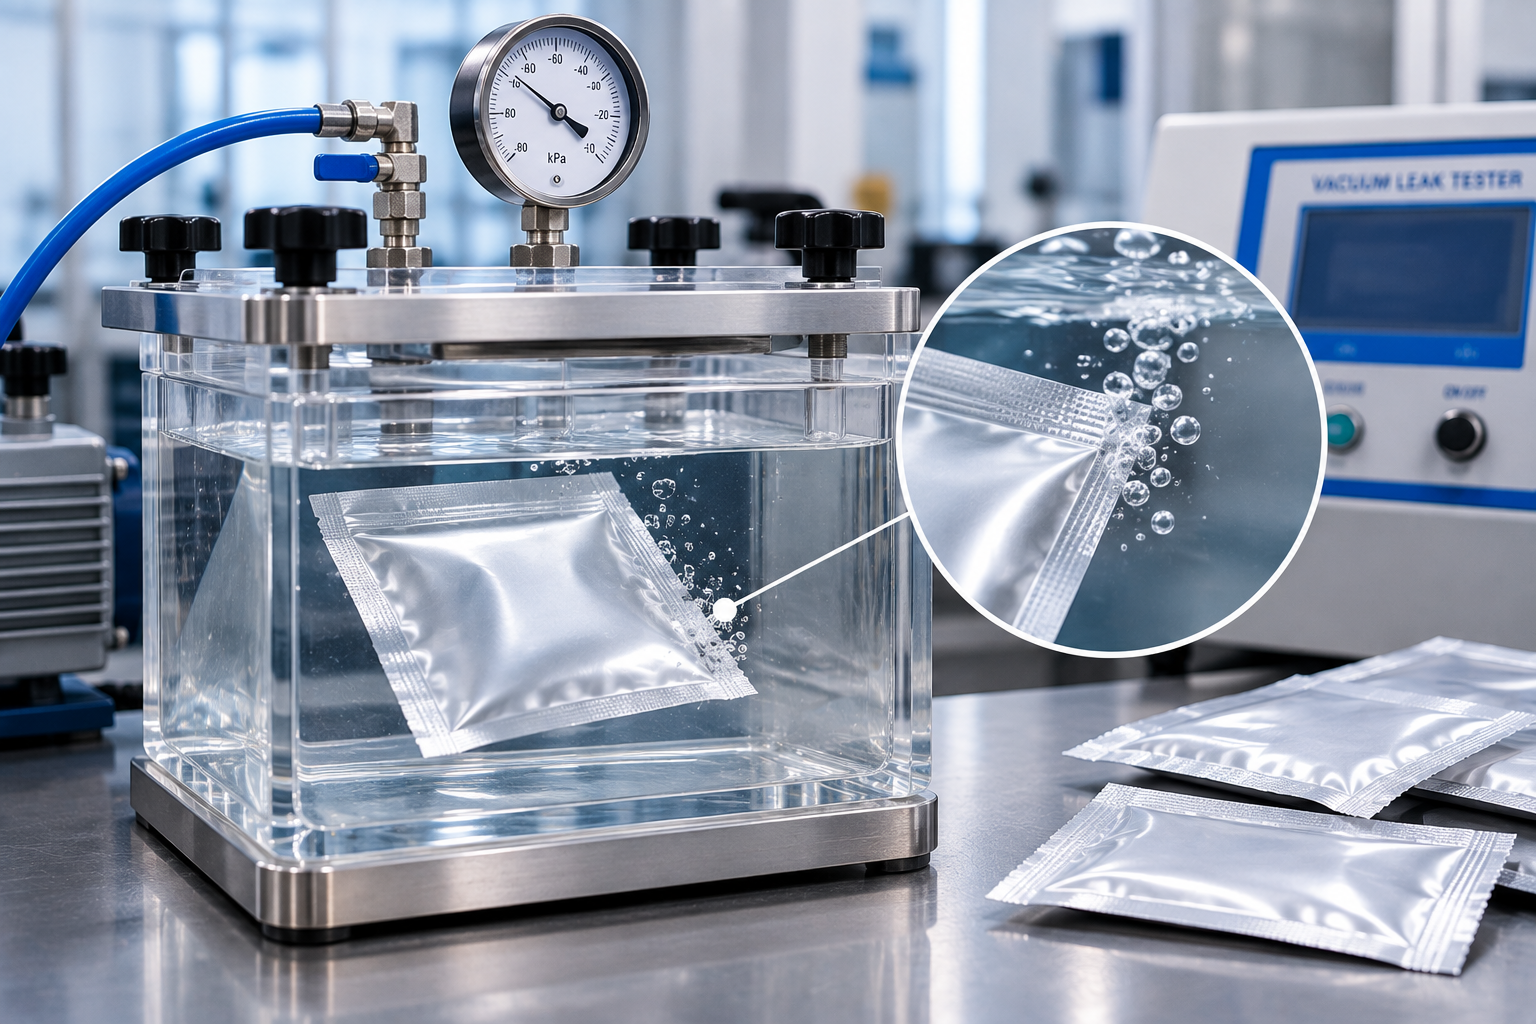
Vì vậy, với những sản phẩm có yêu cầu đặc biệt về độ kín, phương pháp kiểm tra cần được lựa chọn dựa trên yêu cầu kỹ thuật thực tế.
Vai trò của quá trình ủ màng Aging trước khi kiểm định
Một yếu tố thường bị bỏ qua khi kiểm tra chất lượng màng ghép là thời điểm lấy mẫu. Sau khi ghép, hệ keo chưa nhất thiết đạt ngay trạng thái ổn định cuối cùng. Với keo phản ứng polyurethane, quá trình đóng rắn tiếp tục diễn ra sau khi màng rời khỏi máy ghép.
Do đó, nhà sản xuất cần xác định thời gian ủ phù hợp với loại keo, cấu trúc màng và điều kiện sản xuất trước khi thực hiện các phép kiểm tra liên quan đến độ bám. ASTM F904 cũng phân biệt trạng thái liên kết ban đầu và liên kết sau khi đóng rắn đối với những hệ keo cần thời gian hoàn thiện tính năng.
Không nên áp dụng cứng một khoảng thời gian 24–72 giờ cho mọi cấu trúc. Thời gian ủ phải được xác định theo hệ keo và quy trình công nghệ thực tế. Đây cũng là lý do trong kiểm soát chất lượng cần ghi nhận thời điểm ghép, thời điểm lấy mẫu và thời điểm kiểm tra để kết quả có khả năng truy xuất.
Có thể hình dung một bộ chỉ tiêu kiểm tra cơ bản như sau:
| Nhóm kiểm tra | Nội dung | Phương pháp tham khảo |
|---|---|---|
| Ngoại quan | Màu sắc, bề mặt, lỗi in, nhăn, xước | Theo specification |
| Kích thước | Chiều rộng, độ dày, quy cách | Thiết bị đo phù hợp |
| Cơ lý | Độ bền kéo, độ giãn dài | ASTM D882 |
| Đường hàn | Lực tách đường hàn | ASTM F88/F88M |
| Độ bám lớp | Lực tách giữa các lớp | ASTM F904 |
| Độ kín | Kiểm tra rò rỉ túi | ASTM D3078 |
Các phương pháp trên là cơ sở tham khảo. Giới hạn chấp nhận cần được xác định theo cấu trúc vật liệu, thiết kế bao bì, sản phẩm đóng gói và yêu cầu của khách hàng.
Quy cách lập hồ sơ kiểm nghiệm COA xuất xưởng
COA (Certificate of Analysis) là hồ sơ giúp thể hiện kết quả kiểm tra của một lô sản phẩm cụ thể. Với bao bì màng ghép, hồ sơ này cần có đủ thông tin để xác định kết quả thuộc về sản phẩm và lô sản xuất nào.
Thông tin thường cần thể hiện gồm tên sản phẩm, mã quy cách, số lô, ngày sản xuất, cấu trúc vật liệu, các chỉ tiêu kiểm tra, phương pháp thử, giới hạn chấp nhận và kết quả thực tế. Với những chỉ tiêu cơ lý, COA có thể ghi nhận kết quả độ bền kéo, độ giãn dài, lực hàn hoặc độ bám giữa các lớp nếu các phép thử này nằm trong specification của sản phẩm.
Việc ghi rõ phương pháp thử cũng rất quan trọng. Không nên mặc định tất cả chỉ tiêu đều sử dụng ASTM nếu phép thử thực tế không áp dụng theo tiêu chuẩn đó. Mỗi kết quả cần được đối chiếu với phương pháp và giới hạn kỹ thuật tương ứng.
Đối với lấy mẫu, doanh nghiệp cũng cần thống nhất kế hoạch kiểm tra theo quy mô lô và mức chất lượng chấp nhận. MIL-STD-105E từng được sử dụng rộng rãi cho lấy mẫu kiểm tra thuộc tính nhưng đã bị hủy; ANSI/ASQ Z1.4 hiện là một trong những tiêu chuẩn được sử dụng cho kế hoạch lấy mẫu thuộc tính.
Điều quan trọng nhất là phương án lấy mẫu phải được thống nhất giữa nhà sản xuất và khách hàng, đặc biệt với các chỉ tiêu thử phá hủy như độ bền kéo, độ bám hoặc độ bền đường hàn.
Kết luận
Kiểm tra chất lượng bao bì cần được thực hiện xuyên suốt từ ngoại quan, kích thước đến các chỉ tiêu cơ lý và độ kín. Với màng ghép, ASTM D882, ASTM F88/F88M, ASTM F904 và ASTM D3078 phục vụ những mục đích khác nhau, vì vậy không thể dùng một phép thử để đánh giá toàn bộ chất lượng của bao bì.
Bên cạnh phương pháp thử, thời điểm kiểm tra sau quá trình ghép cũng cần được kiểm soát để đảm bảo vật liệu đã đạt trạng thái ổn định phù hợp. Đông Âu hiện vận hành sản xuất theo hệ thống ISO 15378 đối với bao bì dược phẩm cấp 1, kiểm soát từ nguyên liệu đến thành phẩm trước khi giao khách hàng.
Một quy trình KCS được xây dựng rõ ràng, kết hợp với COA theo từng lô, giúp doanh nghiệp kiểm soát chất lượng ngay từ khi tiếp nhận bao bì và hạn chế những sự cố chỉ phát hiện sau khi vật liệu đã đưa vào dây chuyền sản xuất.