Vì sao mí hàn bao bì bị hở, không kín: nguyên nhân và cách khắc phục

Bài viết bởi: Biên tập viên Ngày đăng: 08/09/2026 Cập nhật: 02/10/2026 13 phút đọc 439 lượt xem

Mí hàn bao bì bị hở, xì mép thường bắt nguồn từ 3 thủ phạm: cài sai dải nhiệt độ khởi hàn (SIT), ngàm ép nhiệt bị cong vênh hoặc bụi nguyên liệu bám dính vào miệng túi. Sự cố này khiến không khí thẩm thấu làm hỏng sản phẩm bên trong và gây bục mép khi xếp chồng pallet.

Kỹ sư Đông Âu Packing chia sẻ kinh nghiệm hiện trường giúp bạn chẩn đoán đúng lỗi, cân chỉnh máy đóng gói dứt điểm và tối ưu thông số cho từng loại màng ghép.
Mí hàn bao bì bị hở nguyên nhân và cách khắc phục triệt để trên máy đóng gói Đông Âu Packing
Mí hàn bao bì bị hở: nguyên nhân gốc rễ và cẩm nang hiệu chuẩn kỹ thuật trên máy đóng gói tự động

Hệ quả xì mép khi lưu kho

Trên dây chuyền đóng gói tốc độ 60 – 120 gói mỗi phút, một sai lệch nhỏ trên ngàm nhiệt có thể tạo ra hàng nghìn sản phẩm lỗi trong một ca làm việc. Mắt thường rất khó phát hiện các vết rò rỉ này ngay tại đầu máy.

Hậu quả phát sinh trực tiếp khi hàng hóa đưa vào lưu kho và phân phối:

  • Hao hụt chất lượng: Lỗ rò vi thể khiến oxy và ẩm xâm nhập. Snack mất độ giòn sau vài ngày, hạt điều bị hôi dầu, bột gia vị vón cục và bánh tươi xuất hiện vết mốc trước hạn dùng.
  • Rủi ro thu hồi lô hàng: Gói hàng xì mép tại quầy kệ siêu thị buộc nhà sản xuất phải thu hồi toàn bộ lô. Doanh nghiệp chịu thiệt hại chi phí bao bì, cước vận chuyển và tiền phạt hợp đồng thương mại.
  • Giảm uy tín cung ứng B2B: Tỷ lệ xì mí cao khiến đối tác đánh giá thấp năng lực vận hành máy và hệ thống kiểm soát chất lượng tại xưởng của bạn.

Nguyên nhân gây hở mí hàn nhiệt

Thực tế kiểm tra sự cố tại các xưởng đóng gói cho thấy đường hàn nhiệt bị hở chủ yếu do 4 nguyên nhân kỹ thuật dưới đây.
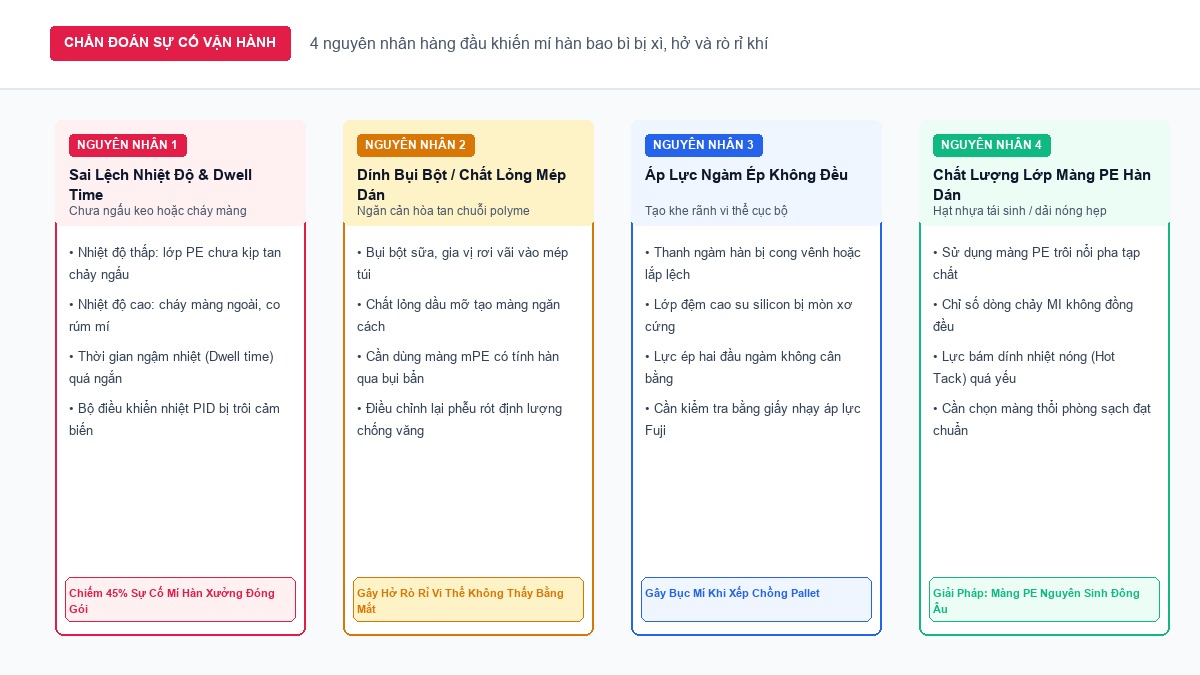
Sơ đồ 4 nguyên nhân hàng đầu khiến mí hàn bao bì bị hở sai lệch nhiệt độ dính bụi bột áp lực ngàm lệch và hạt nhựa kém
Sơ đồ 4 nguyên nhân cốt lõi dẫn đến hiện tượng xì mép rò rỉ khí và bục đường hàn nhiệt bao bì

Cài lệch dải nhiệt và thời gian ngậm

Nhiệt độ thanh ngàm và thời gian ngậm nhiệt (dwell time) quyết định độ nóng chảy của lớp nhựa PE bên trong. Nếu nhiệt độ thấp hơn điểm khởi hàn (SIT), chuỗi polyme chưa kịp hòa tan vào nhau. Mối hàn nhìn phẳng nhưng lực bám dính rất yếu, bóc nhẹ bằng tay là bung mép.

CỬA SỔ NHIỆT ĐỘ HÀN DÁN (SEALING WINDOW)

Cửa sổ nhiệt độ là khoảng cách an toàn giữa nhiệt độ khởi hàn (SIT) và nhiệt độ bắt đầu co màng ngoài. Cấu trúc màng đạt chuẩn cần có dải nhiệt này rộng từ 25°C đến 40°C. Khoảng đệm này giúp thanh hàn thích ứng với độ dao động nhiệt tự nhiên của máy mà không làm quéo mép túi.

Ngược lại, khi thợ vận hành tăng nhiệt quá cao để ép máy chạy nhanh, màng ngoài PET hoặc OPP sẽ bị co rút, giòn rách dọc đường hàn. Lớp nhựa PE bên trong sôi bọt khí, gây ra các lỗ rò vi thể xuyên qua mí dán.
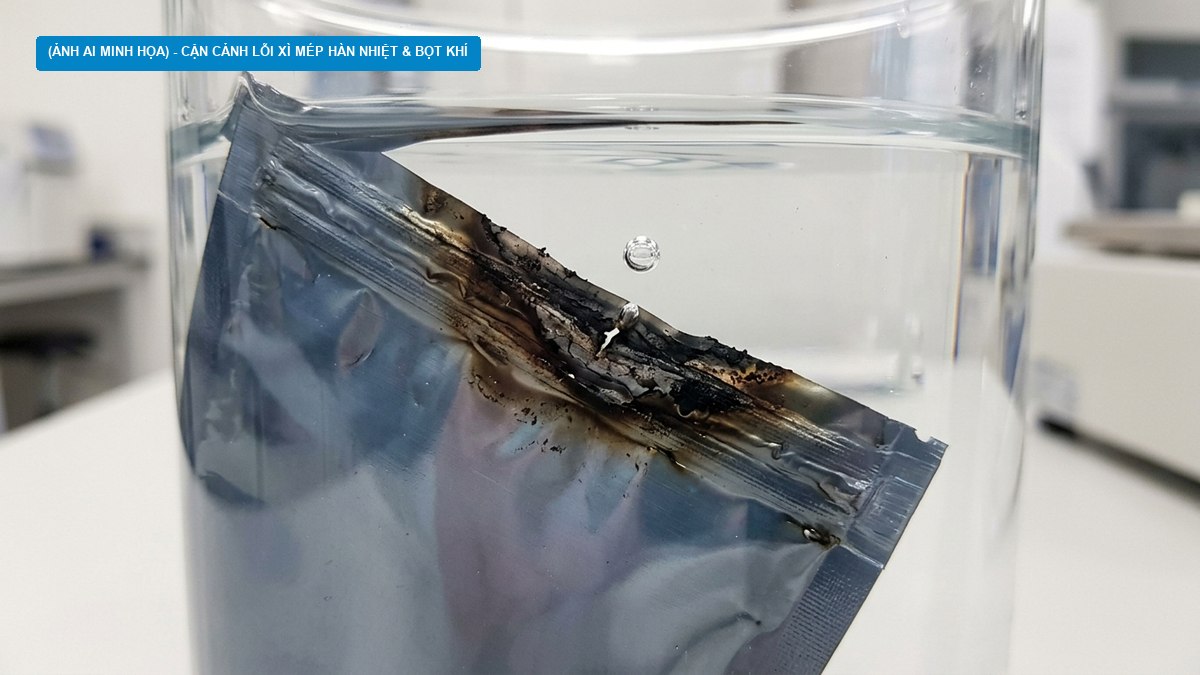
Cận cảnh lỗi mí hàn nhiệt bị cháy xém co rúm và xì bọt khí do nhiệt độ ngàm ép quá cao
Hiện tượng cháy màng và rò rỉ bọt khí vi thể khi dải nhiệt độ ngàm ép vượt quá ngưỡng chịu nhiệt của màng PE

Dính bụi bột trên đường dán

Hiện tượng này thường xảy ra khi đóng gói sữa bột, gia vị tiêu xay, bột mì hoặc nước sốt. Bột mịn xả từ phễu bay lơ lửng rồi bám vào mép màng ngay trước lúc ngàm ép kẹp lại.

RÃNH THẨM THẤU DO DÍNH BỤI NGUYÊN LIỆU

Bụi bột hoặc váng dầu ngăn hai lớp màng tiếp xúc trực tiếp. Hạt bụi tạo thành các đường rãnh rỗng cắt ngang mí hàn, làm thoát khí trơ nitơ ra ngoài chỉ sau 24 đến 48 giờ đóng gói.

Ngàm ép nhiệt bị vênh hoặc chai silicon

Lực kẹp cơ học giúp dàn phẳng nhựa nóng chảy và đẩy bọt khí ra rìa. Sau hàng triệu chu kỳ dập liên tục, cụm ngàm hàn thường phát sinh các hư hỏng cơ khí:

  • Thanh ngàm hàn bị võng hoặc biến dạng nhiệt giữa điểm giữa và hai đầu mép.
  • Lớp cao su silicon đối ứng bị lão hóa chai cứng, rách lõm tại vị trí dao cắt dập xuống.
  • Ray dẫn hướng bị rơ lỏng, khiến ngàm tiếp xúc nghiêng lệch: một đầu mép túi bị dập đứt màng, đầu còn lại chưa đủ lực ép ngấu.

Lớp nhựa PE kém phẩm cấp cơ lý

Màng PE thổi từ hạt nhựa tái sinh hoặc độn bột đá CaCO3 quá mức thường có chỉ số chảy (MFI) không đồng đều. Lực dính khi còn nóng (Hot Tack) của màng này rất thấp.

Khi túi vừa rời ngàm hàn, lớp keo chưa kịp đông đã phải chịu trọng lượng rơi của khối sản phẩm. Đáy túi sẽ bị kéo nứt toác ngay trên bàn đỡ của máy đóng gói.
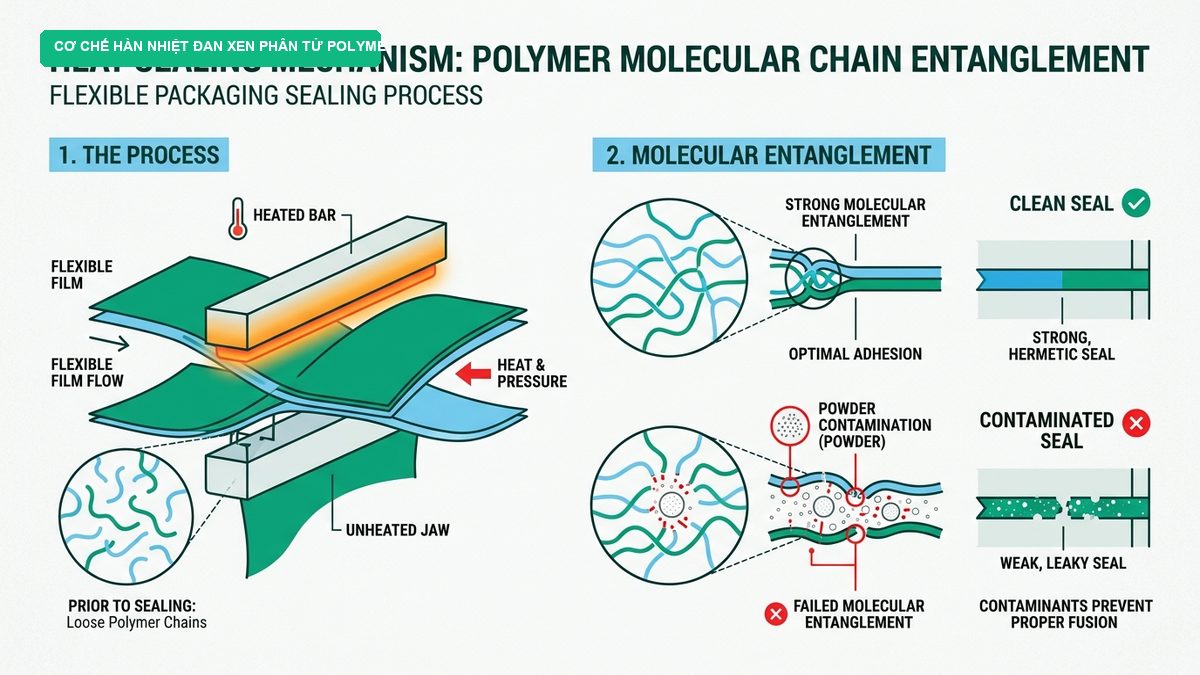
Đồ họa minh họa cơ chế hàn dán nhiệt đan xen chuỗi phân tử polyme sạch vs dính bụi nguyên liệu gây rò rỉ
Cơ chế hàn nhiệt vi mô: chuỗi polyme tan chảy hòa tan kín khít vs sự cản trở của bụi bột làm hỏng mối hàn

Bảng thông số ngàm hàn theo loại màng

Mỗi cấu trúc màng ghép có nhiệt dung và ngưỡng chảy nhựa riêng biệt. Người vận hành máy cần điều chỉnh nhiệt độ, áp suất và thời gian ngậm tương ứng với từng vật liệu.

Kỹ sư Đông Âu Packing tổng hợp bảng thông số vận hành đã kiểm chứng thực tế tại xưởng:

Cấu trúc màng ghép Nhiệt độ ngàm chuẩn (°C) Áp lực ép (bar) Thời gian ngậm (giây) Lưu ý kỹ thuật trọng yếu
OPP20 / CPP30 (Màng mỏng bánh kẹo) 130°C – 145°C 2.0 – 3.0 bar 0.25 – 0.40s Dễ co rúm nếu vượt quá 150°C, ngàm cần phẳng nhẵn.
PET12 / AL7 / PE50 (Màng nhôm 3 lớp) 165°C – 185°C 3.5 – 4.5 bar 0.50 – 0.75s Lớp nhôm truyền nhiệt nhanh, cần tăng áp lực ép nén ngấu.
PA15 / PE70 (Màng hút chân không) 150°C – 170°C 3.0 – 4.0 bar 0.40 – 0.60s Độ dày PE lớn, cần đủ thời gian ngậm nhiệt để keo hòa tan.
PET12 / mPE50 (Màng hàn qua bụi bẩn) 135°C – 150°C 2.5 – 3.5 bar 0.30 – 0.45s Nhựa metallocene hàn ngấu ở nhiệt độ thấp, chịu bụi cực tốt.

Cách thử độ kín ngay tại xưởng

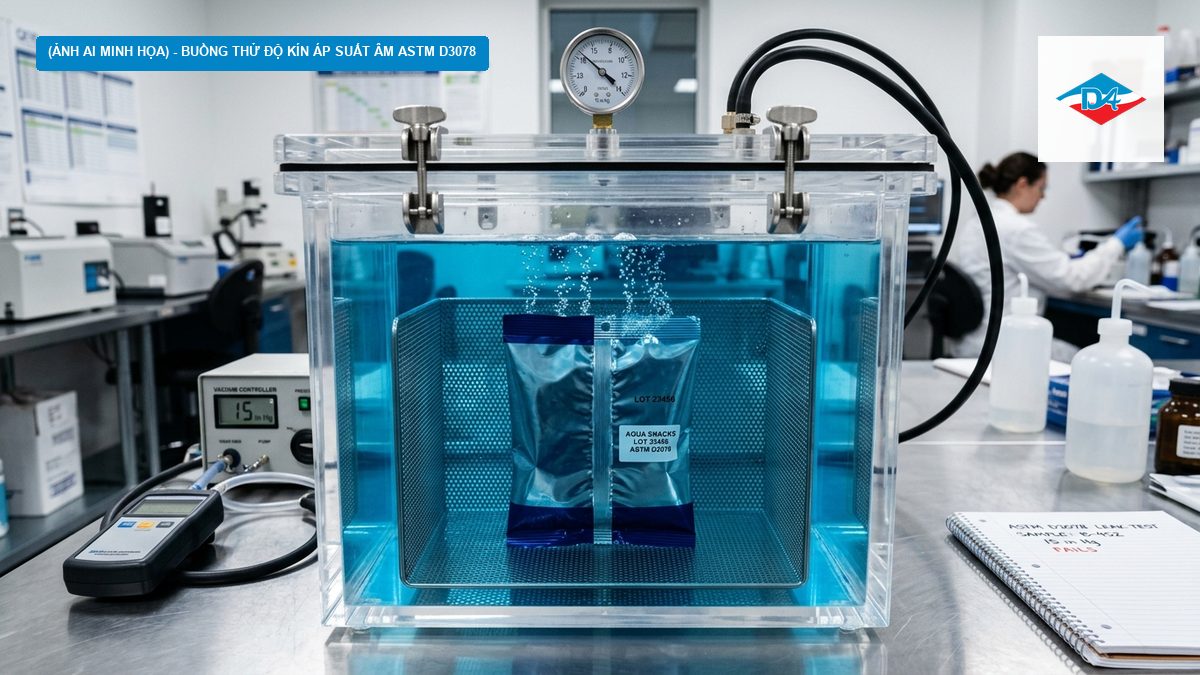
Buồng thử nghiệm độ kín bao bì bằng phương pháp ngâm nước hút chân không áp suất âm ASTM D3078
Phương pháp thử nghiệm ngâm nước áp suất âm ASTM D3078 giúp phát hiện ngay các lỗ rò rỉ vi thể trên mối hàn

Bộ phận kỹ thuật và QC tại xưởng có thể áp dụng 3 phương pháp kiểm tra nhanh để ngăn chặn hàng xì mép lọt ra thị trường:

  • Thử ngâm nước áp suất âm (ASTM D3078): Dìm gói sản phẩm ngập trong buồng hút chân không acrylic. Rút áp suất âm xuống -20 đến -50 kPa trong 60 giây. Nếu mí hàn có khe hở, bọt khí li ti sẽ sủi bọt liên tục tại đúng vị trí lỗi.
  • Thử mao dẫn dung dịch màu (ASTM F1929): Bơm dung dịch màu Rhodamine hoặc Methylene xanh vào sát đường hàn bên trong. Sau 20 giây, nếu vệt màu ngấm qua mép ngoài thì đường hàn đã bị kênh rãnh hoặc tách lớp.
  • Thử độ bền kéo mép hàn (ASTM F88): Cắt dải mẫu rộng 15mm vuông góc với mí hàn, kéo trên máy đo lực với tốc độ 300 mm/phút. Mối hàn chuẩn cần đạt lực kéo đứt từ 15 N/15mm trở lên và xé rách thân màng thay vì tuột keo dán.
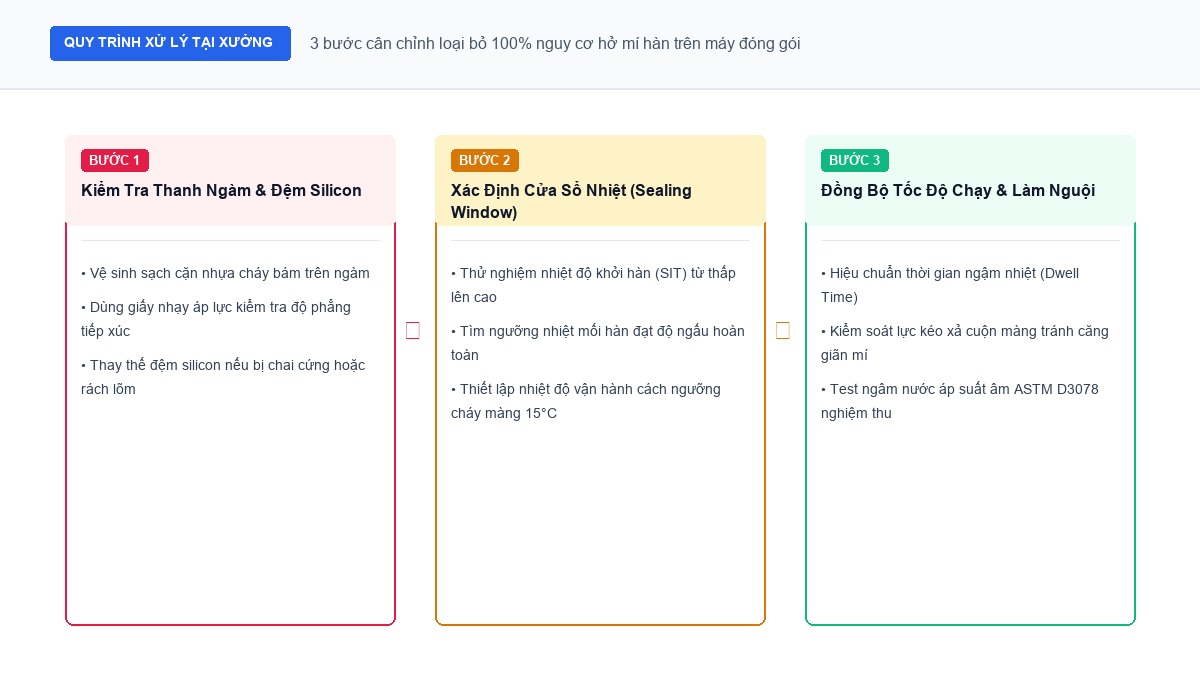
Sơ đồ quy trình 3 bước xử lý sự cố mí hàn bao bì tại xưởng kiểm tra ngàm xác định dải nhiệt và đồng bộ tốc độ
Quy trình 3 bước xử lý sự cố tại xưởng: kiểm tra thanh ngàm, xác định cửa sổ hàn nhiệt và đồng bộ tốc độ đóng gói
Bạn gặp sự cố xì mép, bục mí hàn trên dây chuyền đóng gói?
Đội ngũ kỹ sư giàu kinh nghiệm của Đông Âu Packing sẵn sàng đến trực tiếp nhà máy của bạn để kiểm tra tình trạng máy đóng gói, đo đạc thông số nhiệt áp lực ngàm và tinh chỉnh cấu trúc màng mPE phù hợp nhất với tốc độ dây chuyền.
Tư vấn kỹ thuật bao bì B2B Đông Âu Packing – Báo giá trực tiếp nhà máy: 0915 169 396

Kết luận

Hiện tượng mí hàn bao bì bị hở luôn bắt nguồn từ sự lệch pha giữa chất lượng màng ghép, tình trạng cơ khí của ngàm ép và thông số cài đặt trên máy. Kiểm soát tốt dải nhiệt khởi hàn SIT, giữ sạch bề mặt dán và thử kín bằng áp suất âm giúp phân xưởng triệt tiêu hoàn toàn rủi ro xì mép.

Với phương châm “Bên em ưu tiên chạy ổn định trên máy của anh trước, rồi mới tối ưu giá”, Đông Âu Packing sẵn sàng cử kỹ sư đến trực tiếp xưởng kiểm tra máy và test mẫu màng thực tế, mang lại giải pháp bao bì kín khít và bền bỉ cho nhà máy của bạn.

Để lại một bình luận

Email của bạn sẽ không được hiển thị công khai. Các trường bắt buộc được đánh dấu *

Bài viết liên quan

Chứng nhận FSC trong bao bì giấy là gì, vì sao doanh nghiệp nên quan tâm
Chứng nhận FSC là gì? FSC (Forest Stewardship Council – Hội đồng Quản lý Rừng) là hệ thống chứng nhận nhằm xác nhận nguồn nguyên liệu từ rừng được quản lý có trách nhiệm và...
Xem thêm
Tiêu chuẩn ISO 15378 là gì? Vì sao quan trọng với bao bì dược phẩm
ISO 15378 là gì? Đây là tiêu chuẩn quốc tế dành riêng cho vật liệu bao bì sơ cấp dùng cho dược phẩm, xây dựng trên nền tảng ISO 9001:2015 và bổ sung các yêu...
Xem thêm
Lỗi in bao bì thường gặp trên máy in ống đồng công nghiệp và giải pháp khắc phục phế phẩm
Lỗi in bao bì thường gặp: 5 sự cố kinh điển và cách xử lý triệt để
Các lỗi in bao bì thường gặp trong công nghệ in ống đồng và in màng ghép là cơn ác mộng lớn nhất đối với mọi quản đốc phân xưởng và kỹ thuật viên vận...
Xem thêm
Bao bì nhựa tái chế trong sản xuất màng mềm màng ghép và ứng dụng hạt nhựa PCR
Bao bì nhựa tái chế: Tiềm năng kinh tế tuần hoàn và giới hạn kỹ thuật
Bao bì nhựa tái chế đang trở thành tâm điểm trong chiến lược chuyển dịch xanh của các tập đoàn sản xuất thực phẩm, mỹ phẩm và chuỗi bán lẻ. Đứng trước sức ép từ...
Xem thêm
Tiêu chuẩn ISO 14001 sản xuất bao bì quy trình quản trị môi trường và giảm phát thải
ISO 14001 sản xuất bao bì: Tiêu chuẩn quản lý môi trường và quy trình chứng nhận
Áp dụng tiêu chuẩn ISO 14001 sản xuất bao bì (phiên bản mới nhất ISO 14001:2015) là nền tảng quản trị môi trường then chốt giúp các doanh nghiệp sản xuất bao bì màng ghép...
Xem thêm
Xử lý khí thải in ống đồng lò đốt nhiệt tái sinh RTO và thu hồi dung môi VOCs
Xử lý khí thải in ống đồng: Công nghệ RTO và quy chuẩn môi trường bắt buộc
Đầu tư hệ thống xử lý khí thải in ống đồng đồng bộ và đạt chuẩn môi trường là yêu cầu bắt buộc đối với mọi nhà máy sản xuất bao bì màng ghép phức...
Xem thêm
Vật liệu xanh trong bao bì xu hướng màng đơn Mono-PE và nhựa tái chế PCR chuẩn EPR
Vật liệu xanh trong bao bì: Giải pháp màng đơn Mono-material và chuẩn EPR
Lựa chọn và chuyển đổi sang vật liệu xanh trong bao bì đang trở thành chiến lược sống còn đối với các doanh nghiệp sản xuất hàng tiêu dùng nhanh (FMCG) và thực phẩm xuất...
Xem thêm
Màng co nhãn chai nước giải khát công nghệ in ống đồng 360 độ và kiểm soát tỷ lệ co ngót chuẩn
Màng co nhãn chai nước giải khát: Kỹ thuật in 360 độ và tỷ lệ co ngót chuẩn
Ứng dụng màng co nhãn chai nước giải khát (Shrink Sleeve Label) là giải pháp bao bì tối ưu giúp các nhãn hàng mở rộng không gian truyền thông thị giác 360 độ trên toàn...
Xem thêm
Màng co bọc giỏ quà Tết màng POF và PVC căng bóng chịu lực chống thủng rách
Màng co bọc giỏ quà: Cách chọn màng POF và PVC căng bóng chống rách
Sử dụng màng co bọc giỏ quà đúng tiêu chuẩn kỹ thuật là giải pháp then chốt giúp các xưởng sản xuất, đại lý phân phối và cửa hàng bánh kẹo định hình các vật...
Xem thêm
Màng bọc viên sủi hút chân không màng dải nhôm Alu Alu cản ẩm tuyệt đối chống sinh khí
Màng bọc viên sủi hút chân không: Giải pháp cản ẩm tuyệt đối chống sinh khí
Màng bọc viên sủi hút chân không là giải pháp đóng gói kỹ thuật đặc thù trong ngành dược phẩm và thực phẩm chức năng, nơi mà hơi ẩm môi trường được xem là kẻ...
Xem thêm
Màng bọc dụng cụ y tế túi ép tiệt trùng chuẩn vô khuẩn ISO 11607 an toàn phòng mổ
Màng bọc dụng cụ y tế: Chuẩn vô khuẩn tiệt trùng và an toàn phòng mổ
Màng bọc dụng cụ y tế (bao bì tiệt trùng y tế – Medical Sterilization Packaging) là lớp rào cản sinh học tối hậu bảo vệ các bộ dụng cụ phẫu thuật, dao mổ, kẹp...
Xem thêm
Bao bì trái cây sấy màng ghép đa lớp giữ độ giòn xốp và màu sắc tươi ngon
Bao bì trái cây sấy: Bí quyết giữ độ giòn xốp và màu sắc tươi ngon
Bao bì trái cây sấy là yếu tố kỹ thuật then chốt quyết định sự thành bại của các thương hiệu chế biến nông sản xuất khẩu và phân phối nội địa. Từ mít sấy...
Xem thêm

Bạn cần tư vấn về màng ghép và giải pháp bao bì phù hợp

Đội ngũ chuyên gia của chúng tôi luôn sẵn sàng tư vấn
và cung cấp giải pháp bao bì tối ưu cho sản phẩm của bạn.

  • Công nghệ hiện đại – Năng lực sản xuất lớn
  • Chất lượng ổn định – Đạt tiêu chuẩn quốc tế
  • Giải pháp linh hoạt – Tùy chỉnh theo yêu cầu
  • Đồng hành bền vững – Phát triển dài lâu