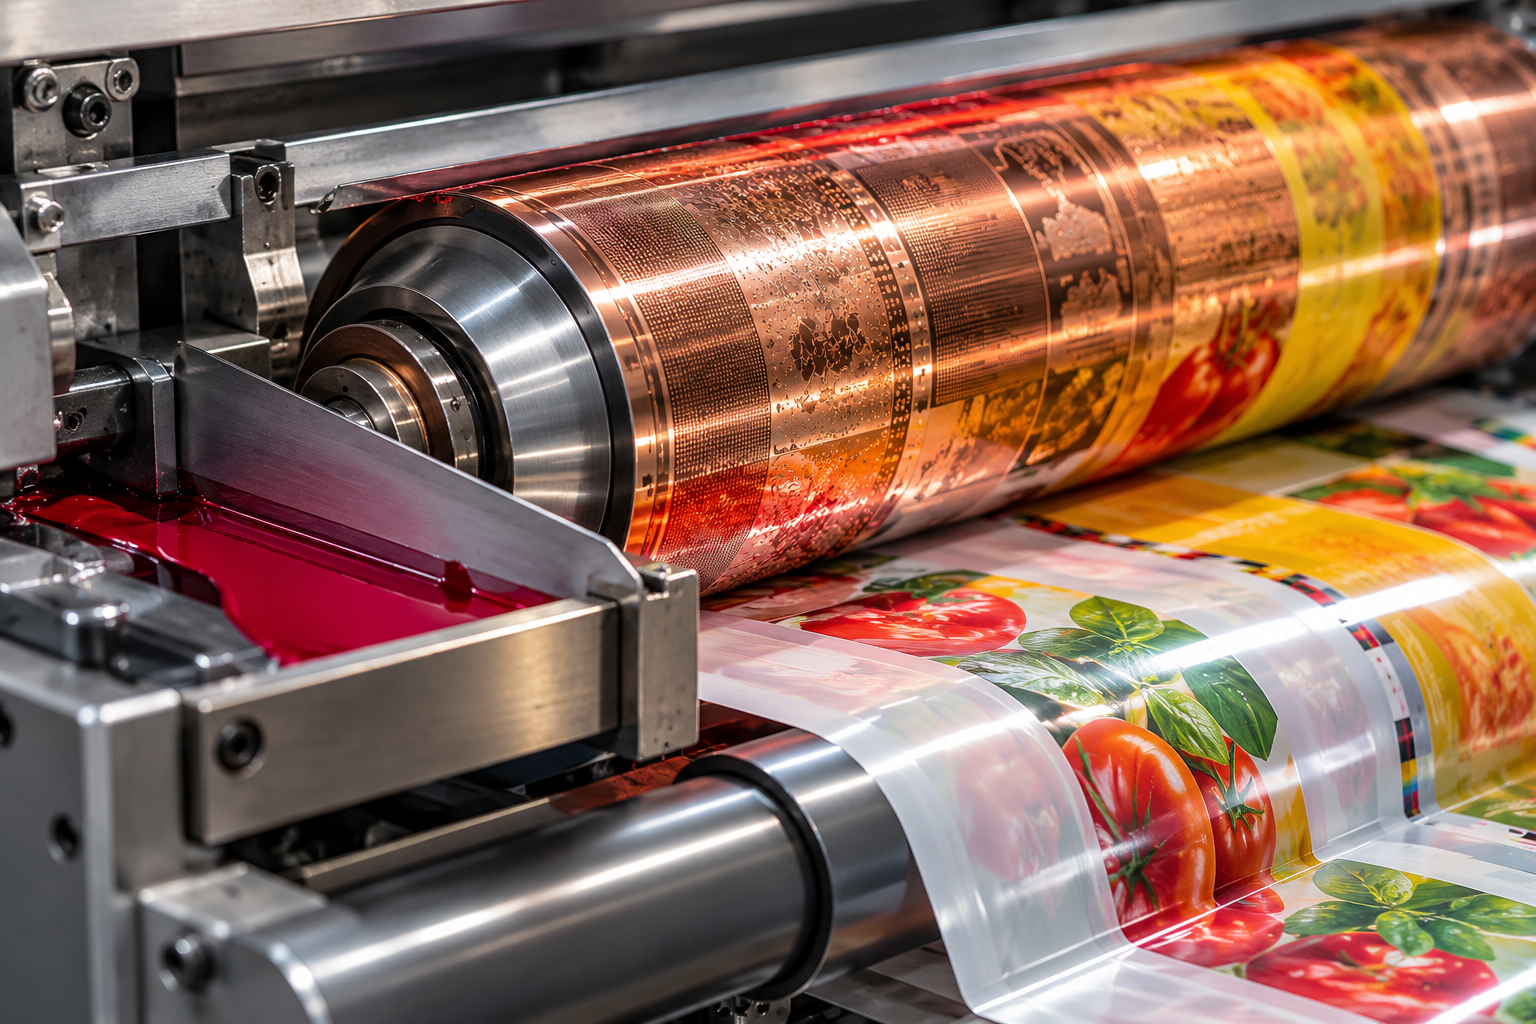
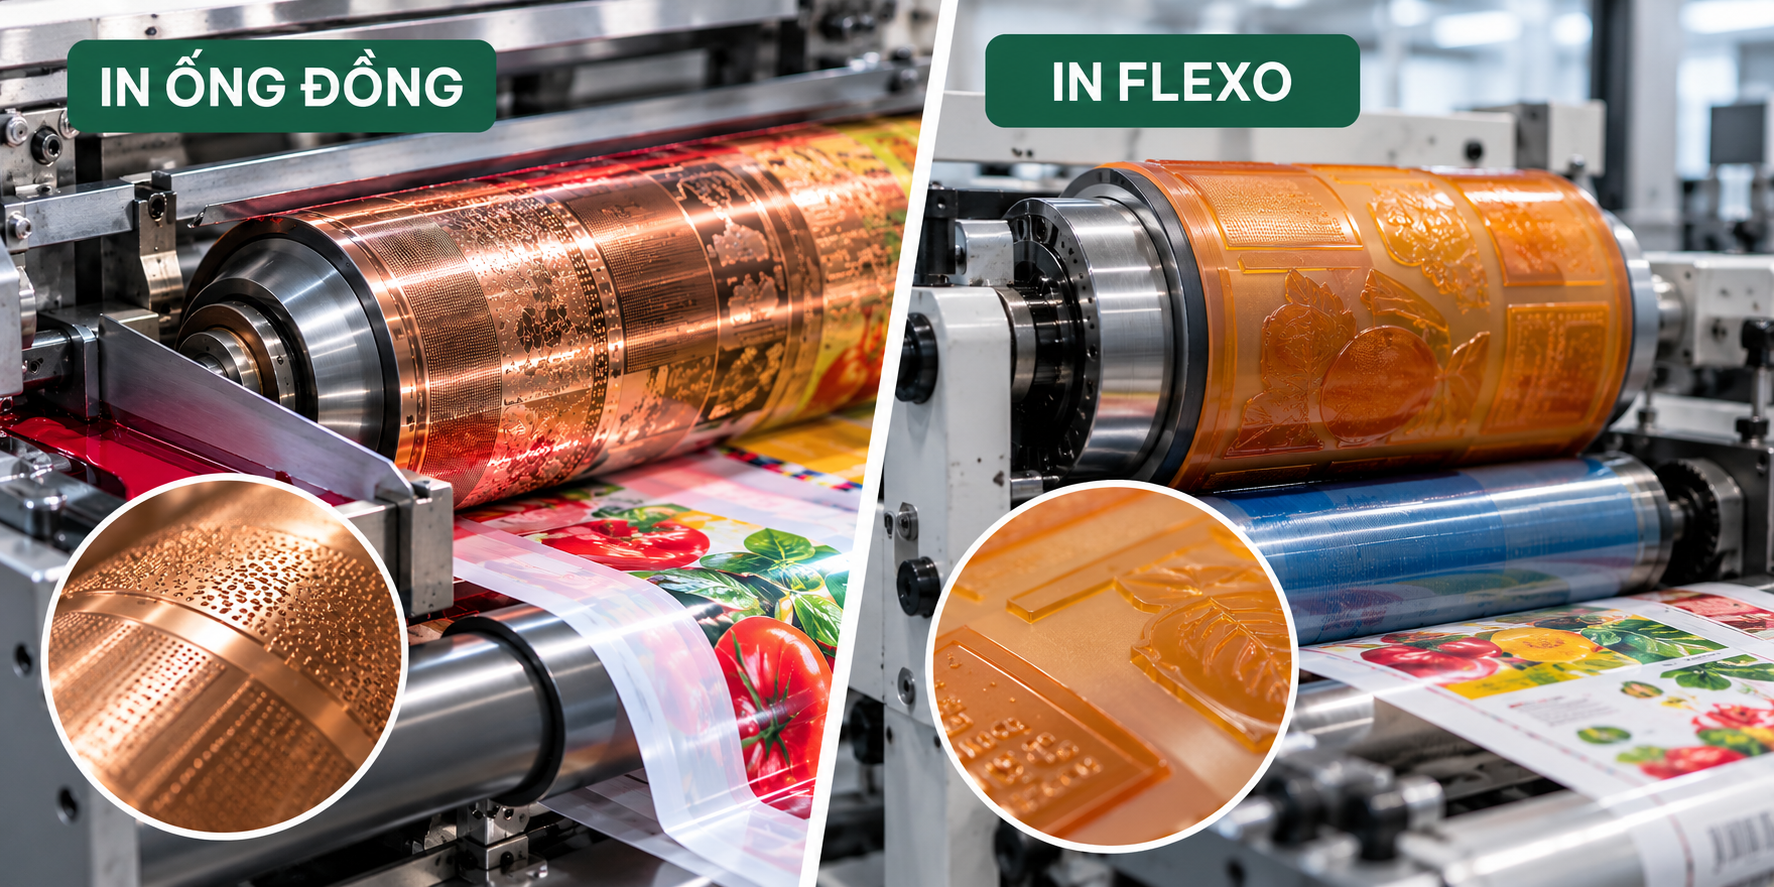
In ống đồng là gì? In ống đồng (Gravure hoặc Rotogravure) là công nghệ in lõm sử dụng trục kim loại mạ crom khắc các ô vi điểm (Cell) để truyền mực trực tiếp lên bề mặt màng bao bì mềm. Với hình ảnh sắc nét và tốc độ cao, in ống đồng tối ưu cho đơn hàng sản lượng lớn, trong khi in Flexo dùng bản in nổi polymer phù hợp với đơn hàng vừa và nhỏ.
Xưởng bao bì Đông Âu hiện vận hành song song cả hai hệ thống in ống đồng (Gravure) và in Flexo, kết hợp khép kín với dây chuyền ghép màng phức hợp và gia công túi, nhãn cuộn theo yêu cầu thực tế của từng doanh nghiệp.
Chọn in ống đồng (Gravure) khi đơn hàng có sản lượng dài hạn, thiết kế đồ họa phức tạp nhiều dải chuyển sắc và ít thay đổi mẫu mã. Chọn in Flexo khi đơn hàng có nhiều mã sản phẩm (SKU), sản lượng từng đợt vừa phải hoặc cần tối ưu chi phí chế bản ban đầu (như in nhãn decal cuộn dược phẩm, bao bì giấy).
Nguyên lý truyền mực từ các lỗ vi điểm của công nghệ in ống đồng
Điểm khác biệt cốt lõi của công nghệ Gravure nằm ở trục in được khắc lõm. Thay vì dùng bản in nổi như Flexo, hình ảnh và chữ viết được tạo thành từ hàng triệu ô lõm siêu nhỏ gọi là Cell. Kích thước, độ sâu và thể tích của các Cell quyết định lượng mực giữ lại, ảnh hưởng trực tiếp đến mật độ màu và độ mượt khi chuyển tông hình ảnh.
Trong quá trình vận hành, trục Gravure quay qua máng mực để lấp đầy các Cell. Thanh dao gạt mực (Doctor Blade) ép sát bề mặt trục để gạt sạch phần mực dư trên vùng không in. Lượng mực nằm trong Cell sau đó được truyền trực tiếp lên màng nhựa nhờ lực ép của lô cao su (Impression Roller).
Lớp mạ crom cứng trên bề mặt trục in giúp bảo vệ các ô khắc khỏi mài mòn cơ học, giữ cho chất lượng hình ảnh ổn định qua hàng백 nghìn mét màng trong suốt vòng đời sử dụng trục.
Bảng so sánh chi tiết giữa công nghệ in ống đồng và in Flexo trên màng mềm
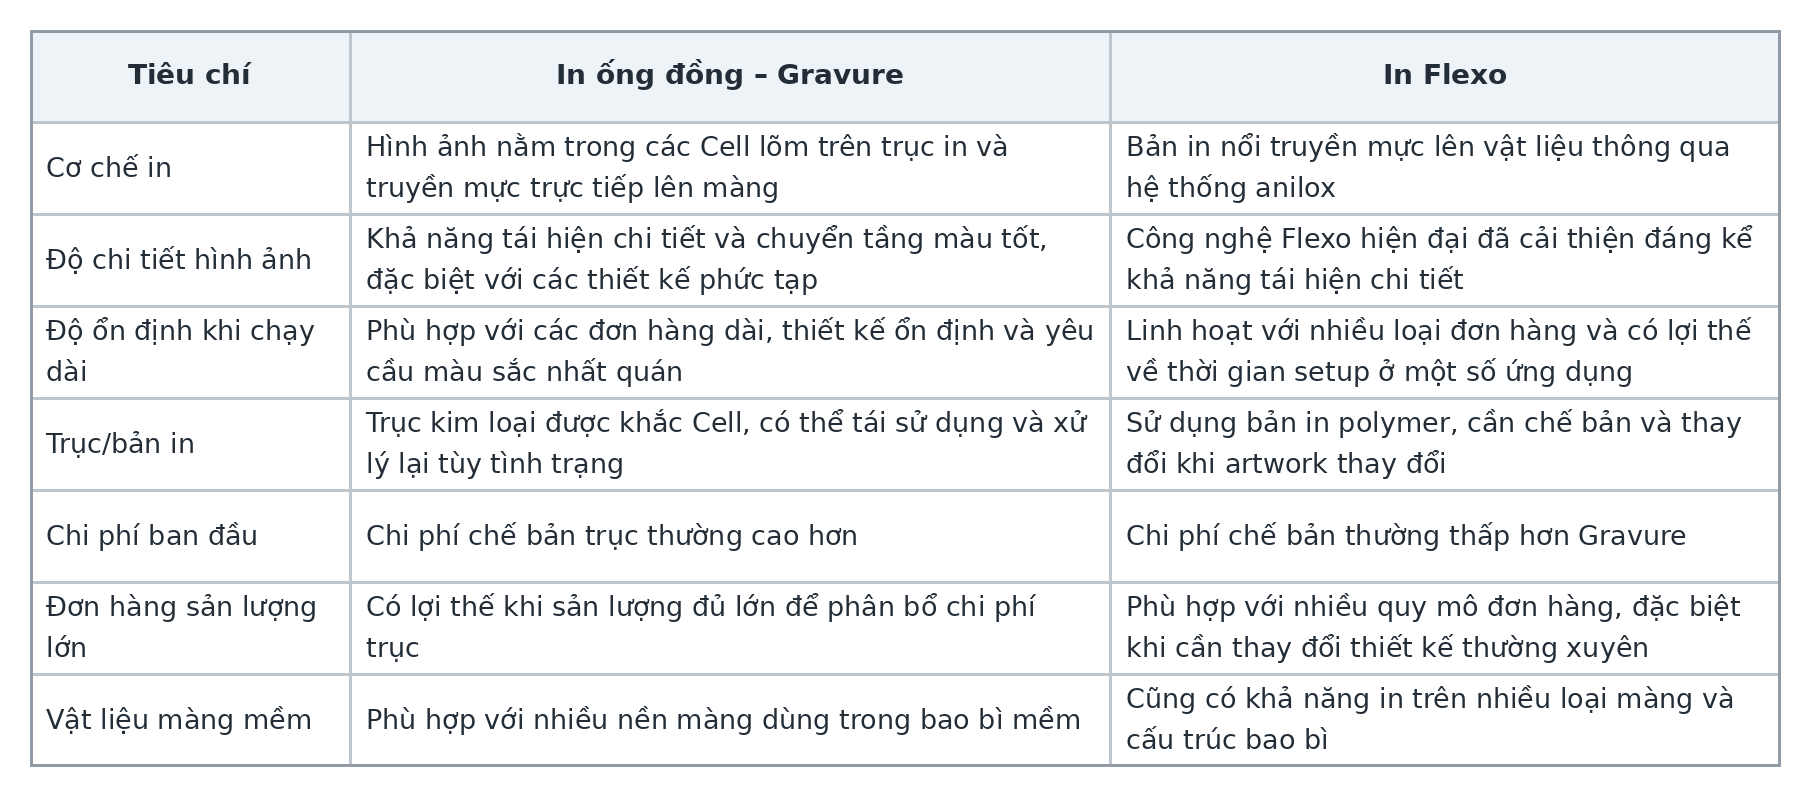
Công nghệ Flexo hiện đại đã có nhiều bước tiến về chế bản quang polymer, trục cấp mực anilox và kiểm soát màu tự động. Vì vậy, việc lựa chọn giữa Gravure và Flexo cần dựa trên sản lượng đặt hàng, độ phức tạp của file thiết kế (artwork), chất liệu màng và cấu trúc chi phí của từng dự án.
Các thông số kỹ thuật như độ phân giải 175 – 200 LPI cho Gravure, 120 – 150 LPI cho Flexo, tốc độ in 150 – 300 m/phút hoặc dung sai chồng màu dưới 0.1 mm được điều chỉnh linh hoạt tùy theo thiết bị, vật liệu nền và quy trình kiểm soát của từng nhà máy sản xuất.
Bài toán điểm hòa vốn MOQ: khi nào nên chọn in ống đồng thay vì Flexo?
Khác biệt kinh tế lớn nhất giữa hai phương pháp nằm ở chi phí chế bản ban đầu và sản lượng sản xuất trên mỗi đơn hàng.
Với in ống đồng, mỗi màu in sử dụng một trục kim loại khắc riêng biệt. Do đó, thiết kế nhiều màu sẽ cần khoản đầu tư trục in ban đầu tương ứng, nhưng khi sản lượng chạy máy tăng lên, chi phí chế bản phân bổ trên mỗi đơn vị túi hoặc mét màng sẽ giảm xuống rất thấp.
Ngược lại, in Flexo sử dụng bản in polymer có chi phí chế bản thấp và thời gian thay bản nhanh hơn. Điểm hòa vốn thực tế giữa hai công nghệ được tính toán từ đơn giá trục hoặc bản in, số lượng màu, chu vi trục (repeat), khổ màng, chiều dài đơn hàng và tần suất tái sử dụng thiết kế.
Về nguyên tắc vận hành: đơn hàng có sản lượng càng lớn và mẫu thiết kế càng ổn định lâu dài thì lợi thế kinh tế của trục in ống đồng càng rõ rệt. Nếu doanh nghiệp có nhiều SKU nhỏ lẻ hoặc thường xuyên thay đổi thông tin khuyến mãi trên bao bì, in Flexo sẽ mang lại sự linh hoạt cao hơn.
Quy trình kiểm soát chất lượng màu sắc trong xưởng in ống đồng
Khắc trục in bằng công nghệ điện tử hoặc laser
Trước khi đưa lên máy in, file thiết kế được xử lý chế bản để khắc hệ thống Cell lên trục thép mạ đồng và mạ crom. Vùng chữ nhỏ, vùng màu đặc (solid) và vùng chuyển sắc (gradient) được tính toán góc khắc và độ sâu Cell khác nhau để mực truyền lên màng đạt độ sắc nét đồng đều.
Kiểm soát độ nhớt mực và cân bằng dung môi
Độ nhớt mực in (đo bằng cốc Zahn hoặc hệ thống tự động) ảnh hưởng trực tiếp đến khả năng lấp đầy Cell và tốc độ khô. Trong suốt ca máy, kỹ thuật viên phải duy trì ổn định độ nhớt và tỷ lệ dung môi pha loãng để giữ mật độ màu nhất quán từ đầu cuộn đến cuối cuộn màng.
Kiểm soát quá trình sấy và dung môi tồn dư
Sau khi truyền lên màng nhựa, lớp mực đi qua buồng sấy nhiệt để bay hơi hoàn toàn dung môi trước khi thu cuộn hoặc ghép màng. Đối với bao bì thực phẩm và dược phẩm, chỉ số dung môi tồn dư được kiểm soát chặt chẽ nhằm ngăn ngừa mùi lạ và đáp ứng quy chuẩn vệ sinh an toàn QCVN 12-1:2011/BYT đối với nhựa tiếp xúc thực phẩm.
Camera và hệ thống kiểm tra lỗi trên đường in
Hệ thống camera stroboscope gắn trên máy in quét liên tục bề mặt màng ở tốc độ cao, giúp phát hiện tức thì các lỗi lệch chồng màu, sọc dao gạt, thiếu mực hoặc lem bẩn để xử lý ngay trong quá trình chạy máy.
Mẹo thiết kế file đồ họa giúp doanh nghiệp tiết kiệm chi phí trục in ống đồng
Phương pháp trực tiếp nhất để tối ưu chi phí đầu tư ban đầu khi in ống đồng là kiểm soát số lượng màu in ngay từ khâu thiết kế đồ họa.
Nếu thiết kế có thể phối hợp từ hệ 4 màu cơ bản CMYK cùng nền trắng và 1 – 2 màu pha đặc trưng của thương hiệu, doanh nghiệp sẽ giảm được số lượng trục phải khắc mới so với việc tách quá nhiều màu Pantone riêng biệt.
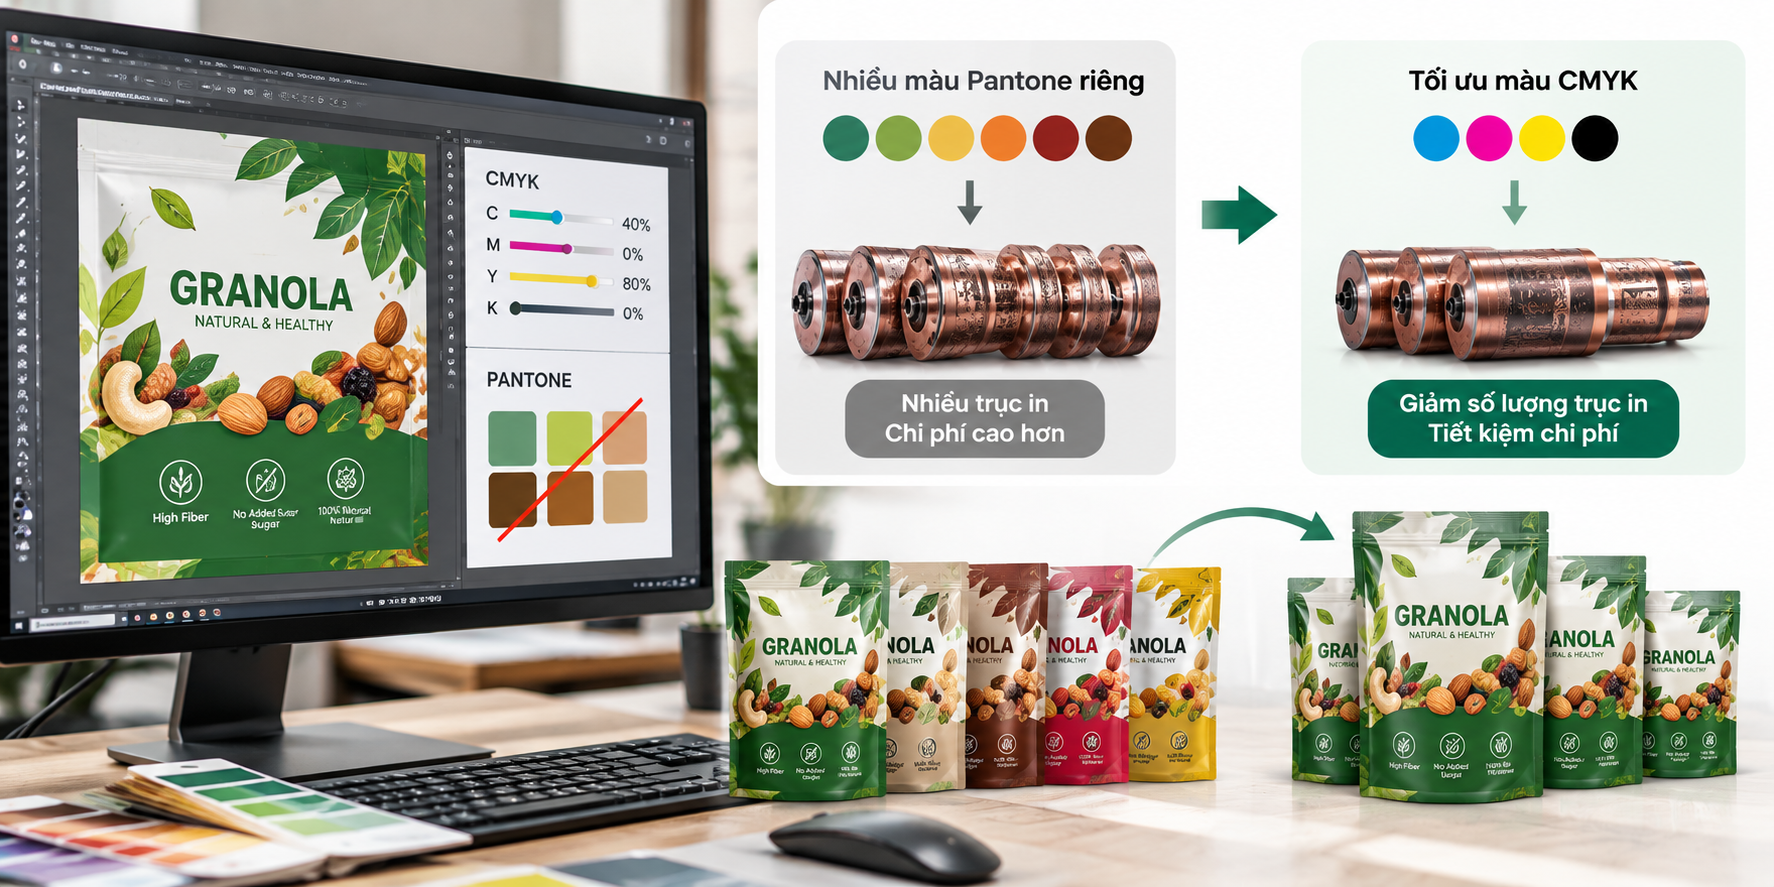
Với các dòng sản phẩm có nhiều hương vị hoặc quy cách khác nhau, doanh nghiệp nên chuẩn hóa bố cục dùng chung các trục màu nền, logo và họa tiết chính, chỉ thay đổi 1 trục thông tin tên sản phẩm để tiết kiệm chi phí chế bản.
Năng lực in ống đồng tại xưởng bao bì Đông Âu
Được thành lập từ năm 2008, xưởng bao bì Đông Âu cung cấp giải pháp in ấn bao bì trên cả hai nền tảng Gravure và Flexo, tích hợp đồng bộ với dây chuyền ghép màng phức hợp. Danh mục sản phẩm bao gồm màng ghép cuộn, màng nhôm ép vỉ PTP, màng Alu/Alu, PVC/PVDC, bao bì giấy, túi zipper, nhãn decal cuộn và màng co.
Với tổng năng lực sản xuất trên 10.000 tấn/năm và hệ thống quản lý chất lượng đạt chuẩn ISO 15378 cho bao bì dược phẩm, đội ngũ kỹ sư Đông Âu Packing sẵn sàng tư vấn phương án in phù hợp dựa trên số màu, chất liệu màng và sản lượng thực tế của khách hàng. Quý doanh nghiệp vui lòng liên hệ Hotline 0915 169 396 để nhận báo giá trực tiếp từ nhà máy.