Kỹ thuật điều khiển áp suất đối kháng tiệt trùng retort (Overpressure control) là phương pháp nạp khí nén vào buồng hấp autoclave để duy trì một áp lực ngoại sinh cao hơn áp suất hơi nước bão hòa từ 0.2 đến 0.5 bar, nhằm cân bằng với sự giãn nở nhiệt thể tích của hỗn hợp khí và nước bên trong túi mềm thực phẩm ở dải nhiệt độ 121°C – 130°C.
Trong thực tế sản xuất thực phẩm đóng gói ăn liền tiệt trùng, việc thiếu hụt áp suất đối kháng hoặc điều khiển không chuẩn xác là nguyên nhân trực tiếp khiến hàng loạt túi bị căng phồng, nứt toạc mép hàn dính dẻo ngay khi chưa kịp làm nguội, gây thiệt hại nghiêm trọng về tỷ lệ hao hụt phế phẩm.
Bài viết này chia sẻ cơ chế động học nhiệt và áp suất trong buồng tiệt trùng, nguyên lý kiểm soát áp suất khí nén trong từng pha thời gian, công thức tính toán giá trị tiệt khuẩn F0 theo phương trình Bigelow và bảng thông số vận hành chuẩn mực cho túi màng mềm chịu nhiệt.
Khi gia nhiệt từ 100°C lên 121°C, thể tích không khí sót lại trong đỉnh túi giãn nở mạnh, kết hợp cùng áp suất hơi bão hòa tạo áp lực nội tại từ 2.5 đến 3.0 bar.
Hệ thống autoclave bắt buộc phải chủ động nạp khí nén đối kháng tương ứng, giữ cho màng bao bì ép phẳng và bảo vệ đường hàn nhiệt không bị bục rách.
Động học nhiệt và áp suất bên trong túi Retort trong chu trình nồi hấp
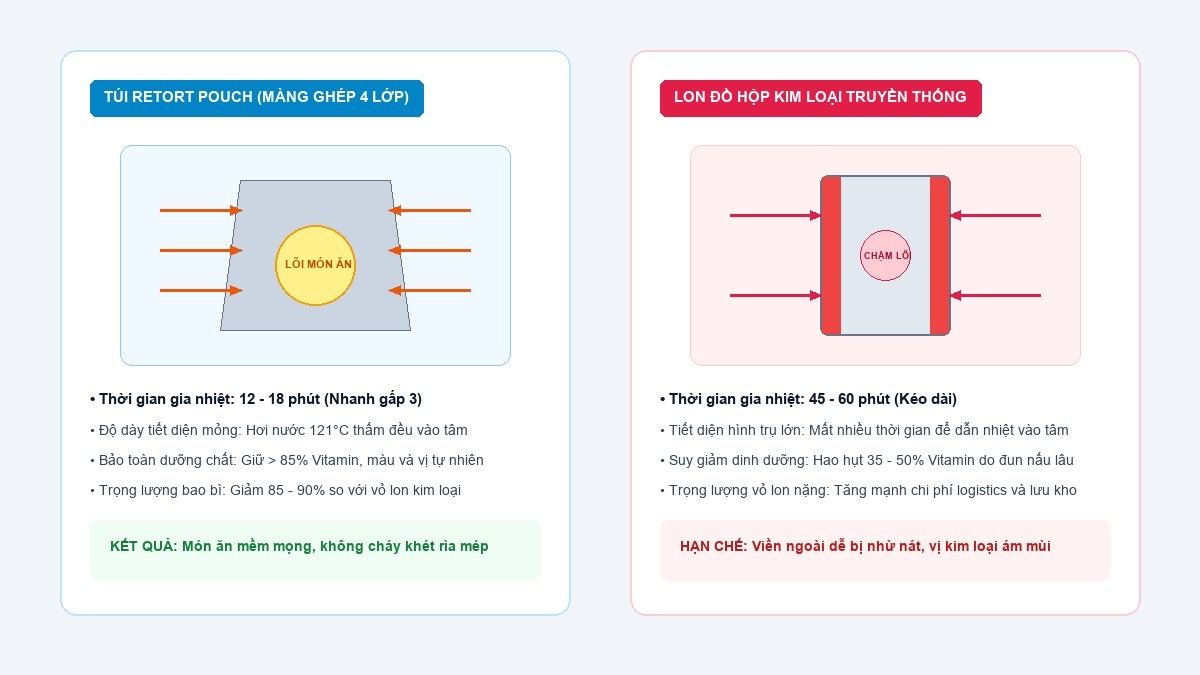
Khác biệt căn bản giữa bao bì hộp kim loại cứng và bao bì mềm túi Retort nằm ở khả năng biến dạng cơ học dưới tác động của chênh lệch áp suất buồng hấp.
Khi đóng gói thực phẩm có chứa chất lỏng (nước sốt, nước dùng, dầu mỡ), bên trong túi luôn tồn tại một lượng không khí đệm sót lại ở khoảng không đỉnh túi (Headspace) dù đã qua công đoạn hút chân không công nghiệp.
Khi chu trình gia nhiệt bắt đầu vượt qua ngưỡng 100°C và tiến tới 121°C, thể tích lượng không khí đệm này giãn nở mãnh liệt theo định luật khí lý tưởng. Đồng thời, lượng nước tự do trong thực phẩm liên tục hóa hơi tạo nên áp suất hơi bão hòa nội tại bên trong túi kín, đẩy áp suất tổng bên trong túi lên mức 2.5 – 3.0 bar.
Trong điều kiện nhiệt độ cao 121°C – 130°C, lớp vật liệu hàn dán bên trong túi (thường là màng dẻo RCPP – Retort Cast Polypropylene) rơi vào trạng thái mềm dính dẻo, khiến độ bền cơ lý của mép hàn suy giảm tạm thời từ 30% đến 40% so với nhiệt độ thường. Nếu áp suất buồng hấp bên ngoài không được bù đắp kịp thời, lực căng bề mặt sẽ xé toạc các đường hàn góc và đường hàn lưng ngay lập tức.
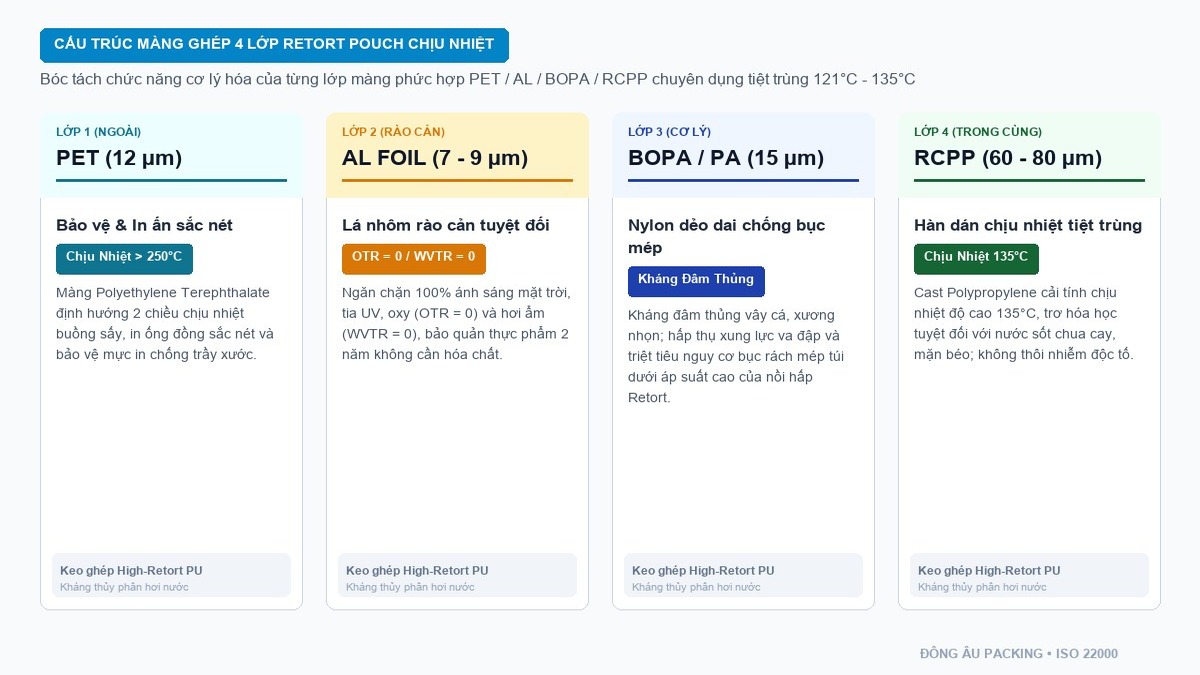
Để đảm bảo an toàn thực phẩm, bao bì mềm Retort đòi hỏi các lớp màng PET, nhôm lá AL, màng Polyamide PA và màng hàn dán RCPP phải được liên kết bằng hệ keo polyurethane kháng nhiệt chuyên biệt, giúp loại trừ hoàn toàn nguy cơ biến chất hay thôi nhiễm paa trong bao bì màng ghép sang thực phẩm theo tiêu chuẩn của Bộ Y tế.
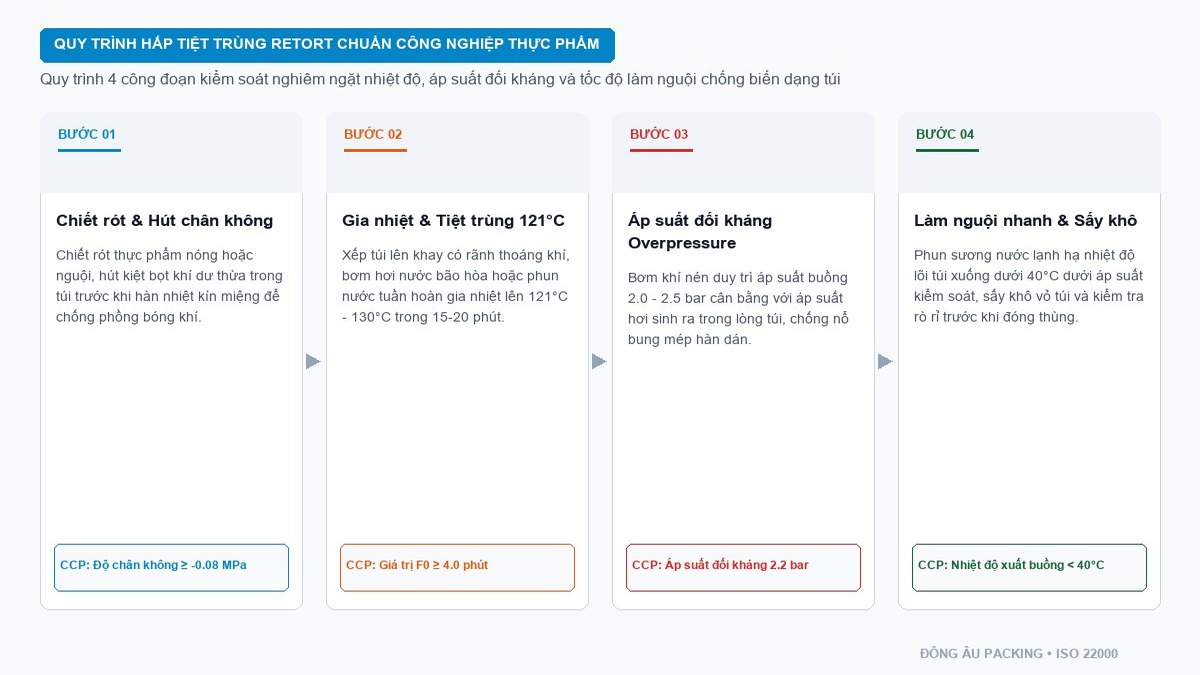
Nguyên lý kiểm soát áp suất đối kháng trong nồi hấp autoclave
Hệ thống kiểm soát áp suất đối kháng (Counter-pressure Control) vận hành bằng cách cấp khí nén sạch qua hệ thống van điều tiết tự động PID nhằm tạo ra áp lực đè ép bên ngoài lớn hơn hoặc bằng áp suất phồng nở nội tại của túi.
Quy trình kiểm soát này đòi hỏi sự chính xác tuyệt đối qua từng giai đoạn nhiệt độ để vừa tránh nứt toạc đường hàn, vừa ngăn chặn hiện tượng áp suất ngoài quá lớn làm nhăn nhúm bề mặt bao bì.
Cân bằng áp suất trong pha gia nhiệt và duy trì tiệt trùng
Trong pha gia nhiệt tiệt trùng (Come-up Time) và pha giữ nhiệt đẳng nhiệt (Holding Phase), hơi nước nóng hoặc tia nước tuần hoàn liên tục nâng nhiệt độ buồng hấp lên mức 121.1°C.
Tại nhiệt độ 121.1°C, áp suất hơi nước bão hòa thuần túy đạt khoảng 2.05 bar (tuyệt đối). Tuy nhiên, do khối khí sót trong túi giãn nở, áp suất tổng thực tế bên trong mỗi túi mềm thường dao động từ 2.2 đến 2.4 bar.
Để bảo vệ túi, hệ thống điều khiển PLC của nồi hấp autoclave liên tục bơm khí nén bổ trợ, duy trì áp suất làm việc ổn định ở ngưỡng 2.4 đến 2.6 bar.
Khoảng chênh lệch áp suất ngoài cao hơn áp suất hơi bão hòa từ 0.2 đến 0.5 bar giúp giữ cho hai mặt túi phẳng mịn, ôm sát sản phẩm và triệt tiêu ứng suất kéo xé mép dán.
Giai đoạn nhạy cảm nhất: pha làm nguội nhanh trong chu trình
Pha làm nguội nhanh (Cooling Phase) là giai đoạn xảy ra tỷ lệ hỏng hóc mép hàn bao bì cao nhất trong toàn bộ chu trình tiệt trùng Retort.
Khi bộ phận gia nhiệt ngắt và hệ thống bơm bắt đầu phun nước lạnh vào buồng để hạ nhiệt độ, lượng hơi nước nóng trong nồi ngưng tụ thành nước lỏng gần như tức thì. Sự ngưng tụ đột ngột này tạo ra sự sụt giảm áp suất chân không cục bộ, khiến áp suất buồng hấp có nguy cơ tụt sâu từ 2.5 bar xuống dưới 1.0 bar chỉ trong vài chục giây.
Trong khi đó, tâm sản phẩm bên trong túi vẫn đang tích tụ nhiệt lượng khổng lồ ở mức 115°C – 120°C, giữ cho áp suất nội sinh của túi ở mức cao. Nếu van cấp khí nén đối kháng không lập tức bù áp để giữ áp suất buồng hấp ở mức tối thiểu 2.0 – 2.2 bar, sự chênh lệch áp suất nghịch chiều khổng lồ sẽ làm túi nổ tung ngay trên khay chứa.
Quy tắc vận hành kỹ thuật bắt buộc: Hệ thống van khí nén phải duy trì áp suất đối kháng liên tục trong suốt giai đoạn làm mát cho đến khi cảm biến nhiệt độ ghi nhận tâm sản phẩm bên trong túi hạ xuống dưới 80°C. Chỉ khi nhiệt độ tâm túi dưới 80°C, áp suất nội tại mới trở về trạng thái an toàn, cho phép van xả áp buồng hấp xả từ từ về áp suất khí quyển.
Công thức tính toán giá trị tiệt khuẩn thực phẩm F0
Hiệu quả tiệt trùng thương mại không chỉ phụ thuộc vào nhiệt độ đỉnh cài đặt mà được định lượng chính xác bằng giá trị tiệt khuẩn F0 (F-zero Value).
Nắm vững công thức tính F0 giúp các kỹ sư công nghệ thực phẩm tối ưu hóa chu trình gia nhiệt, giảm thiểu thời gian gia nhiệt dư thừa để bảo tồn trọn vẹn chất lượng cảm quan và vi chất dinh dưỡng của sản phẩm.
Mục tiêu tiêu diệt nha bào vi khuẩn Clostridium botulinum
Trong ngành sản xuất thực phẩm đóng hộp và đóng túi Retort có độ pH lớn hơn 4.5 (nhóm thực phẩm ít axit), mối đe dọa sinh học nguy hiểm hàng đầu là độc tố thần kinh do vi khuẩn yếm khí Clostridium botulinum sinh ra.
Nha bào của Clostridium botulinum có khả năng chịu nhiệt cực kỳ bền bỉ. Theo các tiêu chuẩn an toàn vi sinh thực phẩm quốc tế của FDA và Codex, chu trình tiệt trùng bắt buộc phải đạt độ giảm 12 bậc logarit lượng nha bào vi khuẩn (nguyên lý 12D), tương đương với giá trị F0 tối thiểu là 3.0 phút tại mốc nhiệt độ chuẩn 121.1°C.
Trong thực tế sản xuất công nghiệp, nhằm thiết lập một hệ số an toàn vững chắc trước sự dao động của nguyên liệu thô và mật độ vi sinh vật ban đầu, các nhà máy thường cài đặt chu trình đạt giá trị F0 từ 4.0 đến 8.0 phút (đối với thực phẩm lỏng hoặc bán lỏng) và từ 8.0 đến 12.0 phút (đối với thực phẩm đặc quánh có tốc độ truyền nhiệt chậm như pate hay thịt hầm nhừ).
Tích phân thời gian và nhiệt độ theo phương trình Bigelow
Giá trị F0 là thước đo tích lũy hiệu quả tiêu diệt vi sinh vật trong suốt toàn bộ chu trình, được tính toán dựa trên phương trình tích phân Bigelow theo thời gian:
Tỷ lệ tiêu diệt vi sinh vật tương đương tại một nhiệt độ thời điểm T được xác định bằng công thức L(T) = 10 mũ ((T – 121.1) chia cho z). Trong đó, T là nhiệt độ tức thời đo được tại tâm sản phẩm (vị trí truyền nhiệt chậm nhất), và hệ số z biểu thị độ nhạy nhiệt của nha bào vi khuẩn (với Clostridium botulinum, hệ số z chuẩn quốc tế là 10°C).
Giá trị F0 tổng của chu trình được tính bằng tổng tích phân của tỷ lệ L(T) nhân với các khoảng thời gian lấy mẫu dt trong toàn bộ quá trình. Điều này đồng nghĩa với việc cả giai đoạn gia nhiệt (khi tâm túi vượt qua 100°C) và giai đoạn làm mát (khi tâm túi hạ từ 121°C xuống 100°C) đều đóng góp đáng kể vào tổng giá trị diệt khuẩn F0.
Nhờ khai thác đóng góp giá trị F0 trong pha gia nhiệt và pha làm nguội, kỹ thuật viên có thể chủ động rút ngắn thời gian giữ nhiệt đẳng nhiệt ở đỉnh, giúp màng bao bì không phải chịu áp lực nhiệt kéo dài, hạn chế tối đa nguy cơ lão hóa mối ghép màng.
Bảng biểu đồ chu trình tiệt trùng Retort chuẩn mực cho túi màng mềm
Để đạt được giá trị F0 mong muốn mà không gây tổn hại đến cấu trúc túi mềm, quá trình điều khiển nhiệt độ và áp suất đối kháng tiệt trùng retort cần tuân thủ biểu đồ thông số nghiêm ngặt qua 5 pha vận hành liên tiếp.
Dưới đây là bảng dữ liệu thông số động học tham chiếu chuẩn mực cho túi Retort dung tích 200g – 500g trong nồi hấp autoclave công nghiệp:
| Pha chu trình | Thời gian (phút) | Nhiệt độ hơi nước (°C) | Nhiệt độ tâm túi (°C) | Áp suất buồng hấp (bar) | Áp suất đối kháng bù trừ (bar) | Khuyến nghị vận hành kỹ thuật |
|---|---|---|---|---|---|---|
| 1. Đuổi khí & gia nhiệt sơ bộ | 5 – 10 | 80 – 100 | 25 – 60 | 0.2 – 0.5 | 0.2 – 0.3 | Gia nhiệt êm dịu tránh sốc nhiệt, đẩy bớt khí đọng trong buồng trước khi đóng van xả. |
| 2. Gia nhiệt tiệt trùng (CUT) | 10 – 15 | 100 – 121.1 | 60 – 118 | 1.5 – 2.4 | 0.3 – 0.4 | Van khí nén điều áp PID mở đồng bộ theo đường cong nhiệt độ, giữ túi phẳng ôm khay. |
| 3. Tiệt trùng đẳng nhiệt (Holding) | 15 – 25 | 121.1 – 123 | 120.5 – 121.1 | 2.4 – 2.6 | 0.4 – 0.5 | Tích lũy giá trị F0 mục tiêu (4 – 8 phút); dao động nhiệt độ buồng không vượt quá 0.5°C. |
| 4. Làm nguội có bù áp đối kháng | 10 – 15 | 121.1 -> 60 | 121.1 -> 80 | 2.4 -> 1.8 | 0.5 -> 0.3 | Bơm nước mát kết hợp xả khí nén bù áp liên tục, tuyệt đối không để tụt áp buồng hấp. |
| 5. Xả áp & làm nguội sâu | 5 – 8 | 60 -> 35 | 80 -> 40 | 1.8 -> 0 | 0 | Xả dần áp suất buồng về 0 bar khi nhiệt độ tâm dưới 80°C, đưa sản phẩm ra ngoài. |
Bên cạnh việc kiểm soát chu trình theo thời gian, việc lựa chọn chế độ nồi hấp cũng đóng vai trò quyết định đến độ ổn định áp suất:
- Hơi nước trực tiếp pha khí nén (Steam-Air Retort): Thích hợp cho bao bì chịu nhiệt cao, tuy nhiên cần có quạt đối lưu công suất lớn để chống phân tầng khí nóng và khí lạnh.
- Phun sương nước nóng (Water Spray Retort): Nước nóng được gia nhiệt gián tiếp qua bộ trao đổi nhiệt và phun tơi đều khắp khay chứa, tạo độ đồng đều nhiệt độ tuyệt đối và kiểm soát áp suất khí nén cực kỳ mượt mà.
- Ngâm ngập nước tuần hoàn (Water Immersion Retort): Toàn bộ túi mềm được ngâm chìm hoàn toàn trong khối nước nóng áp suất, triệt tiêu hiện tượng sốc nhiệt cục bộ, đặc biệt thích hợp cho các dòng túi Retort kích thước lớn.
Các lỗi vận hành thường gặp và giải pháp phòng ngừa
Ngay cả khi sở hữu thiết bị nồi hấp hiện đại, các sự cố về bao bì Retort vẫn có thể phát sinh nếu kỹ thuật viên thiết lập thông số vận hành lệch khỏi cửa sổ công nghệ tối ưu.
Dưới đây là hai sự cố cơ học phổ biến nhất tại các xưởng tiệt trùng thực phẩm và biện pháp khắc phục triệt để:
Hiện tượng túi bị nhăn nhúm biến dạng do áp suất đối kháng quá cao
Nếu kỹ thuật viên cài đặt áp suất nạp khí nén quá lớn (độ chênh lệch áp suất ngoài cao hơn áp suất trong túi vượt quá 0.8 bar), áp lực buồng hấp sẽ ép bẹp toàn bộ túi mềm.
Hậu quả là các nếp gấp sắc nhọn sẽ xuất hiện trên bề mặt màng nhôm lá AL. Các nếp gãy cơ học này (Flex-crack) làm rạn nứt lớp nhôm rào cản, dẫn đến việc mất khả năng cản khí và gây oxy hóa dầu mỡ thực phẩm chỉ sau vài tuần lưu kho.
Túi sau hấp xuất hiện các vệt nhăn nhúm hình mạng nhện hoặc mép dán bị gấp nếp gãy góc. Khi soi dưới kính hiển vi hoặc thử nghiệm thẩm thấu dung dịch màu, lớp nhôm rào cản xuất hiện các vết nứt vi mô làm suy giảm nghiêm trọng thời hạn bảo quản thực phẩm.
Biện pháp xử lý: Hiệu chuẩn lại thuật toán điều khiển PID của van xả áp tự động; giữ mức áp suất đối kháng trong buồng chỉ chênh lệch từ 0.2 đến 0.5 bar so với áp suất bên trong túi, đồng thời xếp túi phẳng phiu trên các vỉ inox có lưới đục lỗ thoát khí đồng đều.
Hiện tượng tách lớp màng nhôm do sốc nhiệt làm nguội quá nhanh
Hiện tượng tách lớp màng nhôm (Alu delamination) xuất hiện dưới dạng các vệt bóng khí loang lổ giữa lớp nhôm AL và màng cản PA hoặc màng hàn RCPP sau khi lấy ra khỏi nồi hấp.
Nguyên nhân chính là do lá nhôm có tính dẫn nhiệt và hệ số giãn nở nhiệt co rút nhanh gấp nhiều lần so với các màng polyme hữu cơ. Khi kỹ thuật viên bơm nước làm nguội quá nhanh với độ dốc nhiệt độ dựng đứng, lực giằng xé nội tại giữa hai lớp màng vượt quá độ bền kết dính của lớp keo ghép dán.
- Nguyên nhân vật lý: Hệ số giãn nở nhiệt của nhôm lá cao gấp nhiều lần so với các màng nhựa polyme, tạo lực trượt nội tại khi nhiệt độ giảm sốc.
- Kiểm soát dốc hạ nhiệt: Khống chế tốc độ phun nước làm mát sao cho nhiệt độ buồng hấp hạ không quá 3°C – 5°C mỗi phút.
- Tiêu chuẩn keo ghép dán: Sử dụng dòng keo polyurethane kháng nhiệt chuyên biệt hai thành phần đã lưu hóa hoàn toàn 7 – 10 ngày trước khi đóng gói.
Kết luận
Làm chủ kỹ thuật cân bằng áp suất đối kháng tiệt trùng retort là chìa khóa then chốt để sản xuất thực phẩm đóng gói chất lượng cao, bảo quản dài hạn ở nhiệt độ thường mà không dùng chất bảo quản.
Việc kiểm soát chặt chẽ áp suất khí nén trong từng pha nhiệt độ, kết hợp tính toán chuẩn xác giá trị F0 theo phương trình Bigelow, giúp bảo vệ tính toàn vẹn đường hàn túi và bảo toàn dinh dưỡng món ăn.
Đông Âu Packing cung ứng các dòng túi Retort chịu nhiệt 121°C – 135°C chuyên dụng (cấu trúc đa lớp PET/AL/PA/RCPP hoặc PET/PA/RCPP trong suốt), đồng hành hỗ trợ kỹ thuật viên thiết lập biểu đồ nhiệt – áp suất tối ưu.
- Duy trì áp suất buồng hấp cao hơn áp suất hơi bão hòa từ 0.2 đến 0.5 bar.
- Tính tích phân F0 theo Bigelow để tối ưu thời gian giữ nhiệt.
- Lựa chọn cấu trúc màng túi Retort chịu nhiệt 121°C – 135°C đạt chuẩn cơ lý.
Quý doanh nghiệp có nhu cầu gia công túi màng ghép theo yêu cầu và nhận báo giá bao bì màng ghép trực tiếp từ nhà máy, xin vui lòng liên hệ hotline 0915 169 396 để được tư vấn chi tiết.