Lựa chọn và chuyển đổi sang vật liệu xanh trong bao bì đang trở thành chiến lược sống còn đối với các doanh nghiệp sản xuất hàng tiêu dùng nhanh (FMCG) và thực phẩm xuất khẩu. Sự dịch chuyển từ các cấu trúc màng ghép đa lớp truyền thống sang giải pháp màng đơn vật liệu Mono-material (Mono-PE, Mono-PP) hay tích hợp nhựa tái sinh sau tiêu dùng PCR không chỉ giúp sản phẩm đáp ứng quy chuẩn pháp lý mà còn nâng cao trách nhiệm xã hội và giá trị thương hiệu trong mắt người tiêu dùng toàn cầu.
Tuy nhiên, rào cản lớn nhất của phần lớn doanh nghiệp khi tiếp cận bao bì bền vững là nỗi lo về khả năng rào cản hơi ẩm và khí oxy (WVTR/OTR) bị suy giảm, độ bám dính mối hàn nhiệt kém gây xì mí bao bì, hoặc chi phí nguyên liệu gia tăng làm đội giá thành sản phẩm. Bài viết này từ đội ngũ kỹ thuật Đông Âu Packing sẽ phân tích các giải pháp vật liệu xanh tiên tiến, đối chiếu tính năng kỹ thuật và vạch ra lộ trình chuyển đổi 4 bước tối ưu chi phí cho nhà máy.
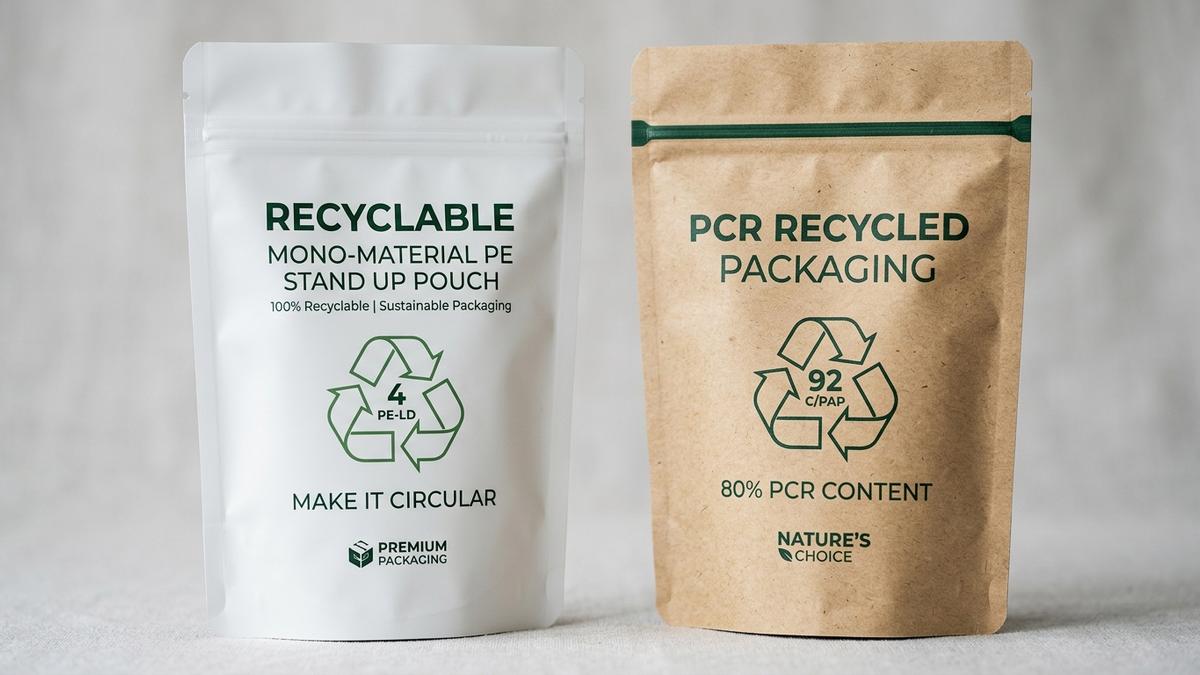
Mẫu túi đứng màng đơn Mono-PE mờ sang trọng, đạt tỷ lệ tái chế 100% theo tiêu chuẩn kinh tế tuần hoàn.
Áp lực kép thúc đẩy cuộc cách mạng vật liệu xanh ngành bao bì
Ngành bao bì màng mềm đang đứng trước làn sóng thay đổi mạnh mẽ nhất trong vòng ba thập kỷ qua, chịu sự tác động trực tiếp từ cả khung pháp lý quốc gia lẫn các tiêu chuẩn thương mại quốc tế khắt khe:
- Quy định Trách nhiệm mở rộng của nhà sản xuất (EPR) tại Việt Nam: Kể từ năm 2024, Luật Bảo vệ môi trường chính thức buộc các doanh nghiệp sản xuất và nhập khẩu bao bì phải có trách nhiệm thu gom, tái chế hoặc đóng góp tài chính vào Quỹ Bảo vệ môi trường. Các dòng bao bì đa lớp không thể tái chế cơ học sẽ phải chịu mức đóng góp phí xử lý rác thải cao hơn đáng kể so với bao bì đơn chất dễ tái chế.
- Tiêu chuẩn bao bì bền vững PPWR của Liên minh Châu Âu: Quy định về Bao bì và Rác thải bao bì (Packaging and Packaging Waste Regulation – PPWR) của EU đặt ra lộ trình bắt buộc 100% bao bì lưu hành tại châu Âu phải có khả năng tái chế thương mại vào năm 2030, đồng thời áp đặt tỷ lệ hàm lượng nhựa tái sinh tối thiểu từ 10% đến 35% tùy chủng loại. Doanh nghiệp xuất khẩu nông sản, thực phẩm sang EU nếu không chuyển đổi vật liệu sẽ đối mặt nguy cơ bị từ chối thông quan hoặc chịu thuế suất carbon (CBAM) rất nặng.
Xem thêm ứng dụng màng co nhãn thân chai thân thiện tái chế:
màng co nhãn chai nước giải khát
→
3 giải pháp vật liệu xanh thay thế màng ghép truyền thống
Để giải bài toán vừa bảo quản tốt chất lượng sản phẩm vừa đáp ứng mục tiêu phát triển bền vững ESG, ngành kỹ thuật vật liệu bao bì đã phát triển ba hướng tiếp cận chủ đạo:
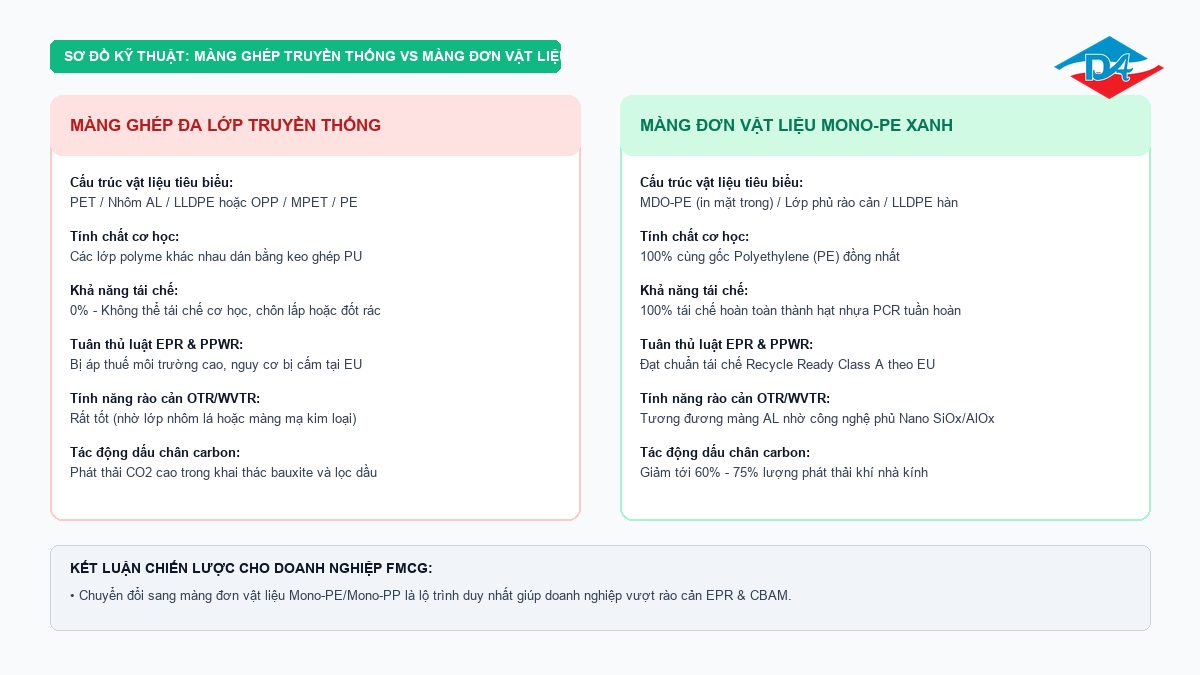
So sánh cấu trúc đa gốc polyme không thể tái chế với cấu trúc đơn vật liệu Mono-PE phủ rào cản khí.
Cấu trúc đơn vật liệu Mono-PE và Mono-PP dễ tái chế 100%
Trong cấu trúc màng ghép truyền thống như PET/AL/PE hoặc OPP/MPET/PE, việc ép dính các lớp polyme khác bản chất hóa học khiến các nhà máy tái chế không thể phân tách chúng bằng phương pháp cơ học, buộc phải đem đi chôn lấp hoặc đốt bỏ. Ngược lại, giải pháp đơn vật liệu (Mono-material) sử dụng đồng nhất một dòng polyme duy nhất cho toàn bộ cấu trúc bao bì:
- Cấu trúc Mono-PE (100% Polyethylene): Kết hợp lớp màng định hướng MDO-PE (Machine Direction Oriented PE) làm lớp ngoài in ấn chịu nhiệt và lớp màng LLDPE thổi đa lớp làm lớp hàn dán bên trong. Để tăng cường khả năng cản khí, lớp MDO-PE được phủ một lớp siêu mỏng oxit nhôm AlOx hoặc oxit silic SiOx (độ dày tính bằng nanomet, không ảnh hưởng đến dòng tái chế).
- Cấu trúc Mono-PP (100% Polypropylene): Sử dụng màng BOPP in mặt trong ghép cùng CPP hoặc màng CPP mạ rào cản cao. Cấu trúc Mono-PP có độ cứng vững cao, độ bóng bề mặt tuyệt hảo và chịu được nhiệt độ thanh trùng hấp tiệt trùng cao hơn màng PE.
Nhựa tái sinh sau tiêu dùng PCR giảm phát thải dấu chân carbon
Nhựa tái sinh sau tiêu dùng (Post-Consumer Recycled – PCR) là các hạt nhựa được tái chế từ rác thải bao bì của người tiêu dùng sau khi đã qua quy trình phân loại quang học, tẩy rửa khử trùng bằng công nghệ làm sạch chân không sâu (Super-clean Recycling). Việc phối trộn tỷ lệ từ 20% đến 50% hạt nhựa PCR (rPE, rPET, rPP) vào lớp lõi giữa của màng bao bì giúp giảm trực tiếp tới 60% – 75% lượng phát thải khí nhà kính so với việc sử dụng 100% hạt nhựa nguyên sinh gốc dầu mỏ.
Nhựa sinh học phân hủy công nghiệp PLA và PBAT
Bên cạnh hướng đi tái chế tuần hoàn, nhóm nhựa phân hủy sinh học (Compostable Plastics) như Axit Polylactic (PLA chiết xuất từ tinh bột ngô/sắn) kết hợp cùng PBAT (Polybutyrate Adipate Terephthalate) đang được ứng dụng cho các mặt hàng nông sản ngắn ngày, túi màng thực phẩm khô và rác thải hữu cơ. Dưới điều kiện ủ phân công nghiệp (nhiệt độ 58°C – 60°C và độ ẩm phù hợp), bao bì PLA/PBAT sẽ tự phân hủy sinh học thành nước, khí CO2 và mùn hữu cơ chỉ trong vòng 90 đến 180 ngày mà không để lại vi nhựa.
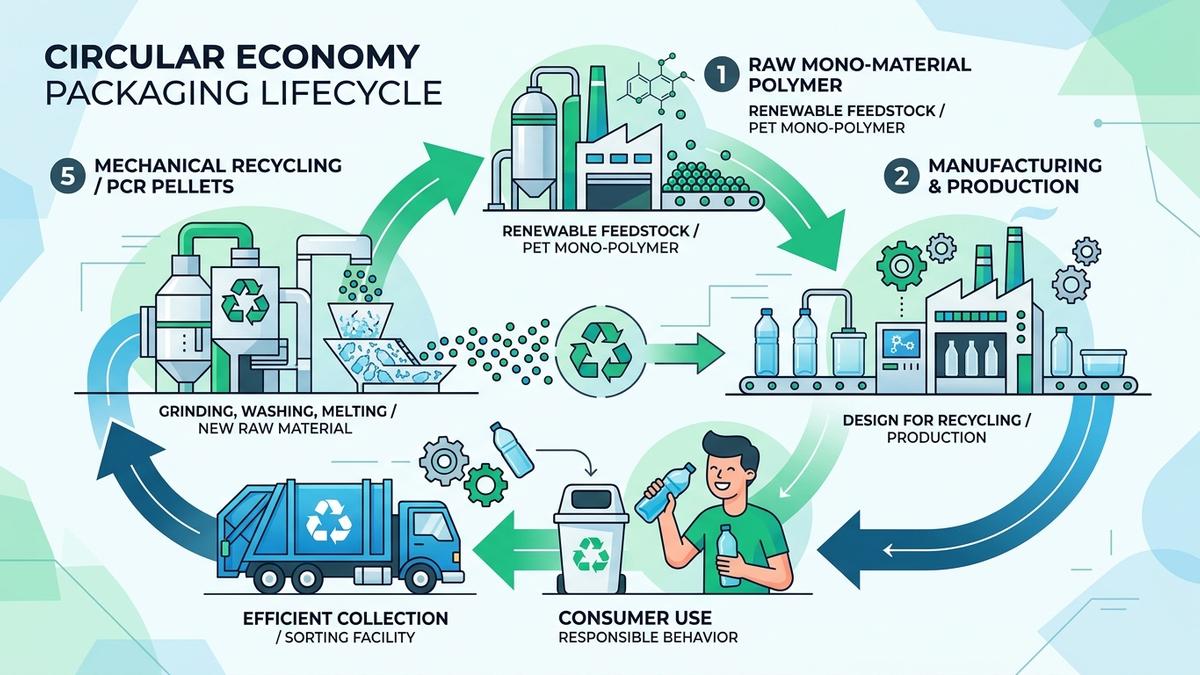
Vòng đời tuần hoàn khép kín của bao bì đơn vật liệu: thu gom, tái chế cơ học thành hạt PCR và tái sinh bao bì.
Thách thức kỹ thuật khi chuyển đổi màng xanh và giải pháp khắc phục
Quá trình chuyển đổi từ màng đa lớp sang màng đơn vật liệu xanh không hề đơn giản bởi sự khác biệt lớn về tính chất nhiệt và độ bền cơ học. Dưới đây là bảng đối chiếu kỹ thuật chi tiết giúp kỹ sư bao bì nắm bắt chính xác các thông số vận hành:
| Tiêu chí kỹ thuật | Màng ghép PET/AL/PE (Truyền thống) | Màng đơn Mono-PE phủ rào cản (Xanh) | Giải pháp tinh chỉnh kỹ thuật |
|---|---|---|---|
| Khả năng tái chế thực tế | Không thể tái chế (0%) | Tái chế hoàn toàn 100% (Mono-PE) | Đăng ký mã tái chế Recycle Ready Class A |
| Độ cản khí oxy OTR (cc/m2/day) | Dưới 0.5 (Gần như tuyệt đối) | 1.0 – 5.0 (Đạt chuẩn hầu hết thực phẩm) | Ứng dụng phủ nano AlOx / SiOx tăng rào cản |
| Cửa sổ nhiệt độ dán mí (Sealing Window) | Rất rộng (140°C – 200°C) do lớp ngoài PET chịu nhiệt 250°C | Hẹp hơn (115°C – 135°C) do cả 2 lớp đều là PE | Dùng nhựa m-PE nhiệt độ hàn dán thấp (SIT 85°C) |
| Độ giãn dài và độ nhăn khi chạy máy tốc độ cao | Độ cứng vững cao, khó biến dạng | Độ mềm dẻo cao, dễ giãn nếu lực căng lớn | Dùng màng MDO-PE định hướng gia tăng module uốn |
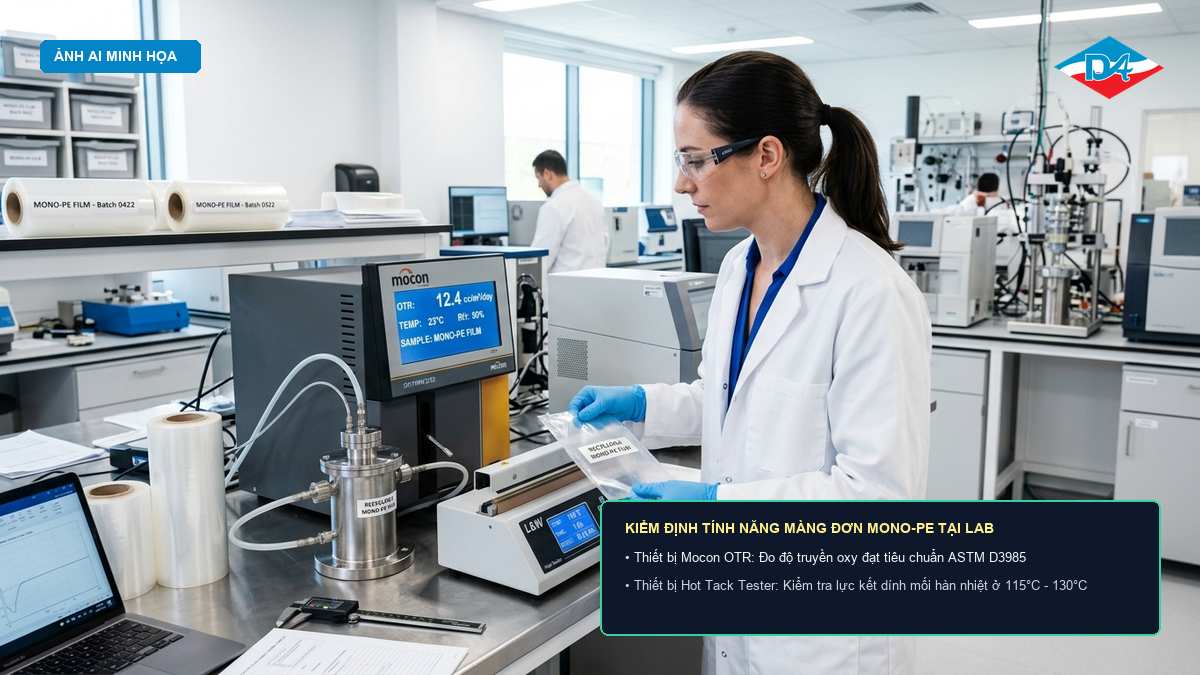
Kiểm tra độ rào cản khí oxy Mocon OTR và lực hàn nhiệt mối seal màng Mono-PE tại Đông Âu Packing.
Giải pháp tinh chỉnh nhiệt độ ngàm ép trên máy đóng gói tự động:
Do màng đơn Mono-PE có nhiệt độ nóng chảy của lớp ngoài MDO-PE khoảng 130°C – 135°C và lớp trong LLDPE khoảng 110°C – 120°C, chênh lệch nhiệt độ chỉ khoảng 15°C – 20°C. Nếu người vận hành máy giữ nguyên mức nhiệt cũ 160°C – 180°C của màng ghép PET truyền thống, ngàm ép sẽ làm cháy thủng màng ngoài ngay lập tức. Giải pháp của Đông Âu Packing là phối trộn dòng nhựa Metallocene LLDPE (m-LLDPE) thế hệ mới có nhiệt độ bắt đầu hàn dán (SIT – Seal Initiation Temperature) chỉ 85°C – 90°C. Điều này nới rộng khoảng cửa sổ hàn dán lên tới 35°C – 45°C, giúp máy đóng gói tự động FFS vận hành trơn tru ở tốc độ cao mà mép túi luôn sắc nét, phẳng phiu.
Lộ trình xanh hóa bao bì 4 bước an toàn cho doanh nghiệp FMCG
Chuyển đổi bao bì không nên thực hiện nóng vội mà cần tuân thủ lộ trình 4 giai đoạn chuẩn mực để kiểm soát rủi ro hỏng hóc sản phẩm và tối ưu dòng tiền:
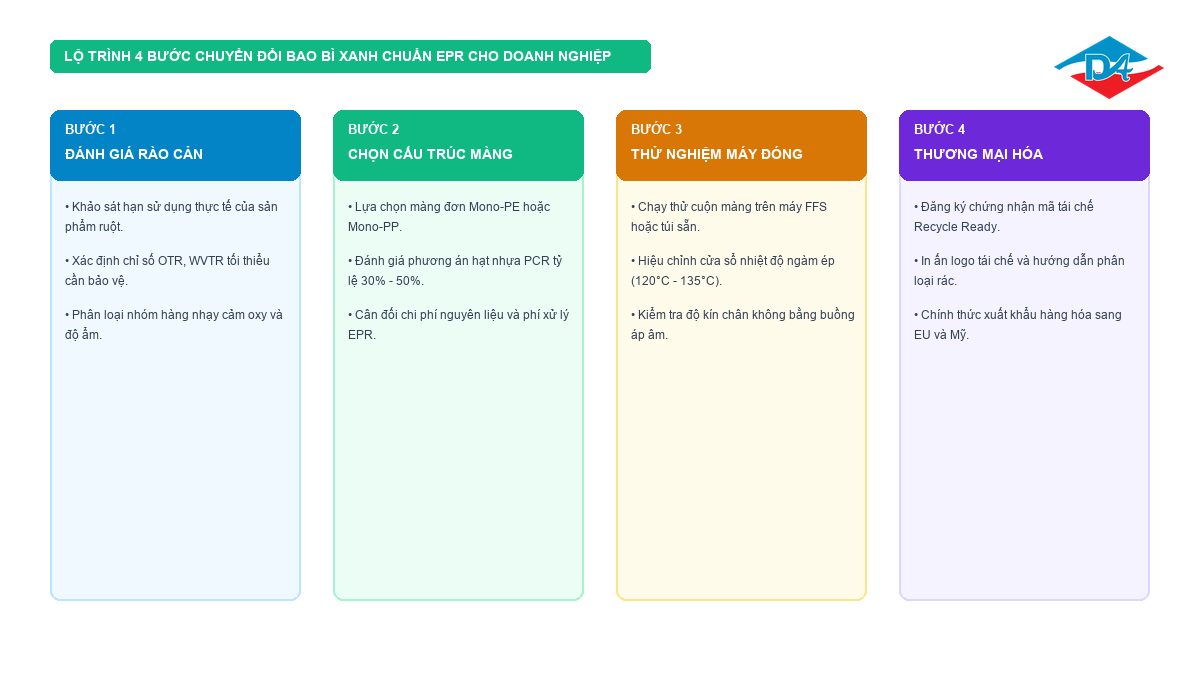
Lộ trình 4 bước chuyển đổi bao bì xanh từ khảo sát rào cản, chọn cấu trúc, test máy đến thương mại hóa xuất khẩu.
- Bước 1 – Đánh giá rào cản và hạn sử dụng thực tế (Shelf-life Audit): Phân tích thành phần sản phẩm (độ nhạy oxy, độ ẩm, hàm lượng chất béo, độ giòn) để xác định ngưỡng OTR và WVTR tối thiểu cần đáp ứng. Đối với các mặt hàng có chu kỳ tiêu thụ ngắn từ 3 – 6 tháng như bánh mì tươi hay bao bì trái cây sấy tiêu thụ nội địa, việc chuyển sang màng Mono-PE rào cản tiêu chuẩn là hoàn toàn khả thi ngay lập tức.
- Bước 2 – Lựa chọn cấu trúc và thử nghiệm mẫu phòng lab: Dựa trên tiêu chuẩn thị trường mục tiêu (nội địa hay xuất khẩu EU), doanh nghiệp phối hợp cùng kỹ sư nhà máy xác định cấu trúc Mono-PE, Mono-PP hoặc tỷ lệ phối trộn hạt PCR 30%. Tiến hành đo đạc độ bền kéo đứt, độ cản khí và thử nghiệm rơi tải tại phòng kiểm nghiệm theo đúng quy trình phát triển mẫu bao bì chuyên nghiệp.
- Bước 3 – Chạy thử nghiệm trên dây chuyền đóng gói thực tế (Line Trial): Cung cấp cuộn màng mẫu hoặc túi sẵn để chạy test trực tiếp trên máy đóng gói của khách hàng. Đội ngũ kỹ thuật Đông Âu Packing sẽ trực tiếp có mặt tại nhà máy khách hàng để hỗ trợ căn chỉnh nhiệt độ ngàm ép, kiểm soát lực căng cuộn màng và kiểm tra độ kín mối seal bằng máy hút chân không áp suất âm.
- Bước 4 – Hoàn tất chứng nhận EPR và thương mại hóa: Sau khi mẫu đạt độ ổn định 100%, tiến hành in ấn thông điệp xanh, mã biểu tượng tái chế quốc tế (Recycle Code 4 cho PE, Code 5 cho PP) và hoàn thiện hồ sơ chứng nhận hàm lượng tái chế GRS (Global Recycled Standard) để hàng hóa chính thức lưu thông toàn cầu.
Xem thêm quy chuẩn pháp lý và an toàn vật liệu tiếp xúc thực phẩm:
tiêu chuẩn bao bì thực phẩm
→
Kết luận
Chuyển đổi vật liệu xanh trong bao bì không còn là khẩu hiệu mang tính hình thức mà đã trở thành điều kiện tiên quyết để doanh nghiệp giữ vững thị phần và mở rộng cánh cửa xuất khẩu sang các thị trường khó tính. Việc chủ động ứng dụng cấu trúc màng đơn Mono-PE, Mono-PP và vật liệu tái chế PCR giúp doanh nghiệp đi trước đón đầu làn sóng pháp lý EPR, biến chi phí tuân thủ môi trường thành lợi thế cạnh tranh dài hạn và tối ưu hóa cách tính chi phí bao bì bền vững.
Với 18 năm kinh nghiệm thực chiến và định vị là nhà máy sản xuất bao bì kỹ thuật cao, Đông Âu Packing cam kết đồng hành cùng các thương hiệu trong hành trình xanh hóa bao bì, cung cấp giải pháp màng đơn vật liệu chất lượng ổn định, hỗ trợ kỹ thuật trực tiếp tại xưởng và gửi mẫu thử nghiệm hoàn toàn miễn phí.