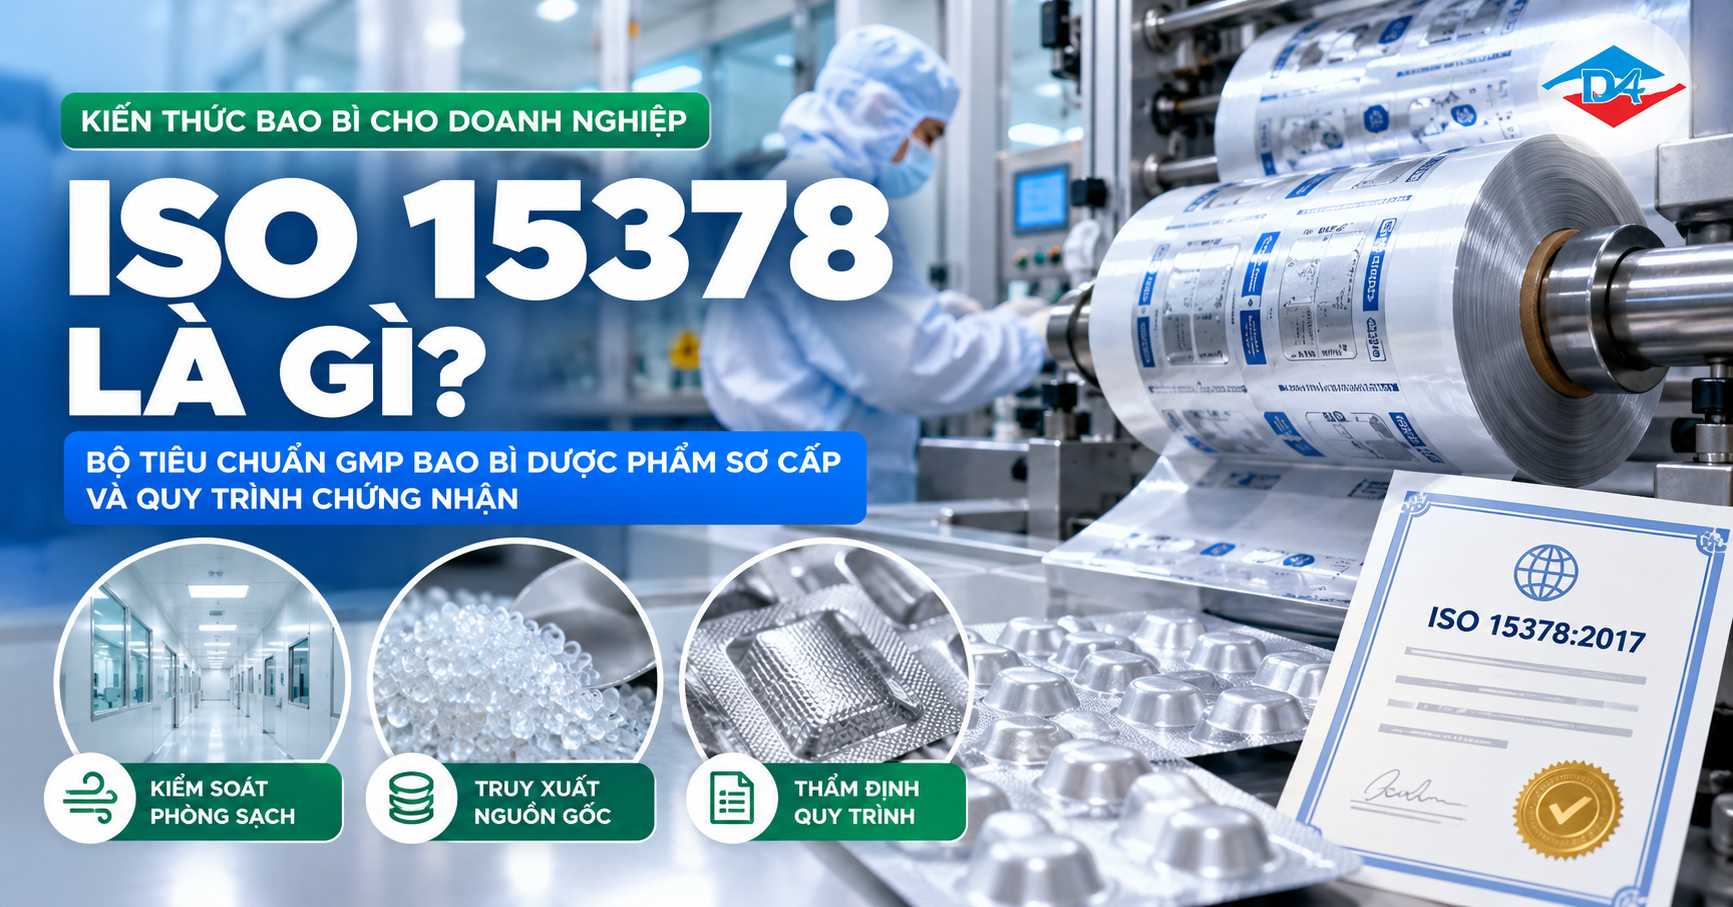
GMP bao bì dược phẩm (cụ thể hóa qua chứng nhận ISO 15378) là hệ thống thực hành sản xuất tốt kiểm soát phòng sạch áp suất dương 10 – 15 Pascal, giới hạn tiểu phân bụi Class D và truy xuất hồ sơ lô (Batch Record). Việc chọn nhầm xưởng thiếu chuẩn này khiến hồ sơ đăng ký thuốc bị đình chỉ. Bài viết phân tích 4 trụ cột GMP, bảng giới hạn vi sinh và quy trình thẩm định DQ/IQ/OQ/PQ thực tế.
Khái niệm thực hành tốt sản xuất GMP trong bao bì dược
Khác biệt căn bản giữa một xưởng in ấn bao bì thông thường và một nhà máy sản xuất bao bì y tế nằm ở triết lý quản trị chất lượng: Chất lượng phải được kiểm soát và phòng ngừa ngay từ mét màng đầu tiên, chứ không thể chỉ trông chờ vào việc nhặt lỗi ở khâu kiểm tra thành phẩm đầu ra.
Một cuộn màng ép vỉ nhôm hay màng ghép dài hàng nghìn mét, nếu có một hạt bụi mang bào tử nấm mốc hoặc một giọt dầu máy rớt vào mặt trong tiếp xúc thuốc, mắt thường của nhân viên KCS không thể phát hiện hết được.
Khi cuộn màng nhiễm bẩn đó đưa vào máy đóng gói tự động tốc độ cao, hàng triệu viên thuốc kháng sinh hay dung dịch uống sẽ lập tức bị nhiễm khuẩn chéo, đe dọa trực tiếp đến an toàn sinh học của người bệnh.
Chính vì vậy, tiêu chuẩn GMP trong bao bì dược phẩm (cụ thể hóa bằng chứng nhận quốc tế ISO 15378) thiết lập một hệ thống rào cản kỹ thuật khắt khe ngay tại phân xưởng in và ghép màng.
Quy chuẩn này kiểm soát chặt chẽ từ nguồn gốc hạt nhựa nguyên sinh LLDPE, vi khí hậu phòng sạch, khử trùng dao cắt nhiệt định kỳ cho đến độ bám keo ghép trong cấu trúc màng ghép bao bì. Mọi mét màng xuất xưởng đều đạt độ đồng nhất về vô trùng và không còn mùi dung môi dư (retention solvent).
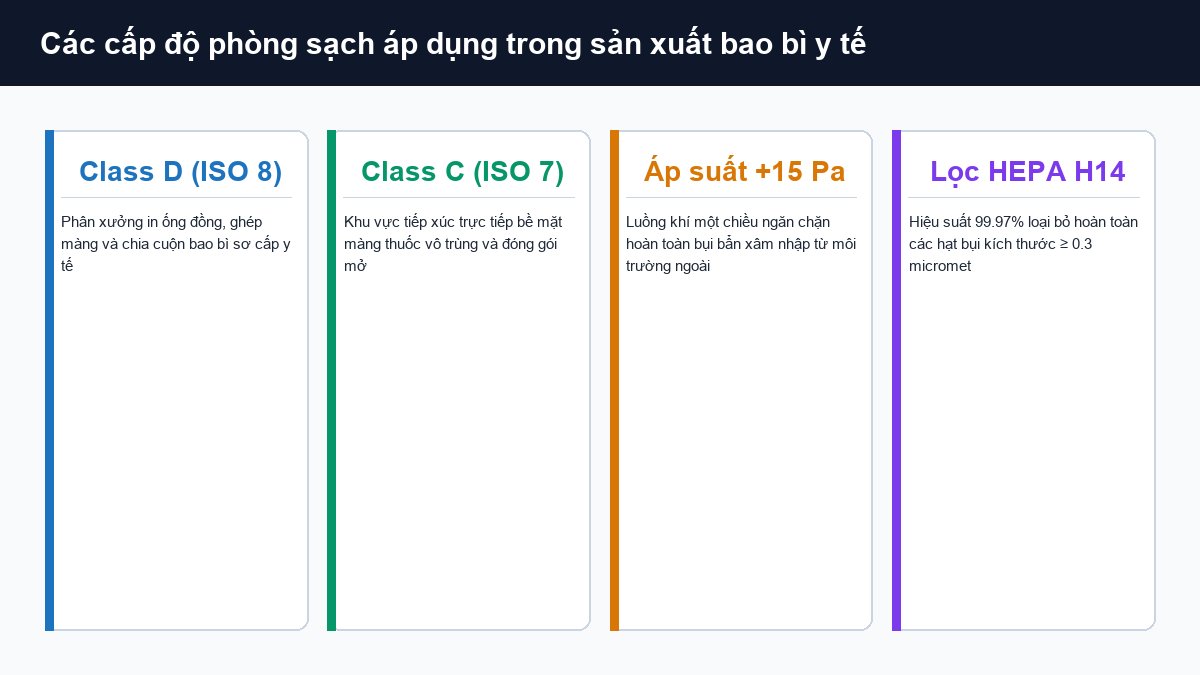
Bao bì dược phẩm tiếp xúc trực tiếp với thuốc (cấp 1) bắt buộc gia công trong phòng sạch Class D (ISO 8) với màng lọc HEPA H13, duy trì chênh áp dương 10 – 15 Pascal và kiểm soát hàm lượng dung môi tồn dư dưới 5.0 mg/m² để giữ trọn hoạt tính sinh học của dược chất.
4 trụ cột cốt lõi của nhà máy bao bì chuẩn GMP
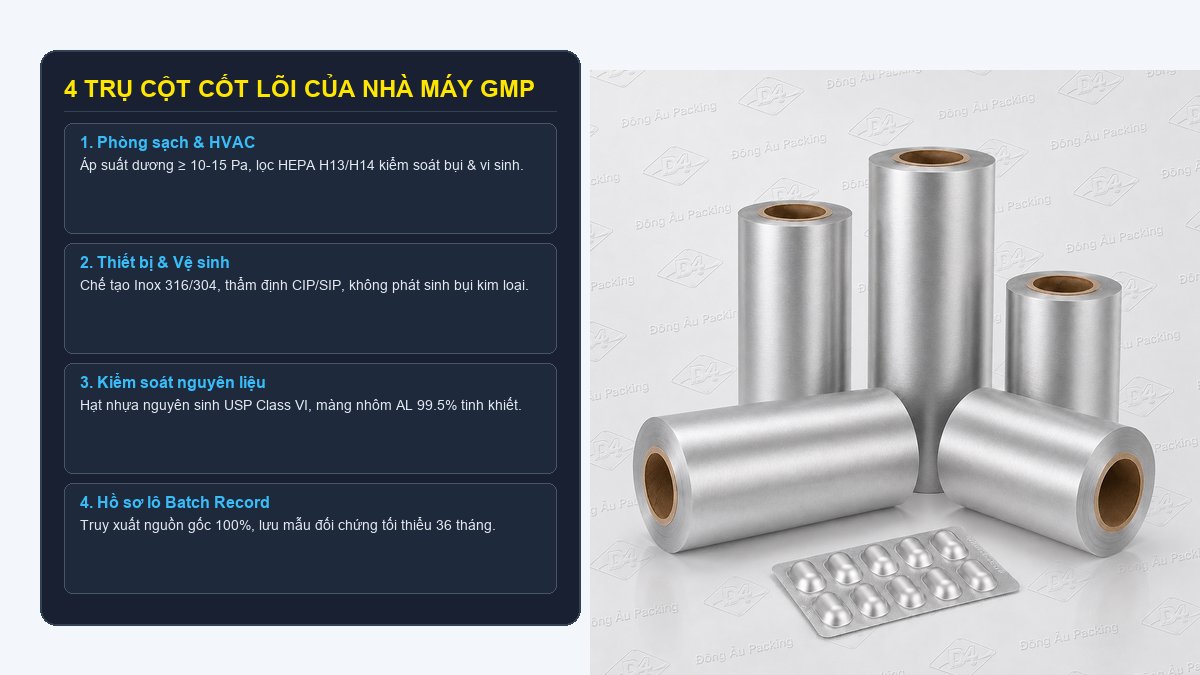
Để được cơ quan y tế công nhận đạt chuẩn GMP và ISO 15378, nhà máy sản xuất bao bì phải vận hành đồng bộ 4 trụ cột kỹ thuật vững chắc:
- 1. Hạ tầng phòng sạch HVAC áp suất dương: Không khí được lọc sạch qua các tầng lọc HEPA H13 (giữ lại 99.97% hạt bụi ≥ 0.3 micron). Áp suất phòng luôn cao hơn hành lang bên ngoài 10 – 15 Pascal để tạo “bức tường khí” đẩy bụi ra ngoài mỗi khi mở cửa. Nhiệt độ khống chế 20 – 24°C và độ ẩm dưới 50% RH để chống phóng tĩnh điện hút bụi.
- 2. Máy móc thiết bị Inox và mỡ an toàn thực phẩm: Bề mặt máy móc tiếp xúc màng làm từ Inox 304/316L đánh bóng gương không góc chết. Dầu mỡ bôi trơn trục truyền động đạt chuẩn an toàn thực phẩm NSF H1. Thiết bị được vệ sinh tiệt trùng và kiểm tra vi sinh bề mặt định kỳ trước mỗi ca chạy mới.
- 3. Kiểm soát nguyên liệu và hồ sơ nhật ký lô (Batch Record): Toàn bộ lô hạt nhựa và dung môi có chứng chỉ COA. Từng thông số nhiệt độ, áp suất, độ căng cuộn màng của gói que sachet (bao bì thuốc bột) đều được ghi chép thời gian thực và lưu trữ bảo mật 3 – 5 năm để sẵn sàng truy xuất nguồn gốc.
- 4. Kiểm soát vệ sinh và đào tạo con người: Công nhân mặc bảo hộ phòng sạch liền mũ vô trùng, rửa tay sát khuẩn tự động và đi qua buồng thổi khí Air Shower (vận tốc gió 20 – 25 m/s) để thổi sạch bụi bẩn trước khi bước vào phòng máy.
Bảng tiêu chuẩn giới hạn tiểu phân bụi và vi sinh vật phòng sạch
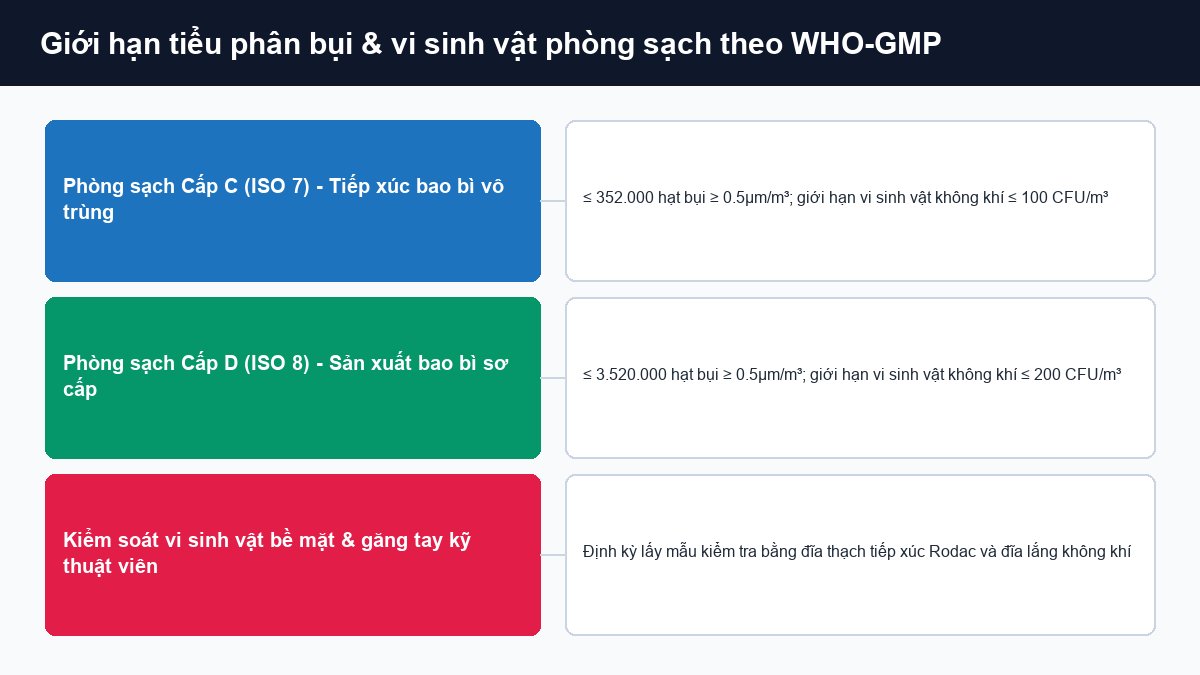
Để đảm bảo lớp màng tiếp xúc trực tiếp với thuốc (như màng nhôm ép vỉ hay màng PE nguyên sinh y tế) đạt độ sạch tiêu chuẩn, xưởng sản xuất phải tuân thủ nghiêm ngặt các giới hạn môi trường phòng sạch Class D (WHO-GMP / ISO 14644-1):
| Chỉ số kiểm soát môi trường | Trạng thái nghỉ (At-Rest) | Trạng thái hoạt động (In-Operation) | Phương pháp & Tần suất đo kiểm |
|---|---|---|---|
| Số hạt bụi kích thước ≥ 0.5 µm / m³ | Tối đa 3.520.000 hạt | Không quy định giới hạn cố định | Máy đếm hạt bụi laser (Particle Counter) hàng tuần |
| Số hạt bụi kích thước ≥ 5.0 µm / m³ | Tối đa 29.000 hạt | Không quy định giới hạn cố định | Máy đếm hạt bụi laser xung quanh máy chia cuộn |
| Vi sinh vật không khí (Đĩa thạch lắng 90mm) | < 50 CFU / đĩa / 4 giờ | < 100 CFU / đĩa / 4 giờ | Đặt đĩa thạch dinh dưỡng tại các vị trí nhạy cảm |
| Vi sinh vật bề mặt (Đĩa tiếp xúc RODAC 55mm) | < 25 CFU / đĩa | < 50 CFU / đĩa | Áp trực tiếp lên bàn chia cuộn và trục cao su máy ép |
| Vi sinh vật trên găng tay công nhân (5 ngón) | < 25 CFU / găng tay | < 50 CFU / găng tay | In dấu 5 đầu ngón tay lên đĩa thạch sau ca làm việc |
| Độ chênh lệch áp suất phòng sạch | ≥ 10 – 15 Pascal so với khu vực ngoài | Duy trì liên tục suốt ca sản xuất | Đồng hồ đo chênh áp vi sai Magnehelic giám sát 24/7 |
Quy trình thẩm định xưởng bao bì của nhà máy dược phẩm
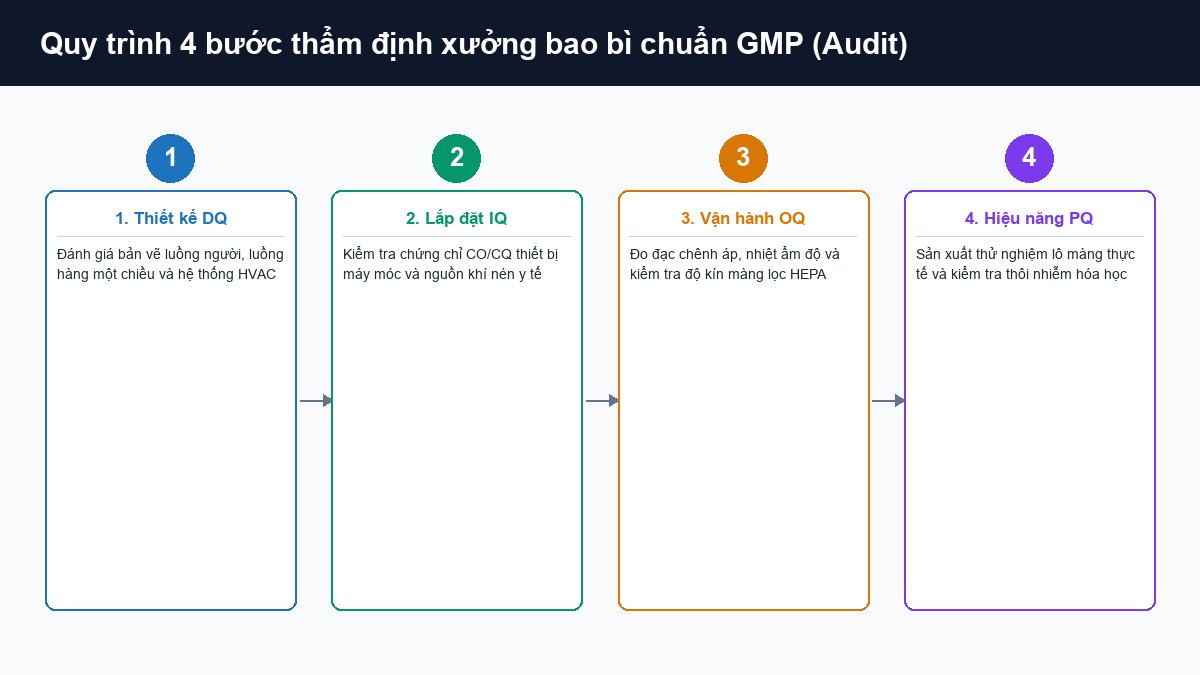
Quy trình thẩm định nhà cung cấp bao bì (Supplier Audit) của các công ty dược tuân thủ chặt chẽ mô hình 4 giai đoạn chữ V:
- 1. Thẩm định thiết kế (DQ – Design Qualification): Đánh giá bản vẽ mặt bằng nhà xưởng, sơ đồ di chuyển một chiều của nhân sự và vật liệu để chống nhiễm chéo, cùng công suất hệ thống điều hòa HVAC.
- 2. Thẩm định lắp đặt (IQ – Installation Qualification): Kiểm tra thực tế xem máy in ống đồng, máy ghép không dung môi, máy chia cuộn có lắp đúng thông số kỹ thuật, có hệ thống tiếp địa chống tĩnh điện và đường cấp khí nén an toàn hay không.
- 3. Thẩm định vận hành (OQ – Operational Qualification): Thử nghiệm vận hành máy ở trạng thái không tải và có tải giả định để đánh giá khả năng kiểm soát nhiệt độ, tốc độ kéo màng và cơ chế tự ngắt an toàn.
- 4. Thẩm định hiệu năng (PQ – Performance Qualification): Cho dây chuyền chạy thử nghiệm với nguyên liệu thật liên tục 3 lô liên tiếp. Lấy mẫu kiểm tra lực bám dính keo, độ bền dán nhiệt và độ sạch vi sinh. Cả 3 lô đạt chuẩn mới được cấp phép sản xuất thương mại.
Khắc phục các lỗi thường gặp trong kỳ thanh tra GMP
Trong các đợt kiểm toán của cơ quan quản lý dược, nhiều nhà xưởng bị đánh trượt vì những lỗi bất cẩn trong vận hành thường nhật. Dưới đây là 2 lỗi nghiêm trọng nhất và cách xử lý triệt để:
- Lỗi 1: Ghi chép hồ sơ lô không trung thực hoặc tẩy xóa: Thói quen cuối ca mới ghi bù số liệu hoặc dùng bút xóa đè lên số cũ sẽ bị đoàn thanh tra đánh giá gian lận dữ liệu. Cách khắc phục: Ghi chép tức thời tại thời điểm thao tác. Khi ghi sai, chỉ gạch ngang một đường duy nhất lên số cũ, ghi số mới bên cạnh, ký tên và ghi rõ lý do sửa đổi.
- Lỗi 2: Bỏ quên bảo trì màng lọc HEPA làm tụt áp suất phòng sạch: Màng lọc bám đầy bụi khiến luồng gió cấp suy giảm, làm áp suất dương tụt xuống dưới 10 Pascal và bụi bẩn tràn ngược vào khu chia màng ép vỉ. Cách khắc phục: Thiết lập lịch kiểm tra rò rỉ màng lọc HEPA 6 tháng một lần và theo dõi đồng hồ chênh áp Magnehelic đầu mỗi ca làm việc.
Hệ thống quản lý tiêu chuẩn GMP tại nhà máy bao bì Đông Âu
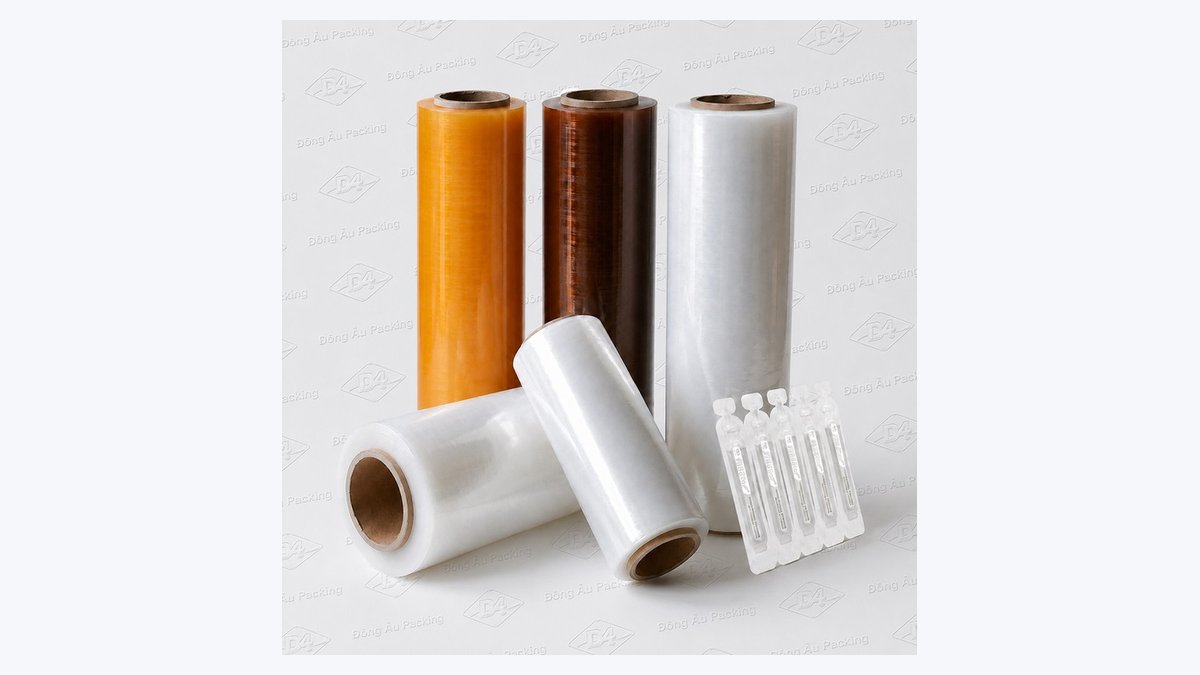
Đông Âu vận hành hệ thống quản lý chất lượng bao bì dược phẩm theo quy trình kiểm soát kỹ thuật đồng bộ tại nhà máy:
- Dây chuyền sản xuất đạt chuẩn ISO 15378:2017: Toàn bộ phân xưởng màng vỉ nhôm Alu/Alu định hình nguội, màng nhôm vỉ xé PTP và màng cuộn y tế vận hành nghiêm ngặt trong phòng sạch Class D được kiểm định định kỳ.
- Hồ sơ lô truy xuất minh bạch: Mỗi lô màng xuất xưởng đều có phiếu COA chi tiết, chứng nhận hạt nhựa nguyên sinh CO/CQ và kết quả kiểm nghiệm Dược điển. Lưu trữ mẫu lưu và hồ sơ lô đầy đủ trong 3 năm.
- Hỗ trợ tiếp đón đoàn thanh tra cùng khách hàng: Sẵn sàng mở cửa nhà máy, cung cấp đầy đủ tài liệu thẩm định DQ/IQ/OQ/PQ và cử kỹ sư chuyên môn hỗ trợ trực tiếp cùng doanh nghiệp trong các buổi thanh tra của cơ quan y tế.
Kết luận
Tiêu chuẩn GMP bao bì dược phẩm đóng vai trò là chốt chặn kỹ thuật kiểm soát độ sạch vi sinh, độ bền đường hàn nhiệt và hàm lượng dung môi dư của từng cuộn màng trước khi đưa vào đóng gói thuốc.
Việc nắm vững 4 trụ cột phòng sạch, bảng giới hạn tiểu phân Class D và quy trình thẩm định 4 bước DQ/IQ/OQ/PQ giúp phòng thu mua cùng bộ phận QA/QC chọn đúng nhà máy cung ứng đạt chuẩn ISO 15378, loại bỏ rủi ro xì mí túi hay nhiễm khuẩn chéo.
Quý doanh nghiệp dược phẩm cần tư vấn quy trình thẩm định xưởng bao bì chuẩn GMP hoặc nhận mẫu màng chạy thử nghiệm trực tiếp tại nhà máy Đông Âu Packing, hãy liên hệ ngay qua Hotline 0915 169 396 hoặc gửi yêu cầu tại trang Hợp tác B2B để được phục vụ tận tình.