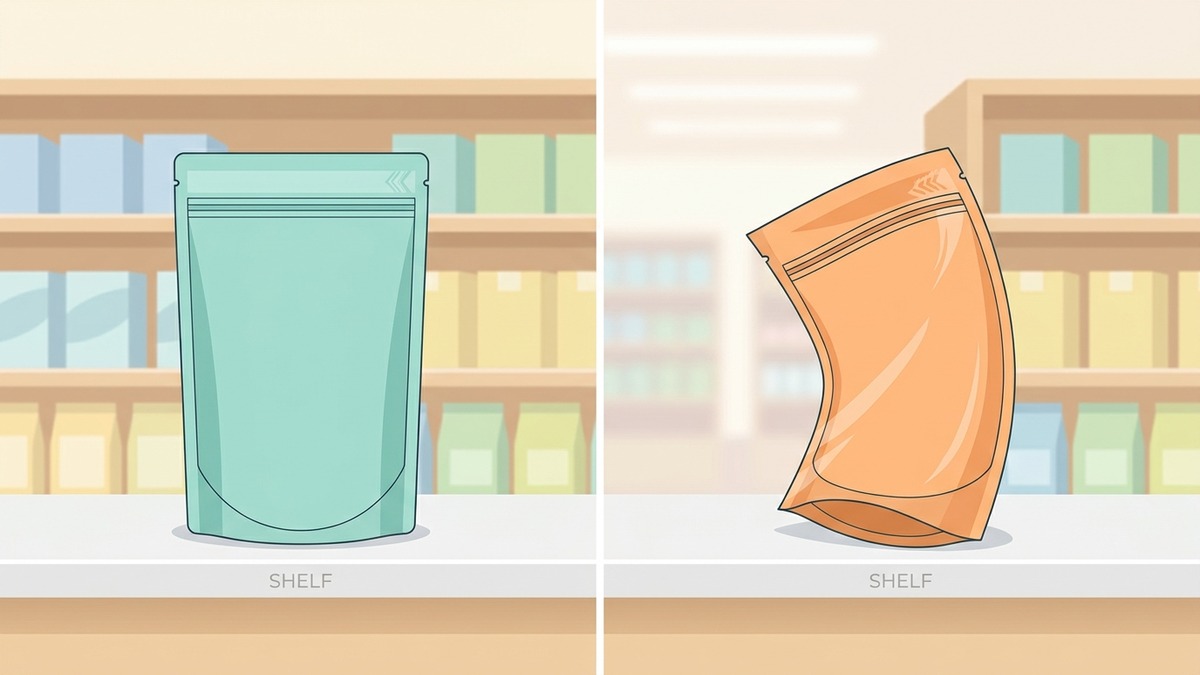
Trong quy trình gia công màng ghép phức hợp, hiện tượng cong vênh màng bao bì (Film Curling) là sự cố cơ lý phổ biến khiến màng cuộn xả ra bị quăn mép hoặc túi thành phẩm bị uốn cong hình cánh cung. Khuyết tật này làm tê liệt hệ thống đóng gói tự động tốc độ cao, khiến máy không thể gấp nếp hàn nhiệt và làm túi mất khả năng đứng vững trên quầy kệ trưng bày.
Nguyên nhân cốt lõi của sự cố không nằm ở chất lượng nguyên liệu nhựa ban đầu mà xuất phát từ sự mất cân bằng lực căng giữa các lớp màng khi đi qua điểm ép nhiệt. Bài viết dưới đây từ chuyên gia kỹ thuật Đông Âu Packing sẽ phân tích bản chất cơ lý của hiện tượng Film Curling, đồng thời cung cấp bảng thông số lực căng chuẩn xác giúp triệt tiêu hoàn toàn lỗi cong vênh tại phân xưởng.
Độ phẳng của cuộn màng ghép không phụ thuộc vào độ căng lớn hay nhỏ, mà quyết định bởi sự đồng đều về tỷ lệ biến dạng đàn hồi giữa hai lớp màng khi cùng đi qua điểm ép trục Nip roller.
Bản chất cơ lý của hiện tượng Film Curling trong màng phức hợp
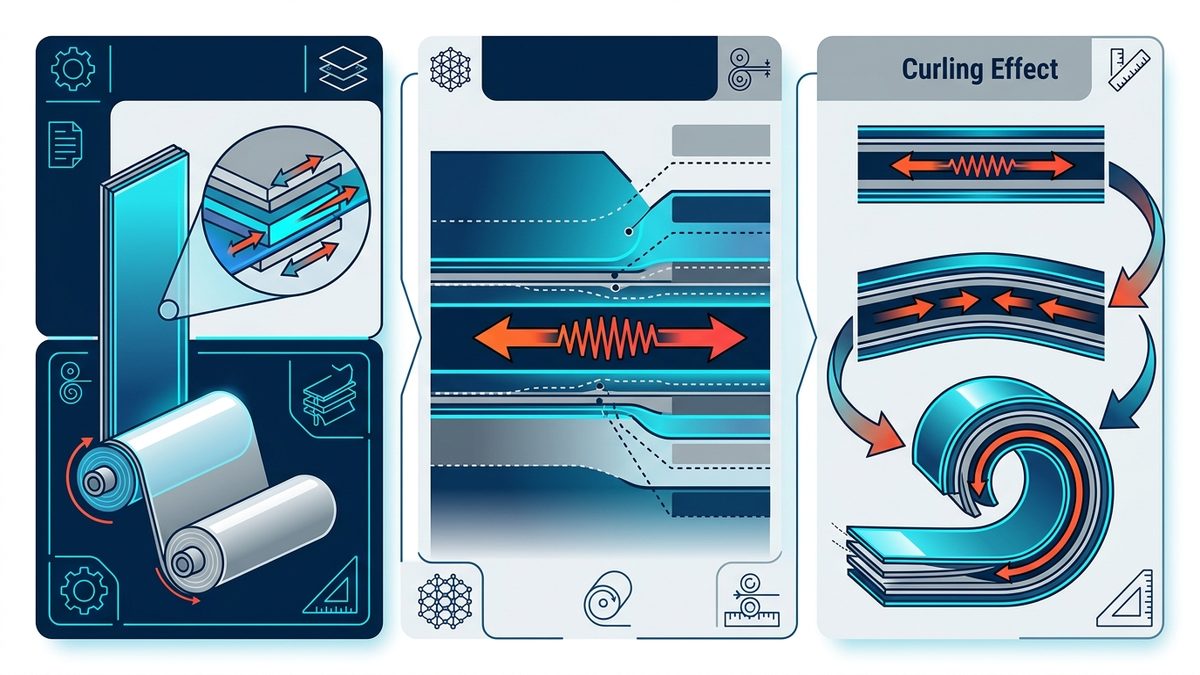
Màng ghép phức hợp được tạo thành từ ít nhất hai lớp vật liệu polyme có đặc tính cơ học và nhiệt học hoàn toàn khác nhau. Khi hai lớp màng này được dán dính với nhau bằng keo dưới áp lực của trục ép Nip roller, mọi biến dạng kéo giãn cục bộ tại thời điểm ép sẽ bị khóa chặt vĩnh viễn.
Sự mất cân bằng nội ứng suất (Internal Stress Mismatch) hình thành ngay khi cấu trúc màng ghép rời khỏi điểm ép và bắt đầu hồi phục đàn hồi. Nếu một lớp màng bị kéo giãn đàn hồi nhiều hơn lớp kia trong lúc tráng keo, lớp màng đó sẽ có xu hướng co rút mạnh hơn để trở về kích thước ban đầu, tạo ra mô-men uốn cong trên toàn bộ tiết diện màng.
Chiều uốn cong của màng luôn tuân theo quy tắc cơ học vật lý: màng sẽ uốn cong về phía lớp vật liệu có sức căng giãn dài lớn hơn hoặc lớp màng có hệ số co ngót nhiệt cao hơn. Nếu lớp màng hàn nhiệt LLDPE bên trong bị kéo quá căng, màng sẽ cuộn tròn vào phía trong; ngược lại, nếu lớp màng in PET bên ngoài bị giãn quá mức, mép màng sẽ bị lật ngược ra ngoài.
Các nguyên nhân kỹ thuật cốt lõi gây cong vênh màng ghép
Trong thực tế sản xuất tại nhà máy bao bì, sự mất cân bằng nội ứng suất có thể bắt nguồn từ thiết bị cơ khí, nhiệt độ vận hành sấy hoặc động học đóng rắn hóa học của chất kết dính.
Lệch lực căng xả cuộn tại máy ghép
Sai lệch lực căng xả cuộn (Web Tension Mismatch) là nguyên nhân chiếm tới 70% các ca cong vênh màng. Mỗi loại màng có mô-đun đàn hồi Young rất khác biệt; ví dụ màng PET có độ cứng vững cao (Modulus khoảng 4000 MPa), trong khi màng LLDPE lại rất mềm dẻo và dễ giãn dài (Modulus chỉ khoảng 200 đến 400 MPa).
Nếu thợ vận hành cài đặt lực căng xả cuộn của màng LLDPE tương đương hoặc quá lớn so với màng in PET, màng LLDPE sẽ bị kéo giãn đàn hồi từ 1% đến 3% chiều dài trước khi tiếp xúc với keo. Sau khi ghép thành cuộn và xả ra làm túi, lớp LLDPE lập tức co rút lại khiến sản phẩm túi zipper đáy đứng bị quăn queo, cong vẹo như cánh cung.
Tìm hiểu tổng quan các lớp vật liệu màng trong bài viết về các loại màng bao bì phổ biến trước khi ghép phức hợp. →
Chênh lệch hệ số giãn nở nhiệt giữa các vật liệu
Nhiệt độ sấy dung môi hoặc nhiệt độ trục gia nhiệt Nip roller tác động trực tiếp lên kích thước hình học của từng lớp màng polyme. Các màng nhựa định hướng hai chiều như BOPP, PET có xu hướng co ngót nhiệt khi gặp nhiệt độ cao, trong khi màng PE hoặc CPP chưa định hướng lại có hệ số giãn nở nhiệt thể tích lớn hơn gấp nhiều lần.
Khi buồng sấy cài đặt nhiệt độ vượt quá 75°C đối với màng nhạy nhiệt, lớp màng mỏng sẽ bị co ngắn lại ngay trước thời điểm dán keo. Sau khi đi qua trục làm mát (Chill roll), sự chênh lệch co giãn do sốc nhiệt giữa hai màng bị khóa cứng lại, tạo nên hiện tượng uốn cong theo phương ngang (Transverse Direction Curl) khó khắc phục.
Lực co rút của màng keo trong quá trình đóng rắn hóa học
Bên cạnh yếu tố cơ lý của màng nhựa, lớp keo Polyurethane hai thành phần cũng đóng vai trò tạo ứng suất trong quá trình liên kết ngang (Crosslinking). Khi các nhóm chức Isocyanate (-NCO) phản ứng với Polyol (-OH), mạng lưới phân tử keo được thắt chặt và giải phóng một lượng co rút thể tích khoảng 2% đến 5%.
Nếu kỹ thuật viên trải keo quá dày hoặc cài đặt sai thông số con lăn bôi keo dẫn đến lỗi sọc keo da cam ghép màng, sự phân bổ keo không đều sẽ tạo ra các điểm co rút bất đối xứng. Lực kéo uốn cong này làm màng bị vặn vỏ đỗ, mép cuộn màng bị lượn sóng nhấp nhô.
Bảng quy chuẩn cài đặt tỷ lệ lực căng xả cuộn cho từng cặp vật liệu
Để đảm bảo màng sau ghép đạt độ phẳng phiu tuyệt đối, lực căng xả cuộn của mỗi lớp màng phải được cài đặt tương thích với độ dày và suất đàn hồi Modulus. Bảng dữ liệu dưới đây tổng hợp dải lực căng khuyến nghị áp dụng trên máy ghép màng hiện đại tại Đông Âu Packing.
| Cấu trúc màng ghép | Suất đàn hồi Modulus (MPa) | Lực căng lớp ngoài (N/m) | Lực căng lớp trong (N/m) | Tỷ lệ lực căng tối ưu | Khuyến nghị chuyên gia |
|---|---|---|---|---|---|
| PET 12 mic / LLDPE 40 mic | PET: 4000 | PE: 280 | 120 – 160 N/m | 60 – 80 N/m | 1.8 : 1.0 đến 2.0 : 1.0 | LLDPE phải chạy lực căng tối thiểu chống kéo giãn dài |
| BOPP 20 mic / CPP 30 mic | BOPP: 2200 | CPP: 550 | 100 – 130 N/m | 70 – 90 N/m | 1.4 : 1.0 đến 1.5 : 1.0 | Kiểm soát nhiệt độ trục Nip dưới 50°C tránh co CPP |
| BOPA 15 mic / LLDPE 50 mic | PA: 2600 | PE: 280 | 140 – 180 N/m | 70 – 90 N/m | 1.8 : 1.0 đến 2.1 : 1.0 | Đặc biệt lưu ý cân bằng độ ẩm môi trường màng Nylon |
| PET 12 mic / AL 7 mic / LLDPE 45 mic | AL: 70000 | PE: 280 | 80 – 110 N/m | 60 – 75 N/m | 1.3 : 1.0 đến 1.4 : 1.0 | Lực căng AL quá cao gây nứt màng nhôm và nhăn màng |
Quy tắc vàng trong cài đặt: Lực căng không được tính theo cảm tính mà phải dựa trên diện tích mặt cắt ngang và tỷ số suất đàn hồi Modulus. Tỷ lệ biến dạng kéo giãn của cả hai màng khi tiếp xúc tại điểm ép Nip phải tiệm cận mức bằng nhau để triệt tiêu hoàn toàn ứng suất nội sau khi ra cuộn.
Tham khảo quy trình kiểm soát độ dính liên kết lớp màng qua phương pháp đo độ bền bóc tách màng ghép astm f904 chuẩn phòng lab. →
Phương pháp khắc phục và cân chỉnh thực tế trên máy ghép
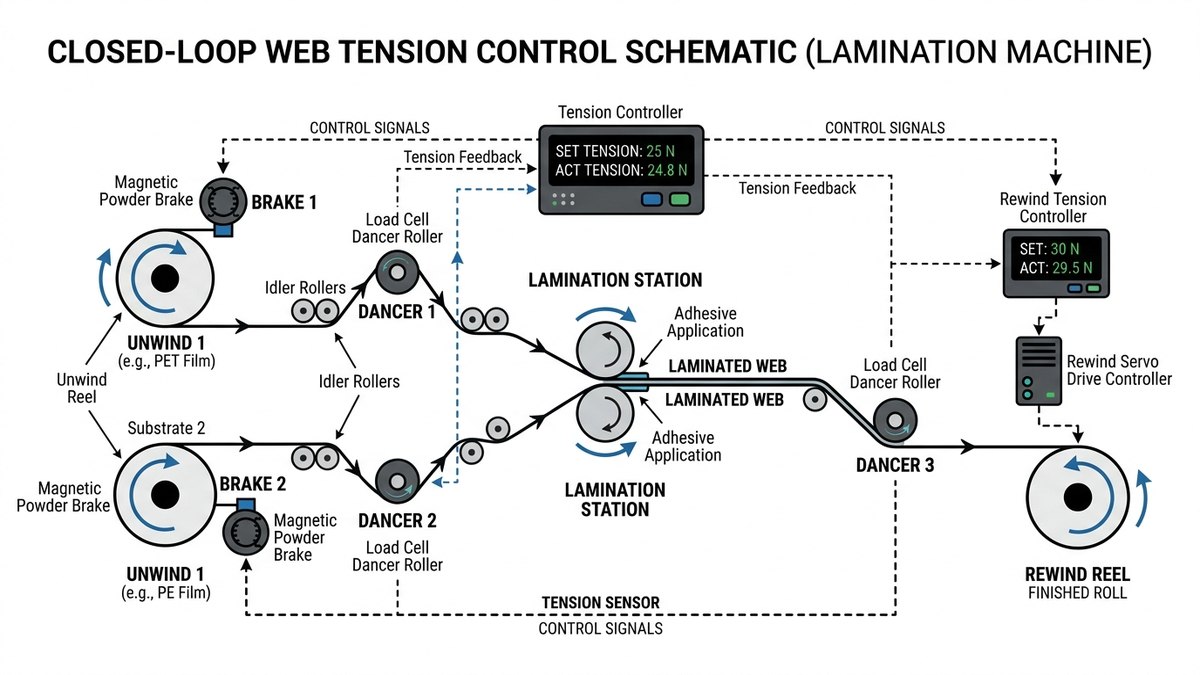
Để xử lý dứt điểm lỗi cong vênh màng bao bì trong quá trình vận hành xưởng, đội ngũ kỹ thuật cần kết hợp giữa hệ thống điều khiển tự động và các cơ cấu cơ khí bù trừ ứng suất chuyên dụng.
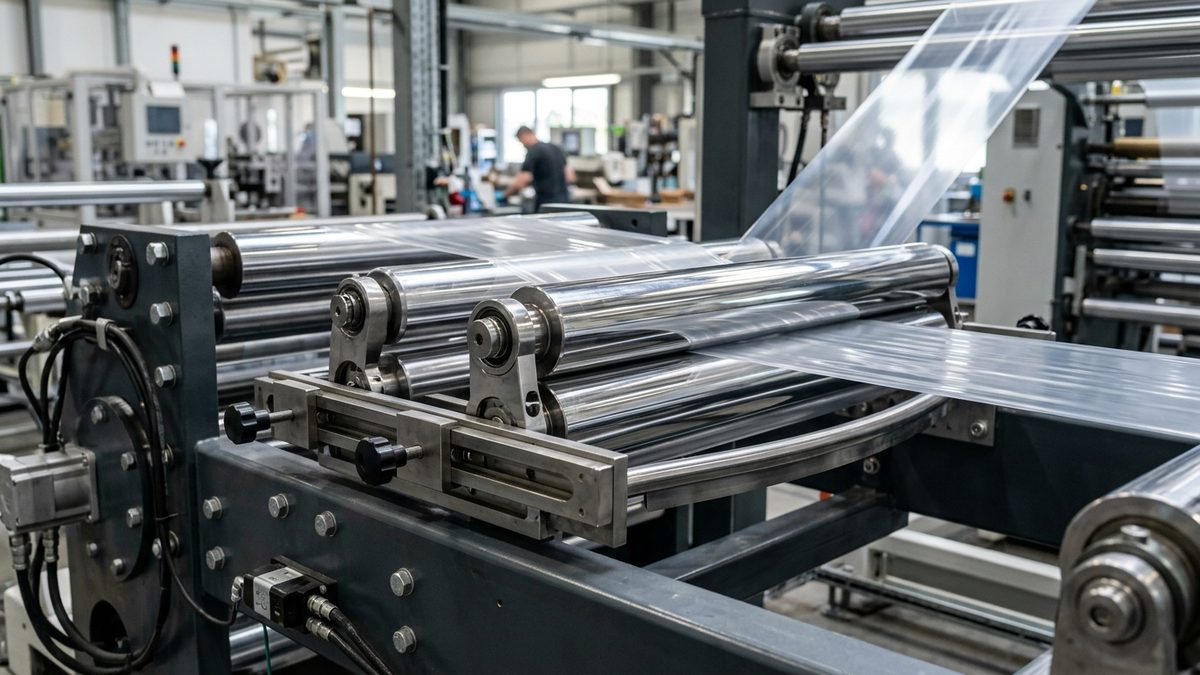
Sử dụng con lăn giải tỏa ứng suất (Decurling Roller hoặc Anti-curl Bar) đặt trên đường dẫn màng ngay sau cụm trục ép Nip roller là biện pháp can thiệp cơ học tức thì. Trục con lăn này uốn cong màng một góc nhỏ ngược lại với hướng cong vênh tự nhiên, giúp kéo giãn cưỡng bức lớp màng đang bị co rút để thiết lập lại trạng thái cân bằng cơ học mới.
Đặc biệt đối với màng Polyamide (BOPA), việc kiểm soát độ ẩm nhà xưởng trước và sau khi ghép đóng vai trò sống còn. Màng Nylon có tính hút ẩm cực mạnh; khi hấp thụ hơi nước từ môi trường, màng sẽ giãn dài ra, nhưng khi mất nước trong buồng sấy, màng lại co rút rất mạnh gây xoắn vặn mép màng nghiêm trọng.
Xem thêm cơ chế phản ứng hóa học và kiểm soát phòng sấy trong kỹ thuật đóng rắn keo ghép không dung môi công nghiệp. →
Kết luận
Triệt tiêu hoàn toàn hiện tượng cong vênh màng bao bì là điều kiện tiên quyết để tạo ra những sản phẩm bao bì phẳng phiu, tối ưu hóa tốc độ làm túi và giúp máy đóng gói vận hành trơn tru không bị dừng chuyền. Việc nắm vững cơ chế lệch lực căng web tension và cài đặt thông số chính xác giúp xưởng sản xuất loại bỏ triệt để tỷ lệ phế phẩm.
Nhà máy Đông Âu Packing trang bị hệ thống kiểm soát lực căng vòng kín đa điểm (Closed-loop Tension Control) tích hợp cảm biến load cell siêu nhạy, vận hành đồng bộ theo tiêu chuẩn phòng sạch bao bì ISO 15378. Chúng tôi đảm bảo duy trì độ phẳng tuyệt đối cho mọi cấu trúc màng ghép phức hợp từ 2 đến 5 lớp.
Quý doanh nghiệp đang có nhu cầu tư vấn cấu trúc màng hoặc đặt hàng gia công, xin vui lòng tham khảo chi tiết dịch vụ gia công túi màng ghép theo yêu cầu và bảng báo giá bao bì màng ghép từ xưởng sản xuất của chúng tôi.