Hiện tượng lỗi sọc keo da cam ghép màng là sự cố quang học nghiêm trọng trong công nghệ ghép không dung môi (Solventless Lamination), khiến màng phức hợp bị gợn sóng dọc hoặc lấm tấm đục mờ như vỏ cam. Khuyết tật này làm giảm độ trong suốt quang học xuống dưới 88% và gây chênh lệch độ dày màng keo từ 0.3 đến 0.8 gsm, dẫn đến nguy cơ xì mép hàn nhiệt khi đóng gói tốc độ cao.
Để khắc phục triệt để tình trạng này, đội ngũ vận hành cần hiểu rõ bản chất động học dòng chảy của lớp keo lỏng Polyurethane và làm chủ kỹ thuật căn chỉnh tỷ lệ vi sai giữa các trục định lượng. Bài viết dưới đây phân tích chi tiết nguyên nhân gốc rễ và cung cấp bảng thông số vận hành chuẩn xác giúp triệt tiêu hoàn toàn khuyết tật sọc keo tại nhà máy.
Khác với keo gốc dung môi có độ nhớt thấp và bay hơi nhanh trong sấy nhiệt, keo không dung môi phụ thuộc hoàn toàn vào khả năng tự dàn phẳng (Leveling) trong khoảng thời gian 0.1 đến 0.3 giây trước khi màng keo đi vào điểm ép Nip roller.
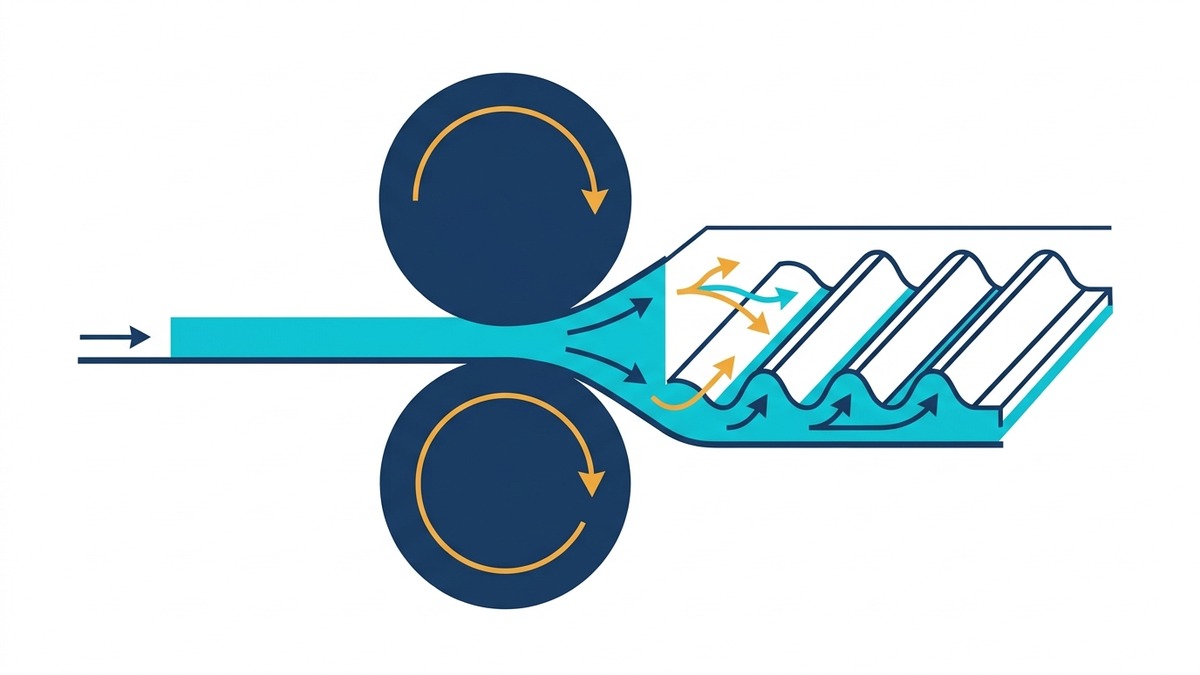
Cơ chế hình thành hiện tượng sần da cam và sọc keo trong tráng keo không dung môi
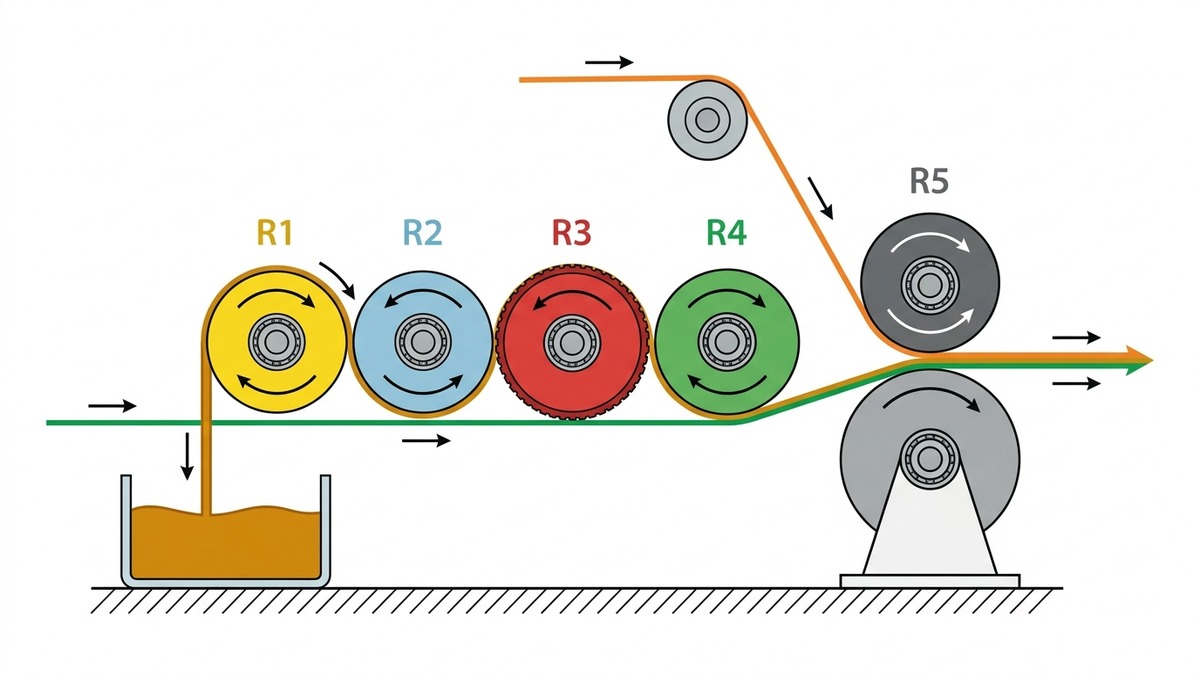
Trong cụm bôi keo 5 trục của máy ghép màng không dung môi, lớp keo lỏng nguyên chất được cán mỏng liên tục qua các khe hở vi mô trước khi chuyển dịch lên bề mặt màng nhựa nền. Quá trình chia tách màng keo này chịu sự chi phối chặt chẽ của các định luật cơ học chất lỏng.
Hiện tượng gián đoạn dòng chảy (Ribbing Instability) xảy ra tại điểm thoát màng keo giữa hai con lăn quay ngược chiều. Khi gradient áp suất âm tại khe hở vượt qua sức căng bề mặt của keo lỏng, màng keo không thể tách ra thành một mặt phẳng đồng nhất mà tự động phân chia thành các đỉnh sóng và thung lũng chạy dọc theo chiều chuyển động của cuộn màng.
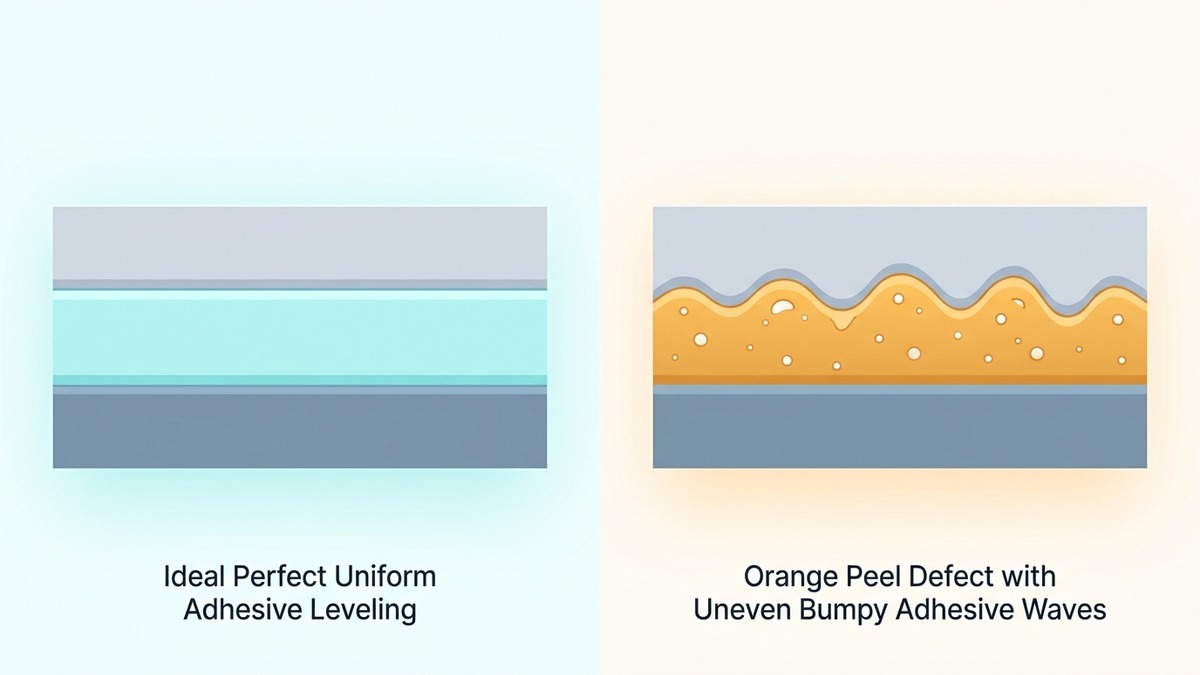
Độ dàn phẳng (Leveling) kém của màng keo có độ nhớt cao là mắt xích trực tiếp biến các đường sọc keo thành khuyết tật sần da cam (Orange Peel). Nếu thời gian hồi phục cấu trúc của keo chậm hơn thời gian màng di chuyển từ trục bôi keo đến trục ép Nip roller, các gợn sóng lồi lõm này sẽ bị ép cố định giữa hai lớp màng và tạo thành vô số đốm quang học mờ đục vĩnh viễn.
Các nguyên nhân kỹ thuật cốt lõi gây lỗi da cam trên màng
Sự xuất hiện của khuyết tật bề mặt màng ghép không dung môi thường bắt nguồn từ ba yếu tố công nghệ chính: độ nhớt nhiệt động của chất kết dính, định lượng trải keo và sự sai lệch tốc độ giữa các trục truyền động.
Kiểm soát độ nhớt và nhiệt độ keo trên hệ thống con lăn
Độ nhớt của keo Polyurethane hai thành phần là hàm số nghịch đảo với nhiệt độ. Khi nhiệt độ cụm trục bôi keo quá thấp (dưới 35°C), độ nhớt keo tăng vọt lên trên 1500 mPa.s khiến chất keo đặc quánh, dòng chảy bị nghẽn và không thể tự chảy tràn để san phẳng các rãnh chia tách do trục lăn tạo ra.
Ngược lại, nếu thợ vận hành cài đặt nhiệt độ trục con lăn quá cao (vượt quá 50°C), phản ứng trùng ngưng giữa nhóm Isocyanate và Polyol sẽ bị kích hoạt sớm ngay trên bề mặt trục. Thời gian sống (Pot-life) của keo bị rút ngắn đột ngột làm keo đông đặc bán phần trước khi đi vào điểm ép màng.
Duy trì năng lượng bề mặt cao chống co cụm keo qua kỹ thuật xử lý corona màng nhựa bao bì trước khi tráng keo. →
Lượng trải keo không chuẩn xác
Định lượng keo trải (Coating Weight) quyết định trực tiếp tới bề dày màng chất kết dính ướt. Khi trải keo quá dày (vượt ngưỡng 2.2 gsm đối với màng thông thường), lớp keo thừa bị dồn ứ tại điểm tiếp xúc Nip roller, tạo nên các làn sóng cuộn trào ngang và hình thành vết sọc dưa hoặc đốm da cam loang lổ.
Trong tình huống ngược lại, nếu lượng trải keo quá mỏng (dưới 1.0 gsm), màng keo không đủ thể tích lỏng để bao phủ toàn bộ vi địa hình gồ ghề của màng in. Điều này dẫn tới hiện tượng bẫy bọt khí vi mô dạng đốm trắng mắt cá, làm suy giảm nghiêm trọng lực liên kết giữa hai lớp vật liệu.
Sai lệch tốc độ quay vi sai giữa các trục lăn
Hệ thống tráng keo Solventless hiện đại vận hành với cụm 5 trục, trong đó trục định lượng R1 (thép gia nhiệt), trục định lượng R2 (thép gia nhiệt) và trục truyền keo R3 (cao su bọc sleeve) quay với các vận tốc khác nhau để làm mỏng màng keo từng bước.
Nếu tỷ lệ tốc độ quay vi sai giữa trục R1, R2 và trục R3 bị lệch khỏi dải tính toán của nhà sản xuất máy, ứng suất cắt tác động lên lớp keo sẽ vượt quá giới hạn đàn hồi. Lớp keo bị trượt xé cục bộ thay vì được chuyển dịch êm ái, tạo ra các vệt sọc keo dọc cố định theo chu kỳ vòng quay trục.
Bảng thông số vận hành chuẩn mực để triệt tiêu lỗi sọc keo
Để hỗ trợ đội ngũ kỹ thuật vận hành máy ghép màng không dung môi thiết lập thông số nhanh chóng và chính xác, Đông Âu Packing xây dựng bảng đối chiếu thông số trục lăn theo từng cấu trúc màng ghép tiêu chuẩn.
| Cấu trúc màng ghép | Nhiệt độ trục R1-R2 (°C) | Tốc độ máy ghép (m/phút) | Áp lực trục ép Nip (bar) | Định lượng keo mục tiêu (gsm) |
|---|---|---|---|---|
| BOPP / CPP trong suốt | 38 – 42°C | 250 – 320 m/phút | 2.5 – 3.2 bar | 1.1 – 1.3 gsm |
| PET / LLDPE bao bì thực phẩm | 40 – 45°C | 220 – 280 m/phút | 3.0 – 3.8 bar | 1.3 – 1.6 gsm |
| PA / LLDPE hút chân không | 42 – 45°C | 180 – 240 m/phút | 3.5 – 4.2 bar | 1.5 – 1.8 gsm |
| PET / AL / CPP túi màng nhôm | 43 – 48°C | 160 – 220 m/phút | 3.8 – 4.5 bar | 1.8 – 2.2 gsm |
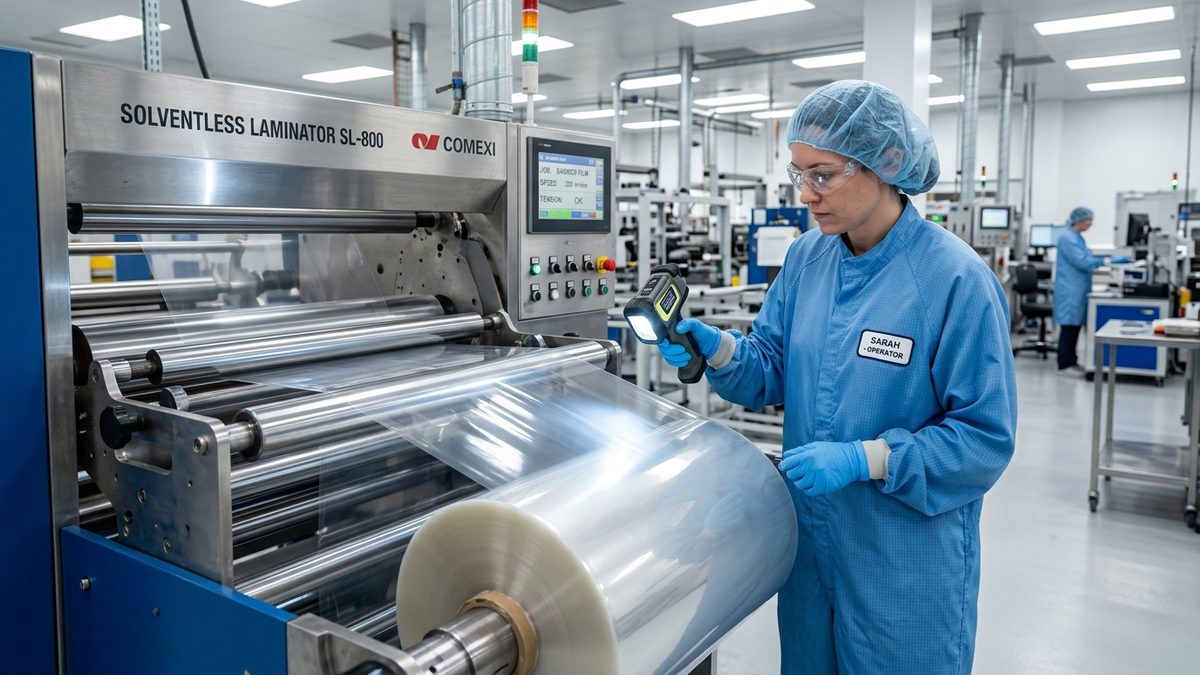
Bên cạnh việc thiết lập thông số, thợ đứng máy cần sử dụng đèn chiếu quang học góc nghiêng chuyên dụng (Stroboscope hoặc Inspection Lamp) chiếu trực tiếp lên màng keo tại vị trí sau trục bôi keo để phát hiện ngay các vệt gợn sóng trước khi ghép màng thứ hai.
Kiểm tra độ bám dính của lớp màng sau khi triệt tiêu sọc keo qua phương pháp đo độ bền bóc tách màng ghép astm f904 chuẩn phòng lab. →
Quy trình bảo dưỡng và vệ sinh hệ thống trục bôi keo định kỳ
Bề mặt các con lăn chuyển dịch keo ảnh hưởng mang tính quyết định đến tính đồng nhất của lớp tráng. Chỉ một lớp cặn keo chết bám dính siêu mỏng cũng làm biến đổi khe hở định lượng vài micromet, gây nên các vệt sọc keo không thể triệt tiêu bằng điều chỉnh điện tử.
Sau mỗi ca sản xuất hoặc khi dừng máy trên 30 phút, kỹ thuật viên bắt buộc phải tiến hành vệ sinh làm sạch hoàn toàn cụm trục bôi keo bằng dung môi Ethyl Acetate chuyên dụng và lau khô bằng khăn vi sợi không xơ rách.
Định kỳ hàng tuần, bộ phận bảo trì xưởng sử dụng đồng hồ so đo độ đảo (Dial Indicator) để kiểm tra độ đảo hướng tâm của trục thép R1, R2 và kiểm tra độ mài mòn, độ cứng Shore A của trục cao su R3. Độ lệch chuẩn cho phép không được vượt quá ±2 micromet trên toàn bộ chiều dài trục.
Tìm hiểu quy trình kiểm soát tỷ lệ NCO/OH và phòng ủ trong kỹ thuật đóng rắn keo ghép không dung môi công nghiệp. →
Kết luận
Việc làm chủ kỹ thuật kiểm soát độ nhớt nhiệt động và hiệu chỉnh đồng bộ hệ thống con lăn là nền tảng cốt lõi giúp loại bỏ hoàn toàn lỗi sọc keo da cam ghép màng. Thành công này mang lại cho màng phức hợp độ trong suốt quang học cao như kính, bề mặt phẳng mịn và lực dán đồng nhất trên từng mét vuông sản phẩm.
Nhà máy Đông Âu Packing áp dụng hệ thống kiểm soát định lượng keo tự động trên dây chuyền ghép không dung môi tốc độ cao, vận hành nghiêm ngặt theo tiêu chuẩn phòng sạch bao bì ISO 15378. Chúng tôi sẵn sàng đáp ứng mọi yêu cầu khắt khe về gia công túi màng ghép theo yêu cầu cho ngành dược phẩm và thực phẩm cao cấp.
Quý khách hàng có nhu cầu hợp tác sản xuất bao bì màng ghép phức hợp chất lượng cao, xin vui lòng tham khảo bảng báo giá bao bì màng ghép trực tiếp từ nhà máy chúng tôi.