Công nghệ ghép màng không dung môi (Solventless Lamination) đang trở thành tiêu chuẩn xanh hàng đầu trong ngành bao bì thực phẩm và dược phẩm nhờ loại bỏ hoàn toàn khí thải dung môi độc hại. Tuy nhiên, khác với keo gốc dung môi có thể sấy khô tức thì, keo không dung môi phụ thuộc hoàn toàn vào phản ứng hóa học tự thân giữa hai thành phần.
Quá trình đóng rắn keo ghép không dung môi đòi hỏi sự kiểm soát cực kỳ nghiêm ngặt về tỷ lệ nhóm chức NCO/OH và điều kiện buồng ủ nhiệt. Chỉ một sai lệch nhỏ trong công thức pha trộn cũng có thể khiến hàng chục tấn màng ghép bị dính bết, đục mờ hoặc tách lớp nghiêm trọng.
Keo không dung môi sau khi ghép chưa đạt ngay lực dính sử dụng. Toàn bộ cuộn màng bắt buộc phải trải qua giai đoạn ủ nhiệt kiểm soát động học phản ứng để chuỗi polymer đạt khối lượng phân tử cực đại và triệt tiêu hết monome isocyanate tự do.
Động học phản ứng đóng rắn của keo Polyurethane hai thành phần
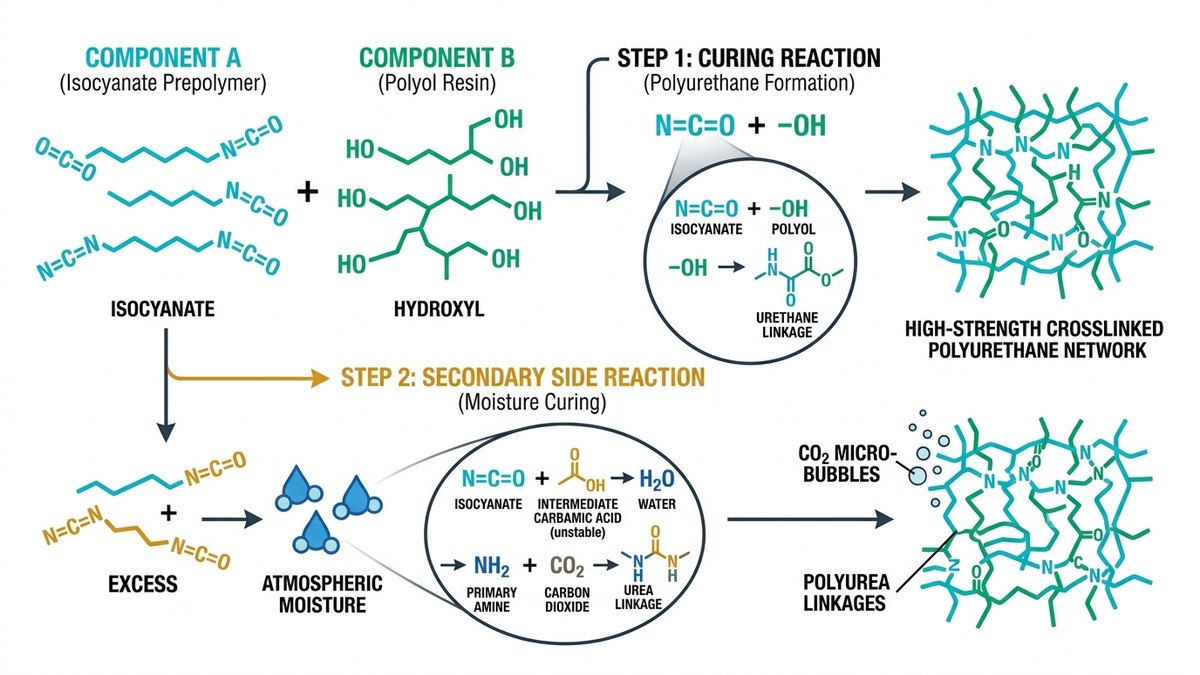
Hệ keo ghép không dung môi phổ biến nhất hiện nay là hệ Polyurethane (PU) hai thành phần gồm thành phần A (Isocyanate tiền polymer chứa nhóm -NCO) và thành phần B (Polyol chứa nhóm hydroxyl -OH).
Khi hai thành phần này được trộn đều ở nhiệt độ gia nhiệt 40°C đến 45°C, phản ứng trùng ngưng xảy ra giữa nhóm -NCO và -OH để hình thành chuỗi liên kết Urethane (-NH-COO-). Quá trình này tạo nên một mạng lưới không gian ba chiều có độ đàn hồi cao và độ bám dính chắc chắn trên bề mặt màng.
Bên cạnh phản ứng chính, một phản ứng phụ quan trọng luôn song hành là sự tương tác giữa nhóm -NCO dư thừa với hơi ẩm (H2O) có trong không khí hoặc trên bề mặt màng. Phản ứng này tạo ra liên kết Polyurea bền vững và giải phóng khí cacbonic (CO2).
Nếu lượng khí CO2 sinh ra quá nhanh khi lớp keo đã bắt đầu đông đặc, các bọt khí vi mô này sẽ bị giữ lại bên trong lớp ghép, gây nên hiện tượng màng bị mờ đục hoặc có vết đốm trắng mắt cá.
Kiểm soát tỷ lệ pha trộn NCO/OH bằng hệ thống bơm định lượng tự động
Để phản ứng trùng ngưng đạt hiệu suất 100%, tỷ lệ đương lượng giữa nhóm Isocyanate và nhóm Polyol (tỷ lệ NCO/OH) phải được duy trì chính xác trong dải tiêu chuẩn từ 1.05 đến 1.20.
Tầm quan trọng của độ chính xác tỷ lệ pha trộn
Các nhà máy sản xuất hiện đại bắt buộc phải trang bị cụm bơm bánh răng định lượng điều khiển bằng động cơ servo servo-driven gear pump với cảm biến lưu lượng khối lượng liên tục. Dung sai tỷ lệ trộn trên máy không được phép vượt quá ngưỡng ±2% so với thông số chỉ định của nhà cung cấp keo.
Đảm bảo tỷ lệ pha trộn chuẩn xác giúp đạt chỉ tiêu độ bền bóc tách màng ghép astm f904 tối đa sau khi đóng rắn hoàn toàn.
Đánh giá chỉ tiêu lực dán màng sau ủ nhiệt qua hướng dẫn đo độ bền bóc tách màng ghép astm f904 chi tiết. →
Hậu quả khi thừa hoặc thiếu thành phần Isocyanate
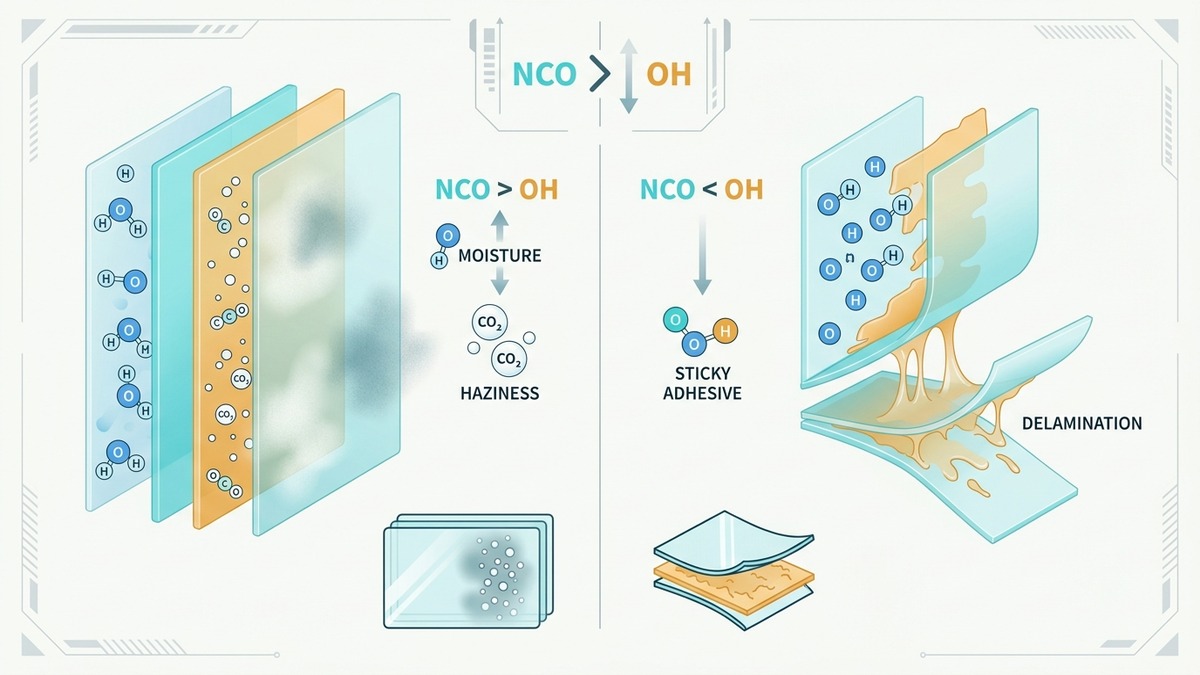
Khi tỷ lệ pha trộn bị sai lệch, chất lượng cơ lý của lớp màng ghép sẽ bị phá hủy nghiêm trọng theo hai chiều hướng đối lập:
Trường hợp thừa Isocyanate (thừa thành phần A): Lượng nhóm -NCO tự do dư thừa quá nhiều sẽ tiếp tục phản ứng chậm với hơi ẩm môi trường trong nhiều tuần. Quá trình này sinh nhiều bọt khí CO2 làm mờ màng và khiến màng keo bị chai cứng, giòn, dễ gãy nứt khi gấp mép túi.
Trường hợp thiếu Isocyanate (thừa Polyol thành phần B): Mạch polymer không thể đóng rắn hoàn toàn do thiếu chất liên kết chéo. Lớp keo sẽ vĩnh viễn ở trạng thái dẻo dính như mỡ, lực bóc tách gần như bằng 0 và gây hiện tượng dính lưng cuộn màng khi xả cuộn.
Thiết lập thông số buồng ủ nhiệt đóng rắn (Curing Chamber)
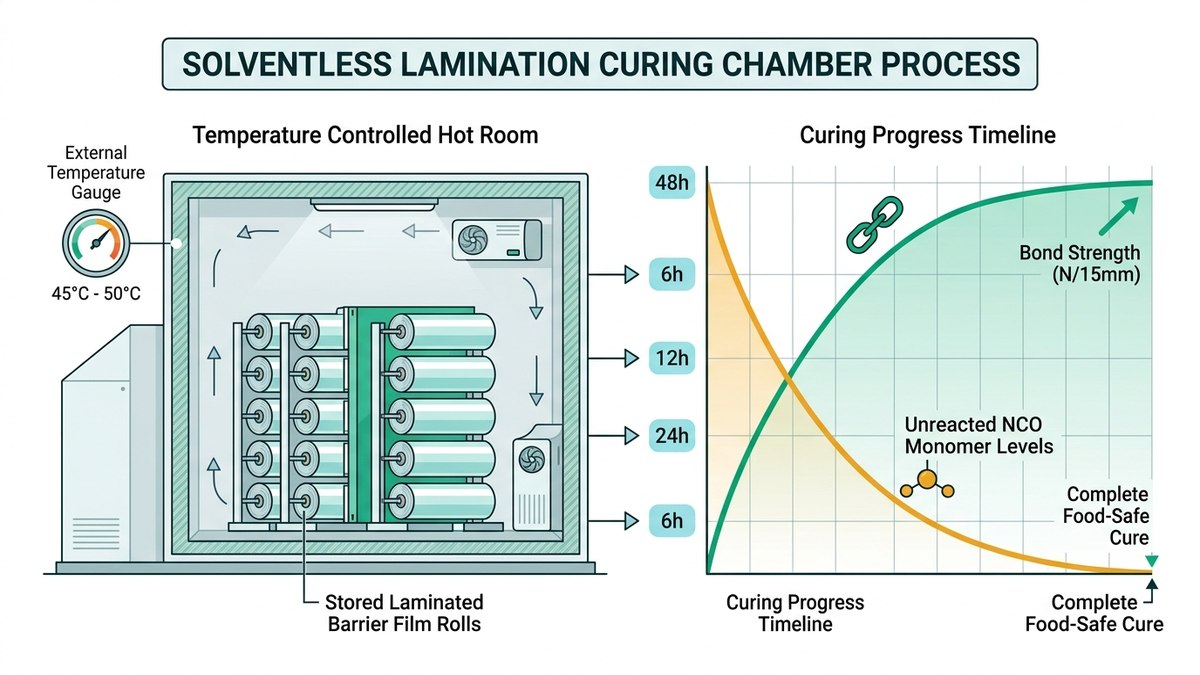
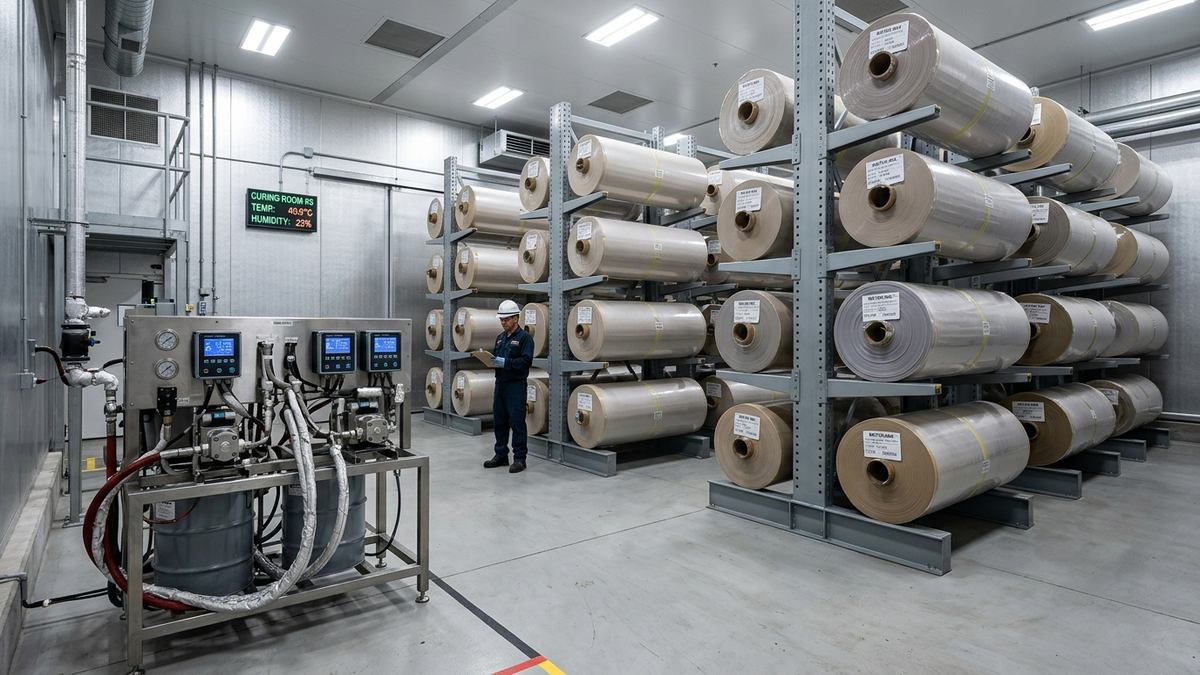
Sau khi hoàn tất công đoạn ghép trên máy, các cuộn màng ghép được chuyển ngay vào buồng ủ nhiệt chuyên dụng (Curing Chamber) để kích hoạt và hoàn tất động học đóng rắn.
Nhiệt độ buồng ủ tiêu chuẩn thường được duy trì ổn định ở mức 40°C đến 50°C tùy thuộc vào từng chủng loại keo. Nhiệt độ ấm giúp hạ độ nhớt ban đầu của keo để keo tiếp tục trải phẳng vi mô, đồng thời đẩy nhanh tốc độ phản ứng hóa học lên gấp 4 đến 5 lần so với nhiệt độ phòng thông thường.
Thời gian lưu buồng ủ được phân cấp rõ ràng theo cấu trúc vật liệu: màng thông thường (như BOPP/PE, PET/PE) cần ủ tối thiểu 24 giờ. Đối với các cấu trúc màng nhôm chắn sáng hoặc màng túi tiệt trùng retort (PET/AL/PA/CPP), thời gian ủ nhiệt bắt buộc kéo dài từ 48 đến 72 giờ.
Buồng ủ cần được trang bị hệ thống quạt đối lưu gió liên tục để đảm bảo phân bổ nhiệt đồng đều giữa tâm cuộn màng và bề mặt ngoài, ngăn ngừa hiện tượng chín không đều.
Kiểm tra độ kín khí của màng ghép chắn oxy qua phương pháp đo otr và wvtr màng bao bì công nghiệp. →
Bảng theo dõi tiến độ đóng rắn và kiểm tra chất lượng keo sau ghép
Động học đóng rắn của màng ghép không dung môi biến thiên rõ rệt theo thời gian lưu trong buồng ủ nhiệt.
| Thời gian ủ nhiệt (45°C) | Trạng thái vật lý màng keo | Lực dán bóc tách (N/15mm) | Hàm lượng NCO tự do dư | Khả năng đưa vào gia công |
|---|---|---|---|---|
| 6 giờ đầu | Dạng gel mềm, có độ dính nhẹ | 0.5 – 1.0 N | Cao (> 40%) | Tuyệt đối cấm xả cuộn |
| 12 giờ | Đông đặc bán phần, mất tính dính | 1.8 – 2.5 N | Trung bình (~15 – 20%) | Có thể chia cuộn màng thông thường |
| 24 giờ | Đóng rắn 90%, màng trong suốt | 3.5 – 5.0 N (rách màng PE) | Rất thấp (< 3%) | Gia công làm túi, đóng gói tự động |
| 48 – 72 giờ | Đóng rắn hoàn toàn 100% | > 5.5 N (liên kết phá hủy nền) | Vết (< 0.1%, không thôi nhiễm) | Đạt chuẩn đóng gói tiệt trùng Retort |
Kỹ thuật viên phòng lab kiểm tra độ chín của keo thông qua phương pháp đo quang phổ hồng ngoại FTIR để xác định đỉnh hấp thụ của nhóm isocyanate tại bước sóng 2270 cm-1 đã biến mất hoàn toàn hay chưa trước khi cấp lệnh xuất kho gia công.
Các sự cố đóng rắn phổ biến và cách khắc phục
Trong quá trình vận hành xưởng ghép không dung môi, hai sự cố điển hình thường xuyên xuất hiện nếu việc kiểm soát quy trình bị buông lỏng.
Thứ nhất là hiện tượng bọt khí li ti dạng đốm trắng xuất hiện rải rác trên nền in tối màu. Nguyên nhân là do màng nguyên liệu (đặc biệt là màng Nylon BOPA hút ẩm cao) có hàm lượng nước tồn dư lớn. Nước phản ứng cục bộ với keo sinh bọt CO2. Cách khắc phục là kiểm soát độ ẩm phòng sản xuất dưới 60% và sấy khô cuộn màng BOPA trước khi đưa lên máy.
Thứ hai là hiện tượng dính lưng (Blocking) khi cuộn màng được xả ra để chia cuộn hoặc làm túi. Nguyên nhân do xưởng mang màng đi gia công quá sớm khi keo mới đóng rắn được vài giờ. Để giải quyết triệt để, bộ phận kế hoạch bắt buộc phải tuân thủ nghiêm ngặt thời gian ủ nhiệt 24 đến 48 giờ theo lệnh sản xuất của phòng QA.
Tham khảo giải pháp sản xuất trọn gói tại xưởng gia công túi màng ghép theo yêu cầu của Đông Âu Packing. →
Kết luận
Làm chủ kỹ thuật đóng rắn keo ghép không dung môi và duy trì tỷ lệ NCO/OH chuẩn xác là chìa khóa then chốt để sản xuất bao bì phức hợp an toàn, không mùi và không độc hại. Nhà máy Đông Âu Packing vận hành hệ thống máy ghép không dung môi đồng bộ theo tiêu chuẩn phòng sạch bao bì ISO 15378 kết hợp ứng dụng công nghệ sản xuất bao bì giảm thải thân thiện môi trường.
Quý khách hàng có nhu cầu hợp tác sản xuất bao bì màng ghép kỹ thuật cao, vui lòng xem bảng báo giá bao bì màng ghép trực tiếp từ nhà máy chúng tôi.