Bao bì nhựa tái chế đang trở thành tâm điểm trong chiến lược chuyển dịch xanh của các tập đoàn sản xuất thực phẩm, mỹ phẩm và chuỗi bán lẻ. Đứng trước sức ép từ quy định trách nhiệm mở rộng của nhà sản xuất (EPR) và nhu cầu tiêu dùng bền vững, việc tích hợp hạt nhựa tái sinh sau tiêu dùng (PCR) vào cấu trúc màng mềm màng ghép mở ra tiềm năng cắt giảm mạnh mẽ lượng phát thải carbon. Tuy nhiên, quá trình đưa vật liệu tái chế vào sản xuất thực tế đối mặt với các rào cản kỹ thuật khắt khe về độ trong suốt quang học, tính đồng nhất cơ lý và đặc biệt là rủi ro thôi nhiễm hóa chất theo tiêu chuẩn an toàn thực phẩm. Thấu hiểu những trăn trở đó, bài viết này phân tích toàn diện tiềm năng, các giới hạn công nghệ cốt lõi và giải pháp cấu trúc màng ghép cách ly thông minh giúp doanh nghiệp hiện thực hóa mục tiêu xanh hóa bao bì an toàn.
Sức hút của nhựa tái sinh PCR trong cuộc cách mạng bao bì bền vững
Hạt nhựa tái sinh sau tiêu dùng (Post-Consumer Recycled – PCR) là vật liệu được thu gom từ các sản phẩm nhựa đã hoàn thành vòng đời sử dụng ngoài thị trường (như vỏ chai nước rPET, can nhựa rHDPE, túi màng rPE). Sau khi trải qua quy trình phân loại quang học, băm nhỏ, tẩy rửa bằng dung dịch kiềm nóng để loại bỏ tạp chất, nguyên liệu được đưa vào máy đùn tạo hạt thứ cấp. Khác với nhựa tái sinh sau công nghiệp (PIR – Post-Industrial Recycled) vốn chỉ thu gom từ phế liệu đầu cuộn sạch tại nhà máy, hạt nhựa PCR đại diện cho chu trình kinh tế tuần hoàn đích thực, thu hồi trực tiếp rác thải từ cộng đồng.
Lợi ích môi trường lớn nhất của việc ứng dụng PCR trong sản xuất bao bì là khả năng cắt giảm tới 60% đến 80% dấu chân carbon (CO2 equivalent) so với việc sản xuất từ hạt nhựa nguyên sinh gốc dầu mỏ. Cứ mỗi tấn nhựa rPET hoặc rPE được tái sinh sẽ tiết kiệm tương đương 1.5 đến 2 tấn dầu thô và giảm đáng kể lượng rác thải chôn lấp ra môi trường tự nhiên. Bên cạnh đó, việc chủ động đưa tỷ lệ vật liệu tái chế vào sản phẩm giúp các thương hiệu đáp ứng đầy đủ định ngạch tái chế theo quy định EPR (Extended Producer Responsibility) tại Nghị định 08/2022/NĐ-CP của Chính phủ, đồng thời tạo lợi thế cạnh tranh khi xuất khẩu sang các thị trường yêu cầu chứng chỉ xanh khắt khe như EU và Hoa Kỳ.
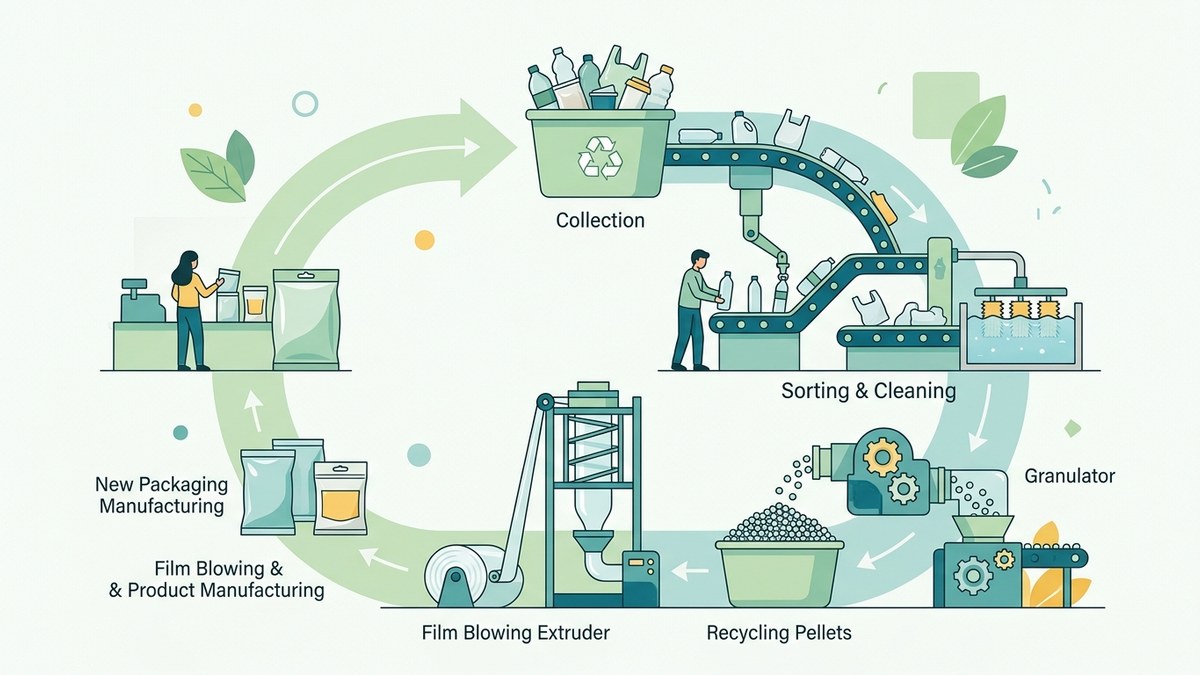
Những rào cản kỹ thuật lớn khi ứng dụng nhựa tái chế cho màng mềm
Dù mang lại giá trị sinh thái vượt bậc, việc đưa hạt nhựa PCR vào dây chuyền sản xuất bao bì màng mỏng (độ dày từ 12 µm đến 100 µm) đặt ra những bài toán kỹ thuật hóc búa đối với các kỹ sư công nghệ bao bì.
Nguy cơ thôi nhiễm tạp chất hóa học và kim loại nặng vào thực phẩm
Rào cản lớn nhất của hạt nhựa tái chế là độ tinh khiết hóa học. Nguồn rác thải nhựa sau tiêu dùng có nguồn gốc thu gom cực kỳ đa dạng và phức tạp. Nếu hệ thống tiền xử lý của đơn vị tái chế không đạt chuẩn, hạt nhựa có thể bị lẫn tàn dư chất tẩy rửa, thuốc trừ sâu, dầu mỡ công nghiệp hoặc các phụ gia độc hại như kim loại nặng (chì, cadmium) và hợp chất Phthalate dùng làm mềm nhựa trong quá khứ. Khi đưa vào màng bao bì đóng gói thực phẩm hoặc dược phẩm, các vi chất này có nguy cơ khuếch tán và thôi nhiễm trực tiếp vào đồ ăn uống dưới tác động của nhiệt độ hàn dán hoặc thời gian bảo quản, vi phạm nghiêm trọng các quy định về an toàn sức khỏe người tiêu dùng.
Độ trong suốt quang học và độ đồng nhất cơ lý bị suy giảm
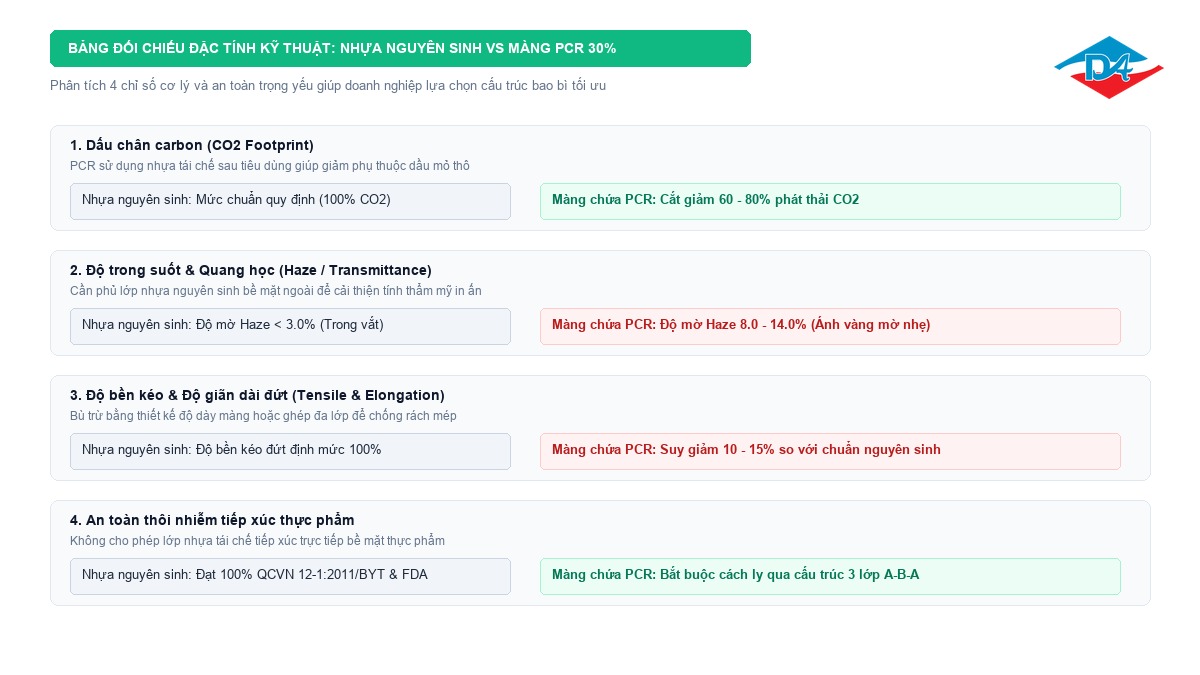
Trong ngành in ống đồng và bao bì màng mềm, tính thẩm mỹ bề mặt quyết định hành vi mua sắm tại điểm bán. Các màng film sản xuất từ nhựa nguyên sinh sở hữu độ trong suốt tinh khiết với chỉ số mờ (Haze) chỉ dưới 2.5% đến 3.0%. Ngược lại, màng chứa hạt nhựa PCR thường xuất hiện ánh vàng nhạt, xám mờ hoặc các chấm đen li ti (gel particles) do tàn dư polymer bị thoái hóa nhiệt qua nhiều chu kỳ gia nhiệt.
Về mặt cơ lý, chỉ số chảy của nhựa (MFI – Melt Flow Index) ở hạt PCR dao động với biên độ rộng hơn nhiều so với hạt nguyên sinh. Hiện tượng đứt gãy mạch polymer trong quá trình tái sinh làm giảm từ 10% đến 15% độ bền kéo đứt (Tensile Strength) và độ bền xé (Tear Resistance). Điều này khiến màng film dễ bị rách mép, nhăn màng hoặc xì đường hàn nhiệt khi chạy trên các máy đóng gói tự động tốc độ cao từ 120 đến 250 gói mỗi phút.
Mùi hôi nhựa thứ cấp ảnh hưởng đến hương vị nguyên bản của sản phẩm
Quá trình oxy hóa nhiệt trong máy đùn tái chế tạo ra các hợp chất hữu cơ bay hơi thứ cấp (như Aldehyde, Ketone, Axit béo chuỗi ngắn). Những hợp chất này bám sâu vào cấu trúc tinh thể của polymer và tạo nên mùi hôi đặc trưng của nhựa cũ. Đối với các sản phẩm nhạy cảm về hương vị như sữa bột, cà phê hòa tan, trà sấy, bánh kẹo cao cấp, việc màng bao bì tỏa mùi thứ cấp sẽ làm biến đổi hoàn toàn hương thơm tự nhiên của thực phẩm, gây ảnh hưởng tiêu cực đến uy tín thương hiệu.
Tuyệt đối không sử dụng hạt nhựa tái chế trôi nổi không rõ xuất xứ cho bao bì thực phẩm. Mọi cấu trúc màng chứa thành phần PCR bắt buộc phải thiết kế lớp nhựa nguyên sinh đóng vai trò rào cản chức năng (Functional Barrier) dày tối thiểu 25 µm ngăn cách hoàn toàn với sản phẩm bên trong để tránh nguy cơ thôi nhiễm vi chất.
Tìm hiểu giải pháp công nghệ hạn chế hao hụt màng mỏng tại:
công nghệ sản xuất bao bì giảm thải →
Giải pháp cấu trúc màng ghép thông minh cách ly lớp nhựa tái chế
Để tận dụng tối đa lợi ích môi trường của nhựa tái sinh mà không phải đánh đổi tiêu chuẩn vệ sinh an toàn thực phẩm, các nhà sản xuất bao bì chuyên nghiệp ứng dụng công nghệ rào cản chức năng (Functional Barrier) thông qua cấu trúc màng ghép đùn thổi đa lớp A-B-A.
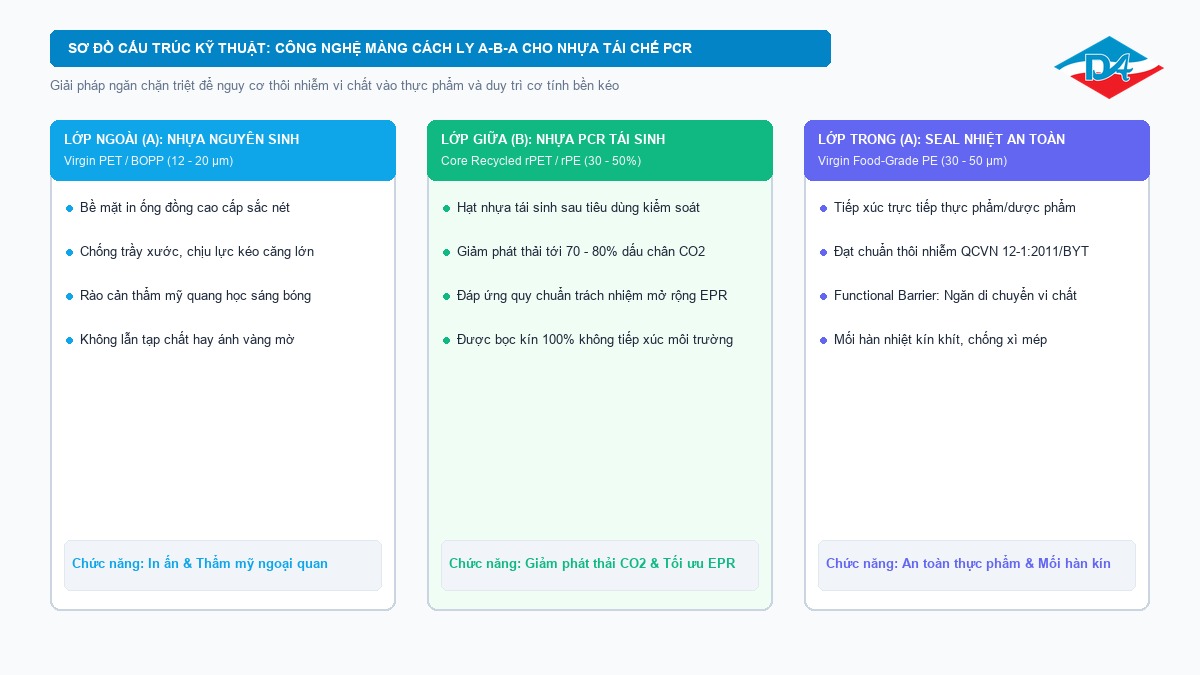
Trong cấu trúc màng 3 lớp A-B-A, hạt nhựa tái sinh PCR (chiếm từ 30% đến 50% tổng trọng lượng màng) được định vị chính xác ở lớp lõi giữa (B). Hai lớp bề mặt (A) được chế tạo 100% từ nhựa nguyên sinh cấp thực phẩm (Virgin Food-grade Polymer):
- Lớp ngoài cùng (A1): Là màng nhựa nguyên sinh (Virgin PET hoặc BOPP) có độ phẳng tuyệt đối, đảm bảo độ bóng bẩy quang học và độ bám dính mực in ống đồng sắc nét mà không để lộ các đốm xám của nhựa tái chế. Quá trình in ấn kết hợp hệ thống xử lý khí thải in ống đồng đạt chuẩn giúp môi trường nhà xưởng luôn trong lành.
- Lớp lõi giữa (B): Chứa hạt nhựa tái sinh PCR (rPET hoặc rPE), đóng vai trò cung cấp độ dày cơ bản và tối ưu hóa chi phí carbon, hoàn toàn không tiếp xúc với môi trường ngoài hoặc sản phẩm bên trong.
- Lớp tiếp xúc trực tiếp thực phẩm (A2): Là lớp màng PE nguyên sinh tinh khiết có độ dày tối thiểu từ 25 µm đến 35 µm. Lớp này đóng vai trò như một bức tường ngăn cách vật lý (Functional Barrier), khóa chặt mọi nguy cơ di chuyển của tạp chất hay mùi hôi từ lớp PCR sang thực phẩm, đồng thời mang lại khả năng hàn nhiệt kín khít hoàn hảo ở dải nhiệt độ ổn định.
Dưới đây là bảng đối chiếu chi tiết giữa màng nguyên sinh thuần túy và màng ghép tích hợp 30% nhựa PCR theo công nghệ A-B-A do đội ngũ kỹ thuật Đông Âu Packing tổng hợp:
| Tiêu chí kỹ thuật | Màng 100% nhựa nguyên sinh (Virgin) | Màng tích hợp 30% nhựa PCR (A-B-A) | Giải pháp kiểm soát kỹ thuật |
|---|---|---|---|
| Độ trong suốt & Độ mờ Haze | Trong suốt hoàn hảo (Haze < 2.5%) | Haze đạt 4.0% – 6.5% (ánh mờ nhẹ ở nền trắng) | Phủ lớp ngoài Virgin và in phủ nền trắng đục che khuyết điểm |
| Độ bền kéo đứt (Tensile) | Đạt chuẩn 100% định mức kỹ thuật | Đạt 88% – 93% so với nhựa nguyên sinh | Bù trừ bằng phụ gia tăng dai và điều chỉnh lực căng cuộn |
| An toàn tiếp xúc thực phẩm | Đạt 100% QCVN 12-1:2011/BYT và FDA | Đạt chuẩn nhờ lớp cách ly Virgin 25-35 µm | Kiểm định giới hạn thôi nhiễm định kỳ theo từng lô sản xuất |
| Dấu chân phát thải carbon | Mức phát thải cơ sở tiêu chuẩn (100%) | Cắt giảm 22% – 28% phát thải CO2 toàn diện | Cấp chứng thư tính toán giảm phát thải phục vụ báo cáo ESG |
| Tác động đến chi phí sản xuất | Giá ổn định theo thị trường nguyên sinh | Giá tương đương hoặc chênh lệch nhẹ ±3% | Tối ưu nhờ giảm thuế bảo vệ môi trường và phí EPR nộp phạt |
Doanh nghiệp có thể tham khảo phương pháp phân bổ cấu trúc nguyên vật liệu để cân đối ngân sách thông qua bài hướng dẫn cách tính chi phí bao bì tối ưu trên từng đơn vị sản phẩm.
Tiêu chuẩn pháp lý và chứng nhận bắt buộc đối với bao bì tái chế
Để bao bì chứa thành phần nhựa tái sinh được lưu hành hợp pháp trên thị trường thực phẩm và mỹ phẩm, doanh nghiệp bắt buộc phải hoàn thiện hồ sơ chứng nhận chất lượng theo các quy chuẩn sau:
- Quy chuẩn kỹ thuật quốc gia QCVN 12-1:2011/BYT: Quy định giới hạn thôi nhiễm đối với bao bì, dụng cụ bằng chất dẻo tiếp xúc trực tiếp với thực phẩm. Bài kiểm tra bao gồm chỉ số thôi nhiễm cặn khô trong môi trường nước cất, axit axetic 4%, cồn 20% và n-heptane, đảm bảo hàm lượng thôi nhiễm luôn thấp hơn ngưỡng 30 mg/kg theo quy định của Bộ Y tế, tuân thủ đúng các yêu cầu về tiêu chuẩn bao bì thực phẩm an toàn.
- Thư chấp thuận không phản đối Letter of No Objection (LNO) của FDA: Đối với các đơn hàng xuất khẩu sang thị trường Mỹ, nguồn hạt nhựa PCR phải được cung cấp từ các nhà máy tái chế đã nhận chứng thư LNO từ Cục Quản lý Thực phẩm và Dược phẩm Hoa Kỳ (FDA), xác nhận công nghệ làm sạch thứ cấp đã loại bỏ hoàn toàn các chất độc hại về ngưỡng cho phép.
- Chứng nhận GRS (Global Recycled Standard): Tiêu chuẩn truy xuất nguồn gốc tái chế toàn cầu, xác minh tỷ lệ phần trăm hạt nhựa PCR có trong từng mét màng thành phẩm và đảm bảo điều kiện lao động công bằng trong toàn bộ chuỗi cung ứng.
Kết luận
Bao bì nhựa tái chế không còn là một khẩu hiệu tiếp thị đơn thuần mà đã trở thành giải pháp cốt lõi để các doanh nghiệp thích ứng với luật chơi kinh tế tuần hoàn và nghĩa vụ EPR. Mặc dù rào cản về cơ tính và an toàn thôi nhiễm là có thật, nhưng với công nghệ đùn ghép cách ly 3 lớp A-B-A hiện đại cùng quy trình kiểm soát nguồn nguyên liệu đạt chuẩn FDA và Bộ Y tế, doanh nghiệp hoàn toàn có thể sở hữu những mẫu bao bì vừa thân thiện với môi trường, vừa đảm bảo tính bắt mắt và vận hành mượt mà trên máy đóng gói.
Với 18 năm kinh nghiệm thực chiến trong ngành sản xuất bao bì màng mềm, nhà máy Đông Âu Packing tại KCN Quế Võ, Bắc Ninh đạt hệ thống chứng chỉ phòng sạch, ISO 15378, ISO 14001 và GMP. Chúng tôi luôn giữ vững phương châm đồng hành: ưu tiên chạy ổn định trên máy đóng gói của khách hàng trước, rồi mới tối ưu chi phí vận hành. Mọi giải pháp vật liệu tích hợp PCR đều được đội ngũ kỹ thuật thử nghiệm cẩn trọng, cam kết chất lượng ổn định và cung cấp đầy đủ hồ sơ kiểm nghiệm an toàn thực phẩm.