Màng ghép phức hợp là gì? Màng ghép phức hợp (Laminated Film) là cấu trúc bao bì gồm từ hai hay nhiều lớp vật liệu (như PET, BOPA, AL, PE, CPP) được liên kết với nhau bằng keo ghép hoặc nhựa đùn nóng chảy. Nhờ nguyên lý phân tầng chức năng cho từng lớp từ bề mặt in ấn, lớp rào cản khí ẩm đến lớp hàn nhiệt, cấu trúc này đáp ứng đồng thời các tiêu chuẩn bảo quản công nghiệp khắt khe.
Vì sao màng đơn lẻ không thể đáp ứng yêu cầu đóng gói công nghiệp?
Một loại màng đơn thường không thể đồng thời đạt tất cả yêu cầu về in ấn, cơ lý, hàng rào bảo vệ và khả năng hàn. Ví dụ, PE có khả năng hàn nhiệt tốt nhưng bề mặt khó in trực tiếp và độ cản khí không cao.
Ngược lại, màng PET cho độ cứng, độ ổn định kích thước và bề mặt in tốt nhưng không phải là lớp hàn nhiệt chính. Trong khi đó, lá nhôm có khả năng cản sáng, ẩm và khí rất cao nhưng cần kết hợp với các lớp nhựa dẻo để tạo độ bền cơ học và gia công thành túi.
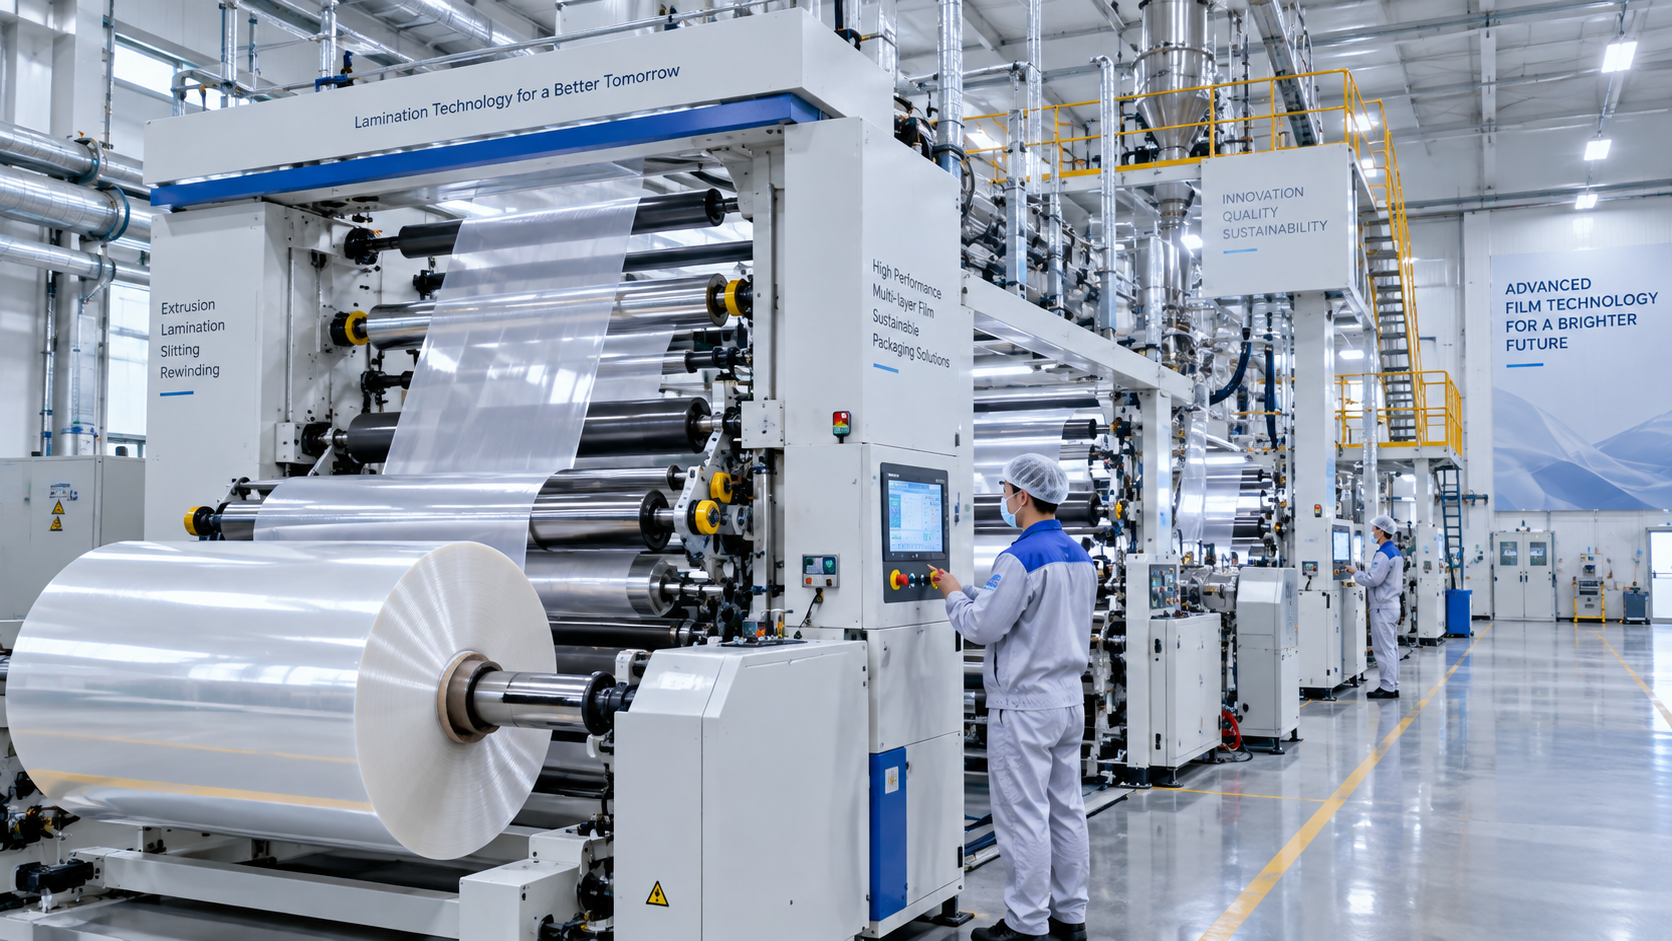
Vì vậy, màng ghép phức hợp (Laminated Film) được phát triển theo nguyên lý mỗi lớp đảm nhiệm một chức năng riêng biệt. Hai hoặc nhiều lớp màng được liên kết bằng hệ keo hoặc quá trình ghép đùn để tạo thành một cấu trúc thống nhất.
Xưởng bao bì Đông Âu hiện cung cấp nhiều cấu trúc màng ghép như OPP/PE, PET/PE, PET/CPP, PET/MPET/PE, PET/Al/PE, PET/NY/PE và PET/Al/NY/CPP cho các nhóm sản phẩm khác nhau.
Điểm quan trọng không nằm ở việc sử dụng càng nhiều lớp càng tốt, mà là phân bổ đúng chức năng cho từng lớp. Một cấu trúc được thiết kế chuẩn phải cân bằng giữa khả năng bảo vệ sản phẩm, độ bền cơ học, khả năng hàn kín, tính ổn định trên dây chuyền và chi phí sản xuất.
3 phương pháp công nghệ ghép màng chủ đạo trong nhà máy sản xuất
Công nghệ ghép khô có dung môi (Dry Lamination)
Dry Lamination là phương pháp phủ keo lên một lớp màng, sau đó đưa qua buồng sấy để loại phần dung môi trước khi ép kết hợp với lớp vật liệu tiếp theo. Trong ngành bao bì mềm, hệ keo polyurethane hai thành phần pha trong dung môi ethyl acetate là lựa chọn phổ biến.
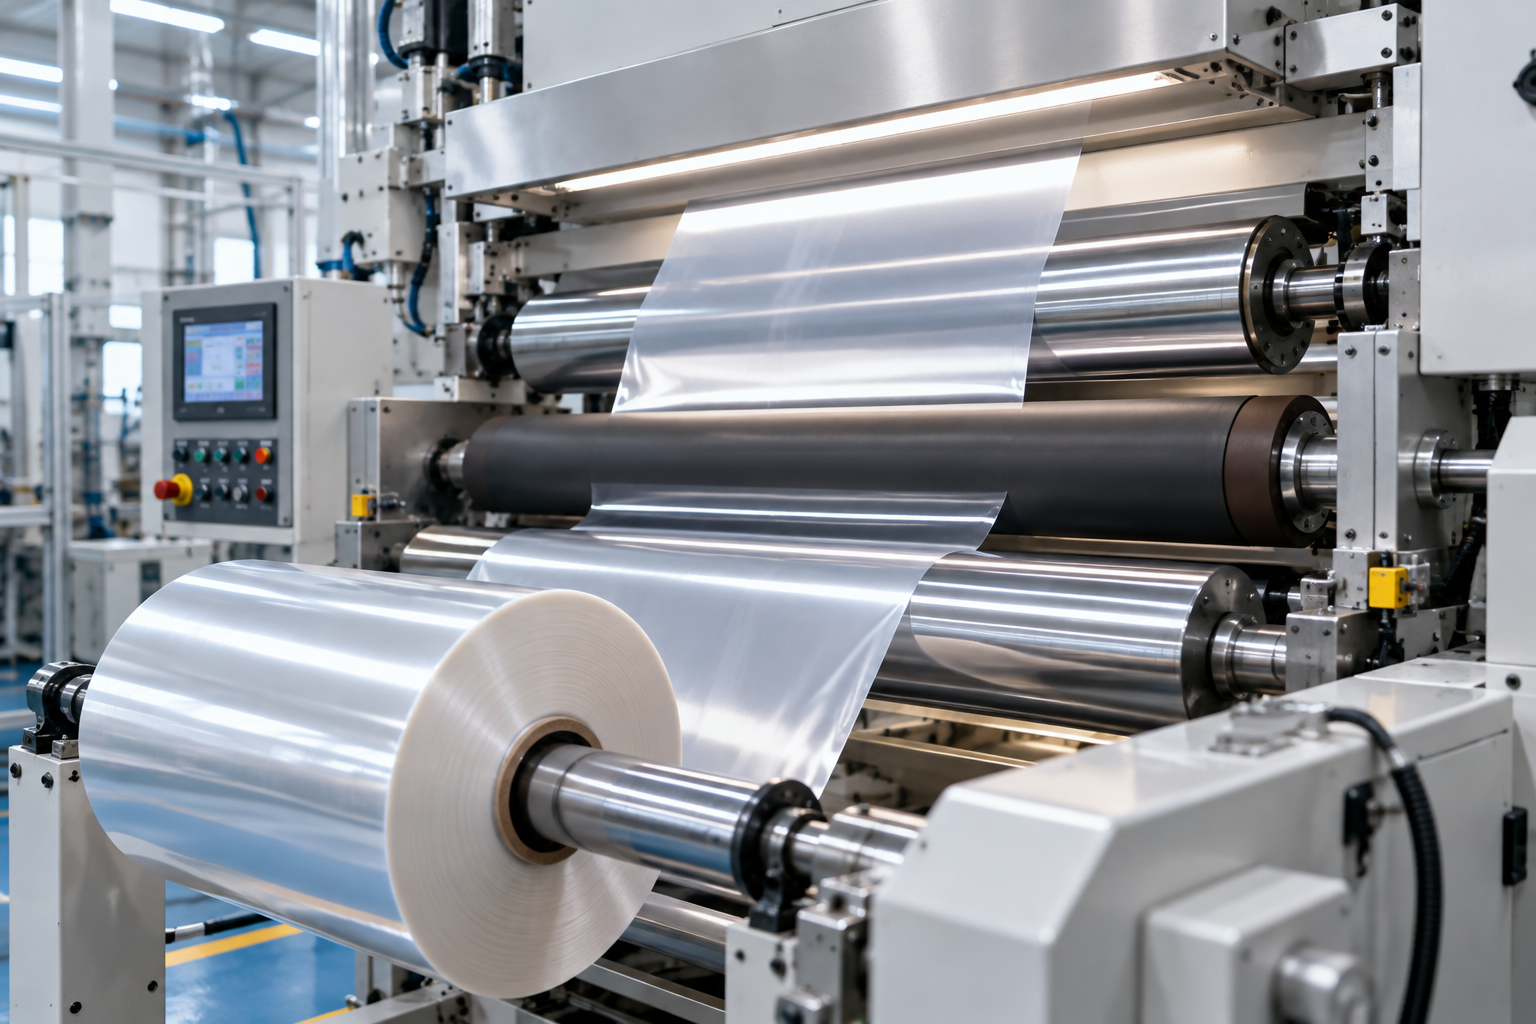
Ưu điểm của ghép khô là khả năng kết hợp đa dạng vật liệu như PET, PA, BOPP, PE, CPP, giấy, nhôm hoặc màng mạ. Với các cấu trúc yêu cầu độ bền liên kết cao và chịu nhiệt, việc lựa chọn đúng hệ keo và điều kiện lưu hóa (curing) ảnh hưởng trực tiếp đến chất lượng màng.
Một số hệ keo chuyên dụng đáp ứng bao bì tiệt trùng retort ở khoảng 121°C hoặc cao hơn, tùy thuộc vào cấu trúc vật liệu và điều kiện tiệt trùng cụ thể của từng nhà máy.
Công nghệ ghép không dung môi (Solventless Lamination)
Khác với ghép khô truyền thống, Solventless Lamination sử dụng hệ keo 100% rắn không chứa dung môi bay hơi. Keo được phủ trực tiếp với định lượng kiểm soát từ 1.2 đến 2.0 g/m², hai lớp vật liệu được ép kết hợp và keo tiếp tục phát triển liên kết thông qua phản ứng hóa học sau khi ghép.
Tuy nhiên, công nghệ không dung môi đòi hỏi kiểm soát kỹ thuật chặt chẽ về tỷ lệ phối trộn, nhiệt độ lô phủ, tốc độ máy, năng lượng bề mặt và thời gian lưu hóa để đạt lực bám dính tiêu chuẩn.
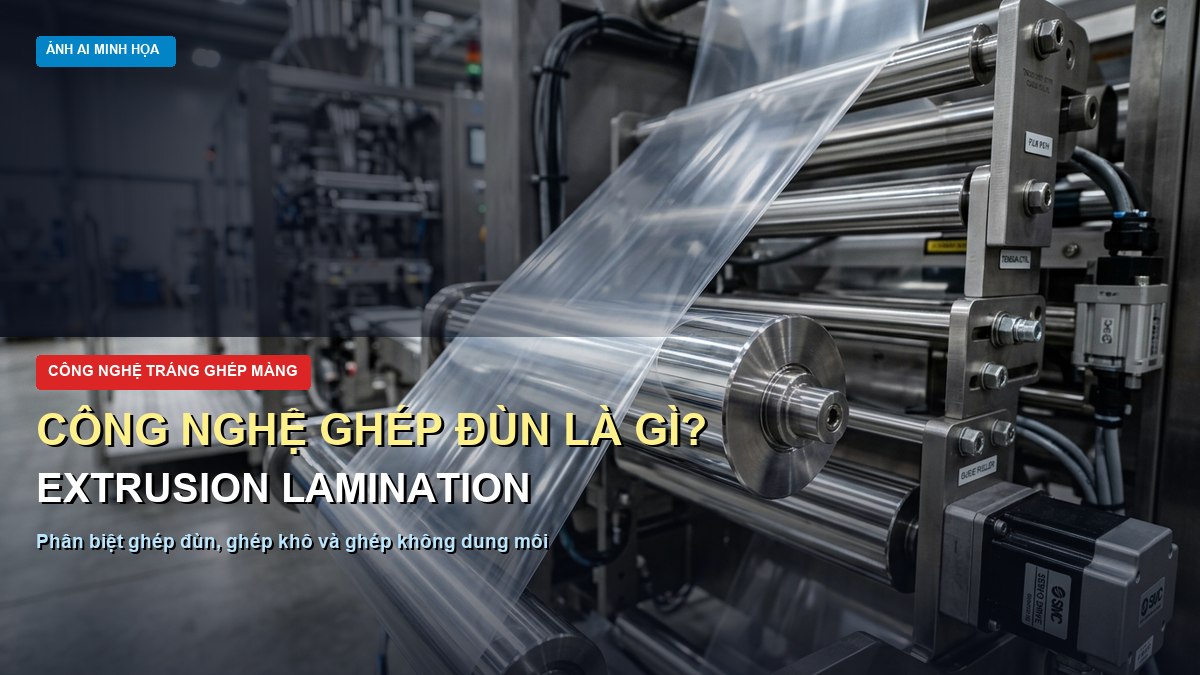
Công nghệ ghép đùn nhiệt (Extrusion Lamination)
Ghép đùn sử dụng một lớp polymer nóng chảy, thường là nhựa PE hoặc PP, được đùn trực tiếp ở nhiệt độ khoảng 280 – 320°C giữa hai lớp vật liệu để tạo liên kết. Phương pháp này phù hợp với các cấu trúc màng ghép giấy hoặc các dòng sản phẩm cần tốc độ sản xuất cao.
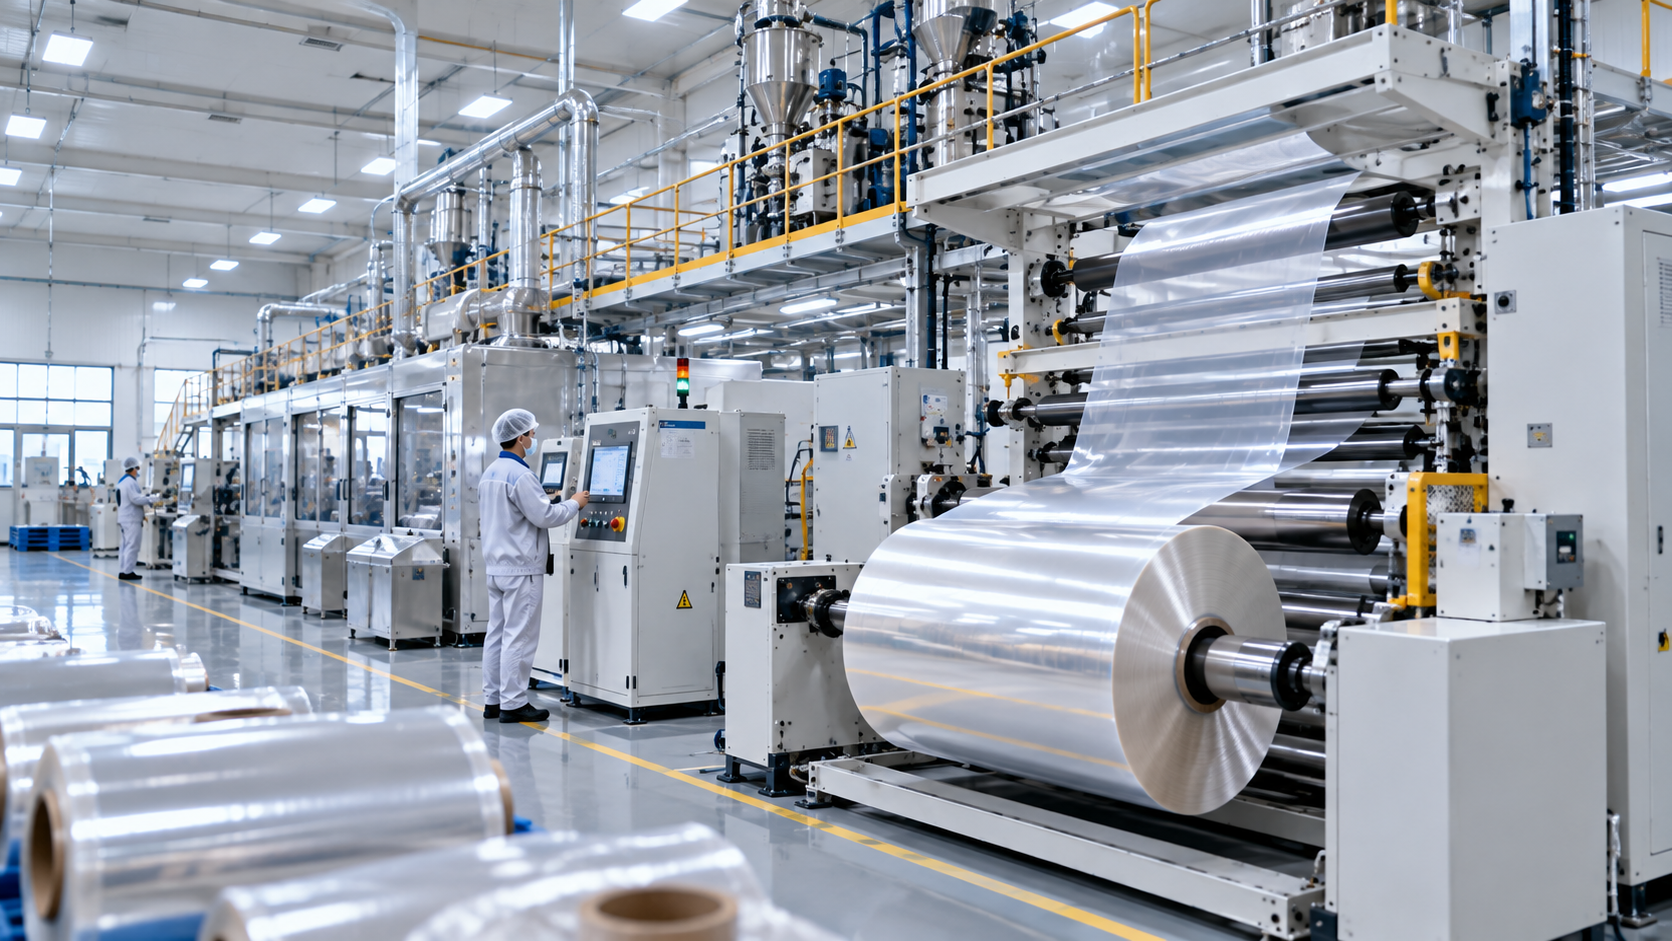
Thông số nhiệt độ đùn thực tế phụ thuộc vào loại polymer, chỉ số chảy (MFI), thiết bị và cấu trúc cần tạo ra. Tại xưởng bao bì Đông Âu, quy trình triển khai bao gồm tư vấn cấu trúc, phát triển mẫu, chạy thử trên dây chuyền khách hàng rồi mới tiến tới sản xuất đại trà.
Chẩn đoán nguyên nhân và cách xử lý hiện tượng bong tróc tách lớp (Delamination)
Delamination là hiện tượng các lớp vật liệu trong cấu trúc màng ghép mất liên kết hoặc tách rời khỏi nhau. Đây là lỗi kỹ thuật cần được kiểm soát chặt vì làm suy giảm khả năng bảo vệ sản phẩm, ảnh hưởng ngoại quan và gây hở đường hàn bao bì.
Nguyên nhân phổ biến đầu tiên là năng lượng bề mặt của màng sau xử lý Corona không đủ. Bề mặt có sức căng thấp dưới 38 – 42 dyne/cm sẽ làm giảm khả năng trải đều và bám dính của lớp keo ghép trên nền màng nhựa.
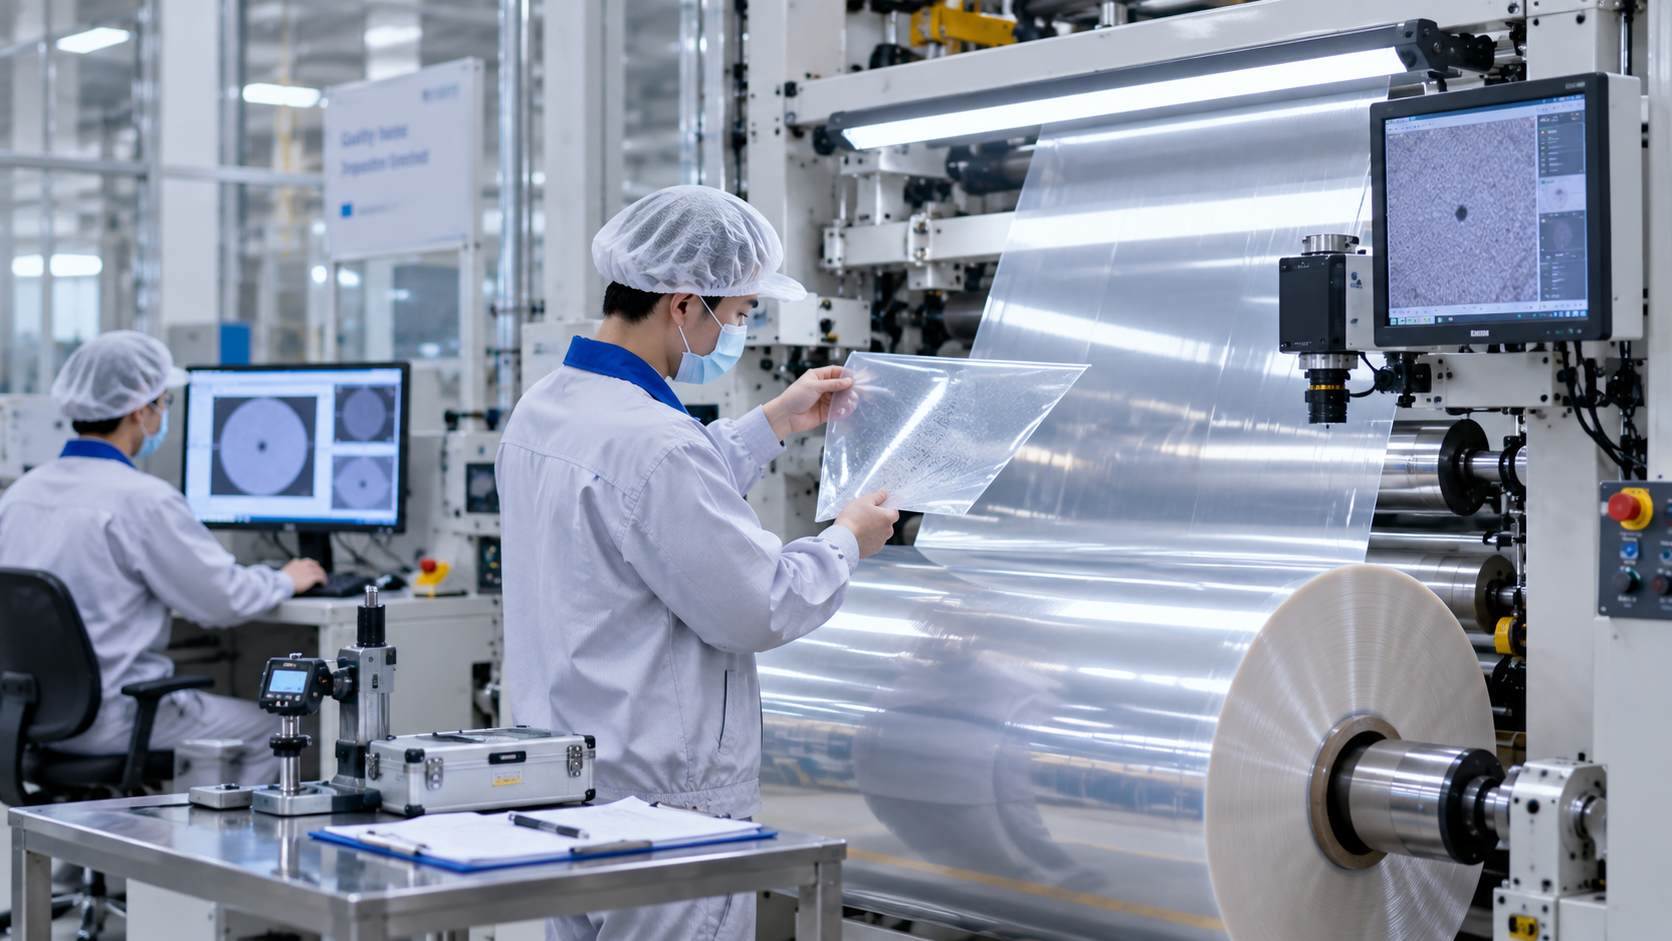
Nguyên nhân thứ hai đến từ tỷ lệ pha trộn keo hai thành phần. Nếu tỷ lệ giữa nhựa gốc (OH) và chất đóng rắn (NCO) bị lệch, phản ứng khâu mạch tạo liên kết ngang không diễn ra hoàn toàn, làm lực bám dính suy giảm.
Nguyên nhân thứ ba là thời gian lưu hóa (curing time) chưa đủ. Sau khi ghép, cuộn màng cần được ủ trong phòng nhiệt từ 24 đến 48 giờ để keo phát triển hết lực liên kết trước khi đưa sang công đoạn chia cuộn hoặc làm túi.
Ngoài ra, kỹ thuật viên cần kiểm tra đồng thời các yếu tố như nhiễm bẩn bề mặt, định lượng keo, lực căng màng (tension) khi chạy máy và xác định đúng dạng phá hủy tại giao diện keo hay rách nền màng để khoanh vùng nguyên nhân nhanh chóng.
Các phương pháp kiểm tra độ bền liên kết ghép màng theo tiêu chuẩn quốc tế
Chỉ tiêu kỹ thuật cốt lõi đối với màng ghép phức hợp là lực bóc tách giữa các lớp (peel strength). Mẫu màng rộng 15mm được tách tại vị trí ghép và kéo trên máy thử cơ lý theo tiêu chuẩn ASTM D903 để xác định lực liên kết (biểu thị bằng đơn vị N/15mm).
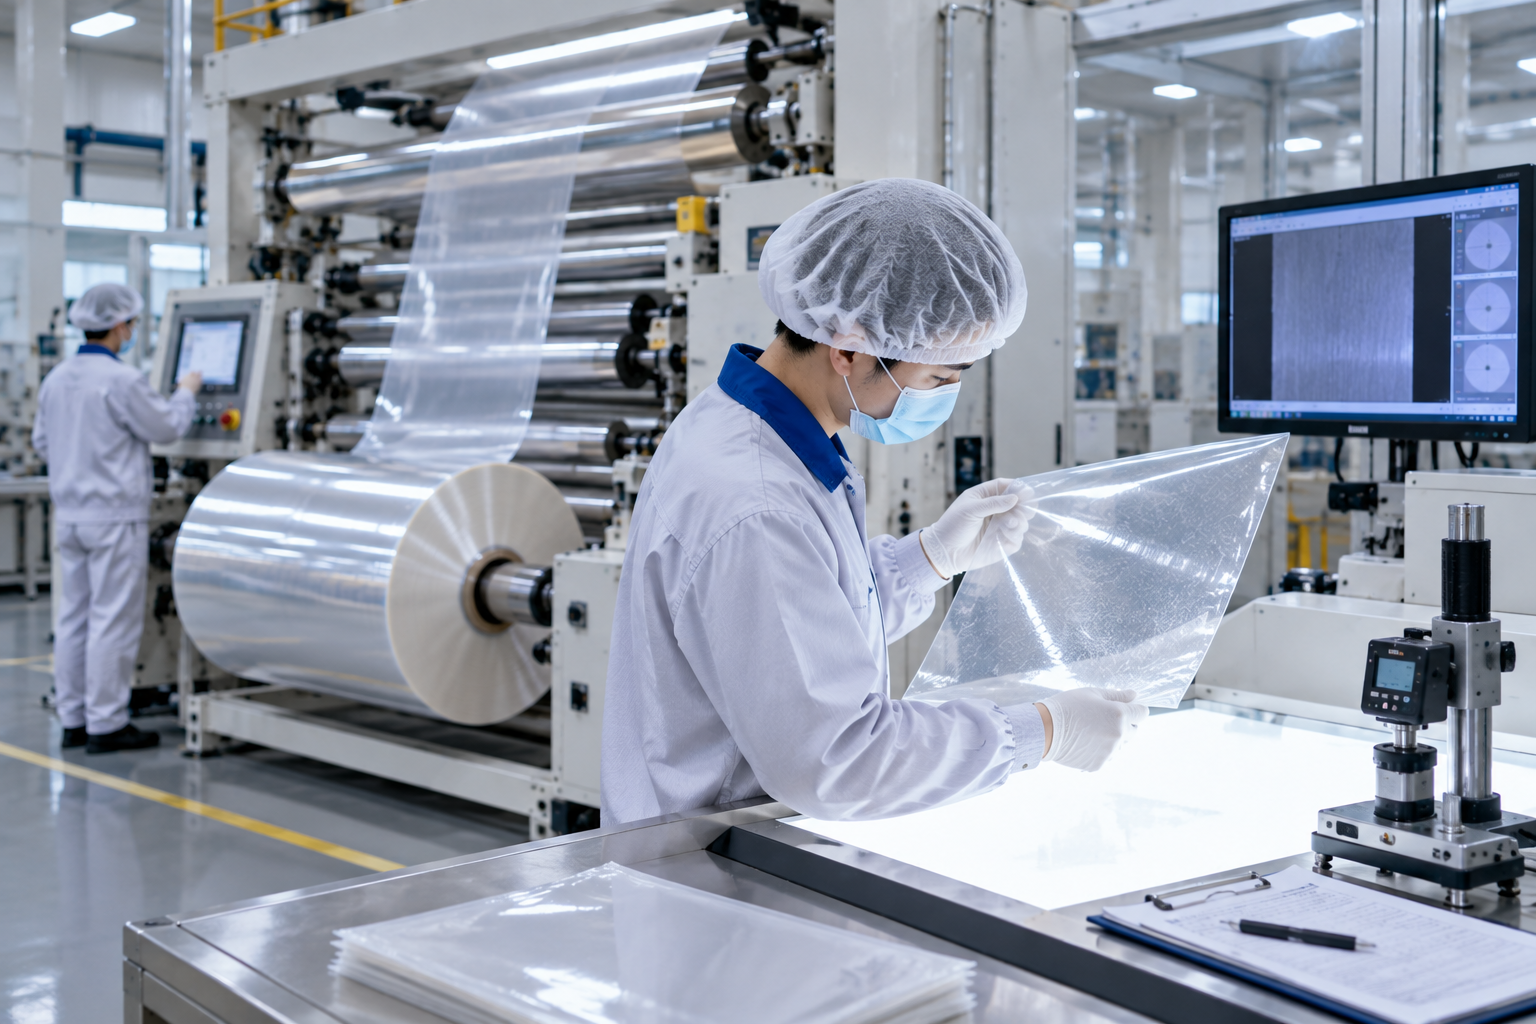
Bên cạnh lực bóc ở trạng thái ban đầu, cấu trúc màng ghép cần được đánh giá trong điều kiện sử dụng thực tế. Với bao bì chịu nhiệt hoặc chứa tinh dầu, phòng QC sẽ thực hiện thử nghiệm ngâm mẫu, gia nhiệt luộc hoặc tiệt trùng retort để kiểm tra hiện tượng phồng rộp hay mất liên kết sau tác động nhiệt.
Tư vấn thiết kế cấu trúc màng ghép theo từng yêu cầu bảo quản thực tế
Không có một cấu trúc màng ghép chung phù hợp cho tất cả sản phẩm. Việc lựa chọn cần bắt đầu từ đặc tính lý hóa của sản phẩm, khối lượng đóng gói, thời hạn bảo quản, mức độ nhạy với ẩm, oxy, ánh sáng và tốc độ dây chuyền đóng gói.
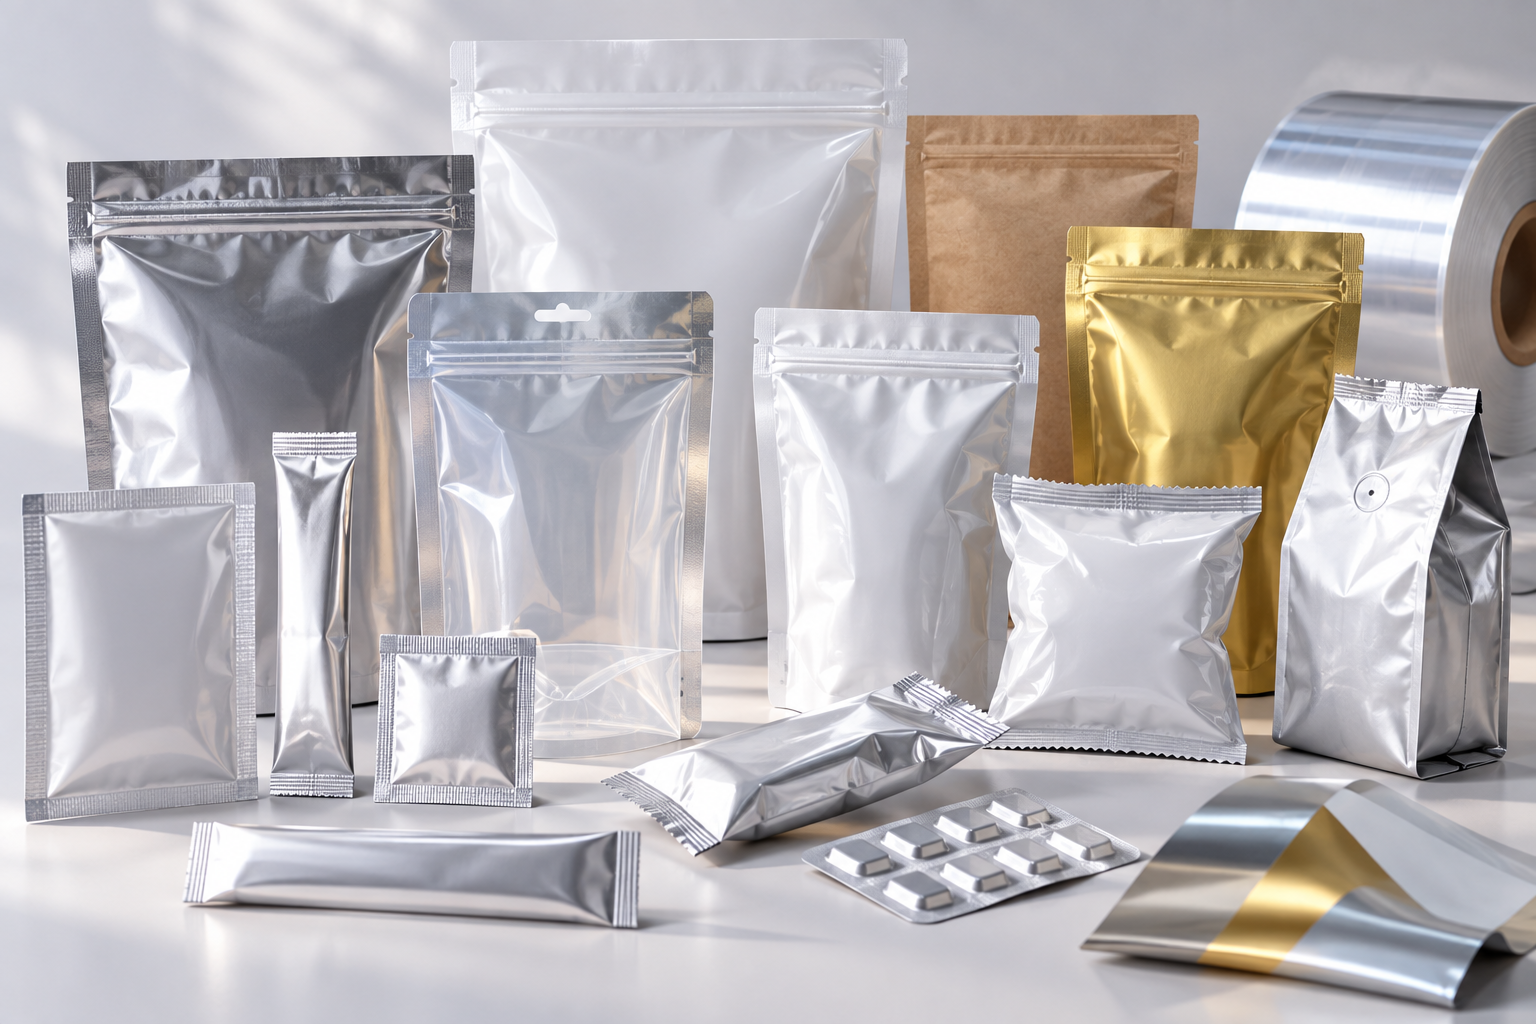
Giải pháp màng 2 lớp cho hàng tiêu dùng ngắn hạn
Các cấu trúc như OPP/CPP, PET/PE, PA/PE thường được sử dụng khi doanh nghiệp cần cân bằng giữa khả năng in, độ bền cơ học, hàn nhiệt và chi phí. Trong đó, cấu trúc BOPA/LLDPE hoặc PET/NY/PE phù hợp với các sản phẩm hút chân không hoặc đông lạnh cần chống đâm thủng.
Giải pháp màng 3 lớp cản ẩm cho bảo quản dài hơn
Với sản phẩm nhạy ẩm, oxy hoặc ánh sáng, doanh nghiệp nên chọn các cấu trúc như PET/MPET/PE, OPP/Al/PE, PET/Al/PE. Lớp màng mạ MPET và lá nhôm Al đóng vai trò rào cản khí ẩm, còn lớp PE trong cùng đảm nhiệm chức năng hàn nhiệt kín khít cho thực phẩm, dược phẩm, mỹ phẩm và thuốc thú y.
Giải pháp màng 4 lớp cho môi trường khắc nghiệt
Khi sản phẩm yêu cầu đồng thời khả năng cản khí cao, chịu lực cơ học và chịu nhiệt độ tiệt trùng, cấu trúc 4 lớp như PET/Al/PA/CPP hoặc PET/PA/Al/RCPP sẽ được áp dụng.
Mỗi lớp vật liệu bổ sung đồng nghĩa với yêu cầu kiểm soát ghép và chi phí sản xuất cao hơn. Vì vậy, cấu trúc phù hợp là cấu trúc đủ chức năng bảo vệ, đúng điều kiện sử dụng và vận hành ổn định trên dây chuyền đóng gói.
Kết luận
Về bản chất, màng ghép phức hợp là phương pháp kết hợp nhiều lớp vật liệu để mỗi lớp đảm nhiệm một chức năng chuyên biệt từ in ấn, tạo hàng rào cản khí ẩm đến hàn dán nhiệt. Để kiểm soát chất lượng ổn định giữa các lô hàng và tối ưu tổng chi phí bao bì, doanh nghiệp cần đánh giá đồng bộ cả công nghệ ghép, lực liên kết và khả năng chạy máy thực tế.
Đội ngũ kỹ sư vật liệu bao bì Đông Âu Packing sẵn sàng gửi mẫu thử màng ghép phức hợp thực tế, hỗ trợ chạy thử nghiệm trên dây chuyền của doanh nghiệp và tư vấn phương án tối ưu chi phí trách nhiệm EPR.
Đăng ký nhận mẫu thử & Báo giá xưởng →
Hotline chuyên gia tư vấn kỹ thuật B2B: 0915 169 396 (Hỗ trợ 24/7)